



Maîtriser les pièces complexes : Surmoulage et moulage par insertion dans la production par injection
Pour la production de masse de pièces simples, il y a peu de procédés de fabrication plus adaptés que le moulage par injection, le procédé de fabrication plastique le plus utilisé au monde. Le moulage par injection sert à faire de tout, de l'emballage alimentaire aux pièces d'avion, tandis que sa vitesse et sa rentabilité — surtout à grande échelle — en font le choix n°1 de nombreux fabricants.
Il y a cependant des limitations au processus de base de moulage par injection. L'enveloppe d'une machine de moulage par injection limite la taille des pièces moulées, et le processus lui-même — dans lequel du plastique fondu est forcé dans un moule métallique — impose des restrictions géométriques qui pourraient être contournées avec un procédé comme l'impression 3D ou même l'usinage CNC.
De plus, le moulage par injection est généralement seulement adapté aux pièces plastiques simples qui doivent être faites en énormes quantités.
C'est-à-dire, à moins qu'on utilise le processus de surmoulage ou moulage par insertion pour créer des pièces moulées complexes, multi-matériaux. Cet article examine comment le surmoulage fonctionne et à quoi il peut servir, vous donnant une idée de si vous pourriez incorporer le surmoulage dans votre cycle de production.
Qu'est-ce que le surmoulage ?
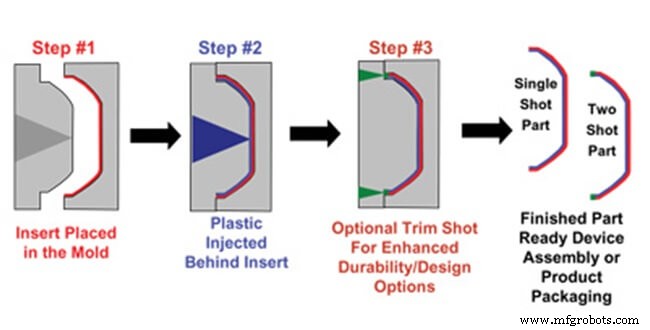
Comme son nom l'indique, le surmoulage est un procédé de fabrication dans lequel le processus de base de moulage par injection est réalisé par-dessus un autre composant moulé.
Cet autre composant moulé, connu comme le substrat, est placé dans un moule métallique. Donc quand on injecte le plastique fondu dans le moule, le matériau liquide entoure le substrat ou s'y attache d'une certaine façon. Quand le plastique fondu refroidit, on se retrouve avec une pièce complexe composée de deux composants : le substrat, et le plastique nouvellement injecté par-dessus.
Le surmoulage permet à un fabricant de créer une pièce moulée consistant en plus d'un matériau, sans avoir à assembler manuellement deux ou plusieurs composants séparés.
Pourquoi utiliser le surmoulage ?
Le surmoulage est une solution idéale dans de nombreuses situations de fabrication. Pour des pièces peu coûteuses, produites en masse, qui requièrent deux (ou plus) composants faits de matériaux différents, le surmoulage est souvent plus rapide et plus abordable que l'assemblage manuel de multiples composants.
Et dans de nombreux cas, le surmoulage permet des designs qui ne seraient pas possibles à assembler manuellement. (Injecter un second matériau dans un composant plastique partiellement creux, par exemple.)
Le surmoulage peut être idéal dans les situations suivantes :
- Injection de caoutchouc sur un substrat en plastique rigide
- Injection de plastique rigide sur un substrat en plastique rigide
- Injection de caoutchouc sur un substrat métallique (moulage par insertion)
- Injection de plastique rigide sur un substrat métallique (moulage par insertion)
Surmoulage vs. moulage par insertion
Le surmoulage et le moulage par insertion sont des processus très similaires. Les deux impliquent d'injecter du plastique fondu sur un autre matériau pour créer une pièce multi-matériaux, multi-composants.
La différence réside dans le substrat — le composant sur lequel le nouveau matériau est ajouté.
Avec le surmoulage, le substrat est lui-même toujours un composant moulé. Donc le processus de surmoulage comprend essentiellement deux tours consécutifs de moulage par injection (en utilisant deux moules métalliques séparés). D'abord, le substrat est créé dans son propre moule ; ensuite, le surmoulage est réalisé sur le substrat préalablement moulé dans un moule différent.
Le moulage par insertion est différent. Avec le moulage par insertion, le substrat n'a pas à être un composant moulé. Cela peut être un composant métallique usiné, par exemple, et le processus de moulage peut être utilisé pour ajouter du plastique ou caoutchouc au composant métallique.
Exemples d'applications du surmoulage
Caoutchouc sur plastique rigide
L'ajout de composants en caoutchouc au plastique est un processus courant dans la production de produits de consommation, et est largement utilisé pour ajouter des poignées souples et adhérentes aux pièces. Les brosses à dents, par exemple, sont souvent faites par surmoulage, avec une section de poignée en caoutchouc ajoutée à la tige en plastique rigide.
Plastique rigide sur plastique rigide
Combiner deux plastiques rigides différents est utile pour créer des pièces multicolores ou des sections partiellement translucides. Les jouets pour enfants, consistant en deux ou plus sections plastiques colorées, sont souvent faits par surmoulage.
Caoutchouc sur métal
Le moulage par insertion est idéal pour ajouter un composant en caoutchouc à une pièce métallique préformée. Cela peut être utile pour ajouter une prise, ou même un joint étanche ou joint d'étanchéité, à la pièce métallique. Le caoutchouc peut aussi agir comme amortisseur.
Plastique rigide sur métal
Le moulage par insertion avec plastique rigide est largement utilisé dans la fabrication de produits comme outils à main et rasoirs de sécurité, où une poignée en plastique solide est moulée autour d'une tête d'outil métallique ou lame pour des raisons ergonomiques.
Compatibilité des matériaux et liaison au surmoulage
Le but du surmoulage et moulage par insertion est de créer une pièce complexe dont les composants sont d'une certaine façon scellés ensemble. Si les deux matériaux se séparent facilement l'un de l'autre, alors le surmoulage n'a pas réussi.
Cependant, il y a deux façons primaires dont le substrat et le matériau de surmoulage peuvent être liés ensemble.
Une façon est la liaison chimique, qui implique le matériau de surmoulage fusionnant avec et collant au matériau du substrat. La liaison chimique n'est possible que si les deux matériaux sont chimiquement compatibles, comme TPU (caoutchouc) sur ABS (plastique rigide), mais elle permet un grand degré de liberté de design.
Si le matériau du substrat et le matériau de surmoulage ne sont pas chimiquement compatibles, ils peuvent encore être liés si l'ingénieur conçoit une liaison mécanique pour la pièce. Une liaison mécanique peut prendre la forme d'un sous-coupe ou cône inversé dans le substrat : une fois que le matériau de surmoulage coule autour et sous le sous-coupe, il se verrouille en place et ne peut pas se séparer du substrat.
En fait, les liaisons mécaniques sont une caractéristique de design unique du surmoulage et moulage par insertion. Une connexion entièrement enfermée, imbriquée entre les deux composants est souvent impossible à réaliser avec l'assemblage manuel. (À moins, par exemple, qu'un composant caoutchouc soit étiré autour ou compressé dans le composant solide.)
Surmoulage avec 3ERP
3ERP a de nombreuses années d'expérience en moulage par injection, et peut exécuter des projets de surmoulage et moulage par insertion de toutes formes et tailles.
Contactez-nous pour un devis gratuit.
commande numérique par ordinateur
- Comment souder et coller des pièces plastiques imprimées en 3D pour des assemblages robustes et précis
- Maîtriser l'automatisation en injection : guide étape par étape pour booster la productivité
- Conception et édition d'assemblages sans effort dans E3.series
- Laminage : Types, Composants et Fonctionnement des Laminoirs
- Foret Hélicoïdal : Parties, Types et Nomenclature – Guide Complet
- Surmoulage vs insertion de moulage : choisir la bonne technique de fabrication plastique
- Le moulage par injection de plastique stimule l'innovation dans l'industrie automobile
- Insertion de moulage expliquée : augmenter l'efficacité et réduire les coûts en production multi-matériaux
- Services de Moulage par Injection Plastique Premium, Rentables et Efficaces