



Excellence de l'Anodisation : Finitions Métalliques Durables, Protectrices et Esthétiques
Le processus d'anodisation permet la formation d'une couche d'oxyde brillante, stable et durable sur certains métaux, ce qui minimise l'usure et les dommages de corrosion au substrat métallique sous-jacent. La couche d'oxyde anodique épaisse sert également de base efficace pour l'application d'une couche de revêtement colorée supplémentaire afin d'améliorer davantage la protection de surface, la brillance et l'esthétique d'un substrat.
Ici, nous examinerons l'anodisation, son fonctionnement et pourquoi c'est le processus de finition métallique préféré pour l'aluminium, le titane et les métaux et alliages similaires.
Le Processus d'Anodisation
L'anodisation implique un processus électrochimique qui améliore la capacité des surfaces métalliques à absorber l'oxygène en immergeant la surface dans une solution acide et en connectant une source de tension à l'objet métallique à anodiser.
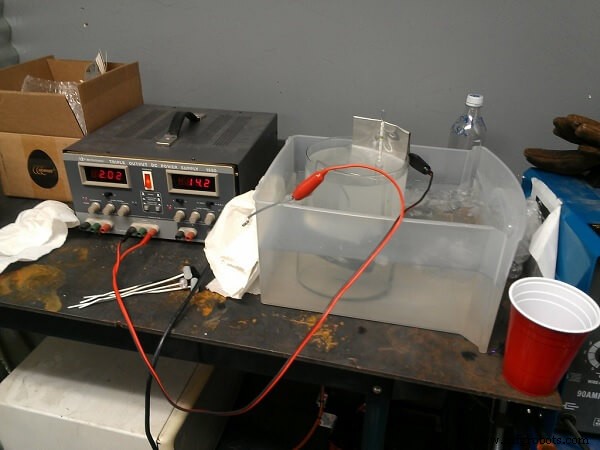
Source : Jasper Nance
Ainsi, l'oxydation anodique de métaux tels que l'aluminium, le zinc, le cadmium, le magnésium et le titane et leurs alliages permet la création d'une couche dure de leur oxyde métallique respectif (ex. oxyde d'aluminium, oxyde de magnésium, oxyde de titane, etc.). Ces oxydes stables adhèrent fortement au substrat métallique sans la tendance à s'écailler ou se détacher qu'on observe dans le cas des surfaces ferreuses qui rouillent lors de l'oxydation. (Pour une introduction à l'anodisation et autres méthodes, lire Les 5 Types de Revêtements Métalliques les Plus Courants que Tout le Monde Devrait Connaître.)
Classifications de l'Anodisation
Il existe plusieurs classifications d'anodisation :
Anodisation Dure
Le processus d'anodisation dure permet la formation d'un film d'oxyde d'une plus grande épaisseur, généralement de l'ordre de vingt micromètres à une centaine (ou plus) de micromètres. L'épaisseur plus élevée du film d'oxyde est obtenue en augmentant la tension DC et la concentration de l'acide, tout en maintenant le bain à des températures plus basses.
L'anodisation dure crée une couche résistante à la corrosion supérieure, dure et résistante à l'abrasion. Par exemple, l'aluminium anodisé dans une solution d'acide sulfurique à une température de 5 °C (41 °F) crée une couche épaisse d'oxyde anodique dur de couleur gris terne, alors qu'à une température de bain de 20 °C (68 °F), la solution d'acide sulfurique crée un film anodique mou et fin.
Anodisation à l'Acide Sulfurique
Le processus d'anodisation à l'acide sulfurique permet la formation d'épaisseurs précisément contrôlées de films d'oxyde anodique sur le substrat métallique. La finition de couleur souhaitée est obtenue par un traitement de couleur additionnel. L'épaisseur précise est obtenue par le choix de la tension, de la température du bain et de la composition de la solution acide. Pour l'anodisation de l'aluminium, une solution de bain d'acide sulfurique est couramment utilisée.
Anodisation à l'Acide Chromique
L'anodisation à l'acide chromique est le choix principal s'il y a une exigence que la résistance à la fatigue globale du produit ne diminue pas en raison du processus. L'épaisseur de la couche d'anodisation est comprise entre un et 10 micromètres. Ce n'est pas une méthode préférée si la cohérence de la couleur de la surface externe est importante, car un film d'oxyde très fin ne peut pas servir de base pour une coloration cohérente.
Les alliages d'aluminium utilisés pour leur haute résistance dans l'aéronautique sont souvent anodisés par anodisation à l'acide chromique. Cependant, le processus n'est pas respectueux de l'environnement car il contient du chrome (VI), dont l'utilisation est restreinte par les réglementations en raison de sa toxicité.
Anodisation Blanche
Le processus d'anodisation blanche a été étudié pour sa pertinence dans les applications spatiales car il produit un film d'oxyde avec une faible valeur d'absorptance solaire. Dans ce type d'anodisation, la solution consiste en molybdate de sodium, glycérol, acide lactique et acide sulfurique. L'épaisseur optimale du film et la cohérence de la couleur optique sont atteintes en étudiant l'impact de formulations alternatives de solutions de bain, tension DC, densité de courant, température du bain et durée de l'anodisation.
Anodisation au Silicium
Lorsque l'alliage contient du silicium, la couche résultante est plus résistante à l'usure et à la corrosion, bien qu'elle ait une couleur grise et opaque caractéristique. Ce type d'anodisation n'est pas utilisé pour la décoration, mais plutôt pour des pièces qui ne seront pas visibles.
Anodisation du Titane
L'anodisation du titane est réalisée dans un bain dilué d'acide sulfurique en appliquant une valeur fixe de tension DC. L'impact des variables de processus telles que la durée du processus, la formulation de la solution acide, la température du bain et la densité de courant sur l'épaisseur du film d'oxyde anodique et les propriétés de couleur ont été étudiées pour optimiser le processus d'anodisation du titane. (Lecture connexe : 5 Choses à Savoir et Comprendre sur la Corrosion du Titane.)
Anodisation d'Alliages de Titane Orthopédiques
L'anodisation est une méthode de formation d'un film d'oxyde anodique nano-structuré sur les surfaces d'alliages de titane utilisés pour des applications d'implants biomédicaux. Dans ce processus, le réglage fin de l'épaisseur de la couche d'oxyde et d'autres caractéristiques telles que la topographie des pores constituant la couche est possible.
Les implants orthopédiques à base d'alliages de titane sont codés par couleur par anodisation dans une solution d'acide sulfurique. Une étude a indiqué que si l'implant codé par couleur est à nouveau anodisé dans une solution d'acide fluorhydrique, l'implant pourrait potentiellement faciliter une croissance osseuse accrue chez le patient.
Le codage de couleur standard par anodisation des implants et dispositifs utilisés dans les applications dentaires, orthopédiques et autres facilite la reconnaissance rapide, l'assemblage précis et rapide des composants et simplifie les procédures médicales. Cet avantage s'applique également à l'assemblage de composants d'alliages de titane anodisés (codés par couleur) utilisés pour les applications aérospatiales.
Anodisation du Magnésium
L'anodisation du magnésium est réalisée dans un électrolyte riche en alcalis. La formulation du bain assure que le film formé à la surface a une haute résistance à la corrosion, à l'eau de mer, à l'usure et une finition esthétique.
La formation du film d'oxyde anodique de magnésium est directement affectée par la tension. L'anodisation du magnésium à une tension appliquée faible ne permet pas un film d'oxyde avec une protection anticorrosion adéquate, donc des tensions DC plus élevées sont nécessaires. De nouveaux procédés d'anodisation ont adopté l'énergie de décharge d'étincelle pour produire un film d'oxyde céramique résistant à l'usure sur des substrats de magnésium. (Les revêtements céramiques sont discutés dans l'article Top 5 Applications pour les Revêtements Céramiques.)
La Chimie de l'Anodisation
Pendant le processus d'anodisation, une tension DC est appliquée entre une pièce métallique (ex. aluminium) et une cathode métallique (souvent le zinc est utilisé comme cathode). Les particules d'eau de la solution acide se décomposent près de l'anode, générant de l'oxygène qui est collecté à l'anode. L'oxygène riche réagit avec l'aluminium pour produire de l'oxyde d'aluminium (Al₂O₃).
2Al + 3H₂O → Al₂O₃ + 6H⁺ + 6e⁻
Une fine couche d'oxyde d'aluminium se forme rapidement sur le substrat et une couche d'oxyde plus épaisse à structure poreuse se forme à un rythme plus lent. À la surface de l'aluminium, une fine couche d'oxyde anodique peut déjà être présente, mais cette fine couche est susceptible aux dommages et ne peut pas assurer une forte résistance à la corrosion et à l'abrasion.
L'anodisation améliore l'épaisseur et d'autres caractéristiques du film d'oxyde anodique selon les exigences. Ces paramètres de film d'oxyde anodique peuvent être adaptés aux conditions de service spécifiques (telles que celles trouvées dans l'industrie chimique ou à proximité des zones côtières). Chaque fois que la porosité du film d'oxyde n'est pas acceptable, un film non poreux peut être créé par anodisation dans un bain neutre non acide.
Prétraitement
Le prétraitement avant anodisation comprend un nettoyage et un décapage approfondis. Comme les pièces peuvent être reçues en état sale, un nettoyage approprié est requis. Le décapage peut être fait dans une solution d'hydroxyde de sodium. Les surfaces correctement décapées ne révéleront pas de défauts de surface tels que des rayures après l'anodisation.
Coloration et Scellement Post-traitement
Dans le cas du magnésium, l'anodisation est souvent utilisée comme préparation pour un processus ultérieur de coloration ou de peinture. Souvent, des colorants sont utilisés pour colorer les surfaces anodisées et un revêtement de polytétrafluoroéthylène (PTFE) est utilisé pour améliorer la résistance à l'usure et réduire le frottement. La coloration est utilisée pour faciliter l'identification assurée ainsi qu'améliorer l'esthétique.
Un processus de scellement ultérieur bouche les pores, contribuant ainsi à la stabilité du film d'oxyde anodique pour qu'il puisse résister à l'usure et à la corrosion associées aux éclaboussures d'eau de mer et à l'environnement des grands fonds.
Dans le cas de l'anodisation du titane, cependant, il n'y a pas de processus de coloration séparé car la finition de couleur est obtenue en ajustant directement les paramètres du processus d'anodisation.
Pour l'anodisation de l'aluminium, la pièce est nettoyée et décapée avant d'être placée dans une solution acide dans un bain d'anodisation. Elle est connectée comme anode et la borne négative est connectée à des plaques (ou tiges) de cathode dans le circuit électrique. Le passage du courant dans le circuit provoque la réaction du substrat d'aluminium avec l'oxygène libéré de l'eau pour produire de l'oxyde d'aluminium, qui adhère fortement au substrat. Des pores d'oxyde d'aluminium anodique se forment en profondeur dans la surface, créant un film barrière fort qui protège la surface des environnements corrosifs. Tant que la tension est appliquée aux bornes du circuit, l'oxygène continue de pénétrer et d'oxyder l'aluminium, créant ainsi un film barrière plus épais et plus fort. Une fois l'épaisseur de film conçue atteinte, l'alimentation est coupée.
Si une coloration est nécessaire, le colorant est préparé dans un récipient séparé, et la pièce anodisée est placée dans le récipient après un rinçage à l'eau. Après coloration, la pièce anodisée et teinte est placée dans de l'eau chaude pour le scellement. Le processus de scellement ajoute à l'éclat métallique et à la durabilité de la coloration esthétique. Comme la surface est décapée, les rayons de lumière tombant sur la surface colorée sont réfléchis partiellement par les pores non colorés et partiellement par les pores colorés, maintenant ainsi l'éclat métallique durable de la coloration utilisée. C'est pourquoi l'aluminium anodisé est si populaire pour les applications décoratives.
Utilisations Principales des Métaux Anodisés
Le titane anodisé est utilisé dans les dispositifs médicaux et les applications aérospatiales. L'avantage de l'anodisation de ce métal est qu'elle n'altère pas les propriétés mécaniques du métal en vrac. L'anodisation facilite l'identification facile des pièces et composants pendant l'assemblage et l'utilisation ultérieure.
L'aluminium anodisé est approprié pour les applications près d'un environnement marin, pour les cadres de fenêtres et les fascias de grands bâtiments et complexes commerciaux. Pour des fins décoratives et esthétiques, le film d'oxyde doit être transparent et non grisâtre. La température du bain doit être contrôlée chaque fois qu'une finition décorative est souhaitée.
Les métaux anodisés sont également utilisés pour :
- Ornements esthétiques, œuvres d'art, structures architecturales et pièces
- Composants automobiles et aéronautiques
- Mobilier de luxe, équipements sportifs
- Appareils de cuisine, composants de machines de fabrication alimentaire
- Composants utilisés dans la construction de bâtiments
Équipement d'Anodisation
Le courant DC nécessaire pour le processus d'anodisation est fourni par des redresseurs. Il y a des années, des ensembles moto-générateurs (ensembles MG) étaient utilisés pour convertir le courant AC en DC. La tension nécessaire peut varier de 24 à 70 volts DC. L'équipement d'alimentation moderne est capable de fournir un courant pulsé, nécessaire pour produire un film anodique avec une résistance à la corrosion plus élevée. Un fabricant affirme que le courant pulsé (avec contrôle à base de microprocesseur) augmente le taux de production avec des densités de courant plus élevées tout en maintenant des températures de surface plus basses, réduisant ainsi la charge sur les besoins de réfrigération.
L'équipement de contrôle de température nécessite un système de réfrigération car le processus d'anodisation produit de l'énergie thermique (réaction électrochimique exothermique) qui doit être absorbée sans provoquer d'élévation de la température du bain.
L'électrolyte est agité par un système de soufflage d'air pour que tout le bain ait une température uniforme. L'équipement d'extraction monté sur le bain d'anodisation élimine l'hydrogène et la brume acide produits en continu près de la cathode.
Les bains d'anodisation peuvent être utilisés comme cathode s'ils sont revêtus de plomb. Le plus souvent, des cathodes séparées sont positionnées tout le long de la longueur du bain car le contrôle du rapport surface anodique/surface cathodique est critique dans certains types d'anodisation. Pour un bain d'acide sulfurique, une cathode en aluminium a des avantages sur une électrode en plomb. Les cuves en acier revêtues de caoutchouc néoprène ou de polymères résistants aux acides sont couramment préférées pour cette application.
Définitions et Méthodes d'Anodisation
Bien que la procédure chimique d'anodisation soit la même pour toutes les applications, les processus mécaniques diffèrent selon les types physiques et les formes des métaux utilisés :
Anodisation par lots implique la submersion de pièces sur porte-pièces dans une série de bains de traitement. Les objets anodisés par lots incluent les extrusions, feuilles ou pièces de métal plié, fonderies, ustensiles de cuisine, boîtes cosmétiques, corps de lampes de poche, pièces d'aluminium usinées, pour n'en nommer que quelques-uns.
Anodisation continue sur bobines implique le déroulement continu de bobines pré-enroulées et leur passage à travers une séquence de bains d'anodisation, de décapage et de nettoyage avant de les réenrouler pour l'expédition et la fabrication. Cette technologie est utilisée pour fabriquer des luminaires, réflecteurs, persiennes, barres d'espacement pour verre isolant et systèmes de toiture continue à partir de tôles, feuilles et biens moins sévèrement formés à haut volume.
Conclusion
L'anodisation est un processus de finition métallique au cours duquel une pièce métallique est connectée comme anode et immergée dans un électrolyte d'une solution chimique (acide) afin de former un film d'oxyde anodique sur sa surface. Ce film est stable, résistant à l'abrasion et à la corrosion, et fonctionne également comme base pour toute coloration supplémentaire nécessaire à des fins d'identification ou esthétiques.
Les paramètres du film d'oxyde sont influencés par les variables de processus telles que la tension DC appliquée, la durée du processus, la chimie de l'électrolyte et la température du bain. Alors que les composants en titane anodisé sont utilisés pour les implants orthopédiques, les pièces en aluminium et titane anodisés sont utilisées dans des applications aérospatiales critiques. De plus, les métaux anodisés sont utilisés pour de nombreux usages industriels et architecturaux car ils sont élégants, durables et résistants aux intempéries.
Entretien et réparation d'équipement
- Comment les colorants acides transforment les tissus : applications et avantages
- La science du textile : plongée dans les teintures acides, réactives, cuir et directes
- La clé du succès en fiabilité : changer la culture avant la technologie
- Prévenir les pannes machine : vaincre la mentalité « demain » en maintenance lubrification
- Booster votre carrière : le pouvoir de la formation personnalisée
- Ce que les leaders maintenance et fiabilité priorisent actuellement
- Les 5 objectifs essentiels que tout chef de projet doit atteindre
- Vêtements chauffants : l'innovation textile intelligent leader, selon les experts
- Microsoft HoloLens arrive en Chine le 24 mai : implications pour la réalité mixte