



Techniques de Soudage Optimales pour Systèmes Hydrauliques
Le soudage est courant sur systèmes hydrauliques : réparation vérins, fabrication châssis/supports. Nombreux procédés : arc, baguette, état solide. Mais quatre dominent réparation/fabrication hydraulique : MIG, TIG, baguette (stick), friction. Chacun a avantages/inconvénients et domaines d'excellence.
Soudage MIG
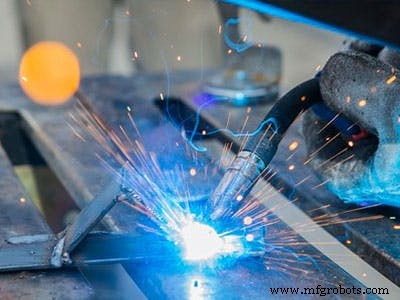
MIG (Metal Inert Gas) = sous-catégorie GMAW (Gas Metal Arc Welding). Arc électrique entre électrode et pièce = chaleur localisée fondant métal pièce.
MIG : électrode = fil métallique nu. Pistolet alimente fil consommable en continu pour maintenir arc. Simultanément : gaz de protection sur arc. Gaz MIG = mélange gaz inerte (argon) + gaz actif (CO2 ou O2). Combinaison gaz protection + fil nu = pas de scorie.
Avantages MIG (expliquant popularité) : passes multiples même joint, peu/nettoyage post-soudage. Précision élevée, excellent même pièces très fines. Temps d'arc < autres procédés (fil continu). Souvent considéré comme l'une des méthodes les plus rapides. Soudure lourde pièces épaisses = MIG excellent.
Inconvénients : surfaces soudure = parfaitement propres (pas rouille, peinture, contamination) sinon soudure médiocre. Très sensible aux courants d'air — ventilateur peut perturber gaz protection = soudure compromise. Bouteilles gaz sous pression = difficile sur site, peu portable.
Soudage TIG
TIG (Tungsten Inert Gas) = catégorie GTAW (Gas Tungsten Arc Welding). Arc électrique électrode/pièce pour fondre métal. Différence : électrode tungstène (point fusion extrêmement haut).
Gaz protection : argon, hélium, ou mélange. Pas de métal d'apport requis, mais si utilisé : fil/baguette séparé dans bain fondu.
Atout majeur TIG : assemble quasi tous métaux et épaisseurs. Y compris épaisseurs impossibles MIG. Soudures haute qualité, sans projection, peu/pas nettoyage post-soudage. Fonte/fer forgé = très difficile, mais soudeur TIG expérimenté y arrive. Assemble métaux dissemblables (ex: aluminium/inox).
Sur acier : TIG plus lent/cher que baguette ou MIG. Exception : sections minces haute qualité. Même métaux similaires : contrôle minutieux courant, pression, timing requis.
Soudage à la Baguette (Stick)
Stick = SMAW (Shielded Metal Arc Welding). Autre procédé arc. Différence : électrode = baguette métal d'apport consommable. Baguette enrobée matériaux supportant flux + protection. Bout nu baguette serré dans porte-électrode manche isolé. Porte-électrode connecté source alimentation.
Équipement portable, faible coût = idéal soudage sur site. Contrairement MIG/TIG : pas besoin décaper peinture/corrosion point soudure. Arc assez large = vent/température n'affectent pas. Flexible lieux : intérieur, extérieur, zones ventilées, espaces confinés. Idéal réparations sur site.
Inconvénient majeur : baguette consommable. Changement baguettes en cours = chronophage. Longueur électrode variable = résistance variable = variations courant = surchauffe/fusion prématurée, surtout nouvelle baguette.
Chaleur limite finesse métal (généralement ≥ 1,2 mm / 18 gauge). Scories/projections = nettoyage surface avant peinture/soudure ultérieure.
Soudage par Friction
FRW (Friction Welding) ≠ MIG/TIG/stick = soudage état solide. Liaison métallurgique entre deux métaux de base — SANS FUSION. Chaleur friction + pression = liaison.
Généralement : rotation une pièce relative à l'autre + contact par forces axiales élevées. Mouvement relatif sous forces = friction. Chaleur friction = liaison métallurgique forte entre surfaces.
Soudage friction rotationnel : au moins une pièce cylindrique (tube, tuyau). Soudage friction linéaire : mouvement alternatif (pas rotation) = friction/chaleur nécessaires. Supprime exigence pièce cylindrique.
Soudage friction = contact interface complet, contrairement MIG/TIG/stick limités à joint soudure. Métaux dissemblables = bien plus facile. Pas flux, protection, métal d'apport. Bien fait = soudures pleines, sans porosité.
Inconvénient : flash inévitable zone jonction. Tournage pour l'enlever assemblage final. Perte longueur pièces = estimable, intégrable conception early. Soudures haute qualité friction = gros équipements puissants type tour = pas portable comme MIG/TIG/stick.
Problèmes de Soudage Courants
Composants/équipements hydrauliques = hautes pressions = soudure solide critique. Soudure mal faite = extrêmement dangereux. Deux enjeux : défauts soudure, retrait, contraintes résiduelles.
Défauts soudure :
- Fusion incomplète
- Cavités
- Fissures
- Manque de pénétration (fusion n'atteint pas racine joint)
- Manque de fusion (fusion pas traversante section joint)
- Inclusions (particules non-métalliques piégées)
- Projections excessives
- Profil soudure médiocre
Formation/expérience = soudures sans défauts, résultats dépendent procédé soudeur.
Autre préoccupation majeure : assemblage métaux dissemblables. MIG/TIG/stick : conductivités/expansions thermiques relatives à considérer pour éviter retrait/constraintes résiduelles refroidissement. Exemple : retrait assemblage soudure, surtout bout à bout (butt welding). Retrait refroidissement = gauchissement + contraintes résiduelles. Possible même métaux similaires (chaleur localisée + géométrie pièces).
Soudeurs pros connaissent mesures minimisant contraintes résiduelles/gauchissement : dissipateurs chaleur, fixations bridage pièces, traitement thermique détente.
Soudeurs certifiés = connaissances/expérience pour choisir bons paramètres (vitesse, courant, métal apport, gaz protection) = soudure solide sans défauts.
Conclusion
MIG, TIG, baguette ou friction : processus soudage mieux confié aux pros. Variables nombreuses au-delà métaux/épaisseurs. Soudure solide sans défauts ou efficace métaux dissemblables = soudeur certifié, expérimenté pour votre équipement hydraulique.
MAC Hydraulics
MAC Hydraulics : soudeurs certifiés fiers de leur travail. Préparent zone, soudent, MAIS choisissent procédé le plus approprié + vérifient intégrité soudure par multiples méthodes essais non destructifs. Soudeurs expérimentés : inox, acier carbone, même fonte pour fabrications/réparations complexes/difficiles. Contactez-nous aujourd'hui pour nos services de soudage !
Entretien et réparation d'équipement
- Cinq techniques clés de soudage par fusion expliquées
- Choisir le gaz idéal pour le soudage MIG : conseils pour des résultats forts et constants
- Soudage à la baguette (Stick) vs MIG : choisir la meilleure méthode pour vos projets
- Soudage MIG vs TIG : quelle technique offre une performance supérieure ?
- Concevoir des systèmes hydrauliques efficaces : Composants clés et meilleures pratiques
- Stratégies éprouvées pour la maintenance des systèmes de forage hydrauliques industriels
- Quatre applications clés des pinces hydrauliques dans la production de machines lourdes
- Guide expert de dépannage et réparation des systèmes hydrauliques pour l'industrie
- Systèmes hydrauliques : Pourquoi la maintenance régulière est essentielle