



Optimiser le soudage automatisé : stratégies éprouvées pour performance et fiabilité maximales
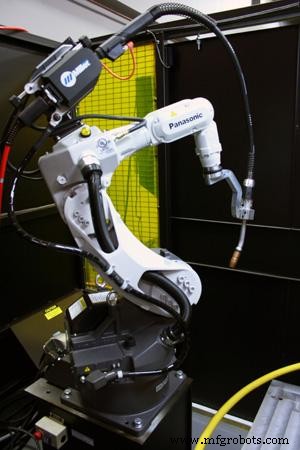 Quand vous investissez dans l'automatisation, l'objectif est clair : débloquer une productivité et une qualité supérieures qui distinguent votre opération de soudage et stimulent la rentabilité. Atteindre cette vision exige plus qu'un robot ; cela demande des pièces cohérentes et répétables, un flux de travail rationalisé, des opérateurs qualifiés et les bons consommables.
S'associer à un intégrateur robotique réputé est la première étape, mais sélectionner le bon pistolet MIG, embouts de contact, buses, gaines et têtes de retenue est tout aussi critique. Ces consommables reçoivent souvent moins d'attention, pourtant ils influencent directement les temps d'arrêt, coûts d'exploitation et qualité globale des soudures. Les conseils suivants soulignent comment optimiser chaque composant pour une performance maximale.
Rallonges et connexions
La distance embout-de-contact-à-buse varie selon chaque application, mais elle affecte constamment la qualité de soudure. Les joints complexes ou l'outillage exigent généralement une rallonge, offrant une portée plus profonde et un meilleur alignement. Cependant, une distance plus longue expose aussi l'embout à plus de projections et de chaleur, raccourcissant sa durée de vie. Les composés anti-projections peuvent atténuer cela, mais l'inspection régulière reste essentielle. Le remplacement proactif de l'embout avant que l'usure ne devienne critique est la meilleure défense contre les temps d'arrêt coûteux.
Les embouts en chrome-zirconium service lourd ou service prolongé offrent une durabilité supérieure. Bien que leur conductivité soit légèrement inférieure au cuivre, la différence est négligeable pour la plupart des applications, et la durée de vie prolongée peut compenser le coût initial plus élevé. Cherchez la rainure usinée à la base du filet — une marque de fabrique de la construction en chrome-zirconium.
Des connexions sécurisées entre embouts de contact, têtes de retenue (ou diffuseurs) et buses sont vitales. Un ajustement serré assure une conductivité électrique fiable et réduit les pertes de chaleur, se traduisant par des soudures cohérentes et une durée de vie des consommables plus longue. Les consommables conçus pour se visser et s'emboîter solidement améliorent encore la longévité.
Fils et sélection d'embouts de contact
Le choix du fil impacte directement la performance de l'embout. Les gros fûts (200-450 kg) sont courants en systèmes automatisés pour réduire les changements, mais ils manquent souvent du torsadage ou de l'hélice des bobines plus petites. Cela peut causer un passage droit du fil dans l'embout, limitant le contact électrique et créant un burnback quand le fil fait un arc retour dans l'embout. Sous-dimensionner l'embout par rapport au fil — ex: embout 1,0 mm pour fil 1,2 mm — peut aider à maintenir un arc stable. Vérifiez avec un intégrateur ou distributeur de confiance, surtout avec les fils fourrés où le sous-dimensionnement n'est pas toujours possible.
Considérez aussi les revêtements de fil. Les fils pleins non cuivrés usent les embouts et gaines plus vite que les variantes cuivrées, qui agissent comme lubrifiants et améliorent l'entraînement. Bien que les fils cuivrés soient plus chers au départ, la durée de vie prolongée des consommables et la réduction des temps d'arrêt justifient souvent l'investissement.
Modes de soudage
Les systèmes automatisés fonctionnent fréquemment à des ampérages plus élevés et des cycles de service plus longs que les configurations semi-automatiques. Le mode de transfert — continu, spray ou pulsé — influence aussi l'usure des consommables. Le MIG pulsé, par exemple, soumet les embouts à des pics de chaleur intenses, accélérant l'érosion et raccourcissant les intervalles de remplacement.
Surveillez de près l'usage des embouts dans de tels programmes. Remplacez les consommables avant que la performance ne se dégrade pour éviter la perte de conductivité, le burnback ou les projections excessives. Utilisez les pauses de production routinières pour les changements d'embout afin de maintenir l'arc ininterrompu. Pour les applications à haute chaleur, les embouts en chrome-zirconium service lourd restent le meilleur choix.
Sélection et maintenance de la bonne buse
Le choix de la buse est largement dicté par la géométrie de l'outillage. Les buses goulot, droites ou coniques offrent des profils plus étroits, donnant un meilleur accès aux joints serrés ou complexes. Pourtant, plus une buse est conique, plus elle est fine, limitant sa capacité pour les hauts ampérages ou cycles de service prolongés. Si votre processus tourne à ≥300 ampères ou arc soutenu, une buse service lourd avec parois épaisses et isolants robustes est conseillée.
Les buses en cuivre ou celles avec isolants en fibre de verre haute température peuvent améliorer la performance, mais la buse doit toujours fournir une couverture de gaz de protection adéquate et ne pas réduire indûment la durée de vie des consommables. Travaillez avec votre intégrateur ou distributeur pour adapter la buse à votre embout et exigences de processus.
Entretenez les buses avec une station de nettoyage ou un alésoir dédié. Ces unités retirent les projections, nettoient les débris de la tête de retenue, et peuvent appliquer un revêtement anti-projection à base d'eau ou d'huile. Positionnez la station près du robot pour un accès rapide et programmez le robot pour nettoyer pendant les cycles de chargement de pièce ou de transfert d'outil, assurant une interruption minimale.
Autres considérations
Choisissez des consommables bien usinés avec surfaces lisses et arrondies. De tels designs résistent à l'accumulation de projections et prolongent la durée de vie. Même en opérant près des limites d'outillage, optez pour les consommables service le plus lourd qui s'adaptent encore, car ils durent généralement plus longtemps.
Portez une attention particulière à la sélection de la tête de retenue et à l'installation de la gaine. La tête de retenue doit correspondre à la buse et l'embout, offrant un ajustement sécurisé pour une conductivité optimale. Coupez et installez les gaines selon les directives du fabricant, en utilisant une jauge de gaine pour confirmer la longueur correcte. Une longueur de gaine incorrecte peut entraîner des problèmes d'entraînement de fil et des temps d'arrêt coûteux.
En fin de compte, maintenir les consommables en condition optimale vous libère pour vous concentrer sur la récolte des bénéfices de l'automatisation — débit plus élevé, qualité constante, et ROI amélioré — plutôt que sur le dépannage.
Pour des insights plus profonds, visitez www.tregaskiss.com.
Entretien et réparation d'équipement
- Catalyst Paper améliore la performance de ses usines grâce à l'initiative de fiabilité Ivara
- Solutions de maintenance intégrées SKF : Booster la fiabilité et la rentabilité des actifs
- L'optimisation des stocks MRO booste la rentabilité des services publics
- Dispositifs médicaux portables haute performance par Hochuen Medical – Précision, conformité et soins transformateurs
- Moderniser la documentation pour une performance opérationnelle au sommet
- Booster l'efficacité des équipes par l'évaluation différée des compétences
- Soudage par résistance automatisé : révolutionner l'assemblage métallique
- Soudage par résistance automatisé expliqué : outils, utilisations et avantages
- Améliorer l'efficacité énergétique : le soudage de l'aluminium pour poids lourds