



Facteurs clés influençant coût, couleur et qualité de l'aluminium anodisé
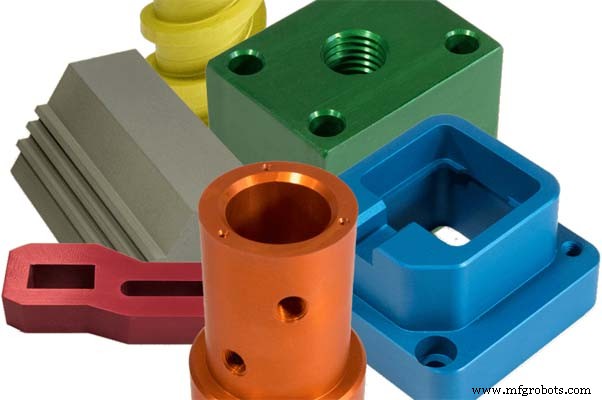
L'anodisation aluminium est un processus électrochimique transformant la surface en couche d'oxyde décorative, durable, résistante à la corrosion et à l'usure. L'alumine n'est pas appliquée comme revêtement ou placage, mais totalement intégrée au substrat aluminium sous-jacent.
La pièce anodisée ne s'écaille ni ne pèle, et possède une structure poreuse hautement ordonnée, permettant traitements secondaires (coloration). La couleur anodisée répond aux besoins couleur variés, personnalisable selon nuancier Pantone. (Plus : Tout sur l'usinage pièces aluminium anodisé)
Les films oxydes colorés électrolytiquement et films durs sont largement utilisés ; aujourd'hui, nous analysons les facteurs affectant coût, coloration et qualité des pièces aluminium anodisé.
Facteurs affectant le coût de l'anodisation aluminium
Le coût dépend des exigences, mais trois facteurs clés le déterminent : épaisseur du revêtement, taille/forme pièces, services additionnels requis.
Épaisseur du revêtement (Coating Thickness)
Si type revêtement n'impose pas épaisseur spécifique = revêtement « basique » = prix le plus bas.
Contrôler épaisseur précise impacte le coût. Si spec inclut bornes sup/inf, plus l'intervalle est étroit, plus le coût monte. Ex: ±0,001" (≈0,025 mm) moins cher que ±0,0001" (≈0,0025 mm). Épaisseur max = coût plus élevé (temps production plus long).
Montage (Rack / Fixation)
Le montage est critique pour la qualité. Racks aluminium ou titane commercial pur pour contact électrique. Si job ne spécifie pas montage, fabricant utilise méthode la plus rentable pour meilleur rendement. Exigences montage spéciales = limitent nb pièces/traitement = coût pièce en hausse.
Nb pièces anodisées simultanément limité par alimentation électrique. Anodisation à 15 ou 30 A/pied² (ASF). Donc surface max traitable par bain.
Services additionnels (Additional Services)
Clients demandent souvent d'autres procédés en plus de l'anodisation. Ces services ajoutent main-d'œuvre et temps quand pièces requièrent masquage simple/complexe ou perçage. Valeur ajoutée mais coût total anodisation en hausse.
Facteurs affectant la couleur de l'aluminium anodisé
Impuretés dans l'électrolyte
Le degré coloration alliages aluminium dépend surtout qualité formation couche anodique. Impuretés = grande influence film oxyde dans solution oxydation sulfurique. Impuretés = ions métalliques (cuivre, fer, aluminium) et organiques.
Ions cuivre
Remplacés et déposés sur surface pièce alu → porosité couche anodique réduite → transparence, résistance corrosion, isolation électrique diminuées. Teneur Cu²⁺ ≤ 0,02 g/L.
Ions chlorure
Provenance : eau robinet ou eau refroidissement. Teneur Cl⁻ < 0,2 g/L. Sinon couche anodique rugueuse/poreuse → corrosion surface alu (claquage) cas graves.
Ions aluminium
Augmentent progressivement dans électrolyte. > 25 g/L → conductivité électrolyte chute ; surface pièce : taches blanches ponctuelles/bloc ; capacité adsorption film chute → difficulté coloration.
Ions fer
Fe²⁺/Fe³⁺ ≤ 0,2 g/L. Sinon stries/taches sombres.
Impuretés organiques
Gênent formation couche anodique. Couche absorbe huile → couleur inégale, taches.
Dégraissage
Éliminer soigneusement huiles avant coloration pour éviter taches blanches évidentes sur film → sinon coloration difficile.
Concentration électrolyte
Concentration sel étain trop faible → coloration lente. > 25 g/L → coloration rapide mais difficile à maîtriser, différences couleur fréquentes.
Température coloration
Grande influence effet coloration. Ex: temp normale 15 °C. < 15 °C → ralentit. Trop haute → voile brume surface film oxyde → bain trouble.
Temps coloration
Impacte direct qualité et tenue couleur alliage : temps court → couleur décolore facile. Plus long → couleur plus foncée/brillante, mais surface se raye facilement.
Tension coloration
Tension faible → coloration lente, changement lent, ton inégal probable. Tension forte → coloration rapide, film coloré se décolle facile.
Autres facteurs
En anodisation ou coloration électrolytique : additifs surfactants et stabilisateurs pour stabiliser vitesse/épaisseur formation couche, inhiber dissolution couche anodique, améliorer uniformité couleur.
pH, qualité eau, matériaux bac coloration influencent aussi qualité coloration. Seuls paramètres dans plages contrôlées garantissent qualité couche anodique colorée électrolytiquement.
Facteurs affectant la qualité de l'aluminium anodisé
Approvisionnement matières (Sourcing materials)
L'alliage aluminium lui-même détermine sous multiples angles l'effet final anodisation. Chaque composition a structure alternative ; certains très efficaces en anodisation, d'autres non. Ex: 6061 = alliage le plus populaire chez usineurs/fabricants pour qualité, intégrité surfacique, protection environnement, usinabilité.
Après choix bon alliage, utiliser pièces similaires autant que possible sur toute l'activité. Stock fournisseur peut avoir multiples types. Qualité stock (stock principal / secondaire) et méthode production/déstockage fournisseur impactent grandement produit final après anodisation.
Traitement de surface
L'anodisation n'est pas comme autres finitions : elle « découvre » le substrat aluminium en préparation, similaire à amélioration film mince. Il faut donc envoyer chaque pièce avec surface aluminium prête pour anodisation. Traitement/maintenance légaux composants aluminium en atelier usinage = résultats prévisibles anodisation.
La chimie est essentielle
Partie fondamentale pour résultats haute qualité fiables anodisation : contrôler strictement la chimie de chaque bain. Étapes anodisation : nettoyage, prétraitement (attaque), anodisation, teinture (sauf transparence), scellement, + rinçages intermédiaires.
Mesures contrôle chaque étape : pH, concentration, température, temps. Fournisseur chimique spécifie plages paramètres, mais chaque anodiseur doit faire ses propres recherches/tests pour trouver plage idéale. Possible avec logiciel gestion chimie + conseils fournisseurs.
Contrôle bac anodisation
Vraie technologie anodisation = maintenir divers contrôles sur bac lui-même avec but précis : revêtement stable haute qualité. Outre chimie bac (spécifiée), réglages réguliers alimentation (redresseur) essentiels.
Temps anodisation, température, agitation, qualité cathode dans bac = facteurs critiques affectant effet final revêtement sur pièce pendant anodisation.
Produits fiables conçus selon standards qualité élevés ! SANS = fabrication CNC et pièces métal, incluant usinage CNC, fraisage CNC, tournage CNC, EDM, assemblage pièces. Email info@sansmachining.com pour devis gratuit vos projets.
Processus de fabrication
- Facteurs Influençant les Coûts d'Usinage CNC : Ce Qu'il Faut Savoir
- Facteurs clés influençant délais et coûts du prototypage rapide
- Électrodéposition vs Anodisation : Différences clés pour traitements de surface métalliques
- Facteurs essentiels pour des opérations de poinçonnage réussies et sûres
- Facteurs clés influençant la qualité du poinçonnage métallique
- Facteurs critiques influençant la performance de la rectification de surface
- Comment les prix de découpe laser sont déterminés - guide clair
- Facteurs clés déterminant les coûts de fabrication métallique — Guide pratique
- Quatre facteurs clés influençant la qualité de l'air instrument