



Guide essentiel de la technologie de perçage pour la fabrication
Outil le plus courant en alésage, le foret est largement utilisé en fabrication mécanique. Particulièrement pour dispositifs de refroidissement, tubulures d'équipements énergétiques, générateurs de vapeur — application particulièrement extensive et critique.
Caractéristiques du perçage
Le foret a généralement deux arêtes principales ; en usinage, il coupe en tournant. L'angle de dépouille augmente de l'axe central vers le bord externe. Vitesse coupe plus élevée près du cercle externe, décroissante vers le centre ; vitesse centre rotation = zéro. Le burin (chisel edge) près de l'axe central : grand angle dépouille secondaire, pas d'espace copeau, vitesse coupe faible = forte résistance axiale. Si burin affûté type A ou C (DIN1414) et arête près centre avec angle rake positif → résistance coupe réduite, performance significativement améliorée.
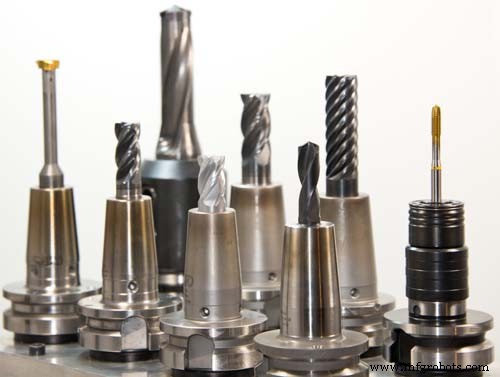
Selon forme, matière, structure, fonction pièce : forets en nombreux types — HSS (foret hélicoïdal, foret groupe, foret plat), carbure monobloc, foret alésage peu profond à plaquettes, foret profond, foret emboîtage, foret à plaquettes interchangeables, etc.
Rupture et évacuation des copeaux
Coupe foret dans trou étroit ; copeaux évacués par goujures foret. Forme copeaux = grande influence performance coupe. Formes courantes : copeaux lamellaires, tubulaires, aiguilles, spirales coniques, rubans, éventails, poudre.
Problèmes si forme copeaux inadaptée :
① Copeaux fins bouchent goujures → affectent précision perçage, réduisent durée vie foret, voire casse (copeaux poudre, éventail) ;
② Copeaux longs s'enroulent sur foret → gênent opération, cassent foret ou empêchent fluide coupe d'atteindre fond (spirales, rubans).
Solutions forme copeaux inadaptée :
① Augmenter avance, avance intermittente, affûter burin, installer brise-copeaux — séparément ou combinés — améliorer rupture/évacuation copeaux, éliminer problèmes.
② Foret à brise-copeaux professionnel. Ex: brise-copeaux conçu dans goujure → copeaux plus faciles à évacuer. Évacuation fluide le long goujure, pas de bouchage. Nouveau foret brise-copeaux = coupe bien plus fluide que forets traditionnels.
Copeaux courts brisés = fluide refrigerant atteint pointe foret plus facilement → meilleure dissipation chaleur et performance coupe. Brise-copeaux traversant toute goujure = forme/fonction maintenues après réaffûtages répétés. Bonus : rigidité corps foret renforcée → nombre trous avant réaffûtage significativement augmenté.
Précision du perçage
Précision trou = cote diamètre, précision position, coaxialité, rondeur, rugosité surface, bavures trou.
Facteurs affectant précision trou pendant perçage :
① Précision bridage foret et conditions coupe : porte-outil, vitesse coupe, avance, fluide coupe...
② Taille et forme foret : longueur, forme arête, forme âme...
③ Forme pièce : forme bord orifice, forme orifice, épaisseur, état bridage.
Alésage (Reaming / élargissement)
L'alésage (élargissement) est causé par le balourd (runout) du foret. Balourd porte-outil = grande influence diamètre trou et précision position. Porte-outil très usé → remplacer rapidement. Petits trous : difficile mesurer/ajuster balourd → préférer foret queue gros / lame petit avec bonne coaxialité lame/queue. Foret réaffûté : baisse précision trou souvent due à asymétrie forme arrière. Contrôler différence hauteur arêtes supprime efficacement coupe/élargissement.
Rondeur trou
Vibrations foret → trou polygonal, traits rayés (rifling) paroi. Polygones courants : triangle, pentagone. Trou triangle : foret a 2 centres rotation en perçage. Vibrent fréquence 600 échanges/600 (sic). Cause : résistance coupe déséquilibrée. 1 tour foret → rondeur médiocre → résistance déséquilibrée 2ème tour → vibration répétée phase décalée → traits rayés. Profondeur certaine → frottement face foret/paroi augmente → vibration atténuée → traits disparaissent → rondeur améliorée. Section longitudinale = entonnoir. Même raison : pentagone, heptagone possibles. Élimination : contrôler balourd mandrin, différence hauteur arêtes, asymétrie dos, forme arête ; augmenter rigidité foret, avance par tour, angle dépouille, améliorer affûtage arête.
Perçage sur surfaces inclinées et courbes
Surface coupe ou perçage inclinée, courbée, en escalier → précision positionnement médiocre. Foret = coupe radiale unilatérale → durée vie réduite.
Mesures pour améliorer précision positionnement :
- Percer trou de centrage d'abord ;
- Fraiser emplacement trou avec fraise bout ;
- Choisir forets bonne pénétration et rigidité ;
- Réduire vitesse avance.
Traitement des bavures
En perçage, bavures entrée/sortie trou, surtout matériaux tenaces et tôles minces. Cause : foret près percement → déformation plastique matière. Partie triangulaire (devant être coupée par arête near bord externe) déformée vers l'extérieur sous force axiale, pliée sous chanfrein bord externe et arête → s'enroule = bavure/bavure enroulée.
Conditions d'usinage pour le perçage
Catalogue forets général : « tableau référence paramètres coupe de base » par matériaux. Utilisateur s'y réfère pour choisir conditions perçage. Choix approprié ? Juger globalement par essai : précision usinage, efficacité, durée vie foret.
1. Durée vie foret et efficacité usinage
Respectant exigences techniques pièce, bon usage foret = mesure globale selon durée vie et efficacité. Indice durée vie : distance coupe. Indice efficacité : vitesse avance. Forets HSS : durée vie très influencée par vitesse rotation, peu par avance par tour. → Augmenter avance par tour en gardant longue durée vie = efficacité ↑. Mais avance trop grande → copeaux épais = rupture difficile. → Déterminer plage avance par tour pour rupture fluide par essai. Forets carbure : arête avec grand chanfrein direction rake négatif ; plage avance par tour optionnelle < HSS. Si avance dépasse plage → durée vie chute. Résistance chaleur carbure > HSS → vitesse rotation peu influence durée vie. → Augmenter vitesse rotation = efficacité ↑ carbure en gardant durée vie.
2. Utilisation rationnelle du fluide de coupe
Coupe foret dans trou espace étroit. Type fluide et mode injection = grande influence durée vie foret et précision trou. Fluides : hydrosolubles et non-hydrosolubles. Non-hydrosoluble : bon lubrifiant, mouillabilité, anti-adhérence, antirouille. Hydrosoluble : bon refroidissement, sans fumée, ininflammable. Protection environnement → usage hydrosoluble en hausse. Mais dilution impropre ou fluide dégradé = durée vie outil drastiquement raccourcie → vigilance. Quel que soit fluide : doit atteindre pleinement point coupe. Débit, pression, nombre buses, méthodes refroidissement (interne/externes) strictement contrôlés.
Réaffûtage du foret
Critères de réaffûtage
Critères réaffûtage foret :
- Usure arête principale, burin, arête de guidage (land).
- Précision dimensionnelle et rugosité trou usiné.
- Couleur et forme copeaux.
- Résistance coupe (valeurs indirectes : courant broche, bruit, vibrations...).
- Quantité usinée, etc.
Usage réel : déterminer critères précis et pratiques parmi indicateurs ci-dessus selon conditions. Si usure = critère : trouver période réaffûtage optimal économie. Parties principales affûtage = dos tête et burin. Si usure excessive → arête s'use plus, volume meulage grand, nombre réaffûtages réduit (durée vie totale = durée vie après réaffûtage × nb réaffûtages possibles) → durée vie totale raccourcie. Si précision dimensionnelle trou = critère : jauge colonne ou jauge limite pour contrôler alésage/élargissement, irrégularités ; dépassement valeur contrôle → réaffûtage immédiat. Si résistance coupe = critère : arrêt auto immédiat dépassement limite (ex: courant broche). Si gestion limite quantité usinée : intégrer contenus ci-dessus pour fixer critère.
Méthode d'affûtage
Réaffûtage foret : mieux vaut machine spéciale affûtage foret ou rectifieuse outils universelle — crucial pour durée vie et précision foret. Si type foret original bon en usinage → réaffûter type original ; si type original défectueux → améliorer forme dos et affûter burin selon usage.
Points d'attention à l'affûtage :
- Éviter surchauffe = perte dureté foret.
- Éliminer totalement dommages foret (surtout bord arête coupe).
- Type foret doit rester symétrique.
- Ne pas endommager arête pendant affûtage ; éliminer bavures après.
- Forets carbure : forme affûtage = grande influence performance. Forme usine = meilleure forme par design scientifique et essais répétés. → Généralement conserver forme arête originale au réaffûtage.
Processus de fabrication
- Maîtriser le contrôle des copeaux : 8 conseils d'experts pour un perçage plus propre et sûr
- Ericsson accélère l'adoption de la 5G dans la fabrication : Stimuler l'efficacité et l'innovation
- Les solutions 5G d'Ericsson pilotent la transformation digitale manufacturière
- Comprendre les Circuits Imprimés (PCB) — Vue d'Ensemble Complète
- Perceuse à colonne d'établi : pourquoi la précision compte pour le bricolage
- Composants Essentiels d'une Perceuse : Vue d'Ensemble Complète
- Centres d'usinage CNC avancés : précision pour l'aérospatial et au-delà
- Des prototypes à la production : usinage CNC de précision pour petites pièces
- Fabrication sous contrat optimisée par l'automatisation CNC avancée