



5 techniques éprouvées pour garantir la précision des montages (fixations)
Doutes en conception de montage
- Ne pas savoir comment fabriquer le montage conçu.
- Précision de position et dimensionnelle du dessin montage : quels moyens pour garantir leur réalisation ?
- Montage fabriqué à l'unité ; routine de conception produits standards = problèmes infinis pour la précision du montage.
- La méthode d'assurance précision est la solution primaire au problème de conception montage.
Particularité du processus de fabrication des montages
But premier des montages : garantir la précision dimensionnelle (forme) et de position des pièces usinées.
Facteurs précision pièce : hors machine et outil, le montage doit satisfaire les exigences de précision du dessin.
Processus traditionnel fabrication montage : grande majorité utilise encore la méthode d'assemblage-réglage. Comme usinage mécanique ordinaire : toutes pièces fabriquées selon plan pièce, puis assemblées. Précision finale du montage = essai de réglage ou rectification position/cote d'un composant pour l'atteindre.
Inconvénients méthode traditionnelle : en pratique, difficile de satisfaire les diverses exigences de tolérances dimensionnelles et de forme du dessin d'assemblage.
Donc, pour garantir la précision de fabrication des montages, des méthodes de processus spéciales sont indispensables. Les 5 méthodes de processus suivantes assurent la précision des outillages/montages.
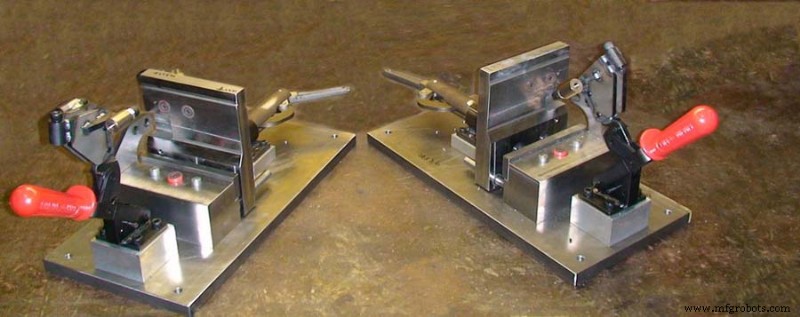
1. Méthode de traitement par groupe (Group Processing)
Définition :
Usiner simultanément les mêmes éléments structurels sur plusieurs éléments du montage. Ces éléments sont généralement cotes géométriques, forme de section, position relative entre eux. Mêmes conditions usinage = garantie facile qualité et interchangeabilité composants montage = précision globale fabrication montage améliorée.
Classification :
Selon méthodes fabrication, traitement par groupe se divise en deux méthodes précises : « usinage par paire » et « usinage par symétrie (miroir) ».
Usinage par paire (Paired Processing) :
Tous composants pairés du montage usinés par paires via « rectification combinée », « alésage combiné », « perçage combiné », « tréfilage combiné », etc. Élimine écarts dimensionnels et de position entre pièces.
Application pratique : préparation goupilles positionnement, alésage trous guides, rectification blocs contour, etc.
Méthode d'usinage par symétrie (Mirror Processing) :
Composants montage à structure symétrique, délimités par plan de symétrie : usiner d'abord le double longueur avec surplus équivalent, couper selon plan symétrie, puis assembler les deux pièces symétriques par principe miroir pour éliminer erreurs symétrie.
Cas :
Bloc de positionnement en V : fonction centrage automatique, haute précision symétrie des deux plans de travail requise. Fabrication traditionnelle = monobloc. Finition finale deux plans inclinés souvent sur rectifieuse plane avec montage sinusoïdal précis et aimant guide en V. Mais cette méthode peine à garantir symétrie V idéale.
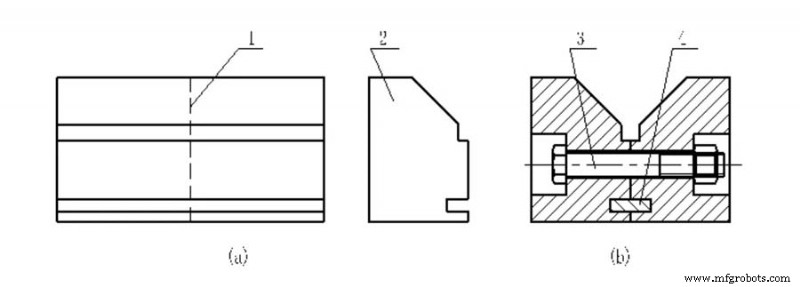
Application pratique :
Avec usinage miroir : d'abord faire bloc V en demi-fini monobloc (fig a), couper selon plan symétrie, usiner trou vis, puis assembler avec clé orientation et boulon liaison en bloc V combiné (fig b).
Caractéristiques processus :
Machine haute précision non requise ; machine ordinaire + principe miroir = symétrie bloc V très haute précision.
Usage principal :
Fabrication éléments montage à structure symétrique ou pièces multiples répétitives.
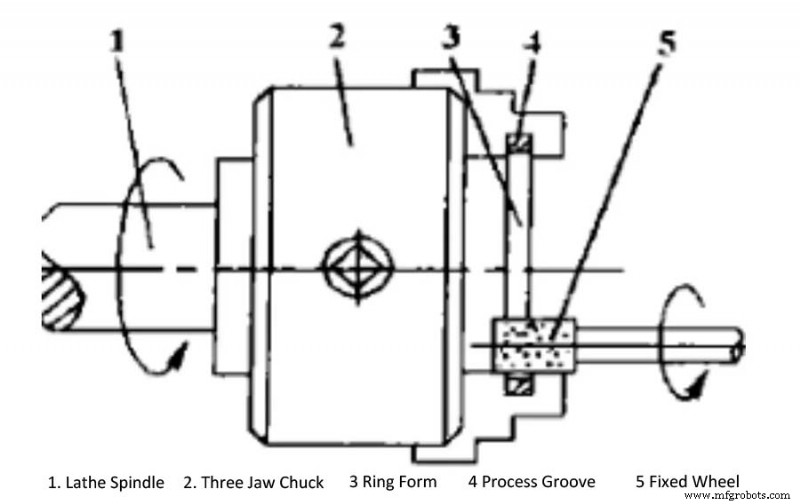
2. Méthode d'usinage sur machine (Clinical / On-Machine Processing)
Définition :
Utiliser la fonction coupe de la machine-outil du montage pour usiner une autre pièce du montage, éliminant l'erreur de position entre elles, garantissant que chaque pièce occupe sa position idéale, améliorant la précision de fabrication du montage.
Caractéristiques processus :
Usinage final sur la machine-outil du montage pour garantir la précision du montage.
Usage principal :
Usinage élément positionnement montage ; garantir précision finale machine en assemblage machine-outil.
Application type :
Rectifieuse : rectification arbre porte-pièce et montage alésage interne ; tour : montage mandrin ; fraiseuse : table de travail ; rectifieuse plane : plateau magnétique.
Avantages technologiques :
Élimine erreurs fabrication, assemblage, installation montage ; obtient précision extrême.
Conditions d'emploi :
Méthode d'usinage sur machine = seulement machines-outils offrant ces conditions.
Conception dessin :
Si le concepteur impose cette méthode, noter sur dessin ensemble montage : « réserver surépaisseur finition selon cote dessin pour usinage final sur machine-outil ».
3. Méthode d'alignement et fixation (Aligning and Fixing)
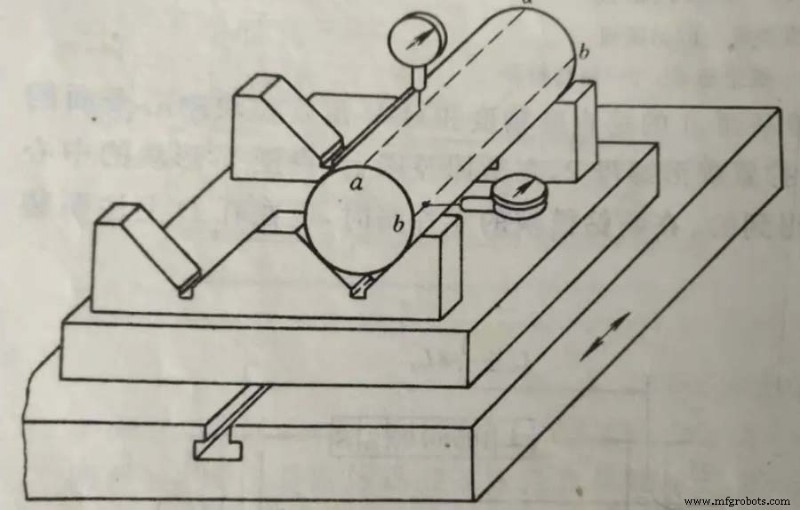
Méthode : aligner d'abord, puis fixer. Utilise généralement instruments de mesure courants.
Exemple d'application :
Bloc positionnement V aligné et fixé ; rainure clé orientation et trous boulons sur bloc V fixe déjà usinés.
Processus :
Utiliser comparateur pour aligner génératrice supérieure et génératrice de mesure du mandrin ; rendre mandrin parallèle à surface clé orientation (côté rainure T) et plan référence montage. Alignement = réglages et rectifications répétés. Après alignement : serrer vis, percer trous goupilles fixation, enfoncer goupilles.
Caractéristiques processus :
Précision alignement = niveau compétence ouvrier, précision instruments mesure, précision référence mesure.
4. Méthode de référence de transition (Transition Benchmark Method)
En conception montage, on rencontre souvent trous obliques et plans inclinés aux exigences élevées. Limitation équipements : trous obliques et plans inclinés doivent être mis en position verticale/horizontale pour usinage facile.
Difficulté mesure : impossible de mesurer/contrôler directement ces cotes en usinage. Il faut créer un trou de référence processus comme référence transition pour convertir ces cotes à contrôler en cotes processus mesurables/contrôlables directement.
Par contrôle de la cote processus transformée, on garantit indirectement l'exigence de la cote dessin pièce. Méthode = référence transition, largement utilisée en pratique fabrication montage.
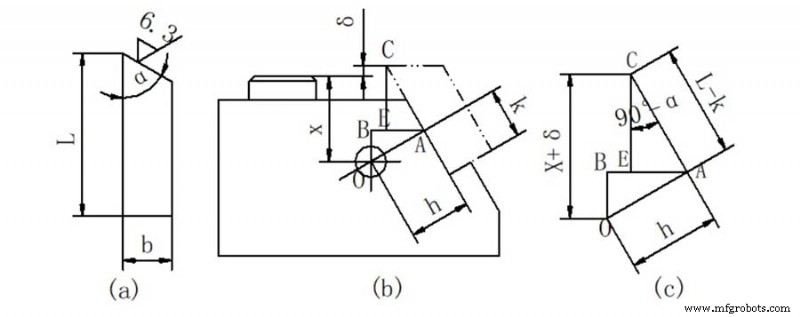
Comme figure ci-dessus : sous réserve cotes h et K, si surface travail bloc outil assurée par rapport à axe X du trou référence processus O, l'exigence cote grand côté L est garantie.
De plus, usinage gros alésages sur machine à aléser : prise trou référence processus comme référence transition = méthode efficace courante.
Avec cette méthode, après assemblage complet alésage, trous guides haute coaxialité usinés séquentiellement des deux bouts. Après alésage horizontal trous guide un bout, tête alésage verticale usiner deux trous référence processus aux deux bouts. Centre trou référence ⊥ axe trou guide usiné.
Alésage retourné ; goupille processus en trou référence ; comparateur sur tête verticale ; va-et-vient poutre pour corriger centre goupille processus aux deux bouts. Après calage/fixation, trou guide bout modèle usiné. Montage usiné assemblé = haute coaxialité garantie.
5. Méthode d'usinage par assemblage (Assembly Processing Method)
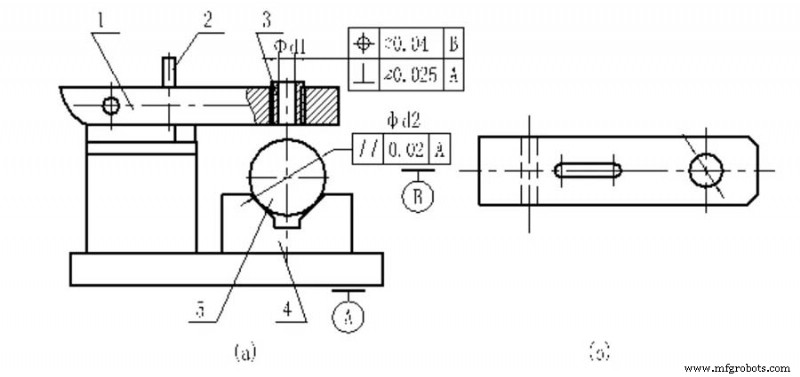
Exigences conception :
Perpendiculaire axe trou interne douille φd1 à plan référence montage A ; précision position plan centre bloc positionnement V.
Processus fabrication :
Sur machine à aléser coordonnées : aligner plan centre bloc V, serrer écrou papillon après assemblage, aléser trou fond douille sur gabarit perçage.
Caractéristiques processus :
S'appuyer sur précision machine à aléser coordonnées pour garantir directement précision position requise montage. Méthode la plus efficace pour garantir perpendicularité axe douille / plan référence montage. Trou fond douille guide perçage/alésage usiné par cette méthode.
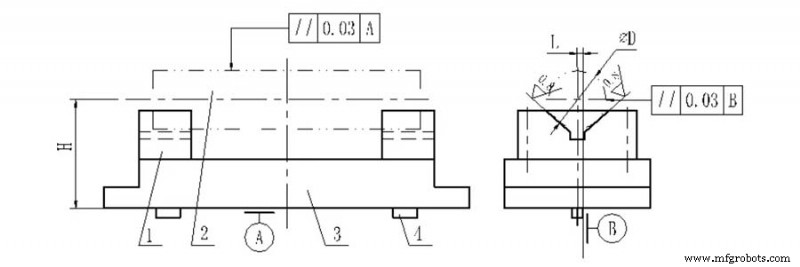
Exigences conception :
Position deux blocs V déterminée par cote hauteur H et cote horizontale L ; côtés deux clés orientation = référence B. Conception montage : surfaces positionnement deux blocs V = contact total pièce, tout en garantissant deux parallélismes.
Processus :
Garantir parallélisme H, L et les deux : fabrication montage → premiers deux blocs V en biseau, laisser surplus demi-fini avec surépaisseur rectification, assembler blocs V sur corps montage. Goupille conique fixe blocs V et corps.
Sur rectifieuse outils ou rectifieuse rails : avec A et B comme références positionnement, rectifier plans inclinés 90° blocs V pour satisfaire H, L et deux tolérances parallélisme.
Notes
- Appliquant méthode usinage par assemblage pour conception/fabrication montage, il faut connaître caractéristiques processus fabrication cette méthode, et satisfaire cette exigence en conception structurelle, cotage tolérances forme/position, usinage composants montage, rédaction conditions techniques.
- vs conception montage traditionnelle, montages fabriqués par usinage assemblage = grande différence dessin. Il faut 4 dessins : dessin assemblage montage, dessins assemblage éléments guides (douilles perçage, douilles alésage, etc.), dessins pré-assemblage éléments guides (demi-finis), mécanisme serrage et détails serrage.
- But ces 4 dessins simultanés : empêcher service fabrication montage d'utiliser encore les gammes traditionnelles (fabrication pièces, assemblage composants, réglage précision) qui guideraient et contraindraient tout le processus fabrication montage.
Processus de fabrication
- Maximiser la performance des machines d'états Qt
- Célébration de 5 ans d'innovation : notre parcours & success stories clients
- Maîtriser la préparation aux urgences en entrepôt : guide complet
- Top 5 Marques Équipements Construction que Tout Entrepreneur Doit Connaître
- Portique vs Montage : Différences clés pour l'excellence manufacturière
- Outillages de Guidage et de Serrage : Fonctions, Avantages et Différences
- Guide complet des dispositifs de fixation CNC : fonctions, types et bonnes pratiques
- Comprendre la programmation robotique : Méthodes expliquées
- Usinage de précision : techniques éprouvées pour atteindre la précision des pièces