



Problèmes Courants en Polissage Électrolytique : Guide Pratique
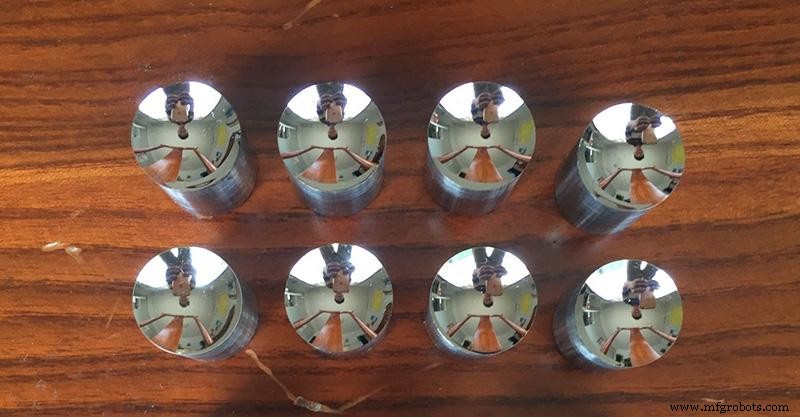
Le polissage électrolytique utilise la pièce comme anode, un métal insoluble comme cathode, tous deux immergés dans la cellule électrolytique. Par réaction d'ionisation en courant continu, une dissolution sélective de l'anode élimine les micro-bavures et augmente la brillance.
Voici les questions-réponses essentielles sur le polissage électrolytique en production quotidienne, pour aider les professionnels du traitement de surface.
1. Pourquoi des taches grises ou noires apparaissent-elles sur la surface polie ?
Cause : la peau d'oxide n'a pas été totalement éliminée ; des résidus subsistent localement.
Solution : renforcer le décapage de l'oxydation.
2. Cause de la corrosion excessive aux arêtes et pointes après polissage ?
Cause : dissolution excessive due à une densité de courant trop élevée aux arêtes, ou température/ temps de polissage excessifs.
Solution : ajuster la densité de courant ou la température, réduire le temps. Vérifier la position des électrodes et installer des écrans aux arêtes.
3. Pourquoi la pièce n'est pas brillante, reste grise et foncée ?
Cause : la solution de polissage est inefficace ou épuisée.
Solution : vérifier l'âge de la solution, sa qualité, et le dosage des composants.
4. D'où viennent les stries blanches sur la surface polie ?
Cause : densité relative de la solution trop élevée (> 1,82), bain trop concentré.
Solution : augmenter l'agitation. Si densité > 1,82, diluer à 1,72 avec de l'eau et chauffer 1 h à 90–100 °C.
5. Pourquoi des zones mates (surfaces Yin/Yang) apparaissent-elles ?
Cause : pièce mal alignée par rapport à la cathode, ou pièces s'ombrageant mutuellement.
Solution : repositionner la pièce pour une distribution de courant uniforme.
6. Surface plate et lisse mais points ou stries verticales non brillantes ?
Cause : bulles de gaz non évacuées en fin de polissage, ou lignes d'écoulement d'air à la surface.
Solution : augmenter la densité de courant pour favoriser le dégazage, ou accélérer l'agitation du bain.
7. Point de contact pièce/porte-pièce terne avec taches brunes, reste brillant ?
Cause : mauvais contact électrique (distribution de courant inégale) ou points de contact insuffisants.
Solution : polir le contact du porte-pièce pour améliorer la conductivité, ou augmenter la surface de contact.
8. Pourquoi certaines pièces dans le même bain sont brillantes, d'autres non ?
Cause : trop de pièces simultanément (courant inégal) ou chevauchement/ombrage entre pièces.
Solution : réduire la charge du bain, optimiser le positionnement.
9. Taches blanc argenté près des concavités et points de contact ?
Cause : zones protégées du courant par la géométrie de la pièce ou du porte-pièce.
Solution : repositionner la pièce pour exposer les concavités aux lignes de champ, réduire l'entraxe électrodes ou augmenter la densité de courant.
10. Pas de brillance et taches jaunes après polissage ?
Cause : densité relative de la solution trop faible (< 1,70).
Solution : ajuster la densité, concentrer par évaporation à 80–100 °C, ou renouveler le bain.
11. Taches brunes à la sortie de bain ?
Cause : polissage insuffisant (temps trop court).
Solution : allonger le temps ; si inefficace, vérifier température et densité de courant.
12. Risque d'inflammation pendant l'électrolyse ?
Causes : (1) contact porte-pièce/pièce instable, (2) densité d'électrolyte trop faible, (3) densité de courant trop forte.
Solutions : améliorer le contact (multiplier les points), remplacer l'électrolyte si densité faible.
Processus de fabrication
- Électropolissage vs Passivation : Choisir la bonne finition pour acier inoxydable
- Problèmes Courants du Système de Refroidissement Auto & Comment les Diagnostiquer
- Solveur analogique surpasse les ordinateurs numériques sur l'optimisation NP-difficile
- Solutions rapides et fiables pour les problèmes courants de portes d'entrepôt
- Problèmes Courants Fichiers Gerber & Solutions Expertes
- Problèmes des groupes électrogènes industriels : Identifier et résoudre les pannes les plus courantes
- Usinage de précision : techniques éprouvées pour atteindre la précision des pièces
- Solutions efficaces aux problèmes fréquents de liaison d'électrodes
- Principaux problèmes mécaniques affectant les performances des imprimantes 3D FDM