



L'histoire, la production et le recyclage des bouteilles PET pour sodas
Historique
La bouteille de soda en PET (polyéthylène téréphtalate) omniprésente est un plastique léger et haute résistance qui domine le marché de l'emballage des boissons. Le PET représente 6,4 % de tous les emballages et 14 % de tous les contenants en plastique. C'est la bouteille de boisson gazeuse la plus courante, représentant 43 % des ventes, suivie par l'aluminium à 34 % et le verre maintenant une petite part du marché.
Les plastiques ont émergé dans les années 1800 à partir de polymères naturels et de variantes synthétiques précoces. Les premiers plastiques étaient inflammables et cassants. Les polyesters – la famille du PET – ont été créés pour la première fois en 1833 pour des vernis liquides et n'ont évolué que plus tard en polymères solides et polyvalents que nous utilisons aujourd'hui.
Les plastiques purement synthétiques sont arrivés au début des années 1900, mais l'utilisation commerciale généralisée a tardé. Le PET a été synthétisé pour la première fois en 1941, et ce n'est qu'au début des années 1970 que la bouteille de soda moderne a été réalisée. Nathaniel C. Wyeth de Du Pont a perfectionné une technique de soufflage qui a produit une bouteille solide et légère.
La percée de Wyeth a été l'invention du soufflage par étirage en 1973, qui a résolu les problèmes antérieurs d'épaisseur de paroi inégale, de goulots irréguliers et de difficulté de rognage. Le résultat était une bouteille flexible et durable qui pouvait être produite à grande échelle.
En 1991, la production américaine dépassait huit milliards de bouteilles PET. Le volume a créé un défi d'élimination, mais les taux de recyclage augmentent alors que les fabricants explorent de nouvelles applications pour le PET recyclé.
Matériaux premiers
Le PET est un polymère fait de chaînes de molécules organiques répétitives, ultimement dérivées du pétrole. Il est formé en réagissant l'acide téréphtalique (C₈H₆O₄) avec le glycol d'éthylène (C₂H₆O₂).
L'acide téréphtalique est produit en oxydant le para-xylène (C₈H₁₀) en utilisant de l'air ou de l'acide nitrique. Le para-xylène est obtenu du goudron de houille ou du pétrole par distillation fractionnée.
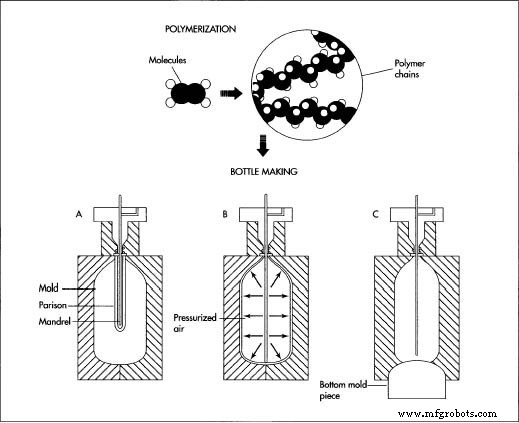
En fabrication, le PET est d'abord polymérisé pour créer de longues chaînes moléculaires. Le polymère subit ensuite le soufflage par étirage, où un parison chauffé (un long tube) est placé dans un moule, forcé contre les parois du moule par air sous pression, et façonné en bouteille avec un fond concave.
Le glycol d'éthylène est dérivé de l'éthylène (C₂H₄) via l'oxyde d'éthylène (C₂H₄O). L'éthylène est produit industriellement en chauffant de l'éthane ou un mélange éthane-propane.
Processus de fabrication
Polymérisation
- 1. L'acide téréphtalique réagit avec le méthanol (CH₃OH) pour former du téréphtalate de diméthyle et de l'eau.
- 2. Le téréphtalate de diméthyle est estérifié avec un excès de glycol d'éthylène à 150 °C (305 °F) pour produire du bis-2-hydroxyéthyl téréphtalate et du méthanol.
- 3. Le bis-2-hydroxyéthyl téréphtalate subit une polymérisation par condensation sous vide à 275 °C (530 °F). Le processus libère du glycol d'éthylène, qui est recyclé. Le PET résultant est refroidi pour prévenir la dégradation et peut être réchauffé pour une utilisation ultérieure.
Fabrication de bouteilles
- 4. Les granulés de PET sont injectés-moulés en un parison mince, puis refroidis et coupés à la longueur.
- 5. Le parison est réchauffé et placé dans un moule à bouteille avec un mandrin en acier. L'air sous pression gonfle le parison, l'étirant radialement et axialement. La haute température et l'étirement alignent les chaînes polymères, produisant une bouteille solide et légère.
- 6. Méthodes de refroidissement – circulation d'eau, CO₂ liquide, air humide sous pression ou air ambiant – solidifient la bouteille rapidement pour prévenir le fluage.
- 7. La bouteille est éjectée. En production continue, une chaîne de bouteilles est rognée et séparée ; jusqu'à 25 % du plastique est récupéré et réutilisé.
- 8. Les bouteilles finies sont expédiées aux entreprises de boissons. Bouchons et étiquettes sont produits séparément ; certains fabricants impriment les étiquettes sur site avant l'expédition.
Contrôle qualité
La polymérisation est une réaction complexe qui ne peut être interrompue une fois commencée. Les sous-produits et impuretés restent dans le polymère final, rendant la purification coûteuse et l'évaluation qualité difficile. De mineures variations peuvent être invisibles aux tests de routine.
Les impuretés clés incluent le glycol de diéthylène et l'acétaldéhyde. Les niveaux de glycol de diéthylène sont strictement contrôlés pour préserver les propriétés du PET. L'acétaldéhyde, qui peut donner un goût amer, est minimisé par chauffage rapide et moulage par injection optimisé, maintenant sa concentration négligeable.
Les bouteilles PET subissent une batterie de tests alignés aux standards de l'industrie. Les tests de résistance à l'impact confirment la performance incassable. La résistance au fluage assure la rétention de forme sous pression. Les tests de perméabilité au dioxyde de carbone vérifient que la carbonatation reste piégée. La transparence et la brillance sont mesurées pour répondre aux attentes de qualité visuelle.
Recyclage
Avec des milliards de bouteilles PET jetées annuellement, le recyclage est critique. Le taux de recyclage du PET est le plus élevé parmi les plastiques, bien que l'aluminium commande un prix plus élevé dans les centres de recyclage. Les taux de récupération actuels oscillent autour de 1–2 %, mais s'améliorent.
Le PET recyclé (rPET) est utilisé dans les moquettes, béton, isolation et pièces automobiles. La première bouteille de soda à 25 % rPET est apparue en 1991, lancée par Coca-Cola et Hoechst Celanese en Caroline du Nord. En 1992, 14 États supplémentaires l'ont adopté, et des concurrents comme Pepsi ont suivi.
Les gouvernements visent à porter le recyclage PET à 25–50 %, étendre les programmes de collecte sélective à la moitié de la population américaine, et déployer 4 000 initiatives de collecte sélective à l'échelle nationale. En 1990, l'Association Nationale pour la Récupération des Contenants en Plastique a rapporté 577 programmes de collecte sélective ; l'objectif est une augmentation significative.
Processus de fabrication
- Conception de pièces moulées par injection : Maîtriser les angles de dépouille pour une éjection sans faille
- L'art du navire en bouteille : histoire, matériaux et fabrication
- Poupées en plastique premium : Du jouet à l'art de collection
- Laminés de calage : production, matériaux et tendances futures
- Du papier au polypropylène : la fabrication moderne des pailles à boire
- Bark Back : Un moniteur IoT pour animaux de compagnie pour une gestion intelligente du son
- Aluminium vs acier : quel matériau de moule par injection de plastique offre une performance optimale ?
- Soude (carbonate de sodium) expliquée : utilisations, avantages et conseils de sécurité
- Plastiques Renforcés de Fibres : Avantages, Applications et Propriétés Clés