



Meules Expliquées : Histoire, Matériaux et Processus de Fabrication
Contexte
Les meules sont des outils conçus composés de grains abrasifs liés dans une matrice. Si les bricoleurs les connaissent depuis leurs établis, le grand public les ignore souvent, car ces meules sont principalement des incontournables industriels qui ont propulsé la fabrication pendant plus de 150 ans.
Dans les environnements de production, les meules offrent un moyen précis et efficace de façonner et finir les métaux et autres substrats. Les abrasifs sont souvent la seule méthode pour atteindre des tolérances serrées et des finitions de surface supérieures. Aux États-Unis, les meules sont omniprésentes : elles coupent l'acier et la maçonnerie, affûtent lames et forets, et préparent les surfaces pour la peinture ou le placage. Leur rôle est critique dans les composants de haute précision tels que les arbres à cames automobiles et les rotors de moteurs à réaction, et dans la fabrication de roulements, céramiques et composites.
Les premiers abrasifs étaient naturels, comme le grès — grains de quartz cimentés ensemble — utilisés pour affûter les haches en silex. Au début du 19e siècle, l'émeri (un minéral contenant du fer avec du corindon) était employé pour couper les métaux. Cependant, la qualité variable de l'émeri et les défis d'importation ont stimulé la recherche d'un abrasif plus fiable.
Dans les années 1890, le carbure de silicium est apparu comme une alternative synthétique, plus dure que le corindon. Les fabricants ont rapidement maîtrisé le corindon synthétique (oxyde d'aluminium), offrant un abrasif plus constant que les minéraux naturels. La recherche ultérieure a produit des super-abrasifs tels que le diamant synthétique et le nitrure de bore cubique (CBN), seconds seulement au diamant en dureté. Les avancées récentes incluent l'oxyde d'aluminium à gel semencé, élargissant encore la boîte à outils.
Tout au long de l'histoire, le liant qui maintient les grains abrasifs ensemble a été aussi vital que les grains eux-mêmes. Les premiers liants utilisaient du caoutchouc ou de l'argile ; dans les années 1870, les liants vitrifiés (vitreux) ont été brevetés, et les meules modernes reposent sur des raffinements continus de la matrice de liaison.
Les meules couvrent une vaste gamme de tailles — de moins de 0,25 pouce (0,63 cm) à des diamètres de plusieurs pieds — et se présentent sous des formes telles que disques plats, cylindres, coupes, cônes et meules à profil. Cet article se concentre sur les meules vitrifiées, composées d'un lien céramique encapsulant les grains abrasifs.
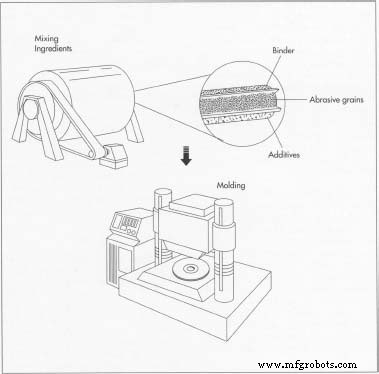
La fabrication commence par le mélange des ingrédients de base. Certaines usines combinent tous les matériaux dans un seul mélangeur, tandis que d'autres étagent le processus : d'abord mélanger les grains abrasifs avec un liant, puis ajouter la matière de liaison en poudre et tumbler le mélange. Le mélange est ensuite versé dans un moule et compacté par une presse hydraulique.
Matériaux Premiers
Les deux composants essentiels d'une meule sont les grains abrasifs et le matériau de liaison. Des additifs sont mélangés pour adapter la performance de la meule à des applications spécifiques.
Les grains abrasifs dominent l'action de coupe de la meule. Leur dureté, mesurée sur l'échelle de Mohs (talc = 1, gypse = 2, corindon = 9, diamant = 10), et leur friabilité — la tendance à se fracturer proprement — déterminent comment la se comporte sur une pièce donnée.
Les concepteurs considèrent la friabilité soigneusement. Bien que le diamant soit le matériau le plus dur, il réagit chimiquement en coupant l'acier, le rendant inapproprié comme abrasif principal. Le carbure de silicium partage cet inconvénient. L'oxyde d'aluminium, bien que moins dur, offre une performance supérieure sur le fer et l'acier et est préféré pour la coupe de métal, tout en étant moins efficace sur les matériaux non métalliques.
Lorsque l'abrasif correct est sélectionné, sa friabilité reste constante contre le matériau cible. Cela permet à la meule de « s'auto-affûter » pendant l'utilisation, maintenant un bord tranchant tout au long du cycle de meulage.
Les premières meules utilisaient des minéraux naturels, mais les meules modernes utilisent presque exclusivement des abrasifs synthétiques. La matrice de liaison maintient les grains en place et crée un espace ouvert entre eux. La dureté du lien est distincte de la dureté de l'abrasif. Les liens tendres permettent aux grains de se fracturer facilement, résultant en des meules à coupe tendre, vie courte, produisant des finitions rugueuses. Les liens durs limitent la fracture des grains, produisant des meules durables avec des finitions plus fines mais nécessitant plus de force et générant plus de chaleur.
Les agents de liaison varient : matériaux organiques (caoutchouc, gomme-laque, résine) et inorganiques (argile). Les liens vitrifiés sont utilisés pour les meules de précision à grains moyens à fins ; les liens en résine sont courants dans les meules de coupe de maçonnerie ou d'acier. Généralement, les liens vitrifiés s'associent à des grains fins pour le travail de précision, tandis que les liens en résine accommodent des grains grossiers pour l'enlèvement de matière lourd.
Les additifs contrôlent aussi la porosité — les espaces ouverts dans le lien qui permettent le passage des copeaux et du liquide de refroidissement. Une porosité adéquate prévient le bourrage de la meule et maintient l'efficacité de coupe. Historiquement, la sciure, les coquilles de noix broyées et le coke étaient utilisés ; aujourd'hui, des additifs volatils comme la vapeur de naphtalène-cire se vaporisent pendant la cuisson, créant la structure de pores désirée.
Des additifs de meulage supplémentaires, tels que des composés de soufre ou de chlore, inhibent le soudage microscopique du métal, améliorant la performance de coupe des métaux.
Processus de Fabrication
La plupart des meules sont produites par pressage à froid, où le mélange est façonné à température ambiante. Les spécificités diffèrent selon le type de meule et le fabricant, avec de nombreuses étapes automatisées pour la production de masse.
Mélange des Ingrédients
- 1. Des quantités précises d'abrasifs, de liants et d'additifs sont mesurées selon une formule stricte. Un liant, généralement un agent mouillant à base d'eau pour les meules vitrifiées, enrobe les grains abrasifs pour améliorer l'adhésion et la rétention de forme jusqu'au durcissement du lien. Certains fabricants mélangent tous les composants en un seul récipient ; d'autres effectuent un mélange étagé.
- Le mélange doit être fluide et répartir uniformément les grains pour assurer une coupe uniforme et des vibrations minimales, surtout critique pour les grandes meules ou de forme non standard.
Moulage
- 2. Pour un disque annulaire, le mélange est versé dans un moule à quatre pièces : une goupille circulaire correspondant au trou d'arbre, une coque avec un mur de 1 pouce (2,5 cm) deux fois l'épaisseur désirée de la meule, et deux plaques plates aux diamètres correspondants. Un bord droit pivotant répartit le mélange uniformément.
- 3. En utilisant 100-5 000 psi pendant 10-30 secondes, une presse hydraulique compacte le mélange dans la forme finale de la meule. Des blocs de jauge ou un contrôle de pression constant assurent une épaisseur uniforme.
- 4. Après retrait du moule, la meule repose sur un support résistant à la chaleur. Le façonnage final se fait ici ; les meules légères peuvent être manipulées manuellement, les plus lourdes nécessitent un palan ou un transport soigneux vers le four.
Cuisson
- 5. La cuisson fait fondre le liant autour des abrasifs et le stabilise contre la chaleur et les solvants. Les meules à liant résine cuisent à 300-400 °F (149-204 °C) ; les meules vitrifiées cuisent à 1 700-2 300 °F (927-1 260 °C).
Finition
- 6. Après cuisson, les meules subissent la finition : les trous d'arbre sont alésés ou coulés selon les spécifications, la circonférence est centrée, l'épaisseur ou le parallélisme est corrigé, et les contours spéciaux sont ajoutés. Les grandes meules peuvent être équilibrées pour réduire les vibrations. Après étiquetage, les meules sont prêtes pour l'expédition.
Contrôle Qualité
Les meules sont des articles consommables ; les normes de performance varient selon l'application. Les fabricants adhèrent volontairement aux normes nationales et internationales couvrant le calibrage des grains, l'étiquetage et l'utilisation sûre.
L'intensité du contrôle qualité dépend de la taille, du coût et de l'utilisation prévue de la meule. Les grandes meules (>6 pouces) subissent des tests rigoureux : tests acoustiques évaluent la rigidité, tests de dureté confirment la dureté du lien, et tests de rotation évaluent l'intégrité structurelle. L'inspection des matières premières et des processus de production assure la cohérence entre les lots.
L'Avenir
Les tendances de fabrication façonnent la demande de meules. La coulée continue dans la production d'acier a réduit le besoin de certains types de meules, tandis que les pressions de productivité poussent les marchés vers des abrasifs synthétiques comme l'oxyde d'aluminium à gel semencé et le CBN. L'utilisation croissante de céramiques et de composites élève aussi la demande de meules avancées.
Cependant, l'adoption de nouveaux minéraux abrasifs est ralentie par les équipements et procédures existants qui ne sont pas encore optimisés pour eux. Les abrasifs traditionnels continueront probablement à servir de nombreuses applications.
Des technologies alternatives émergent : les super-abrasifs polycristallins (diamant ou CBN) et le dépôt chimique en phase vapeur de film de diamant (CVD) promettent des outils de coupe plus durables, réduisant potentiellement la dépendance aux meules abrasives.
Processus de fabrication
- Les rouets : histoire, artisanat et production moderne
- Améliorer la rentabilité de la fabrication grâce à une maintenance optimisée des outils de coupe
- Maîtriser le dressage et le tournage des meules : Techniques de précision pour l'industrie
- Comprendre la théorie de la meule : Relations clés pour l'efficacité de l'usinage
- Rectifiage de surface : techniques traditionnelles pour la précision
- Fondamentaux de la rectifieuse plane PLC : finition de précision pour métaux et non-métaux
- Comprendre les quatre types clés de rectifieuses et leurs applications
- Guide complet des volants de voiture
- Maîtriser les bases du rectifiage extérieur : techniques essentielles et insights