



L'artisanat et les normes derrière chaque balle officielle de la MLB
Contexte historique
Le baseball moderne tel que nous le connaissons trouve ses racines dans le jeu anglais de rounders. En 1845, le new-yorkais Alexander Cartwright formalise le premier ensemble de règles remplaçant la balle molle du rounders par une version plus petite et plus dure, ouvrant la voie à l'évolution rapide du sport aux États-Unis.
Si l'extérieur de la balle paraît simple, c'est en réalité un objet méticuleusement conçu qui a suscité des débats pendant des décennies. Des critiques ont allégué que les balles étaient secrètement « gonflées » pour augmenter les totaux de coups de circuit lors de baisses d'affluence. La Major League Baseball (MLB) et les fabricants nient systématiquement de telles allégations, et aucune preuve crédible d'altérations secrètes n'a jamais émergé.
Une balle officielle MLB se compose d'un noyau en liège amorti — appelé « pilule » — enfermé dans deux couches de caoutchouc, enveloppé dans quatre brins concentriques de laine et de fil poly/coton, et enfin recouvert de cuir de vache cousu. Environ 600 000 balles sont produites pour toutes les équipes MLB chaque saison. Dans un match typique, une balle reste en jeu pendant seulement cinq à sept lancers. Chaque balle doit peser entre 141,75 et 148,83 g (5 à 5,25 oz) et mesurer 22,86 à 23,49 cm (9 à 9,25 pouces) de circonférence pour respecter les normes de la ligue.
Au début de l'histoire du sport, les balles étaient fabriquées à la main ou commandées sur mesure par des cordonniers, tanneurs et petits fabricants. Les premières spécifications uniformes de poids et de taille sont adoptées en 1872, et la cohérence de production s'améliore sous l'impulsion de la nouvelle National League.
Au début des années 1900, le noyau de la balle passe d'une enveloppe en caoutchouc à un design à centre en liège en 1910, puis deux décennies plus tard à un noyau en liège amorti qui reste utilisé aujourd'hui. Le seul changement majeur depuis fut le passage du cuir de cheval au cuir de vache en 1974, provoqué par une pénurie de crin de cheval.
Matières premières
La construction de la balle comprend trois couches : un noyau en liège amorti, des enroulements en laine et poly/coton, et une couverture en cuir de vache.
Le noyau — une sphère de 2,06 cm (13/16 pouce) de diamètre — est fait d'un composite liège-caoutchouc et gainé de deux coques en caoutchouc : une couche intérieure noire et une couche extérieure rouge. L'ensemble du noyau mesure 10,47 cm (4 1/8 pouces) de circonférence.
Quatre couches de fil s'enroulent autour du noyau. La première est un fil de laine gris à quatre brins, la deuxième un fil de laine blanc à trois brins, la troisième un fil de laine gris à trois brins, et la quatrième un fil de finition blanc poly/coton. La « mémoire » naturelle de la laine lui permet de se comprimer sous pression et de reprendre sa forme initiale, préservant la rondeur de la balle pendant le jeu. Le mélange poly/coton protège la laine et renforce la couverture extérieure.
La couverture est en cuir de vache de qualité Number One Grade, tanné à l'alun, pleine fleur, provenant principalement de bovins Holstein du Midwest, choisis pour leur grain supérieur et leur douceur. Les balles officielles MLB ont une couverture blanche cousue avec 223,52 cm (88 pouces) de fil rouge ciré. Avant utilisation, chaque peau est testée pour l'épaisseur, la résistance du grain, la résistance à la traction et d'autres paramètres critiques.
Processus de fabrication
La fabrication d'une balle de baseball est un processus multi-étapes qui superpose caoutchouc, tissu et cuir autour d'une petite sphère de liège sous des conditions précises pour garantir taille, forme et qualité constantes.
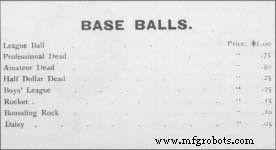 Une publicité pour des balles de baseball du catalogue 1891 de Horace, Partridge & Co.
Mark Twain décrivait le baseball comme « le symbole de l'élan et de la lutte du XIXe siècle ». Le sport gagne rapidement en popularité après la guerre civile, passant d'un loisir entre gentlemen à une compétition rapide et physique qui éclipse ses homologues anglais comme le cricket et le rounders.
Au XIXe siècle, la vivacité de la balle variait : la première était trop vive, produisant parfois des scores supérieurs à 100 points ; la seconde trop morte, menant à des matchs de 24 manches sans point, soulignant le besoin d'équilibre. En 1888-89, A. G. Spalding lance une série de balles en tailles junior et réglementaires, vendues entre quatre cents et un dollar.
William S. Pretzer
Moulage du noyau en caoutchouc
- Deux demi-coques en caoutchouc noir, chacune d'environ 0,39 cm (5/3 pouce) d'épaisseur, sont moulées sur un noyau en liège caoutchouté de 2,06 cm (13/16 pouce) de diamètre. De petites ouvertures dans les coques sont scellées avec des joints en caoutchouc rouge.
- Une fine couche de caoutchouc rouge, d'environ 0,24 cm (3/32 pouce) d'épaisseur, est appliquée sur la coque noire. Le noyau complet pèse environ 24,80 g (0,88 oz) et mesure 10,48 cm (4 1/8 pouces) de circonférence. Un enduit de ciment fixe le fil de laine lors du premier enroulement.
Enroulement du tissu
- Du fil de laine à température contrôlée est enroulé autour du noyau par des machines informatisées maintenant une tension élevée, éliminant les « zones molles » et assurant une surface uniforme. Le fil est enroulé en trois couches : 110,6 m (121 yd) de gris à quatre brins, 41,13 m (45 yd) de blanc à trois brins, et 48,44 m (53 yd) de gris à trois brins. Après chaque couche, la balle est pesée et mesurée pour confirmer la conformité.
- Un fil de finition poly/coton de 137,1 m (150 yd) protège la laine et la maintient en place. La balle est débarrassée de l'excès de tissu, puis trempée dans une solution adhésive avant l'application du cuir.
Couture du cuir
- La couverture en cuir est découpée en deux pièces en forme de 8, chacune couvrant la moitié de la balle enroulée. Les peaux sont humidifiées pour la souplesse, puis enduites d'adhésif.
- Les deux pièces sont agrafées à la balle et cousues main ensemble avec 223,52 cm (88 pouces) de fil rouge ciré. Le processus comporte 108 points, le premier et le dernier étant cachés. Il faut environ 13 à 14 minutes pour terminer.
- Après couture, les agrafes sont retirées, et la balle est roulée pendant 15 secondes pour aplanir les points saillants. Mesures finales, contrôles de poids et inspections visuelles sont effectués. Les balles approuvées reçoivent la marque du fabricant et l'estampille de désignation de la ligue.
Contrôle qualité
Chaque lot de balles fait l'objet d'un échantillonnage statistique pour le Coefficient de Restitution (COR), la norme industrielle mesurant la résilience de la balle. Selon les procédures approuvées par la MLB, une balle est lancée d'un canon à air à 25,90 m/s (85 ft/s) vers un mur en bois à 2,43 m (8 pieds). La vitesse de rebond doit égaler 54,6 % de la vitesse de lancement, ±3,2 %.
De plus, une balle doit conserver sa forme ronde après 200 impacts avec une force de 29,51 kg (65 lb) et se déformer de moins de 0,20 cm (0,08 pouce) lorsqu'elle est compressée entre deux enclumes.
Perspectives d'avenir
Les dimensions et matières premières des balles MLB devraient rester stables.  Une balle MLB finie, cousue avec 223,52 cm de fil rouge ciré, pèse 141,75–148,83 g et mesure 22,86–23,49 cm de circonférence.
Les tentatives d'automatisation de la couture des couvertures en cuir n'ont pas encore abouti ; les machines actuelles peinent avec le contrôle arrêt-marche et la variation de tension — critiques pour une couture solide sans déchirure. Par conséquent, la tradition du cousu main devrait perdurer.
La controverse sur les balles « gonflées » durera probablement aussi longtemps que le baseball sera joué et que les fans chercheront des explications aux variations de coups de circuit.
Processus de fabrication
- Pourquoi la traçabilité est importante : booster la qualité, la sécurité et la confiance en la marque
- UGIMA® 4542 H900 – Acier inoxydable à usinabilité supérieure
- UGIMA® 4542 H925 – Acier inoxydable durcissable par précipitation haute performance
- UGIMA® 4542 H1075 – Acier inoxydable à usinabilité supérieure
- UGIMA® 4542 H1150D – Acier inoxydable à usinabilité supérieure
- UGIMA® 4057 Recuit – Acier Inoxydable Martensitique Avancé à Usinabilité Supérieure
- AMPCO® 22 Forgings – Alliage duplex dureté exceptionnelle, compression et résistance à l'usure
- AMPCO® 22 Coulée continue – Alliage duplex dureté exceptionnelle, compression et résistance à l'usure
- AMPCO® 22 : Coulées duplex haute performance pour dureté et résistance à l'usure supérieures