



Lunettes de vision nocturne : améliorez votre vue en basse lumière
Contexte
Les lunettes de vision nocturne, ou dispositifs de vision nocturne, sont utilisées pour intensifier la vue humaine dans des conditions de très faible luminosité. Il existe plusieurs types de lunettes de vision nocturne. Les systèmes d'imagerie infrarouge, aussi appelés dispositifs de vision nocturne « actifs », focalisent la lumière infrarouge sur une scène. L'infrarouge est au-delà du spectre lumineux visible par l'homme, donc le faisceau lui-même est indétectable. La technologie de conversion d'image transforme la scène éclairée par l'infrarouge en une image visible. Les systèmes d'imagerie thermique fonctionnent de manière similaire, convertissant le motif de chaleur émis par les objets, personnes ou animaux en une image visuelle. Les dispositifs de vision nocturne perfectionnés pour l'usage militaire et également disponibles commercialement aujourd'hui sont appelés systèmes de vision nocturne « passifs ». Ces systèmes amplifient les images captées dans une lumière minimale, comme la lumière des étoiles, en images visibles. La vue à travers un dispositif de vision nocturne passif peut être 20 000 à 50 000 fois plus lumineuse que ce que l'œil nu pourrait voir.
Les dispositifs de vision nocturne ont été développés pour un usage militaire, où voir dans l'obscurité est un avantage tactique évident. Les États-Unis ont utilisé des dispositifs de vision nocturne pendant la guerre du Vietnam et avec une grande efficacité pendant la guerre du Golfe. Les dispositifs de vision nocturne sont aussi utilisés par les forces de police urbaines et rurales. À la fin des années 1990, les dispositifs de vision nocturne trouvaient plus de débouchés commerciaux. Ils ont commencé à apparaître dans certaines voitures haut de gamme et sont commercialisés directement auprès des consommateurs pour un usage récréatif.
Histoire
La recherche sur les dispositifs de vision nocturne a commencé dans les années 1940. L'armée américaine a établi un programme de développement de technologie de vision nocturne à la fin des années 1940, et dans les années 1950 avait mis au point des systèmes de visualisation infrarouge viables. C'était une technologie active, signifiant qu'elle utilisait un faisceau dirigé de lumière infrarouge. Bien que le faisceau lui-même fût invisible à l'œil nu, des adversaires armés de technologie équivalente pouvaient facilement détecter le faisceau. Les visualiseurs infrarouges utilisés dans les années 1950 et 1960 sont appelés technologie de « Génération 0 ».
ITT Corporation (aujourd'hui MIT Industries, Inc.) à Roanoke, Virginie, a commencé à produire des dispositifs de vision nocturne pour l'armée américaine en 1958. Le Département de la Défense des États-Unis a fondé son propre Laboratoire de Vision Nocturne en 1965, dédié à l'amélioration de la technologie existante. Pendant les années 1960, les scientifiques ont développé les premiers systèmes de vision nocturne passifs fonctionnels. Ces dispositifs étaient appelés systèmes « Starlight » car ils pouvaient capter et amplifier des images vues uniquement par la lumière des étoiles. Ils sont aussi connus comme dispositifs de « Génération I ». Ils fonctionnaient en fait mieux au clair de lune. Les dispositifs de vision nocturne de Génération 1 ont été utilisés au combat pour la première fois pendant la guerre du Vietnam.
Une technologie améliorée développée peu après la guerre a mené à des dispositifs de vision nocturne plus petits, moins encombrants, avec une meilleure résolution. Ces instruments plus fiables étaient appelés « Génération 2 ». L'armée américaine a continué à développer et affiner la technologie de vision nocturne pendant les années 1970 et 1980, équipant les viseurs d'armes avec des dispositifs de ciblage de vision nocturne et formant les pilotes aux lunettes de vision nocturne. Les dispositifs passifs de Génération 2 étaient capables de produire une bonne image visible dans des situations de très faible lumière.
La technologie de « Génération 3 » a été développée à la fin des années 1980. Ces nouveaux dispositifs de vision nocturne utilisaient de l'arséniure de gallium pour le matériau de la phot cathode à l'intérieur du tube intensificateur d'image. Cela produisait une meilleure résolution même dans des situations de lumière extrêmement faible. Les forces américaines ont utilisé largement les dispositifs de vision nocturne pendant la guerre du Golfe, où la technologie a permis aux troupes de voir non seulement dans l'obscurité mais aussi à travers la poussière et la fumée. À la fin des années 1990, le Département de la Défense avait réduit son financement pour le développement de la vision nocturne, et certains fabricants ont commencé à chercher des marchés grand public pour l'équipement. Les particuliers peuvent acheter des dispositifs de vision nocturne aux États-Unis, mais leur exportation reste restreinte.
Matériaux premiers
Le tube intensificateur d'image, qui est le composant principal d'un dispositif de vision nocturne, est composé de millions de fibres de verre optique fines comme des cheveux. Le verre utilisé est une formule particulière qui préserve ses caractéristiques désirées lorsqu'il est chauffé et étiré. Du verre de qualité optique est utilisé pour l'oculaire et la fenêtre de sortie. (La fenêtre de sortie est une lentille oculaire, comme l'oculaire de jumelles traditionnelles.) D'autres matériaux utilisés dans le tube intensificateur d'image sont le phosphore et l'arséniure de gallium. Le corps du tube est composé de métal et de céramique, et les métaux utilisés peuvent être l'aluminium, le chrome et l'indium.
Conception
Les dispositifs de vision nocturne passifs fonctionnent en envoyant la lumière à travers une lentille, un tube intensificateur d'image, et une autre lentille. La lumière entre par une lentille appelée lentille d'objectif, similaire à un objectif d'appareil photo fin. La lentille focalise la lumière dans le tube intensificateur d'image.
Le tube est la pièce la plus complexe du dispositif de vision nocturne. Il est fabriqué à la main selon des spécifications exactes. Le tube est un tube sous vide avec une phot cathode, une source d'alimentation, une plaque microcanaux, et un écran phosphorescent (l'écran émet de la lumière quand il est excité par des électrons). La cathode absorbe la lumière (photons) et convertit les photons en électrons. Les électrons sont multipliés des milliers de fois en traversant le tube, par un instrument wafer-fin appelé plaque microcanaux.
Une plaque microcanaux standard fait 25 mm de diamètre et environ 1 mm d'épaisseur — à peu près la taille d'une pièce de 25 cents. Intégrés dans cette plaque sont des millions de tubes de verre microscopiques, ou canaux. Les dernières plaques microcanaux de vision nocturne contiennent plus de 10 millions de canaux. Ces canaux libèrent plus d'électrons alors que les électrons rebondissent à travers les tubes. Les canaux doivent être uniformes en diamètre et espacement sur la plaque pour produire une image claire. Les électrons frappent alors un écran phosphorescent. L'écran phosphorescent reconvertit l'image électronique en image lumineuse, et la focalise sur la fenêtre de sortie.
Le tube intensificateur d'image entier peut varier en taille, mais le tube fini peut être assez petit pour tenir dans un viseur d'arme ou dans une paire de lunettes militaires. Par exemple, un produit actuel disponible chez ITT est un monoculaire de Génération 3 qui fait 11 cm de long, 5 cm de large, et 5,5 cm de haut, incluant les deux lentilles. L'instrument entier pèse 0,4 kg.
Processus de fabrication
Le processus de fabrication des dispositifs de vision nocturne est complexe. Plus de 400 étapes différentes sont nécessaires pour fabriquer le composant principal, le tube intensificateur d'image. Les fabricants effectuent plusieurs étapes majeures du processus simultanément dans différentes sections de l'usine.
- La première étape majeure est la fabrication de la phot cathode. Le fabricant peut acheter des rondelles de verre préformées pour la plaque de phot cathode auprès d'un sous-traitant. Les ouvriers déposent une plaquette d'arséniure de gallium sur le verre et la chauffent. Cela commence à faire fondre l'arséniure de gallium sur le verre.
- Puis la pièce est mise dans une presse, qui lie fermement le substrat d'arséniure de gallium.
- Les ouvriers meulent et polissent ensuite la pièce.
- Pendant ce temps, la plaque microcanaux en verre est formée en utilisant un système connu sous le nom de processus à deux tirages. Cela commence avec un lingot coulé ou extrudé de verre à formule spéciale. Le lingot est meulé en une tige d'un diamètre de plusieurs centimètres. La tige est insérée dans un tube creux d'un autre type de verre. C'est ce qu'on appelle le gainage. Le verre de gainage sera plus tard gravé, mais il donne aux fibres plus d'uniformité dans le processus de tirage.
- Maintenant, le verre est tiré pour la première fois. Le lingot est suspendu verticalement au sommet d'un four. Le four peut faire plusieurs mètres de haut. Le four a un contrôle de température très fin, de sorte que différents points le long de sa longueur peuvent être maintenus à différentes températures. Le lingot est chauffé au sommet du four à environ 500 °C. Un globule de verre se forme au bas du lingot, comme une goutte sortant d'un robinet. Alors que le globule tombe, il tire vers le bas un seul brin de verre, d'environ 1 mm de diamètre. Ce brin refroidit en s'étirant. Plus bas dans le four, le brin est saisi de chaque côté par une machine de traction, qui roule le long de la fibre, la formant au diamètre précis désiré. Des coupeurs coupent la fibre à une longueur uniforme (environ 15 cm) et la font passer dans un groupeur. Plusieurs milliers de fibres sont regroupées en un hexagone. Ce faisceau hexagonal est ensuite tiré une seconde fois, donnant son nom au processus à deux tirages.
- Le second tirage ressemble beaucoup au premier, avec le faisceau hexagonal suspendu au sommet d'un four à zones et chauffé. La fibre est tirée en une forme hexagonale d'environ 1 mm de diamètre. Parce que le verre spécial conserve ses propriétés de section transversale, la fibre de ce second tirage est géométriquement similaire au faisceau plus grand, avec la structure en nid d'abeille des tubes de verre encore intacte, et toute la structure est juste réduite en taille. (L'espace entre les tubes de verre individuels a maintenant été réduit à quelques centièmes de millimètre.) La fibre qui résulte de ce second tirage est aussi coupée et regroupée, de manière similaire au premier tirage.
- Le faisceau de fibres résultant est chauffé et pressé sous vide, ce qui fusionne les fibres ensemble. À ce stade, le faisceau de fibres est connu sous le nom de boule. Pour fabriquer les plaques microcanaux, la boule est coupée à un angle légèrement oblique en tranches wafer-fines. Les tranches sont meulées et polies. Les plaques sont ensuite finies par une attaque acide pour enlever le verre de gainage plus tendre. L'enlèvement du verre de gainage ouvre les canaux à travers la plaque. Chaque plaque est ensuite revêtue de nickel-chrome.
- Ensuite, un film d'oxyde d'aluminium est déposé sur les deux surfaces, de sorte que chaque canal puisse porter une charge électrique. Cette plaque microcanaux finie peut varier en diamètre selon son usage désigné, mais l'épaisseur reste d'environ 1 mm. La taille standard pour les plaques microcanaux finies est de 25 mm de diamètre, mais elles peuvent aller jusqu'à 12,5 cm de diamètre.
- Ensuite, l'écran phosphorescent et le corps du tube sont assemblés. L'écran lui-même est un petit disque de fibre optique qui peut être fourni par un sous-traitant. Le fabricant de tube intensificateur d'image doit lier l'écran aux pièces métalliques qui le tiendront dans le tube, et ensuite appliquer le phosphore. L'écran est déposé dans une bride et lié à celle-ci avec un anneau d'un matériau fusible appelé fritte. La fritte est un composé de verre spécial qui soude au métal et au verre sous haute chaleur. D'autres pièces métalliques sont ajustées sur l'écran, formant une petite pièce ronde. Cette pièce est envoyée sur une piste à travers un four, qui fond la fritte, liant tous les composants ensemble. Après le refroidissement, le nettoyage et le polissage, le phosphore est pulvérisé ou brossé sur la pièce. Une solution de phosphore dans l'eau est versée. Le phosphore se dépose sur l'écran, et l'eau est ensuite évacuée.
- Les ouvriers assemblent le corps du tube en ajustant une série de petits anneaux métalliques et céramiques. Chaque anneau a une fonction précise, supportant les différentes pièces qui seront chargées dans le tube. Des isolants et conducteurs sont aussi ajoutés à ce moment. Certaines sections du corps du tube sont faites d'un métal tendre appelé indium. Le tube assemblé est passé dans un four, et les pièces d'indium fondent et fusionnent, maintenant le tube ensemble.
- Lorsque tous les composants principaux sont fabriqués, ils sont chargés à la main dans le corps du tube. C'est un travail extrêmement délicat fait dans un environnement de salle blanche spécial — dans les installations de salle blanche, les ouvriers portent des combinaisons de laboratoire, gants, et les postes de travail sont protégés par des feuilles de plastique. Les pièces s'emboîtent mécaniquement. D'abord la plaque microcanaux est verrouillée dans le corps. Ensuite, les ouvriers soudent par points des électrodes aux pièces qui porteront la tension.
- L'unité partiellement assemblée est emmenée ensuite à un équipement appelé station d'évacuation. Dans la station d'évacuation, l'air est retiré du tube, laissant un vide. Sous le vide, la cathode est insérée en place et activée. Une fois cela
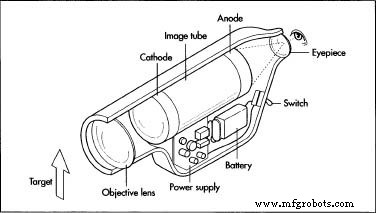 Les mécanismes internes d'une simple lunette de vision nocturne. L'anode est fluorescente, et émettra de la lumière. (Le texte fait référence à l'anode fluorescente comme un écran phosphorescent.) Cette lunette n'utilise pas de plaque microcanaux pour améliorer la qualité d'image. Dans une lunette plus complexe, la plaque microcanaux serait entre la cathode et l'anode. fait, le corps, la cathode et l'écran sont pressés ensemble. Sous haute pression, les interfaces d'indium entre les pièces fusionnent, joignant tous les éléments de façon permanente.
- Ensuite, le tube intensificateur d'image passe par plusieurs étapes de test pour s'assurer qu'il est activé et fonctionne dans les paramètres attendus. Quand le tube est montré comme fonctionnant correctement, les ouvriers le câblent à son alimentation. Ensuite, le tube est placé dans une pièce appelée « botte », qui ressemble à un simple gobelet en plastique. Cette botte forme un boîtier qui encapsule le tube pour le protéger. La botte est fermée et scellée sous vide. Maintenant, le tube intensificateur d'image est complet. Il subit plusieurs autres séries de tests. Les tests peuvent varier selon l'usage prévu. Les composants soigneusement testés passent ensuite à un processus d'assemblage final. Ici, ils sont montés dans un boîtier pour lunettes, viseurs d'armes, jumelles, ou tout autre produit final de vision nocturne.
Contrôle qualité
Le contrôle qualité à chaque étape du processus de fabrication est essentiel pour que les tubes intensificateurs d'image fonctionnent correctement. Les grands fabricants ont affiné le processus pour que chaque étape soit testée ou jaugeée, et les ouvriers sont incapables de faire passer la pièce à l'étape suivante si la pièce n'a pas satisfait aux exigences de contrôle qualité. Les fabricants utilisent un équipement de calibration sophistiqué pour mesurer des choses comme le diamètre de la fibre de verre, l'épaisseur des plaques microcanaux, et les températures dans les différents fours. Les matériaux fournis par les sous-traitants sont vérifiés à leur entrée dans l'usine. L'équipement de calibration utilisé pour les tests est lui-même testé fréquemment pour la précision.
Le produit final est testé de diverses manières pour s'assurer que chaque dispositif fonctionne comme il devrait. Chaque dispositif est vérifié pour son action visuelle. D'autres tests peuvent montrer la robustesse du dispositif sous conditions adverses. Les dispositifs de vision nocturne finis peuvent être testés pour leur réponse aux chocs et vibrations, et il peut y avoir un test de chute. Pour certaines exigences militaires, les dispositifs peuvent être soumis à des jours de chaleur et d'humidité extrêmes.
Sous-produits et déchets
La fabrication de dispositifs de vision nocturne peut entraîner certains déchets dangereux, car de nombreux produits chimiques sont utilisés dans le nettoyage et l'attaque. Cependant, certains fabricants ont pu substituer des produits chimiques moins toxiques ou non toxiques aux produits nocifs, et en général le processus de fabrication est maintenant plus propre qu'il ne l'était quand la technologie a été développée pour la première fois. Les tubes intensificateurs d'image sont chers et ardus à produire, donc les fabricants essaient de récupérer autant de rebuts que possible. Si un tube est construit qui ne fonctionne pas, il serait démonté et les pièces réutilisées.
Avenir
L'industrie de la vision nocturne se rend disponible au marché grand public non militaire. Bien que les prix soient encore élevés, à mesure que la demande augmente, le prix peut diminuer jusqu'à ce que la technologie soit assez abordable. La technologie est déjà utilisée par les forces de l'ordre et les équipes de recherche et sauvetage. À mesure que les produits entrent dans la gamme de prix des consommateurs, et parce que les images vues peuvent être enregistrées par caméras vidéo ou comme photographies, plus de photographes, observateurs de faune, plaisanciers, campeurs, et bien d'autres peuvent commencer à utiliser la technologie de vision nocturne de manière plus innovante.
Pour en savoir plus
Livres
Palais, Joseph C. Fiber Optic Communications. Upper Saddle River, NJ : Prentice Hall, 1998.
United States Army CECOM. Night Vision and Electronic Sensors Directorate. Fort Belvoir, VA : US Army CECOM, 1997.
Périodiques
Justic, Branco, et Peter Phillips. « Night Vision Scopes. » Electronics Now (octobre 1994) : 57.
Lampton, Michael. « The Microchannel Image Intensifier. » Scientific American (novembre 1981) : 62-71.
Rhea, John. « The Feedback Loop of Night Vision Devices. » Military & Aerospace Electronics (février 2000) : 8.
Angela Woodward
Processus de fabrication
- Suivi d'objets automatisé par vision avec Raspberry Pi et OpenCV
- Robot mobile évitant les obstacles par vision sur Raspberry Pi
- OnRobot met à jour son système de vision Eyes avec détection multi‑objets en une prise et calibrage par repères
- La 5G tiendra-t-elle la vision 2020 ? Insights du Laboratoire National de Physique
- Comprendre et Afficher les Timescales Verilog à Toute Portée
- Comprendre les règles de portée en C : Variables locales, globales et formelles
- Comprendre la portée des variables en C++ : Variables locales vs globales
- Découvrez comment le prélèvement guidé par la vision optimise votre production : Webinaire gratuit
- Sept façons prouvées dont la vision par ordinateur booste l'efficacité et réduit les coûts