



Angle de dépouille en moulage par injection : Directives de conception et importance critique
Le moulage par injection reste la méthode de choix pour la production rapide et à haut volume de pièces complexes. Une seule caractéristique géométrique – l'angle de dépouille – joue un rôle pivot pour assurer que ces pièces répondent aux attentes de qualité, coût et performance.
Dans cet article, nous démystifions les angles de dépouille : ce qu'ils sont, pourquoi ils importent, et comment les concevoir pour des résultats optimaux. En suivant ces directives, vous éviterez des défauts coûteux, réduirez les temps de cycle et obtiendrez la finition dont vous avez besoin.
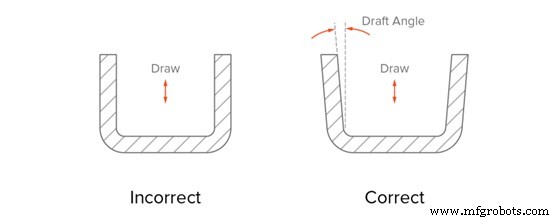
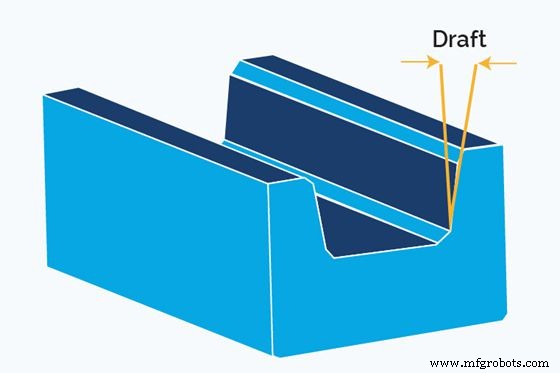
L'angle de dépouille est le conique intentionnel appliqué aux parois d'un moule, mesuré en degrés par rapport à la direction de démoulage de la pièce. Bien que l'angle soit une caractéristique du moule, il est aussi visible sur le composant fini. Les ingénieurs ciblent généralement environ 1,5°, bien que des valeurs entre 0,5° et 10° soient courantes pour des pièces spécialisées.
Pourquoi l'angle de dépouille est important en moulage par injection
Éjection fluide de la pièce
Pendant l'éjection, la pièce contacte les parois du moule, créant une friction qui peut déformer la surface, augmenter la force d'éjection requise et raccourcir la durée de vie de l'outillage. Un angle de dépouille approprié libère la pièce instantanément quand les goupilles d'éjection la poussent vers l'extérieur, éliminant le contact et la friction.
Sans dépouille, la pièce glisse le long du moule, compromettant la finition de surface, les tolérances et menant à des forces d'éjection plus élevées.
Prévention du gauchissement
Lorsqu'une pièce se sépare du moule, un vide peut se former s'il n'y a pas de dépouille, tirant la pièce vers l'intérieur et causant le gauchissement. La dépouille permet à l'air de s'écouler immédiatement, prévenant la formation de vide et gardant la géométrie plate.
Finition de surface supérieure
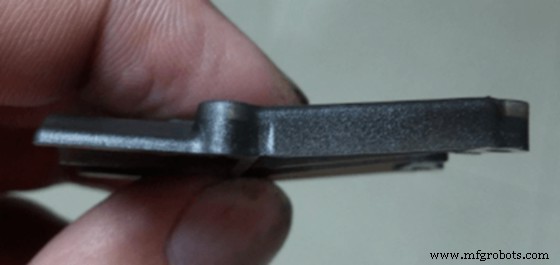
En éliminant le frottement contre le moule, la dépouille préserve les détails de surface fins et réduit le besoin de finition post-processus. Quand on traite des textures, la dépouille doit accommoder non seulement la forme globale mais aussi les fines protrusions.
Réduit le tirage profond et les bavures
Le tirage profond – quand les moitiés du moule se séparent le long d'une ligne qui coupe dans la pièce – pose un risque de collage de la pièce. Un angle de dépouille plus grand atténue cela en facilitant la séparation et en réduisant les bavures.
Économies de coûts
Les angles de dépouille réduisent le gauchissement, améliorent la qualité de surface et abaissent les forces d'éjection. Ces avantages se traduisent en moins de rebuts, moins d'usinage et d'usure d'outillage, réduisant finalement les coûts de production et de maintenance.
Directives de conception pour les angles de dépouille
Choisir le bon angle de dépouille nécessite d'équilibrer les préoccupations fonctionnelles, esthétiques et de fabricabilité. Voici des règles éprouvées.
1. Ajustements mécaniques et retrait thermique
Les angles de dépouille affectent la façon dont une pièce se rétracte pendant le refroidissement. Les faces externes se déplacent vers l'extérieur, tandis que les faces internes se rétractent vers l'intérieur, modifiant potentiellement les tolérances dimensionnelles. Assurez-vous que la géométrie avec dépouille répond encore aux exigences d'ajustement après retrait.
2. Dépouille pilotée par la texture
Plus la texture de surface est rugueuse, plus la dépouille nécessaire est grande pour éviter l'abrasion pendant l'éjection. Pour les finitions miroirs, 0,5° est typique. Augmentez la dépouille de 0,4° pour chaque 0,1 mm de rugosité ajoutée, jusqu'à 10° pour les motifs extrêmes.
3. Dépouille basée sur la profondeur
Les caractéristiques plus profondes génèrent plus de risque de vide. Ajoutez 1° de dépouille pour chaque pouce de profondeur de pièce (≈25 mm). Ajustez légèrement pour le matériau ou la taille de la pièce mais cette règle tient pour la plupart des cas.
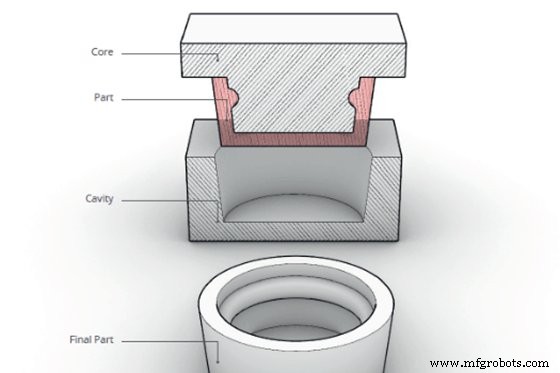
4. Approche noyau-cavité
Quand une surface externe doit rester lisse alors que l'intérieur peut être rugueux (ex: boîtiers de protection), appliquez une dépouille légèrement plus grande au noyau. Le noyau se rétracte dans le moule, tandis que la surface externe se détache proprement.
Référence rapide : Conseils sur les angles de dépouille
- Commencez avec une dépouille de 1,5° pour la plupart des pièces.
- Appliquez la dépouille sur cavité et noyau ; la dépouille du noyau peut être 0,2–0,5° plus grande.
- Ajoutez 1° par pouce de profondeur.
- Pour chaque 0,1 mm de rugosité, augmentez la dépouille de 0,4°.
- Appliquez la dépouille sur toutes les caractéristiques verticales : parois, nervures, aubes, contre-dépouilles.
- Utilisez la méthode noyau-cavité pour les extérieurs esthétiquement lisses.
- Incluez des dépouilles sur les caractéristiques tirées latéralement aussi.
- Les matériaux durs et abrasifs justifient des dépouilles plus grandes que les matériaux mous et ductiles.
Conclusion
Les angles de dépouille sont plus qu'un détail de moule – ils sont la fondation de pièces moulées par injection fiables et de haute qualité. En incorporant les directives ci-dessus, vous réduirez les défauts, abaisserez les coûts et améliorerez la performance de fabrication globale.
WayKen Rapid Manufacturing se spécialise dans la conception de moules de précision et l'outillage rapide. Nos services incluent des analyses DFM détaillées, une simulation précise des angles de dépouille et des solutions de production clé en main. Contactez-nous aujourd'hui pour accélérer vos projets de moulage par injection.
FAQ
Quand dois-je inclure un angle de dépouille ?
Les angles de dépouille doivent être considérés dès les premiers stades de conception – idéalement pendant les esquisses conceptuelles et le développement de prototypes – pour garantir la fabricabilité et l'intégrité de la pièce.
Puis-je ignorer les angles de dépouille ?
Omettre les angles de dépouille est risqué. Bien que de petites pièces avec des tolérances serrées puissent le tolérer, le risque de gauchissement, défauts de surface et usure d'outillage accrue le rend déconseillé dans la plupart des cas.
Que sont les dépouilles positives vs négatives ?
Une dépouille positive signifie que la pièce s'effile vers la cavité du moule (plus large à la base). Une dépouille négative s'effile vers l'extérieur, rarement utilisée en moulage par injection en raison des défis d'éjection.
Technologie industrielle
- Gaudio redéfinit les écouteurs intra-auriculaires avec la conception Fusion 360
- Pourquoi la Fabrication de PCB Est Cruciale : Points Clés du Processus
- Éviter les erreurs coûteuses de conformité à l'importation aux États-Unis : guide pratique
- Supply Chain 2020 : les tendances futures révélées par les leaders de l'industrie
- Démystifier 5 idées reçues sur les inconvénients des logiciels GMAO
- Contrôleur automatique de niveau d'eau basé sur SRF04 pour usage résidentiel et commercial
- Maîtrisez la découpe MDF à la fraiseuse CNC : guide en 3 étapes
- Maîtriser la Fabrication de Boîtiers Métalliques : Conseils Experts pour votre Projet
- Comment l'impression 3D accélère l'industrie des véhicules électriques