



Optimiser les goupilles d'éjection pour une performance supérieure en moulage par injection
Les goupilles d'éjection sont des composants critiques du cycle de moulage par injection, propulsant les pièces finies hors de la cavité du moule immédiatement après le refroidissement. Avec les lames et blocs d'éjection, elles assurent un relâchement rapide et fiable des pièces.
Sélectionner la goupille d'éjection appropriée est crucial, car cela impacte directement l'intégrité de la pièce et la qualité de surface. Ce guide explique les fondamentaux des goupilles d'éjection, leurs types, défauts courants et meilleures pratiques de sélection.
En moulage par injection, le mécanisme de goupille d'éjection retire les pièces refroidies du moule, boostant significativement l'efficacité du cycle.
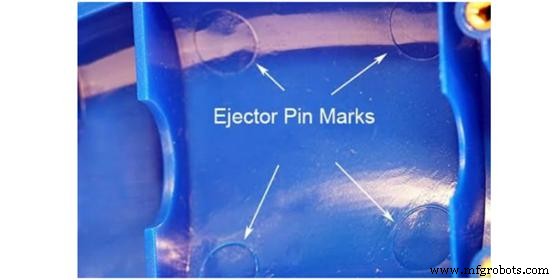
Le moule comprend deux moitiés : un côté A mobile et un côté B fixe qui abrite le système d'éjection. Après le refroidissement de la cavité et l'ouverture, la goupille d'éjection pousse le plastique durci hors du moule.
Note : La force de l'éjecteur peut laisser une marque peu profonde sur la pièce.
Types de goupilles d'éjection utilisées en moulage par injection
Les fabricants offrent plusieurs configurations de goupilles d'éjection adaptées à des matériaux et géométries de pièces spécifiques. Voici les options les plus courantes utilisées en outillage rapide.
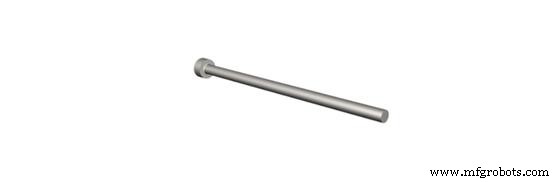
Goupille d'éjection #1 : Traversant trempé (Through-Hard Ejector)
Les goupilles traversantes trempées subissent un traitement thermique pour augmenter la résistance du diamètre, permettant leur utilisation avec des polymères sous 200 °C.
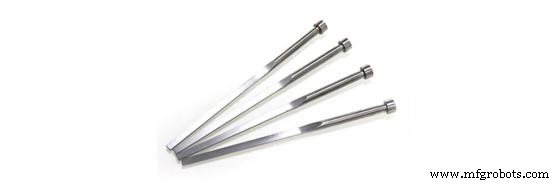
Goupille d'éjection #2 : H13 nitruré (Nitride H13 Ejector)
Les goupilles H13 cémentées peuvent résister à des températures jusqu'à 600 °C. Elles sont forables ou taraudables mais sont plus tendres et plus sujettes à l'écaillage que les variantes de grade supérieur.
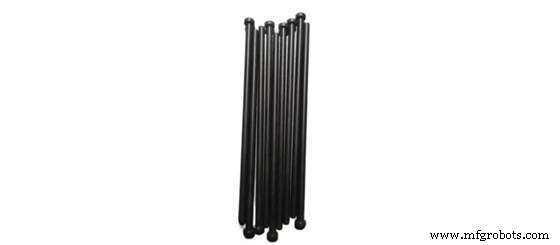
Goupille d'éjection #3 : Goupille noire (Black Ejector)
Les goupilles d'éjection noires remplacent le H13 nitruré dans les applications haute température. Leur surface auto-lubrifiante tolère jusqu'à 1 000 °C, les rendant idéales pour les composants automobiles, quoique à un coût plus élevé.
Autres systèmes d'éjection
- Douilles d'éjection (Ejector Sleeves) sont des goupilles creuses qui protègent et guident la goupille de noyau.
- Plaques d'éjection (Ejector Plates) travaillent avec les goupilles en maintenant la tête de goupille, prévenant le désengagement accidentel pendant le moulage.
- Blocs d'éjection (Ejector Blocks) comportent des rainures lubrifiantes et sont utilisés sur les pièces minces pour réduire les marques de goupilles, améliorant la finition de surface.
Comment fonctionne une goupille d'éjection ?
Comprendre le cycle de la goupille d'éjection – comprenant injection, refroidissement et relâchement de la pièce – aide à sélectionner la bonne machine et éviter les défauts.
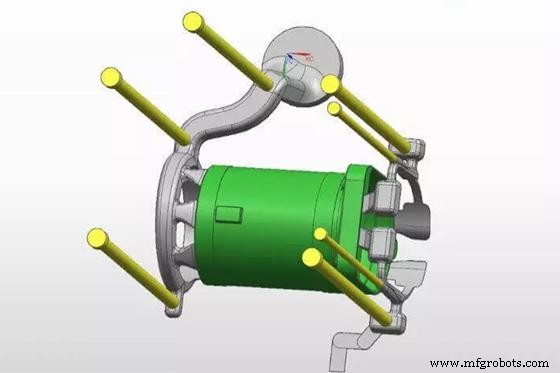
- Phase d'injection : Le plastique fondu est introduit dans la cavité du moule.
- Phase de refroidissement : Le plastique se solidifie en une pièce durcie.
- Phase de relâchement : Le système d'éjection pousse la pièce hors de la cavité, manuellement ou automatiquement.
Les goupilles d'éjection automatiques délivrent une poussée axiale unique, guidées par les plaques de bridage et la boîte d'éjection, assurant un relâchement constant.
Causes et solutions des marques de goupilles d'éjection
Bien que les marques de goupilles soient inévitables, elles peuvent être minimisées avec un contrôle de processus approprié. Causes et remèdes courants incluent :
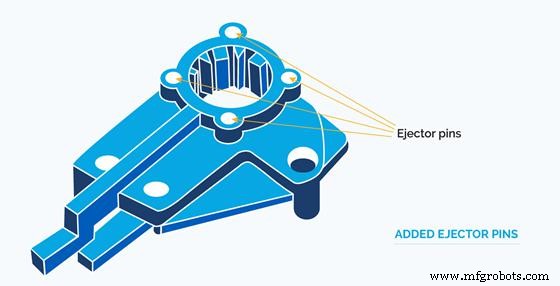
Temps de refroidissement insuffisant
Un refroidissement insuffisant permet à la goupille de s'enfoncer dans la pièce, créant des empreintes profondes. Assurez-vous que la pièce se solidifie complètement avant l'éjection.
Produit mince et autres caractéristiques
Les pièces très minces (≤ 2,5 mm d'épaisseur de paroi) sont plus sujettes aux marques visibles. Pour les pièces à haute finition de surface, envisagez des lames ou blocs d'éjection au lieu de goupilles.
Temps de maintien et température de maintien
Un temps de maintien excessif élève la température de transition vitreuse, menant à une éjection prématurée et des pièces faibles. Réduisez le temps de maintien pour correspondre au profil thermique du polymère.
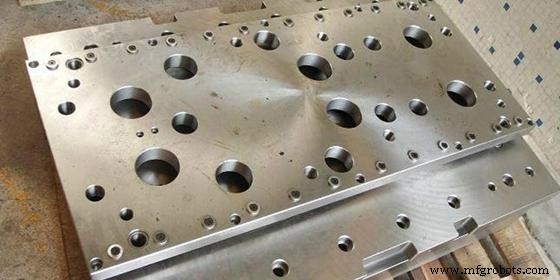
Placement et disposition des goupilles d'éjection
- Les pièces complexes peuvent nécessiter plus de goupilles.
- Placez les goupilles sur des surfaces planes – les marches ou pentes réduisent le support et augmentent les marques.
- Gardez les goupilles à une distance sûre des canaux de refroidissement pour éviter les interférences.
- Ciblez les zones de forte force comme les noyaux et nervures.
Sélection de la machine
Les machines de grande capacité peuvent générer une pression excessive pour les petits moules à faible volume, créant des contraintes internes et des marques. Adaptez la capacité de la machine à la taille du moule.
Pression de maintien
Ajustez la pression de maintien pour équilibrer l'intégrité de la pièce et la facilité d'éjection ; une pression trop élevée rend le retrait difficile.
Autres méthodes pour réduire les marques d'éjection
- Utilisez des polymères résistants à l'abrasion comme le nylon, le polyoxyméthylène ou l'UHMWPE.
- Appliquez un agent de démoulage pour une éjection plus fluide.
- Incorporez des angles de dépouille pour réduire la force d'éjection.
Comment choisir les bonnes goupilles d'éjection en moulage par injection ?
Sélectionner les bonnes goupilles implique d'évaluer le matériau, la taille et les paramètres de processus. Les considérations clés sont :
Grand diamètre de goupille pour grandes pièces
Un diamètre plus grand réduit la force de pénétration, minimisant les empreintes. Utilisez des valeurs entières pour éviter les irrégularités de fabrication.
Taille de goupille relative à la taille de la pièce
Bien que le diamètre doive être grand, la taille globale de la goupille doit correspondre aux dimensions de la pièce pour prévenir la sur-pénétration.
Exigences de résistance
Assurez-vous que la goupille peut résister à la pression d'injection – des diamètres d'au moins 2,5 mm sont recommandés. Pour les contre-dépouilles, envisagez des goupilles à épaulement.
Considérez aussi le type de matériau et le coût ; une goupille robuste réduit les dépenses de maintenance à long terme.
Conclusion
Les goupilles d'éjection sont essentielles pour un relâchement efficace des pièces en moulage par injection. Comprendre leurs types, fonctionnement et sélection selon les meilleures pratiques peut significativement améliorer la qualité des pièces et la fiabilité du processus.
Vous cherchez des services d'outillage rapide et de moulage par injection ? Contactez WayKen pour des pièces de moule de haute qualité livrées rapidement et rentablement.
FAQ
Qu'est-ce qu'une marque de goupille ?
Les marques de goupilles d'éjection sont des impressions brillantes ou blanchâtres laissées sur la surface de classe A du composant par la goupille. Elles peuvent mener à des fissures de surface si non gérées.
Comment repérer les marques de goupilles d'éjection ?
Les marques apparaissent comme des bosses brillantes ou blanchâtres aux emplacements exacts où les goupilles contactent la pièce.
De quel matériau sont faites les goupilles d'éjection ?
Les matériaux courants incluent l'acier, H-13, M-2 et l'acier inoxydable 420, souvent traités thermiquement pour une résistance accrue.
Technologie industrielle
- TDK lance des diodes TVS ultra-compactes pour une protection IoT robuste
- Le rôle crucial des propriétés des électrodes dans le soudage par points par résistance
- Comprendre l'usinage de précision : définition, avantages et applications
- Faites évoluer votre entrepôt : les systèmes de gestion modernes boostent efficacité et croissance
- Éviter les erreurs coûteuses de conformité à l'importation aux États-Unis : guide pratique
- Au-delà du Tier 1 : pourquoi la visibilité complète de la chaîne d'approvisionnement est essentielle pour la RSE et la conformité ESG
- Comment l'automatisation transforme l'industrie de la fabrication et du soudage
- Pourquoi les systèmes d'échantillonnage stagnent : 3 raisons clés
- Élever la traçabilité des produits : renforcer la qualité et la sécurité