



Maîtriser le Coulage d'Uréthane : Principes de Conception Clés pour des Pièces Fiables et Rentables
Publié le 9 janvier 2024
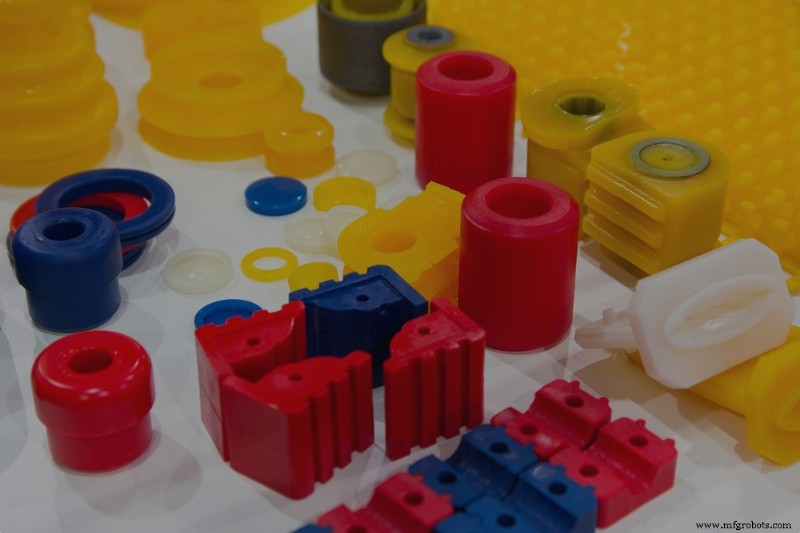
Le coulage d'uréthane est une méthode de fabrication polyvalente et rentable qui rivalise avec la précision du moulage par injection tout en réduisant considérablement le temps et le coût d'outillage. En utilisant des moules en silicone flexibles, les fabricants peuvent produire des pièces de haute qualité, prêtes pour l'utilisation finale, en quelques jours plutôt qu'en quelques semaines, ce qui rend cette approche idéale pour l'outillage de transition, les petites séries, le prototypage rapide, la fabrication de joints et les détails complexes tels que les lettrages en relief.
Le processus commence par un modèle maître — généralement une réplique imprimée en 3D de la pièce finale. Le modèle est entièrement encapsulé dans du silicone liquide, polymérisé, puis découpé en deux moitiés. Après retrait du modèle, le moule est prêt pour un second coulage avec une résine d'uréthane appropriée.
Les résines polyuréthanes peuvent égaler, et souvent dépasser, les performances des thermoplastiques utilisés dans le moulage par injection. Cependant, obtenir des pièces cohérentes et hautes performances nécessite une conception disciplinée pour la fabricabilité (DFM). Voici les directives les plus critiques pour assurer le succès.
Tolérances
Tous les procédés de fabrication présentent une certaine variation, les concepteurs doivent donc en tenir compte. Les pièces coulées en uréthane atteignent généralement des tolérances de ±0,38 mm ou ±0,076 mm par pouce — le plus grand des deux. Dans la plupart des cas, un taux de retrait de +0,15 % est attendu en raison de l'expansion thermique de la résine et de la réponse thermique du moule en silicone.
Les angles vifs ou les lettrages fins peuvent s'arrondir légèrement lors du refroidissement, ce qui peut affecter la définition des détails. Pour préserver la netteté, envisagez de finir le modèle maître avec une micro-texture ou une finition SPI avant le moulage. Des options de post-traitement telles que le polissage, les finitions personnalisées ou la pigmentation (y compris les couleurs Pantone) sont également disponibles, bien qu'elles puissent augmenter le coût.
Épaisseur de Paroi
Maintenez une épaisseur de paroi minimale de 1 mm (0,040 in). Pour les très petits composants, des parois aussi fines que 0,5 mm (0,020 in) peuvent être atteintes, mais les pièces plus grandes auront besoin de parois plus épaisses pour maintenir l'intégrité structurelle.
Une épaisseur de paroi uniforme minimise la variabilité du retrait et réduit le risque de déformation pendant la polymérisation. N'introduisez une épaisseur variable que lorsque c'est absolument nécessaire.
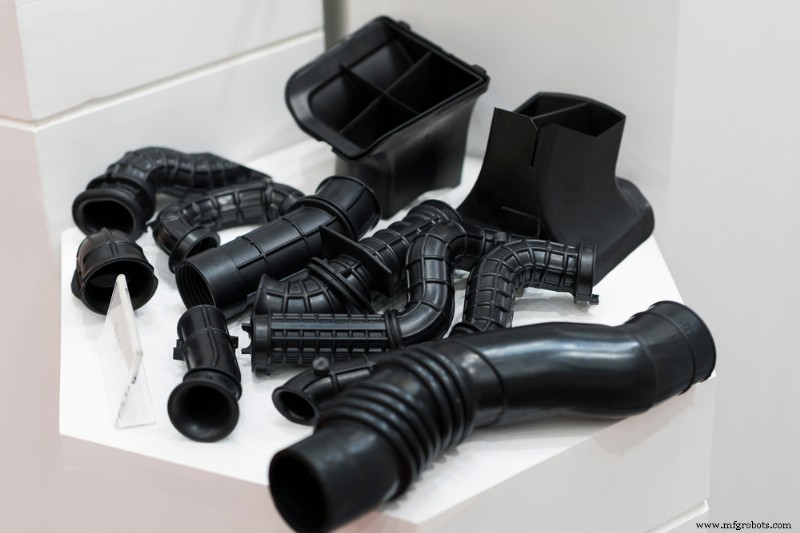 Le coulage d'uréthane est couramment utilisé pour l'outillage de transition, les petites séries de production, le prototypage rapide, la fabrication de joints et la fabrication de pièces avec des détails fins (tels que les lettrages en relief).
Retraits et Angles de Dépouille
Contrairement aux moules d'injection en métal, les moules en silicone accommodent les retraits avec un risque minimal de dommage. Les angles de dépouille sont également moins critiques, mais l'incorporation de 3 à 5 degrés de dépouille peut réduire la contrainte du moule et prolonger sa durée de vie.
Nervures
Les nervures renforcent les pièces mais doivent être correctement orientées. En règle générale, la hauteur d'une nervure ne doit pas dépasser trois fois sa largeur, et la largeur de la nervure à l'attache au mur doit être de 40 à 60 % de l'épaisseur du mur. Tous les angles intérieurs doivent avoir un rayon de filet d'au moins 25 % de l'épaisseur du mur pour maximiser la rigidité en flexion.
Bossages
Les bossages fournissent des points d'assemblage fiables pour vis, goupilles et autres fixations. Utilisez un rayon de base d'environ 25 % de l'épaisseur du mur pour prévenir l'enfoncement des fixations. Les angles intérieurs des bossages doivent avoir un rayon de filet de 1,5 mm (0,060 in) pour éviter les marques de retrait. Maintenez la hauteur du bossage en dessous de 60 % de l'épaisseur nominale du mur pour limiter le retrait.
Exploitez les Avantages du Coulage d'Uréthane Aujourd'hui
Le coulage d'uréthane offre des délais courts, un faible coût et une flexibilité de conception — seulement si les meilleures pratiques de conception et de fabrication sont suivies. L'attention aux propriétés des matériaux, aux tolérances et aux considérations géométriques est essentielle, surtout lors de la montée en production.
Chez SyBridge, nous combinons fabrication agile et expertise approfondie pour réduire les délais et booster l'efficacité opérationnelle pour les équipes produits de toutes tailles. Notre processus mélange plusieurs techniques pour répondre à vos besoins spécifiques tout en maintenant les standards de qualité les plus élevés.
Contactez-nous aujourd'hui pour découvrir comment le coulage d'uréthane peut accélérer votre développement produit.
Technologie industrielle
- Soudage MIG vs TIG : différences clés et applications
- 5 questions essentielles à poser à votre professionnel de la cybersécurité
- Soudage Robotisé : Façonner l'Avenir de la Fabrication Métallique
- Temps de cycle vs Takt time : Comment leurs différences pilotent l'efficacité de production
- Trois enseignements cruciaux de la crise mondiale de la pénurie de puces
- Accélérer la croissance de la fabrication américaine grâce à des succès éprouvés
- Soudure sans plomb vs soudure au plomb : Comparatif expert et guide pratique
- Calculateur puissance et énergie – Outil précis d'estimation kWh
- Des Tubes à Vide aux Circuits Intégrés : L'Évolution des Modèles d'Amplificateurs Opérationnels