



Directives de Conception HP Multi-Jet Fusion : Checklist Expert pour des Pièces Optimales
Publié le 30 novembre 2023
Publié à l'origine sur fastradius.com le 20 octobre 2021
Le HP Multi-Jet Fusion (MJF) produit rapidement des pièces en nylon de haute qualité qui rivalisent avec les composants moulés par injection en résistance et finition. Cette checklist fournit aux équipes de conception les meilleures pratiques éprouvées pour maximiser la performance des pièces, réduire les coûts et rationaliser la production.
Introduction
Qu'est-ce que le Multi-Jet Fusion ?
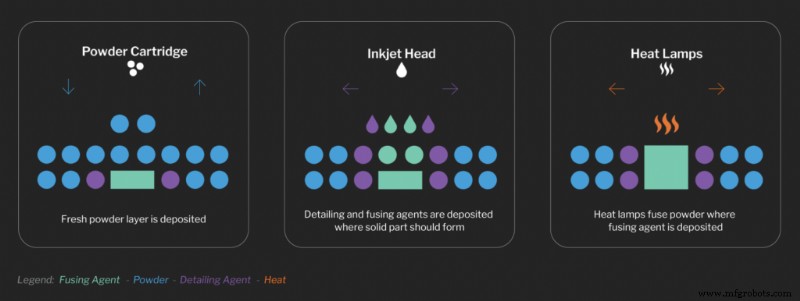
Le MJF est un procédé de fabrication additive industriel de premier plan qui produit des prototypes fonctionnels en nylon et des pièces de production en grand volume avec une liberté de conception et des propriétés mécaniques inégalées. Contrairement au frittage laser sélectif qui fusionne la poudre avec un laser, le MJF utilise des buses à jet d'encre pour déposer des agents de fusion et de détail sur un lit de poudre de nylon. Un mouvement de balayage continu applique la chaleur couche par couche, permettant des constructions à grande vitesse sans besoin de structures de support. Le résultat est une pièce qui peut inclure des canaux internes complexes et des assemblages co-imprimés, tout en atteignant une performance mécanique comparable au moulage par injection mais sans outillage coûteux.
La conception pour la fabricabilité assure une qualité, des rendements et une efficacité de coûts optimaux. Utilisez cette checklist pour aligner vos conceptions avec les capacités du MJF.
1. Le MJF est-il le bon procédé pour mon projet ?
Validez que le MJF répond à chaque exigence produit avant de reconcevoir :
Les matériaux disponibles satisfont-ils mon application ?
Bien que le MJF offre un portefeuille de matériaux limité mais robuste, le PA12 et sa variante à billes de verre servent la plupart des besoins en plastiques rigides. Le TPU offre une option élastomère flexible. Si votre spécification exige un matériau hors de cette gamme, envisagez un procédé alternatif.
Ma pièce tient-elle dans le volume de construction ?
L'enveloppe de construction du Jet Fusion 4200 est de 380 × 380 × 284 mm. Les grands composants peuvent être divisés en sous-ensembles et joints par adhésif ou fixations mécaniques. Des caractéristiques de conception telles que les joints à queue d'aronde peuvent aider l'alignement et l'adhésion.
Les tolérances sont-elles dans des limites acceptables ?
Bien que les tolérances de la fabrication additive se resserrent, confirmez que la précision du MJF s'aligne avec vos exigences d'assemblage. L'exemple suivant illustre un joint à queue d'aronde conçu pour un collage adhésif sécurisé.
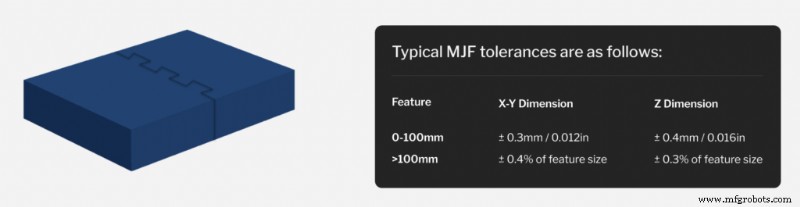 Exemple de joint à queue d'aronde utilisé pour assembler des sous-composants
2. Puis-je réduire l'utilisation de matériau ?
Les gradients thermiques causent souvent le gauchissement, surtout dans les sections longues et minces ou les changements brusques de section transversale. Atténuez les défauts en éliminant l'excès de matériau par des poches, l'évidement, des treillis ou l'optimisation topologique. Des transitions progressives — via des chanfreins ou des filets — réduisent davantage le risque de retrait.
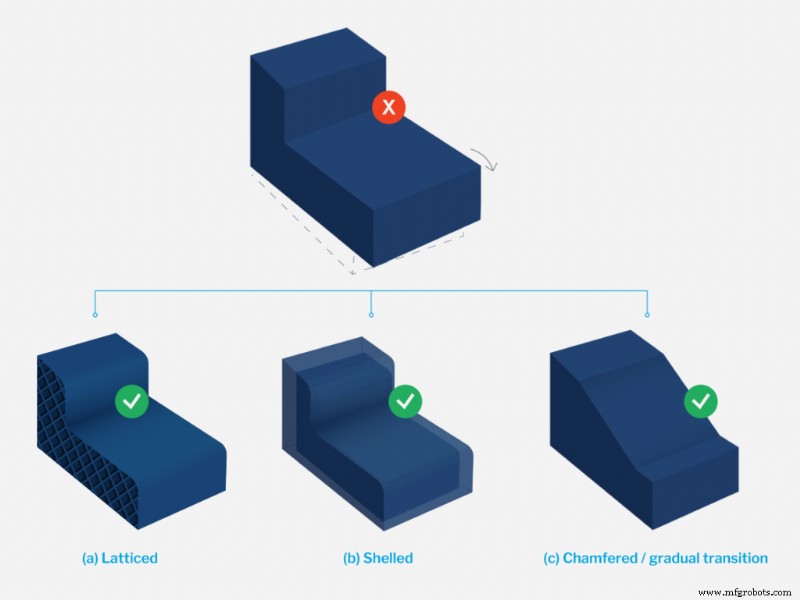 Exemples de modifications DFM pour une pièce qui gauchirait à cause d'un changement brutal de section transversale ; (a) treillisé (b) évidé (c) chanfreiné / transition progressive
3. Mes caractéristiques sont-elles au-dessus du seuil de taille minimum ?
Les épaisseurs de paroi standard devraient être d'au moins 1,5 mm. Les petites caractéristiques ne devraient pas être inférieures à 1,5 mm, sauf pour les fentes, gaufrages, gravures ou diamètres d'arbre, qui peuvent atteindre 0,5 mm. Le texte doit être d'un minimum de 6 pt (≈2 mm) et 0,3 mm de profondeur. Les filets de vis doivent être M6 ou plus grands ; pour des filets plus serrés ou plus durables, utilisez des inserts filetés.
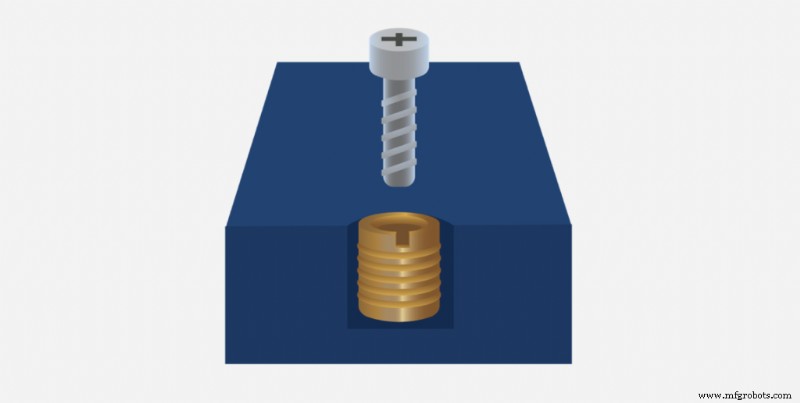 Les filets de vis imprimés doivent être M6 ou plus grands ; des inserts peuvent être utilisés où des filets plus petits ou plus robustes sont nécessaires.
4. Ai-je considéré les tolérances d'assemblage ?
La co-impression d'assemblages nécessite une planification soignée des jeux. Les faces d'accouplement ont généralement besoin de 0,4 à 0,6 mm de jeu pour accommoder les tolérances. Lors de l'impression de plusieurs pièces ensemble, prévoyez au moins 0,5 mm de jeu, et davantage si de grandes sections transversales ou de grandes surfaces de contact existent.
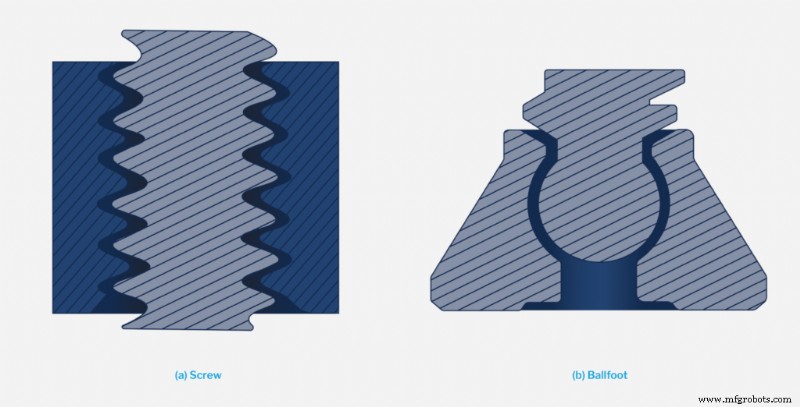 Vues en coupe d'assemblages co-imprimés (a) vis et (b) pied à bille. Ces conceptions nécessiteront plus de jeu pour prévenir la fusion due à une surface de contact plus élevée.
5. Ma conception de pièce est-elle optimisée pour le post-traitement ?
Lorsque le post-traitement est requis, assurez-vous que la conception facilite l'élimination efficace de la poudre et la finition de surface :
- Aucun volume ventilé ou piégé.
- Préférez les trous traversants aux trous borgnes pour éviter le gâteau de poudre.
- Ajoutez des filets aux angles intérieurs vifs pour faciliter le grenaillage et le polissage.
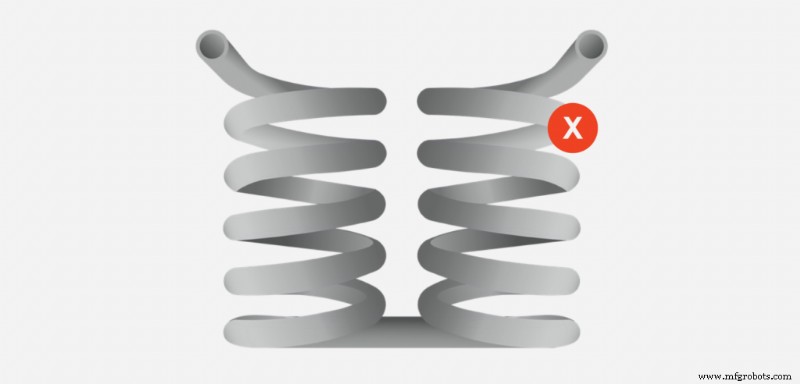 Le chemin d'écoulement de cette géométrie rendra très difficile l'évacuation de la poudre de la section inférieure.
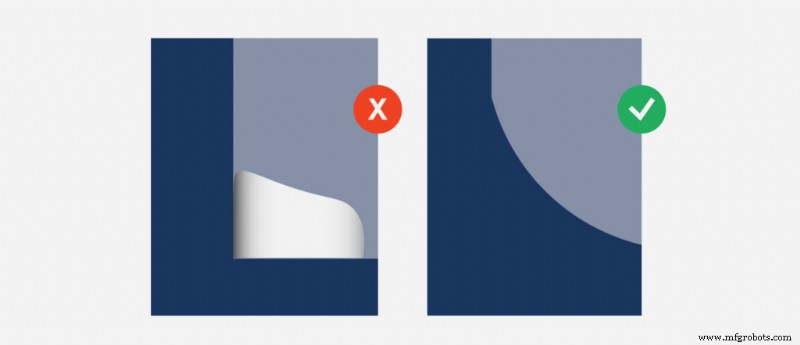 Il est facile pour la poudre de s'agglomérer dans les angles intérieurs vifs. L'ajout de filets aidera significativement le dépoudrage.
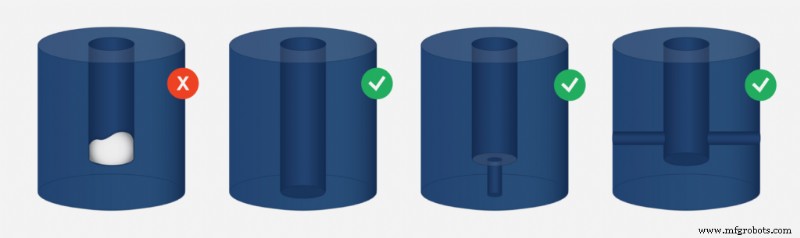 Les trous borgnes sont difficiles à dépoudrer, car il n'y a nulle part où la poudre peut sortir quand elle est soufflée depuis l'entrée du trou. Envisagez de le rendre traversant ou d'ajouter des canaux d'échappement.
6. Ai-je saisi chaque opportunité pour réduire les coûts des pièces ?
Des changements DFM stratégiques peuvent réduire le gaspillage de matériau et améliorer l'économie de construction. L'allègement réduit le risque de défauts et le coût du matériau. L'optimisation de l'imbrication — ajout de dépouilles ou repositionnement des pièces — maximise le nombre de pièces par construction, répartissant les coûts fixes. Par exemple, l'introduction d'un angle de dépouille peut ajouter deux pièces supplémentaires à une seule construction.
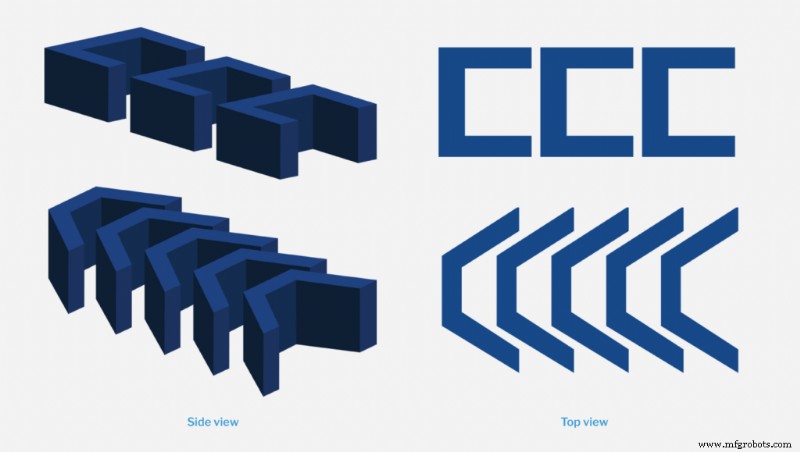 La conception pour l'imbrication augmentera le nombre de pièces pouvant tenir dans une construction, diminuant le coût par pièce. Dans cet exemple, l'ajout de dépouille permet l'emballage de deux pièces supplémentaires.
D'autres facteurs d'économie incluent la finition de surface, la couleur et le post-traitement. Les pièces MJF sont intrinsèquement grises mais peuvent être teintes en noir avec un minimum d'effort. Si une finition plus lisse est requise, des options telles que le ponçage, le grenaillage ou le lissage vapeur sont disponibles. La texturation peut améliorer l'esthétique sans étapes de traitement supplémentaires.
Démarrer avec un Expert DFM
L'adhésion aux principes DFM est essentielle pour de faibles coûts d'exploitation, une détection précoce des problèmes et une qualité de pièce supérieure. Cette checklist fournit un cadre pratique pour affiner les conceptions MJF avant la production.
S'associer à SyBridge donne à votre équipe accès à des outils de conception numérique de pointe et à des conseils expérimentés — du concept à la livraison — assurant une livraison dans les délais au bon prix.
Contactez-nous aujourd'hui pour commencer votre parcours MJF.
Technologie industrielle
- Transformer les chaînes d'approvisionnement : libérer la valeur par le fulfillment et l'innovation digitale
- Techniques avancées de dissipation thermique pour une performance PCB fiable
- Choisir la bonne finition pour vos projets de fabrication métallique : durabilité, résistance à la corrosion et rentabilité
- Énergies alternatives pour chaînes de froid vaccinales fiables
- Guide ultime de l'électronique portable : technologie, tendances et applications
- Maîtriser la règle de division de courant (CDR) : solutions expertes pour circuits parallèles AC & DC
- Benchmarking maintenance essentiel : guide étape par étape
- Maîtriser la notation scientifique sur calculatrices portables : Guide pratique
- Le COVID-19 met en lumière de graves faiblesses dans la chaîne d'approvisionnement pharmaceutique américaine