



Soudage MIG vs TIG : différences clés et applications
Le soudage est un procédé d'assemblage populaire qui a presque supplanté les autres assemblages permanents dont le rivetage. Le développement intensif des techniques de soudage ces dernières décennies en fait le choix privilégié pour l'assemblage de structures métalliques, plastiques et même céramiques. Par définition, le soudage unit définitivement deux ou plusieurs composants par coalescence avec ou sans métal d'apport, chaleur et pression. Il existe une grande variété de procédés pour assembler différents matériaux de diverses façons : soudage à l'arc, au gaz, par résistance, à l'état solide, à énergie intense. Chacun a plusieurs variantes. Le MIG et le TIG sont deux procédés de soudage à l'arc différents.
En soudage à l'arc, un arc est établi entre le métal de base et l'électrode. C'est la source de chaleur principale pour fondre les surfaces de jointure et former la coalescence. Comme les métaux de base doivent fondre, tous les soudages à l'arc sont des soudages par fusion. Il existe plusieurs procédés : MMAW, GMAW, GTAW, SAW, FCAW, ESW, etc. Tous reposent sur le même principe mais leurs capacités et processus diffèrent.
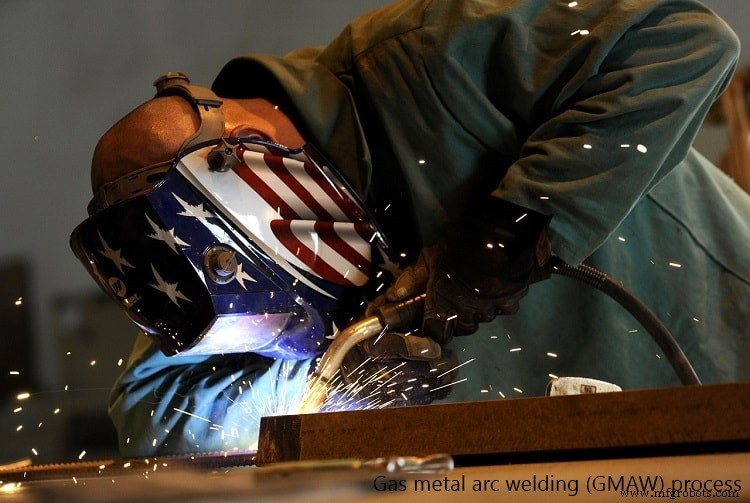
Le GMAW est un procédé de fusion hautement productif où l'électrode consommable est continuellement alimentée à la zone de soudage depuis une bobine par un système automatisé. L'arc, entre électrode et métaux de base sous différence de potentiel, fond l'électrode rapidement qui se dépose sur l'espace racine. Un gaz protecteur approprié protège l'arc haute température et les zones environnantes de l'oxydation. Selon le gaz, le GMAW peut être de deux types : Métal Actif Gaz et Métal Inerte Gaz. En MIG, un gaz chimiquement inerte (argon, hélium) sert au blindage ; en MAG, un gaz actif (CO₂, O₂) est mélangé à l'inerte.
Le GTAW, connu comme TIG (Tungsten Inert Gas), est un procédé de fusion polyvalent et fiable utilisant une électrode de tungstène non consommable pour l'arc. Le métal d'apport, si nécessaire, est apporté externement par une baguette. Contrairement au MIG, le TIG n'est pas adapté aux forts taux de dépôt ; cependant, la qualité du joint et l'aspect du cordon sont bien meilleurs. MIG et TIG sont tous deux des soudages par fusion avec arc et gaz inerte, mais diffèrent par le processus et la capacité.
Tableau comparatif : soudage MIG vs soudage TIG
| Soudage MIG | Soudage TIG |
|---|---|
| Électrode consommable. | Électrode non consommable. |
| Électrode peut être en tout métal compétent. | Électrode en tungstène avec éléments d'alliage. |
| Taux de dépôt d'apport très élevé. Procédé très productif. | Taux de dépôt d'apport comparativement faible. |
| Produit des projections causant perte d'apport, mauvais aspect. | Sans projections si paramètres optimaux employés. |
| Mode autogène impossible (électrode consommable). | Privilégié pour autogène ; applicable aux autres modes. |
| Ne peut être utilisé pour soudage en position overhead. | Applicable pour soudage overhead. |
| Simple, ne nécessite pas de soudeur hautement formé. Facile à contrôler. | Plus difficile, surtout amorçage et maintien de l'arc. Soudeur expérimenté requis. |
Analyse détaillée des différences
Électrode consommable et non consommable
Une électrode conductrice est obligatoire en soudage à l'arc pour constituer l'arc. Parfois, elle dépose du métal fondu dans l'espace racine. Une électrode consommable fond par la chaleur de l'arc pour déposer l'apport. Une électrode non consommable ne fond pas ; l'apport doit être apporté séparément. En MIG, l'électrode consommable fond et fournit l'apport ; elle est continuellement alimentée à débit prédéfini. En TIG, l'électrode non consommable ne fond pas ; l'apport, si désiré, est apporté par une baguette sous l'arc.
Matériau de l'électrode
Le métal d'apport doit être compatible avec le métal de base, sinon soudure défectueuse. En MIG, le métal d'apport (même que l'électrode) peut être choisi selon le métal de base. L'électrode peut être en une grande variété de métaux, chacun adapté à un petit groupe de métaux de base. En TIG, l'électrode est toujours en tungstène pour sa résistance, haute température de fusion et bonne rétention de forme. Parfois, des éléments d'alliage (thorium, oxyde de lanthane, oxyde de cérium, zircone) sont ajoutés pour améliorer l'émissivité, l'érosion, etc.
Taux de dépôt d'apport et productivité
En MIG, l'électrode fil de petit diamètre en bobine est continuellement alimentée par un système mécanisé. L'apport se dépose plus vite, rendant le procédé très productif comparé au TIG. Le MIG convient quand le joint est préparé en V ou U ou l'espace racine est grand.
Niveau de projections et aspect
Les projections sont de fines gouttelettes d'apport fondu produites par diffusion de l'arc, sortant de la zone. Elles causent perte d'apport, dépôt non uniforme, déstabilisent l'arc, dégradent l'aspect et nécessitent parfois meulage. Beaucoup de procédés à l'arc produisent des projections dont GMAW (MIG et MAG). Bien que le MIG tende à produire peu de projections, il ne peut être sans projections même avec paramètres optimaux. Le TIG ne produit généralement pas de projections sauf si la surface n'est pas propre. Le cordon TIG est propre, lisse et attractif.
Modes autogène, homogène et hétérogène
Selon l'apport et sa composition : autogène (sans apport, espace racine quasi nul), homogène (apport de même composition que le métal de base), hétérogène (apport de composition substantiellement différente). L'électrode consommable étant inhérente au MIG, il ne peut être en autogène. Le TIG est adapté et privilégié pour l'autogène, et applicable avantageusement aux modes homogène et hétérogène avec paramètres optimaux.
Possibilité de soudage overhead
Les positions incluent : à plat, inclinée, overhead (plafond). Le soudage overhead est très difficile car l'apport doit se déposer contre la gravité. Le bain fondu a tendance à tomber et peut blesser le soudeur. La force de Lorentz aide en telle situation. Le TIG avec paramètres optimaux peut être employé pour le soudage overhead. Cependant, un soudeur expérimenté est requis pour bonne pénétration et qualité.
Cette comparaison scientifique entre MIG et TIG vous est présentée. Pour approfondir le sujet, consultez les références suivantes :
- Gas Metal Arc Welding Handbook par W. H. Minnick (2007, Goodheart Willcox).
- Basic TIG & MIG Welding (GTAW & GMAW) par I. H. Griffin, E. M. Roden et C. W. Briggs (3e édition, Delmar Cengage Learning).
Technologie industrielle
- Soudage MIG vs TIG : Choisir la bonne technique d'arc pour votre projet
- Soudage MIG vs TIG : Choisir la Bonne Technique pour votre Projet
- Soudage MIG vs MAG : différences clés expliquées
- GMAW vs GTAW : comparaison complète de deux techniques de soudage à l'arc
- MMAW vs GMAW : différences clés des procédés de soudage
- TIG vs A-TIG : différences clés expliquées
- Soudage avant (forehand) vs arrière (backhand) : différences clés expliquées
- Soudage MIG vs TIG : quelle technique offre une performance supérieure ?
- Fabrication métallique vs soudage métallique : qu'est-ce qui les distingue ?