



TIG vs A-TIG : différences clés expliquées
Le soudage est un procédé d'assemblage ancien qui unit efficacement et économiquement deux ou plusieurs éléments structurels de manière permanente. De nombreux procédés existent pour joindre diverses structures de matériaux de multiples façons. Le GTAW (Gas Tungsten Arc Welding), connu sous TIG (Tungsten Inert Gas), est un procédé de fusion où les métaux sont joints par coalescence ou cordon de soudure par fusion des surfaces de jointure des composants de base. L'arc électrique, entre électrode et métaux conducteurs, sert au chauffage et fusion.
Grâce au développement extensif ces dernières décennies, le TIG est devenu une technique prometteuse et fiable pour joindre définitivement des composants métalliques. Il peut être en mode autogène ; l'apport peut aussi être appliqué quand désiré (modes homogène et hétérogène possibles). Aspect somptueux du cordon, rendement d'arc élevé, moins de défauts, projections minimales en font une technique favorable dans de nombreuses applications industrielles : construction, automobile, aérospatiale.
En soudage TIG, l'arc est établi entre l'électrode non consommable (tungstène avec légers éléments d'alliage) et la pièce conductrice. La chaleur fond les surfaces de jointure, produisant la coalescence. Le métal d'apport, s'il est appliqué, se dépose sur l'espace racine fondu par l'arc. La préparation de joint peut se faire si l'épaisseur dépasse 4–5 mm. Malgré ses avantages, le TIG est limité par la pénétration achievable, environ 3–3,5 mm selon paramètres. Obtenir plus de 3,5 mm en un seul passage est pratiquement difficile, voire impossible.
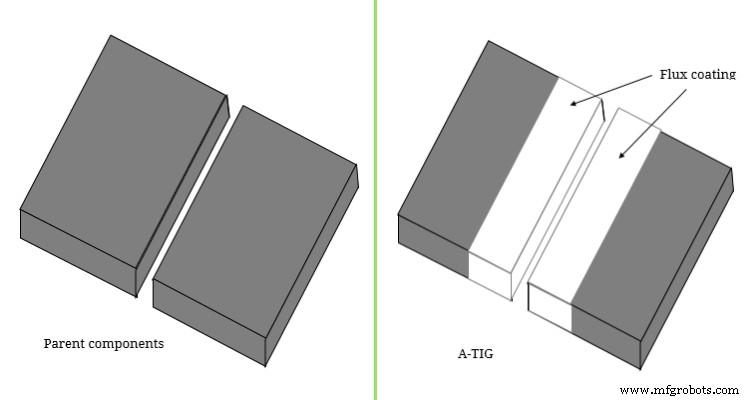
Cette limitation suscite un vif intérêt de recherche et des variantes sont apparues offrant des avantages uniques. Le TIG activé et le TIG à flux lié sont deux variantes notables. En soudage A-TIG (Activated Tungsten Inert Gas), une fine couche de flux activant est appliquée sur les surfaces de jointure et zones environnantes avant soudage. Cela améliore la profondeur de pénétration de 3 fois ou plus comparé au TIG conventionnel avec paramètres similaires. Une pénétration de 7–11 mm devient faisable, améliorant remarquablement la productivité.
Tableau comparatif : TIG vs A-TIG
| Soudage TIG | Soudage A-TIG |
|---|---|
| Aucun flux activant appliqué sur les métaux de base. | Fine couche de flux activant sur surfaces de jointure et zones environnantes avant soudage. |
| Pénétration généralement 3–3,5 mm. | Pénétration bien plus profonde, 7–11 mm. |
| Largeur du cordon et de la ZAT (zone affectée thermiquement) plus large. | Phénomène de constriction d'arc : cordon et ZAT plus étroits. |
| Établissement de l'arc entre électrode et plaques pas problématique. | Couche isolante de flux sur le métal : établissement d'arc problématique. |
| Applicable pour pièces minces et épaisses. | Non adapté aux matériaux minces (< 4 mm) : défauts de surpénétration. |
| Plus rapide en jugeant sur un seul passage. | Flux à appliquer avant soudage : plus long. |
| Moins productif, surtout pour plaques épaisses (préparation, multi-passes). | Très productif : pénétration profonde en un passage sans préparation. |
Analyse détaillée des différences
Utilisation du flux activant
C'est la différence principale : le flux activant n'est utilisé qu'en A-TIG. Il inclut de nombreux oxydes et halogénures métalliques : TiO₂, SiO₂, Cr₂O₃, MgCO₃, MgO, MnO₂, CaO, Al₂O₃, ZrO₂, etc. Un mélange homogène en proportions variables est aussi utilisé. Le flux est mélangé à un solvant pour former une pâte semi-solide appliquée sur les surfaces de jointure et zones environnantes. Application manuelle ou mécanisée ; l'épaisseur doit être uniforme pour joint sans défaut. Généralement 30–75 µm selon paramètres.
Profondeur de pénétration, largeur du cordon et ZAT
Des recherches montrent qu'une pénétration de 7–11 mm est achievable en un passage sans préparation avec flux adapté, vs 3,5 mm max en TIG conventionnel. Cette amélioration remarquable est attribuée à l'inversion de l'effet Marangoni avec le flux. Le flux cause aussi la constriction d'arc, augmentant la densité de chaleur. Un arc constricté donne un cordon plus étroit et une ZAT plus étroite (moins d'apport thermique par zone). La ZAT est considérée comme point faible car ses propriétés métallurgiques sont sévèrement affectées ; une ZAT plus étroite est toujours souhaitable.
Établissement de l'arc entre électrodes
Tout soudage à l'arc nécessite un arc entre électrode et matériaux conducteurs. C'est la source de chaleur pour fondre les surfaces. En TIG, l'arc entre électrode de tungstène pointue et métal conducteur n'est pas problématique. En A-TIG, la couche isolante sur le métal restreint le flux d'électrons ; l'établissement d'arc est difficile. Souvent une plaque d'appoint sans flux est utilisée à l'entrée du joint pour faciliter. Une tension de circuit fermé légèrement plus grande est aussi requise pour maintenir l'arc.
Assemblage tôles minces et épaisses
L'A-TIG donnant intrinsèquement une pénétration plus profonde, il n'est pas économique pour tôles minces (< 4 mm). Même utilisé, surpénétration, inexactitude dimensionnelle, déformation élevée apparaissent. Pour pièces épaisses, l'A-TIG est privilégié : pénétration 7–11 mm en un passage sans préparation. Le TIG convient pour pièces minces et épaisses avec technique appropriée.
Préparation de joint, multi-passes et productivité
Joindre plaques épaisses (> 3,5 mm) par TIG nécessite préparation de joint et multi-passes pour combler l'espace racine. Multi-passes augmente l'apport thermique, élargit ZAT, déformation — indésirables. Nécessite grand volume d'apport coûteux et temps considérable. Le TIG n'est pas adapté pour grand volume d'apport ; le GMAW est préféré. L'A-TIG peut aussi être avantageux sans préparation ni multi-passes.
Cette comparaison scientifique entre TIG et A-TIG vous est présentée. Pour approfondir le sujet, consultez les références suivantes :
- Babu et al. (2016) ; Development of flux bounded tungsten inert gas welding process to join aluminum alloys ; American Journal of Mechanical and Industrial Engineering ; Vol. 1 (3) ; pp. 58-63.
- Saha et al. (2018) ; Investigation on the effect of activating flux on tungsten inert gas welding of austenitic stainless steel using ac polarity ; Indian Welding Journal ; Vol. 51 (2).
Technologie industrielle
- Soudage MIG vs TIG : Choisir la Bonne Technique pour votre Projet
- Transmission par chaîne vs par engrenages : comparaison complète
- Entraînement par courroie vs entraînement par chaîne : différences clés expliquées
- Tournage vs fraisage : différences clés expliquées
- Usinage vs rectification : différences clés expliquées
- Soudage MIG vs MAG : différences clés expliquées
- Soudage avant (forehand) vs arrière (backhand) : différences clés expliquées
- Fabrication métallique vs soudage métallique : qu'est-ce qui les distingue ?
- Fabrication Métallique vs Soudage : Différences Clés Expliquées