



MMAW vs GMAW : différences clés des procédés de soudage
Le soudage, avec la fixation, est largement utilisé pour divers assemblages industriels et domestiques. Le soudage joint définitivement deux ou plusieurs composants solides par coalescence avec ou sans métal d'apport, chaleur et pression. Grâce au développement technologique, il a largement supplanté les autres techniques permanentes dont le rivetage. Il s'applique efficacement aux métaux, plastiques, céramiques, composites. Bien réalisé avec paramètres optimaux, il produit des joints sains, fiables, résistance similaire aux composants de base. De nombreux procédés existent, classés en soudage par fusion et à l'état solide.
Les procédés par fusion fondent les surfaces de jointure par chaleur pour former la coalescence ; pas de fusion en état solide. Tous les soudages à l'arc, au gaz, par résistance, à énergie intense sont des procédés par fusion. En soudage à l'arc, un arc est constitué entre composants de base et électrode par différence de potentiel. C'est la source de chaleur pour fondre les plaques de base et l'apport. Divers procédés à l'arc : MMAW/SMAW, GMAW (MIG/MAG), GTAW/TIG, SAW, FCAW, ESW, etc. Chacun offre des avantages.
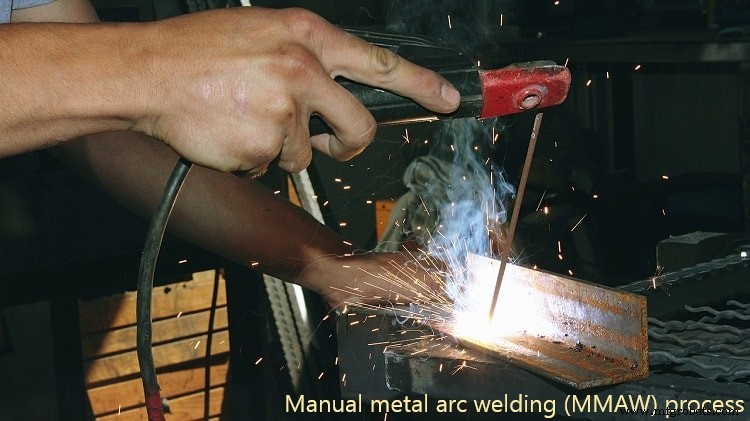
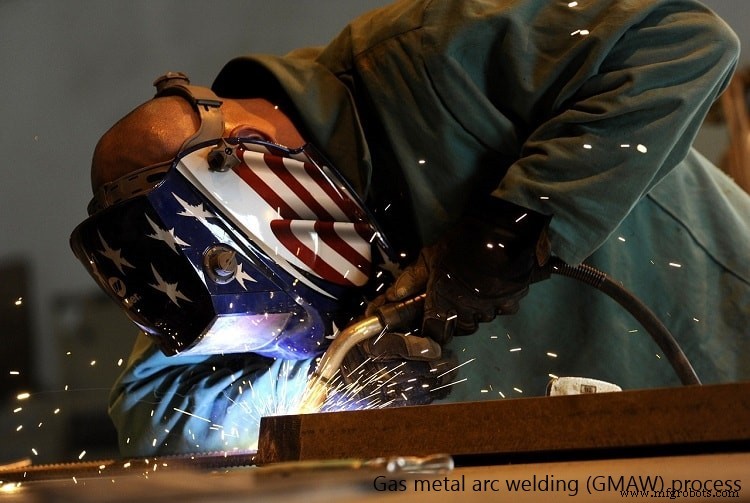
Le MMAW (Manual Metal Arc Welding), aussi appelé SMAW (Shielded Metal Arc Welding), est un procédé par fusion où l'arc est constitué entre électrode et plaques de base. Réalisé majoritairement manuellement. L'électrode consommable est enrobée d'un flux qui se désintègre pendant le soudage pour produire gaz protecteur et laitier, protégeant l'arc et le bain de l'oxydation. Aucun gaz protecteur additionnel n'est requis. Le GMAW (Gas Metal Arc Welding) est aussi un procédé par fusion avec arc entre électrode consommable et composants de base. L'électrode, sous forme de fil, est continuellement alimentée depuis une bobine par système mécanisé, avec gaz protecteur apporté externement. Le GMAW est très rapide avec haut taux de dépôt.
Tableau comparatif : MMAW vs GMAW
| Soudage MMAW (Manuel) | Soudage GMAW (Gaz Métal) |
|---|---|
| Électrode consommable en baguette courte de petit diamètre. Procédé intermittent (changement d'électrode périodique). | Électrode consommable fournie continuellement depuis bobine. Aucune pause pour changement. |
| Électrode enrobée de flux produisant le gaz protecteur. Aucun gaz additionnel. | Gaz protecteur inerte ou actif apporté à la zone. Électrode sans flux. |
| Le flux produit du laitier sur le cordon. Peut causer défauts ou nuire à l'aspect. Post-traitement pour enlever laitier. | Aucun flux. Pas de dépôt de laitier. Élimine post-traitement. |
| Très flexible : applicable en la plupart lieux, positions, matériaux. | Plus d'accessoires, moins adapté aux applications extérieures. Pas en position overhead. |
| Généralement par opérateur humain. Qualité dépend de la compétence. | Automatisable, peu d'intervention. Moins d'erreur humaine. |
Analyse détaillée des différences
Procédé intermittent vs continu
En MMAW, une baguette de 0,5–2,0 mm de diamètre, longueur 30–50 cm, enrobée de flux, sert d'électrode. Consommable, sa longueur diminue par dépôt. Après un intervalle (partie enrobée terminée), elle doit être remplacée. Le MMAW nécessite des arrêts fréquents : procédé intermittent. En GMAW, l'électrode consommable (fil) est fournie continuellement depuis une bobine stockant une longueur suffisante (mesurée par poids). Le GMAW peut durer plus longtemps sans pause pour changement d'électrode.
Sources de gaz protecteur
Le gaz protecteur est indispensable en soudage à l'arc pour protéger l'arc et le bain de l'oxydation. Une épaisse couche de gaz entoure la zone et empêche l'air atmosphérique de contacter le cordon et zones chaudes. En MMAW, l'électrode enrobée de flux se désintègre par la chaleur et produit assez de gaz pour couvrir les zones chauffées. Aucun gaz additionnel. En GMAW, pas de flux sur l'électrode. Le gaz protecteur vient de sources additionnelles (cylindre) via tuyau et buse.
Dépôt de laitier et son enlèvement
Le MMAW utilise électrode enrobée ; le flux produit le gaz protecteur et du laitier déposé sur le cordon pour le protéger. Mais ce laitier doit être enlevé après soudage pour l'aspect. Généralement par meulage. Si le laitier reste piégé dans le cordon et ne remonte pas, des défauts d'inclusion de laitier apparaissent, réduisant capacité de charge, résistance, vulnérabilité à la corrosion, durée de vie réduite. Le GMAW est sans laitier (pas d'électrode enrobée). Élimine défauts liés au laitier et post-traitement.
Productivité
Le MMAW n'est pas très productif. En multi-passes, le laitier doit être enlevé complètement après chaque passe pour éviter inclusions. L'électrode doit être changée fréquemment. Pas adapté si grand volume d'apport requis. Pas productif pour multi-passes. Le GMAW sans laitier et sans changement d'électrode dépose grand volume d'apport rapidement. Choix parfait pour grand espace racine, préparation en U ou V, forte épaisseur. Le diamètre d'électrode GMAW plus petit que MMAW augmente la densité de courant d'arc et le taux de dépôt.
Flexibilité du soudage
La flexibilité indique la capacité d'un procédé à accommoder diverses formes en conditions diverses. Indirectement, la faisabilité d'appliquer un procédé sous certaines conditions. Le GMAW nécessite cylindre, tuyaux, accessoires pour livraison contrôlée. Pas adapté aux petites applications extérieures. Le MMAW s'applique virtuellement partout, toutes positions, à portée d'électrode ; performance peut varier. Bien que moins productif, le MMAW est très flexible et a des applications diverses.
Qualité du soudage et dépendance au soudeur
Le MMAW étant manuel, la qualité repose sur la compétence du soudeur. Susceptible aux erreurs humaines (aléatoires, hasardeuses). Le GMAW peut être automatisé, peu d'intervention. Qualité meilleure si paramètres appropriés.
Cette comparaison scientifique entre MMAW et GMAW vous est présentée. Pour approfondir le sujet, consultez les références suivantes :
- Arc welding processes par magmaweld.com.
- Shielded Metal Arc Welding par W. L. Ballis (2011, Xulon Press).
- Gas Metal Arc Welding Handbook par W. H. Minnick (2007, Goodheart Willcox).
Technologie industrielle
- Transmission par chaîne vs par engrenages : comparaison complète
- Entraînement par courroie vs entraînement par chaîne : différences clés expliquées
- Soudage MIG vs MAG : différences clés expliquées
- GMAW vs GTAW : comparaison complète de deux techniques de soudage à l'arc
- Soudage MIG vs TIG : différences clés et applications
- Assemblage vs fixation : différences clés expliquées
- Soudage avant (forehand) vs arrière (backhand) : différences clés expliquées
- Fabrication métallique vs soudage métallique : qu'est-ce qui les distingue ?
- Fabrication Métallique vs Soudage : Différences Clés Expliquées