



GMAW vs GTAW : comparaison complète de deux techniques de soudage à l'arc
Le soudage est une technique d'assemblage populaire qui unit définitivement deux ou plusieurs matériaux avec ou sans chaleur, pression et métal d'apport. Le soudage par fusion est le groupe où les surfaces de jointure des composants de base sont fondues par chauffage pour former la coalescence. Le soudage à l'arc est le procédé de fusion le plus populaire où la chaleur est apportée par un arc électrique entre deux électrodes sous différence de potentiel suffisante. Différents procédés de soudage à l'arc existent pour joindre divers matériaux. Le soudage à l'arc sous gaz métal (GMAW) et le soudage à l'arc sous gaz tungstène (GTAW) sont deux tels procédés offrant des avantages uniques.
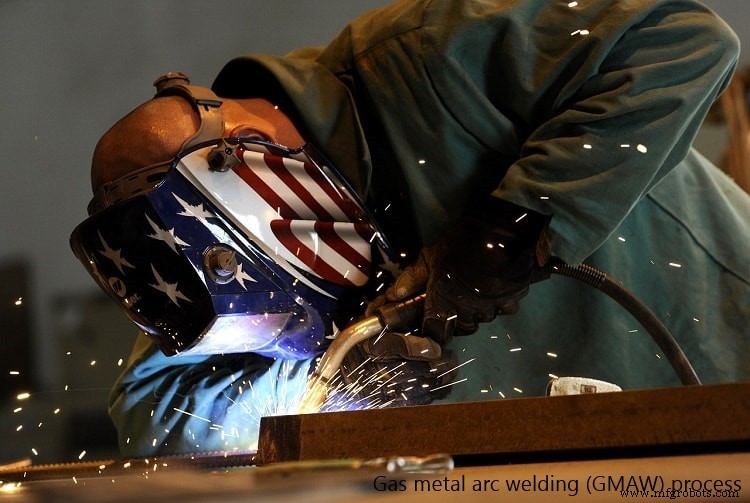
Le GMAW est un procédé d'assemblage économique où la coalescence se forme par fusion des surfaces de jointure et du métal d'apport par arc électrique entre électrode consommable et métal de base conducteur. L'électrode étant consommable, elle est continuellement alimentée à débit constant par un système d'alimentation mécanisé. Il ne peut être réalisé en mode autogène car l'électrode consommable est partie intégrante du processus. Un gaz protecteur approprié (inerte ou actif) protège le bain de fusion de la contamination. Le métal d'apport peut être déposé plus rapidement, rendant le procédé productif et économique. Avec des paramètres optimaux, il produit un joint sain et fiable.
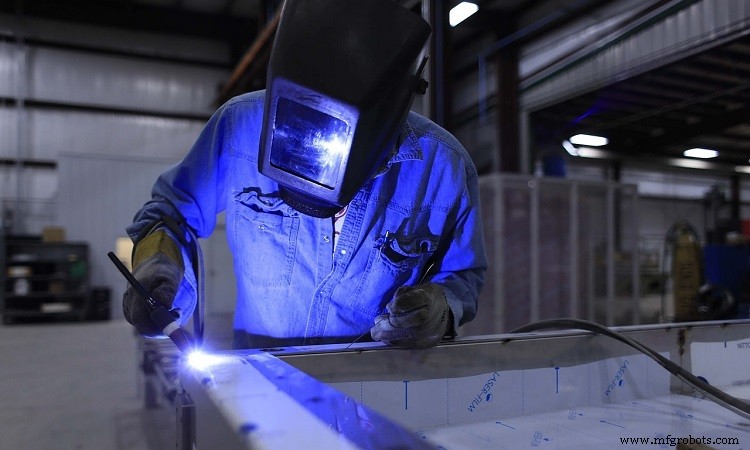
Le GTAW, connu sous le nom de TIG (Tungsten Inert Gas), est un procédé de fusion sophistiqué où l'assemblage se réalise par coalescence due à la fusion des surfaces de jointure. L'arc est constitué entre le métal de base conducteur et une électrode de tungstène non consommable. L'électrode étant non consommable, le métal d'apport doit être apporté séparément quand l'espace racine est suffisant. Il est aussi favorable au mode autogène sans apport. Un gaz protecteur, de préférence inerte comme l'argon, protège le bain chaud de l'oxygène atmosphérique. Bien que plus lent, sa capacité à joindre divers métaux et produire des joints forts et fiables en fait un procédé favorable. L'aspect splendide du cordon et l'absence de défauts sont deux avantages majeurs.
Tableau comparatif : GMAW vs GTAW
| GMAW (Gas Metal Arc Welding) | GTAW (Gas Tungsten Arc Welding) |
|---|---|
| Électrode consommable : fond et se dépose sur le cordon. | Électrode non consommable (tungstène) : ne se dépose pas sur le cordon. |
| Composition métallurgique de l'électrode similaire au composant de base. | Électrode en tungstène (avec légers éléments d'alliage) uniquement. |
| Ne peut être en mode autogène (dépôt d'électrode inhérent). | Procédé favorable pour le soudage autogène. |
| L'électrode fournit l'apport nécessaire ; aucun métal d'apport externe. | Métal d'apport, si requis, apporté externement (baguettes de petit diamètre). |
| Peut utiliser gaz protecteur inerte ou actif. | Utilise principalement gaz protecteur inerte. |
| Procédé beaucoup plus rapide (électrode/apport alimenté continuellement). | Procédé comparativement plus lent, moins favorable économiquement. |
| Produit des projections même avec paramètres optimaux. | Procédé sans projections. |
| Aspect du cordon pas très bon. | Aspect de cordon apparemment splendide. |
| Procédé comparativement plus facile à réaliser. | Soudeur expérimenté et attentif requis. |
Analyse détaillée des différences
Électrode consommable vs non consommable
Pendant le soudage à l'arc, l'arc est établi entre une électrode et les matériaux conducteurs. La haute densité de chaleur fond les surfaces de jointure et le métal d'apport. Quand l'électrode fond et se dépose sur le cordon, c'est une électrode consommable. En GMAW, l'électrode est consommable : elle fond par la chaleur de l'arc et se dépose. En GTAW, l'électrode reste intacte sous la chaleur intense ; elle ne fond pas pour déposer l'apport, donc non consommable. La durée de vie de l'électrode GTAW est donc supérieure à celle du GMAW.
Composition du matériau d'électrode
En GMAW, la composition de l'électrode (ou apport) est similaire à celle des composants de base à joindre. Le GTAW utilise toujours une électrode de tungstène pointue, quelle que soit la composition du métal de base. Quelques éléments d'alliage (thorium, oxyde de lanthane, oxyde de cérium, zircone, etc.) sont ajoutés au tungstène pour améliorer l'émissivité électronique, l'érosion de l'électrode, etc.
Possibilité du mode autogène
Le mode autogène se fait sans métal d'apport. L'espace racine est minimal, généralement nul. Seules les surfaces de jointure sont fondues par l'arc et refroidissent. Le matériau fondu des deux surfaces se mélange et forme le cordon. Le GMAW dépose intrinsèquement du métal d'apport (électrode consommable), donc impossible en autogène. Le TIG, avec électrode non consommable, peut être avantageusement réalisé en autogène ; c'est même un procédé privilégié pour l'assemblage autogène.
Application externe du métal d'apport
En GMAW, aucun métal d'apport externe n'est requis car l'électrode agit comme apport. En TIG, l'apport peut être ajouté séparément si désiré. Bien que le TIG soit privilégié pour l'autogène, il peut aussi être en mode homogène ou hétérogène. L'apport sous forme de baguette de petit diamètre est amené à la zone de soudure sous l'arc à débit constant. Cette baguette fond par la chaleur de l'arc et dépose l'apport nécessaire. Sa composition peut être similaire ou différente du métal de base ; elle doit être compatible sinon joint défectueux.
Gaz protecteur inerte et actif
Le gaz protecteur protège le cordon chaud de l'oxygène atmosphérique en créant une couche protectrice autour de la zone. Il aide aussi à réduire les projections, stabiliser l'arc, améliorer les propriétés du cordon. Ce gaz peut être inerte ou actif. Un gaz actif peut montrer de meilleures capacités dans certaines situations et induire des éléments chimiques sur le cordon pour améliorer les propriétés mécaniques. Le GMAW peut utiliser les deux types ; il se classe ainsi en MIG (gaz inerte : argon, hélium) et MAG (gaz actif : CO₂, O₂, mélangés à gaz inerte). Le GTAW/TIG utilise uniquement gaz inerte, principalement argon.
GMAW plus rapide que TIG
En GMAW, l'électrode sous forme de fil de petit diamètre, enroulée en bobine, est continuellement alimentée par un système mécanisé. L'apport se dépose plus vite, rendant le soudage très productif comparé au TIG.
Niveau de projections et aspect
Les projections sont de fines gouttelettes de métal d'apport fondu produites par diffusion de l'arc, sortant de la zone. Elles causent perte d'apport, dépôt non uniforme, défauts (renforcement négatif, inexactitude dimensionnelle), dégradent l'aspect et nécessitent meulage après soudage. Beaucoup de procédés à l'arc produisent des projections dont GMAW. Impossible en mode sans projections même avec paramètres optimaux et technique adéquate. Le TIG ne produit généralement pas de projections sauf si la surface n'est pas propre. Le cordon TIG est lisse et superficiellement attractif.
Compétence du soudeur
Le GMAW est assez facile car la plupart des mouvements sont automatisés. Même le déplacement de la torche peut l'être. L'amorçage de l'arc est aussi plus facile. Le TIG est un procédé sophistiqué nécessitant un soudeur expérimenté pour souder sans soufflage d'arc ou extinction indésirable. L'amorçage est crucial car l'électrode de tungstène peut coller à la pièce causant un défaut d'inclusion de tungstène.
Cette comparaison scientifique entre GMAW et GTAW vous est présentée. Pour approfondir le sujet, consultez les références suivantes :
- Tungsten inert gas (TIG or GTA) welding par TWI-Global.com.
- Gas Metal Arc Welding Handbook par W. H. Minnick (2007, Goodheart Willcox).
- Basic TIG & MIG Welding (GTAW & GMAW) par I. H. Griffin, E. M. Roden et C. W. Briggs (3e édition, Delmar Cengage Learning).
Technologie industrielle
- Automatisation des processus robotiques vs automatisation des tests : Différences clés et impact business
- Tournage vs fraisage : différences clés expliquées
- Soudage MIG vs MAG : différences clés expliquées
- Soudage avant (forehand) vs arrière (backhand) : différences clés expliquées
- Fabrication métallique vs soudage métallique : qu'est-ce qui les distingue ?
- Fabrication Métallique vs Soudage : Différences Clés Expliquées
- Usinage Conventionnel vs Non-Conventionnel : Différences Clés Expliquées
- Soudage vs Brasage : Différences Clés des Techniques d'Assemblage
- Usinage traditionnel vs non-traditionnel : principales différences expliquées