



Comprendre les distinctions : A-TIG vs FB-TIG techniques de soudage
Le soudage TIG (Tungsten Inert Gas) est un procédé à l'arc populaire où l'arc est constitué entre une électrode de tungstène non consommable et la pièce. C'est un procédé fiable et économique pour joindre définitivement des pièces métalliques avec ou sans métal d'apport. Outre sa capacité à produire des joints sains, l'aspect splendide du cordon le rend largement acceptable dans diverses applications : structurel, aérospatial. Malgré ses avantages, il est limité par la pénétration maximale. Avec paramètres optimaux et conditions favorables, il atteint maximum 3,5 mm en un passage. Joindre des composants épais nécessite préparation et multi-passes, chronophages, affectant la productivité.
Variantes du soudage TIG
La pénétration limitée suscite l'intérêt de recherche et l'émergence de variantes montrant une amélioration remarquable de la pénétration. Le A-TIG (Activated Tungsten Inert Gas) et le FB-TIG (Flux Bound Tungsten Inert Gas) sont deux variantes utilisant un flux activant pour améliorer les caractéristiques du TIG conventionnel. Ces procédés sont aussi appelés TIG assisté par flux car ils nécessitent obligatoirement une couche de flux activant sur les composants à joindre.
Flux activant et son application sur surface métallique
Dans les deux cas, une fine couche (épaisseur généralement < 50 µm) de flux activant est appliquée sur la surface du métal de base avant soudage. Le flux inclut de nombreux oxydes et halogénures : TiO₂, SiO₂, Cr₂O₃, MgCO₃, MgO, MnO₂, CaO, Al₂O₃, ZrO₂, etc. Un mélange homogène en proportions variables est aussi utilisé.
Le flux est mélangé à l'acétone pour former une solution pâteuse, appliquée manuellement au pinceau doux ou automatiquement par système mécanisé. Le ratio de mélange n'est pas important car l'acétone est très volatile ; ce ratio ne reste pas constant même pendant l'application. Cependant, l'uniformité de l'épaisseur du revêtement est cruciale pour un soudage sans défaut. Après application, le soudage se fait exactement comme en TIG conventionnel. Tous paramètres restent identiques, sauf la tension de circuit fermé qui augmente légèrement parfois (changement généralement négligeable).
Soudage A-TIG (Activated Tungsten Inert Gas)
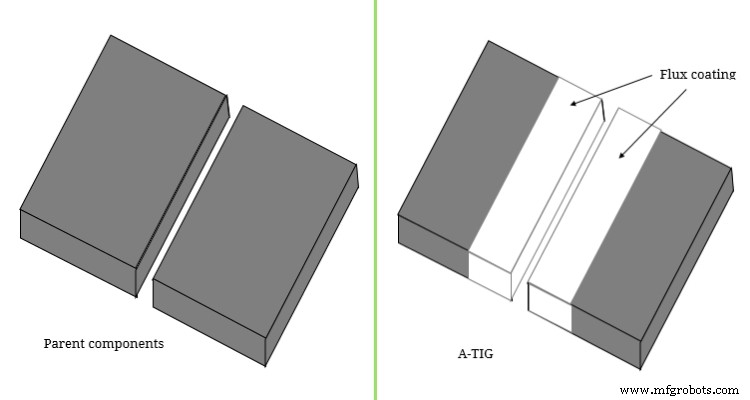
Bien que A-TIG et FB-TIG suivent le même principe, ils diffèrent par la position d'application du flux. En A-TIG, le flux est appliqué sur la surface de jointure et autour. Généralement jusqu'à ~4 mm de la surface de jointure de chaque côté de l'espace racine. Le flux se trouve juste sous l'arc pendant le soudage.
Soudage FB-TIG (Flux Bound Tungsten Inert Gas)
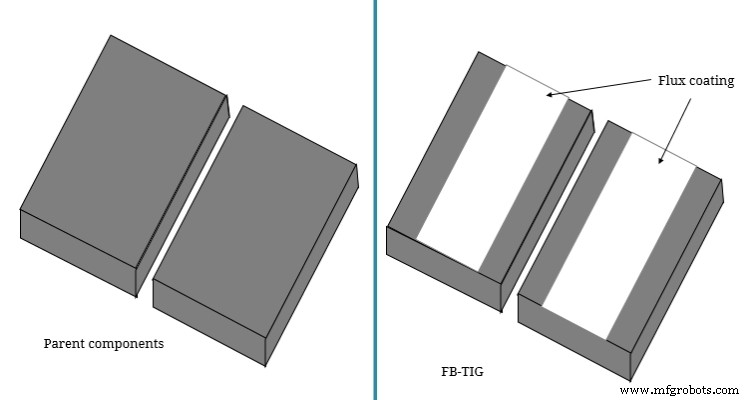
En FB-TIG, aucun flux n'est appliqué sur la surface de jointure ; il est appliqué sur la surface supérieure du métal de base en laissant un petit espace après l'espace racine. Le flux ne se trouve pas juste sous l'arc. Flux activant, méthode d'application et procédure de soudage restent identiques à l'A-TIG. Seule la position d'application diffère. Les deux montrent une amélioration palpable de la pénétration.
Avantages de l'A-TIG et FB-TIG sur le TIG conventionnel
Diverses investigations révèlent que l'usage de tel flux apporte de nombreux avantages. A-TIG et FB-TIG donnent des résultats similaires ; leurs avantages vs TIG conventionnel sont les mêmes :
- Pénétration accrue : Le flux cause la constriction d'arc augmentant la densité de chaleur. L'inversion de l'effet Marangoni expliquerait l'augmentation de pénétration. Le TIG assisté par flux donne généralement 6–9 mm ; avec paramètres optimaux, jusqu'à 11 mm en un passage. Soit ~3 fois l'augmentation vs TIG conventionnel.
- Cordon plus étroit : L'arc constricté donne un cordon plus étroit. Avantages indirects : déformation moindre, ZAT plus étroite. La ZAT étant point faible (propriétés métallurgiques sévèrement affectées), une ZAT étroite est souhaitable.
Cette comparaison scientifique entre A-TIG et FB-TIG vous est présentée. Pour approfondir le sujet, consultez les références suivantes :
- Babu et al. (2016) ; Development of flux bounded tungsten inert gas welding process to join aluminum alloys ; American Journal of Mechanical and Industrial Engineering ; Vol. 1 (3) ; pp. 58-63.
- Saha et al. (2018) ; Investigation on the effect of activating flux on tungsten inert gas welding of austenitic stainless steel using ac polarity ; Indian Welding Journal ; Vol. 51 (2).
Technologie industrielle
- Transmission par chaîne vs par engrenages : comparaison complète
- Entraînement par courroie vs entraînement par chaîne : différences clés expliquées
- Tournage vs fraisage : différences clés expliquées
- Usinage vs rectification : différences clés expliquées
- Soudage MIG vs MAG : différences clés expliquées
- Soudage avant (forehand) vs arrière (backhand) : différences clés expliquées
- Industrie 4.0 vs Industrie 5.0 : ce qui change et pourquoi c'est important
- Fabrication métallique vs soudage métallique : qu'est-ce qui les distingue ?
- Fabrication Métallique vs Soudage : Différences Clés Expliquées