



Joints soudés vs joints rivetés : différences clés et applications
L'assemblage est partie intégrante de la fabrication car il facilite la production facile, efficace et économique de pièces de forme complexe. Le but de base est d'assembler deux ou plusieurs composants solides pour former une unité unique pouvant effectuer les fonctionnalités voulues. De nombreux procédés ont évolué pour joindre des éléments structurels de différentes façons. Ils se classent en assemblages temporaires et permanents. Un joint temporaire permet le démontage sans casser ; un joint permanent ne le permet pas.
Le joint soudé et le joint riveté sont tous deux permanents ; mais leurs techniques, caractéristiques et applications diffèrent. Par définition, le soudage joint des composants par coalescence avec ou sans chaleur, pression, métal d'apport. L'assemblage visé est obtenu par formation de cordon ou coalescence.
Le rivetage joint par rivets cylindriques longs insérés dans des trous percés sur les composants avant rivetage. Le soudage nécessite préparation de joint si épaisseur importante ; le rivetage nécessite toujours des trous pré-percés, réduisant la capacité portante. Cependant, la performance du joint soudé diminue sous vibrations ; les joints rivetés excellent dans cette situation.
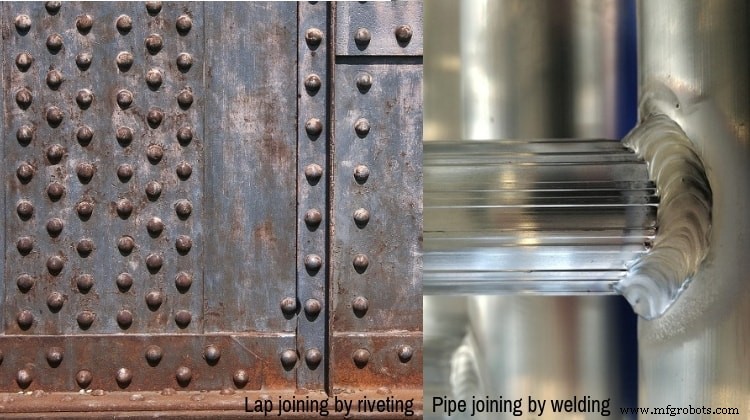
Tableau comparatif : joint soudé vs joint riveté
| Joint soudé | Joint riveté |
|---|---|
| Pas de trous requis. Préparation de joint possible si épaisseur importante. | Série de trous requise avant rivetage pour passage des rivets. |
| Résistance très élevée. Structures soudées = résistance composants de base. | Résistance inférieure aux structures de base (section réduite par trous). |
| Capacité portante bien plus élevée, joints fiables. | Capacité portante inférieure pour mêmes composants (section réduite). |
| Soudage (fusion) modifie propriétés métallurgiques au joint et alentour. | Rivetage n'altère pas les propriétés métallurgiques. |
| Joints soudés sensibles sous vibration. | Joints rivetés excellent sous vibration. |
| Pas d'accessoires supplémentaires (sangle, rivet). Métal d'apport si espace racine. | Accessoires inhérents : rivets, sangles. Pas de métal d'apport dit. |
| Structures soudées plus légères. | Structures rivetées plus lourdes (sangles additionnelles). |
| Joint sans défaut ne change pas la dimension. | Changement dimensionnel inhérent (plaques et rivets additionnels). |
| Aspect apparemment magnifique. | Aspect dégradé (têtes de rivets, extrémités martelées). |
| Surfaces glissantes (aucune saillie). Renforcement enlevable par meulage. | Pas de surface glissante (saillies inhérentes). |
| Conception simple, temps et coût efficaces. | Conception complexe (calculs nombre, taille, position rivets). |
| Procédé plus rapide. | Procédé lent (perçage, martelage = temps significatif). |
| Métaux, céramiques, plastiques, composites. | Métaux uniquement. |
| Recouvrement, bout à bout, T, cylindrique possibles. | Bout à bout seulement. Recouvrement nécessite plaques additionnelles. |
| Vaste domaine : automobile, tuyauterie, aérospatial, etc. | Domaine étroit : chaudière, réservoir sous pression, construction navale, etc. |
Analyse détaillée des différences
Exigence de trous sur les composants
Le soudage ne nécessite aucun trou ou rainure ; cependant, la préparation de joint est souhaitée si l'épaisseur est importante. Ces bords préparés sont à nouveau remplis par le métal d'apport. Le rivetage nécessite des trous pour le passage des rivets. Ces trous sont des zones faibles réduisant la résistance globale, comme discuté ci-après.
Résistance du joint et capacité portante
Un joint soudé sain a 100 % de résistance ; en fait, la résistance d'un joint sans défaut dépasse celle du composant. L'assemblage soudé a la même résistance que les composants de base. Les joints rivetés ont une résistance significativement plus faible à cause des séries de trous percés. Ces trous réduisent la section transversale résultante. Les rivets ne contribuent pas à la résistance globale. Ces zones sont aussi mécaniquement faibles par concentration de contraintes. La capacité portante de la structure soudée est considérablement supérieure à celle rivetée.
Modifications des propriétés métallurgiques
Les changements métallurgiques sont inhérents à de nombreux soudages à cause du chauffage à température élevée et refroidissement. La plupart des soudages par fusion (arc, gaz, résistance, faisceau énergie intense) et certains à l'état solide (température élevée comme soudage par friction) modifient diverses propriétés : structure de grain, orientation, niveau de défauts cristallins. Ces changements observés sur le cordon et la ZAT sont généralement indésirables. Le rivetage n'affecte pas les propriétés métallurgiques car aucune chaleur n'est induite sur le métal de base.
Performance sous vibration
Les joints soudés sont sujets à la rupture sous vibrations incessantes. Pour cette raison, non privilégiés pour divers assemblages en construction de ponts. Avec le développement extensif ces dernières décennies et l'émergence de techniques modernes, les joints soudés peuvent maintenant s'appliquer sans gros problèmes. Les joints rivetés excellent sous vibration ; traditionnellement utilisés pour ponts, carters de machines, etc.
Accessoires requis et poids résultant
Le joint riveté nécessite obligatoirement des plaques de sangle, d'un ou des deux côtés. Ces plaques augmentent le poids. Les rivets contribuent aussi à l'augmentation (une rivet plus lourd que le matériau enlevé par perçage à cause de la tête et queue saillante). Le soudage n'utilise pas de plaques additionnelles ; les assemblages soudés sont plus légers. En modes homogène et hétérogène, le métal d'apport remplit l'espace racine sans augmenter le poids.
Augmentation de dimension, aspect et mouvement glissant
À cause des sangles, têtes de rivets, queues martelées saillantes, la dimension des assemblages rivetés augmente significativement. Ces saillies dégradent l'aspect et restreignent le mouvement glissant. Restriction parfois imposée à l'application. Un assemblage soudé sans défaut offre un aspect excellent sans changement de dimension. Le métal de renfort, s'il est présent par excès d'apport, est facilement enlevé par meulage. Améliore l'aspect et les propriétés de glissement.
Temps pour conception et exécution
La conception pour assemblage soudé est plus simple, efficace en temps et coût. Le soudage est plus rapide, plus productif. Le rivetage nécessite beaucoup de calculs pour nombre optimal de rivets, taille, position. Conception plus complexe et chronophage. Perçage de nombreux trous aux emplacements exacts et martelage des queues prennent du temps, surtout manuellement. Le rivetage est aussi plus lent.
Possibilité de joindre divers matériaux de différentes façons
Le soudage s'applique avantageusement à une grande variété : métaux, céramiques, plastiques, composites. De nombreux procédés existent. Joints en recouvrement, bout à bout, T, cylindrique possibles. Le rivetage est privilégié pour métaux en bout à bout ; le recouvrement nécessite plaques additionnelles pas toujours faisables.
Domaines d'application
Avec le développement extensif, de nombreux procédés de soudage existent pour une grande variété de fabrications : ménager, automobile, électrique/électronique, construction civile, aérospatial. Rentable pour tôles, plaques, barres, tubes. Le rivetage a un champ plus étroit : ponts, réservoirs sous pression, chaudières, construction navale, cadres ménagers. Aujourd'hui, le rivetage est largement supplanté par le soudage offrant joint sain, fort, fiable, étanche.
Cette comparaison scientifique entre joint soudé et joint riveté vous est présentée. Pour approfondir le sujet, consultez les références suivantes :
- Welding Processes Handbook par Klas Weman (1re édition, CRC Press).
- Springer Handbook of Mechanical Engineering, Volume 10 édité par K. H. Grote et E. K. Antonsson (Springer Science & Business Media).
- An Introduction to Metallurgical Laboratory Techniques par P. G. Ormandy (1re édition, Pergamon Press).
- Welding and Joining of Aerospace Materials édité par M. C. Chaturvedi (1re édition, Woodhead Publishing).
Technologie industrielle
- Structures vs Unions en C : Guide pratique
- C vs C++ : Différences clés et quand choisir chacun
- C vs Java : Comparatif complet des fonctionnalités, de l'histoire et des applications
- Python vs JavaScript : Différences Clés, Fonctionnalités et Quand Choisir Chaque Langage
- Python vs Ruby : Comparatif Complet des Fonctionnalités, Avantages et Cas d'Usage
- Transmission par chaîne vs par engrenages : comparaison complète
- Entraînement par courroie vs entraînement par chaîne : différences clés expliquées
- Industrie 4.0 vs Industrie 5.0 : ce qui change et pourquoi c'est important
- Contreplaqué tendre vs dur : différences clés expliquées