



Fonderie métallique dévoilée : 4 méthodes cœur & essentiels conception
La fonderie métallique a évolué de la forge d'épées anciennes au pilier de composants haute performance modernes, alimentant tout : éoliennes, pièces aérospatiales. Pour ingénieurs, maîtriser nuances chaque voie fonderie — et règles conception qui l'accompagnent — est clé pour livrer solutions robustes, rentables à travers chaîne d'approvisionnement.
Qu'est-ce que la fonderie métallique ?
Au cœur, la fonderie métallique est l'art de couler métal fondu dans moule précisément conçu définissant forme finale pièce. En refroidissant et solidifiant, le métal adopte géométrie moule, produisant composant near-net-shape prêt traitement aval.
Si fonderie offre polyvalence remarquable, elle vient avec contraintes ingénierie strictes. Tous alliages se contractent pendant solidification, typiquement 0,3 %–1 % selon métal. Ingénieurs doivent calculer taux retrait à l'avance et les incorporer dans conception outillage pour maintenir précision dimensionnelle.
Pas à pas : Processus cœur fonderie métallique
Quel que soit variant spécifique, toute opération fonderie suit flux commun. Ci-dessous séquence canonique que la plupart fonderies emploient.
Étape 1 : Création modèle
Un modèle — réplique fidèle pièce désirée — forme fondation pour cavité moule. Modèles peuvent être permanents (acier/aluminium) gros volumes ou flexibles (cire, bois, plastique) faibles séries/prototypes.
Étape 2 : Fabrication noyau
Pour géométries creuses ou internes, noyau inséré dans cavité moule. Noyau peut être sacrificiel (terre, céramique) ou permanent (métal), sa forme définit vides pièce finale.
Étape 3 : Construction moule
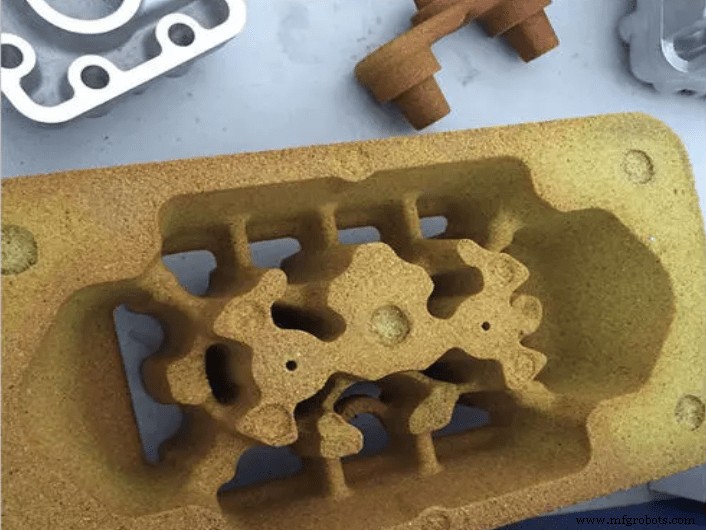
Fabrication moule adaptée volume et exigences pièce. Gros volumes utilisent matrices acier outillage CNC, faibles volumes/prototypes moules sable tassé autour modèle.
Étape 4 : Coulée métal
Métal chauffé état pleinement liquide et introduit dans moule. Méthode remplissage — gravité, pression, centrifuge — dicte densité pièce, fini surface, fidélité dimensionnelle.
Étape 5 : Extraction pièce
Une fois métal solidifié, pièce retirée. Moules sable usage unique détruits ; matrices acier ouvertes pour libérer pièce et reset pour cycle suivant.
Étape 6 : Post-traitement
Pièces coulées rarement prêtes assemblage. Étapes post-traitement typiques : enlèvement bavures, traitement thermique, usinage CNC pour tolérances précises et specs surface.
Les 4 principaux procédés fonderie métallique
Si dizaines méthodes spécialisées existent, quatre dominent production industrielle.
1. Fonderie sous pression (Die Casting)
Utilise matrices acier outillage durables et injection haute pression pour produire pièces complexes near-net-shape tolérances serrées (±0,05 mm) et fini surface supérieur. Coûts outillage initiaux élevés, mais méthode excelle gros volumes, structures légères aluminium/magnésium.
2. Fonderie gravité (Moule permanent)
Emploie outillage métal réutilisable (fonte typique) et compte sur gravité naturelle remplir cavité. Métal préchauffé éviter solidification prématurée. Équilibre précision fonderie pression avec coûts outillage moindres, adaptée production volume moyen.
3. Fonderie cire perdue (Investment Casting)
Démarre modèle cire/résine enrobé céramique. Après brûlage cire, métal fondu remplit coquille céramique. Procédé rend précision dimensionnelle élevée (±0,1 mm) et excellente qualité surface, idéal composants aérospatiaux haute performance.
4. Fonderie sable (Sand Casting)
Route la plus économique, utilisant sable mélangé liants (argile/chimique). Peut accommoder pièces extrêmement grandes et géométries complexes mais précision dimensionnelle typiquement moindre (±0,5 mm). Méthode reste essentielle faible volume/prototypage.
Avantages & Inconvénients : Pourquoi choisir fonderie métallique ?
Bénéfices clés
- Capacité grande échelle : pièces coulées dépassent limites taille CNC/forge.
- Géométries parois épaisses : pièces coulées maintiennent intégrité structurelle sans délamination.
- Consolidation monolithique : pièces coulées monobloc éliminent soudage/boulonnage coûteux.
- Performance tribologique : métaux coulées excellentes qualités palier applications charges lourdes.
- Compatibilité alliages légers : aluminium/magnésium coulés réduisent poids sans compromettre résistance.
- Polyvalence matériaux : fonderie unique peut traiter alliages ferreux et non-ferreux.
Limitations core
- Sensibilité défauts : porosité, cavités retrait, inclusions scories requièrent contrôle qualité vigilant.
- Tolérance dimensionnelle : typiquement moins précise que usinage CNC soustractif.
- Intensité main-d'œuvre : fonderie sable traditionnelle demande travail manuel substantiel.
- Minimums production élevés : outillage matrice/moule permanent nécessite gros volumes commande.
Autres variations fonderie avancées
Au-delà 4 méthodes principales, procédés spécialisés : moulage terre, moulage coquille, fonderie centrifuge, fonderie continue adressent besoins niches — ex: pièces cylindriques haute vitesse, production bruts laminés.
FAQ
Q1 : Comment fonderie sable diffère fonderie pression ?
R1 : Fonderie sable utilise moule sable jetable, rentable faibles volumes/grosses pièces. Fonderie pression utilise matrices acier durables, injecte métal haute pression pour tolérances serrées et cycles rapides — idéale gros volumes.
Q2 : Quand forge ou usinage CNC préférés à fonderie ?
R2 : Choisir forge quand intégrité structurelle max et résistance impact requises ; usinage CNC pour tolérances serrées, fonctions nettes, ou faible volume. Opter fonderie quand cavités internes complexes, consolidation monolithique, ou géométrie parois épaisses requises.
Articles connexes
Technologie industrielle
- Excellence opérationnelle : donner aux équipes les moyens de fournir une qualité supérieure
- Pourquoi les PCB Rigide-Flex sont Essentiels pour l'Électronique Avancée à Espace Contraint
- Crise de la contrefaçon : infographie globale 250 milliards $
- Stratégies de croissance éprouvées de cinq dirigeants manufacturiers de premier plan
- Travail en Espace Confiné : Dangers, Protocoles de Sécurité & Meilleures Pratiques
- Choisir les bonnes poignées pour votre boîtier personnalisé : Guide Protocase
- HT12D Décodeur RF : Guide Complet pour Applications de Télécommande
- Logistique de la chaîne du froid : tendances actuelles dans le transport des vaccins par fret aérien
- Top 25 consultants logiciels Maximo pour le succès de votre EAM