



Opter pour l'injection de faible volume pour une production rentable
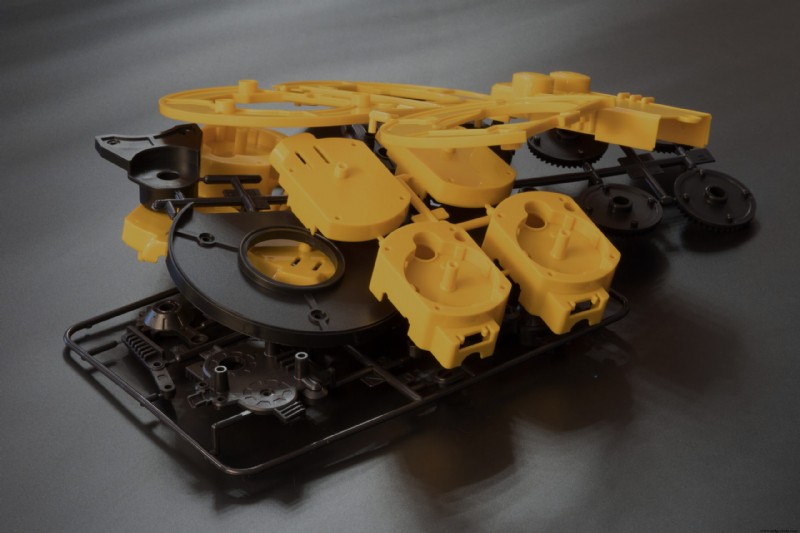
Le moulage par injection est une méthode de production utile qui donne aux fabricants la capacité de créer des pièces identiques en grands volumes avec une qualité et des caractéristiques constantes. Pendant la production, une buse sous pression projette du plastique fondu dans un moule métallique durable conçu pour laisser la pièce refroidir et être éjectée rapidement. Une fois la pièce éjectée, la presse se referme et l'opération se répète. De nombreux articles en plastique du quotidien — des peignes et bouchons de bouteilles aux pièces de voiture et engrenages — sont produits par moulage par injection.
Historiquement, les pièces moulées par injection devaient être fabriquées en grandes quantités pour compenser les coûts de démarrage élevés. Un moule en acier trempé coûte des dizaines de milliers de dollars et peut prendre des semaines ou des mois à outiller, mais au fil du temps, sa durabilité permet aux fabricants de rentabiliser leur investissement tout en réduisant le coût par pièce.
Cependant, à mesure que les marchés évoluent — en témoigne, par exemple, le passage continu vers des produits personnalisés et en petites séries — les fabricants adaptent leurs opérations pour tirer parti de nouvelles méthodes plus efficaces. L'injection de faible volume est l'une de ces méthodes.
Principaux avantages de l'injection de faible volume
Le processus d'injection de faible volume remplace les moules et inserts en acier trempé par des moules en aluminium plus tendres, qui sont généralement plus faciles et moins chers à fabriquer. Ces moules ne sont évidemment pas aussi durables que leurs homologues en acier trempé, mais l'avantage pour les fabricants est qu'ils n'en ont souvent pas besoin lorsqu'ils produisent des pièces en faible volume. Utilisés stratégiquement, les moules tendres peuvent finalement réduire les coûts d'outillage et raccourcir les calendriers de production.
Généralement, l'injection de faible volume fait référence à la fabrication de pièces en quantités de 100 000 ou moins. Bien que ce chiffre puisse sembler élevé pour un profane, il est encore relativement faible par rapport aux chiffres de production à haut volume, qui peuvent facilement atteindre des dizaines de millions de pièces. Bien que 100 000 ne soit pas une limite officielle, il sert de référence générale pour le point auquel les moules en aluminium deviennent moins rentables que l'investissement dans des moules en acier trempé.
Dans le même temps, l'acier trempé requis pour les moules traditionnels exige un investissement initial significatif en temps et en argent. Cependant, les moules en aluminium et en acier de qualité inférieure sont beaucoup moins chers à créer et peuvent être produits plus rapidement. Avec ces moules, les fabricants peuvent prototyper et produire des pièces viables sans avoir à s'engager sur des commandes minimales élevées, tout en continuant à affiner la conception et la production des pièces selon les besoins. Cela permet aux fabricants de commencer la production plus tôt et, dans de nombreux cas, d'accélérer considérablement la mise sur le marché, réduisant ainsi le temps nécessaire pour voir un retour sur investissement.
Des délais plus courts sont particulièrement bénéfiques pour les petites équipes produit avec des budgets serrés, qui peuvent maintenant produire des pièces avec des commandes minimales relativement faibles tout en réalisant un bénéfice. De plus, le stockage et l'élimination des stocks excédentaires peuvent rapidement devenir coûteux, mais l'injection rapide de faible volume aide à minimiser l'excédent en permettant aux équipes de production de fabriquer des pièces uniquement dans les quantités requises.
En plus de créer des opportunités pour la fabrication de pièces en petites séries ou personnalisées, le processus de moulage par injection rapide fournit un moyen efficace d'outillage de pont. Cela permet aux entreprises de fabrication de commencer l'outillage de moules en acier trempé tout en employant simultanément des moules en aluminium pour produire des pièces pendant ce temps.
Un autre avantage significatif de l'utilisation de moules d'injection plus tendres est qu'ils ont rarement un effet néfaste sur la qualité des pièces : les pièces en plastique produites en faible volume sont aussi bonnes que celles créées via des moules en acier trempé lorsque les considérations de conception appropriées sont prises en compte.
Principales considérations de conception pour l'injection de faible volume
Il y a quelques considérations importantes à garder à l'esprit lors de la conception de pièces pour la fabricabilité à faible volume, y compris la complexité générale de la pièce, le dégagement, l'épaisseur de paroi et la finition de surface.
Généralement, lorsque vous travaillez avec de l'aluminium, vous ne voulez pas implémenter des actions latérales ou des élévateurs normalement associés aux constructions complexes dans l'outillage. Bien que ces opérations causent généralement de l'usure dans l'outil — les aluminums plus tendres ne peuvent pas résister à une telle pression très longtemps — les aciers à faible dureté comme le P20 servent de matériaux d'outillage de remplacement optimaux.
Le dégagement fait référence à un conique incorporé dans la conception qui facilite l'éjection d'une pièce de son moule. Considérez un moule à gâteau rectangulaire — si le moule était vraiment rectangulaire, il serait difficile de démouler un gâteau. Cependant, des bords arrondis et des côtés coniques incorporés dans la conception du moule permettent au gâteau de sortir facilement. Ce principe s'applique également lors du retrait de pièces moulées par injection de leurs moules. Toutes les faces verticales devraient avoir au moins 0,5 degré de dégagement, bien que 2 ou 3 degrés soient préférables si la conception de la pièce le permet. Certaines surfaces complexes peuvent nécessiter jusqu'à 5 degrés de dégagement.
L'épaisseur des parois d'un composant doit également être prise en compte, car des parois plus épaisses n'équivalent pas nécessairement à une plus grande résistance ou performance — surtout lorsqu'on travaille avec des matériaux thermoplastiques. Les sections transversales épaisses augmentent en fait la probabilité que les pièces développent du gauchissement ou des marques de rétrécissement pendant le processus de refroidissement, c'est pourquoi les épaisseurs de paroi devraient généralement rester entre 0,040 et 0,140 pouces (1 à 3,5 millimètres) sur l'ensemble de la pièce.
Les fabricants peuvent également économiser sur les coûts d'outillage et les délais en renonçant à des finitions de surface inutiles sur leurs moules. Si l'application de la pièce n'exige pas une surface extrêmement lisse — ce qui peut impliquer le polissage manuel des cavités de moule avec des tampons diamant — il n'y a probablement pas besoin de l'avoir. Utiliser la finition la plus rentable compatible avec l'application d'une pièce donnée est la clé pour réduire les coûts de production et améliorer les temps de production.
Utiliser l'injection de faible volume à votre avantage
Le moulage par injection est une méthode de fabrication incroyablement utile souvent utilisée pour créer de grands nombres de pièces identiques. Le coût élevé de l'outillage des moules métalliques durcis signifie que les pièces doivent être produites à haut volume pour que le projet soit rentable. Cependant, les développements dans les procédés et la technologie de fabrication permettent maintenant aux équipes produit de créer économiquement des pièces moulées par injection rapide en plus petites quantités et de fournir des solutions d'outillage de pont efficaces.
Chez Fast Radius, nous nous efforçons toujours de faire notre travail plus efficacement. Cela signifie travailler en étroite collaboration avec chacun de nos clients — de la conception et du prototypage jusqu'au post-production et à l'exécution — pour garantir qu'ils reçoivent des pièces de haute qualité fabriquées à un prix abordable et livrées dans des délais courts. Contactez-nous aujourd'hui pour découvrir comment nous pouvons donner vie à vos conceptions.
Technologie industrielle
- Moulage par injection basse série : Guide éprouvé d'impression 3D pour prototypes rentables
- Révolutionner le moulage par injection avec la technologie PolyJet Stratasys
- Moulage par injection vs moulage par gravité : choisir le bon procédé pour votre produit
- Moulage par injection vs RIM : choisir le bon procédé pour designs complexes
- Moulage par coulée vs moulage par injection-réaction : différences clés pour la production de polyuréthane thermodurcissable
- Le moulage par injection de plastique stimule l'innovation dans l'industrie automobile
- Top 5 Pièges du Moulage par Injection et Comment les Éviter
- Six Types de Portes d'Injection et Comment Choisir la Bonne
- Quand choisir le surmoulage dans le moulage par injection