



Découvrez 5 technologies clés de fabrication de moules : Guide complet
Les moules sont produits par moulage par injection, soufflage, extrusion, fonderie sous pression, forgeage, fusion, estampage, etc. Simplement, les moules servent à fabriquer des objets formés. L'outil se compose de plusieurs composants. Différents moules sont faits de différentes pièces. Savez-vous comment un moule est fabriqué ? Quelles sont les technologies de fabrication ? Cet article récapitule les 5 méthodes de traitement les plus courantes pour la fabrication de moules, prenez 5 minutes pour lire.
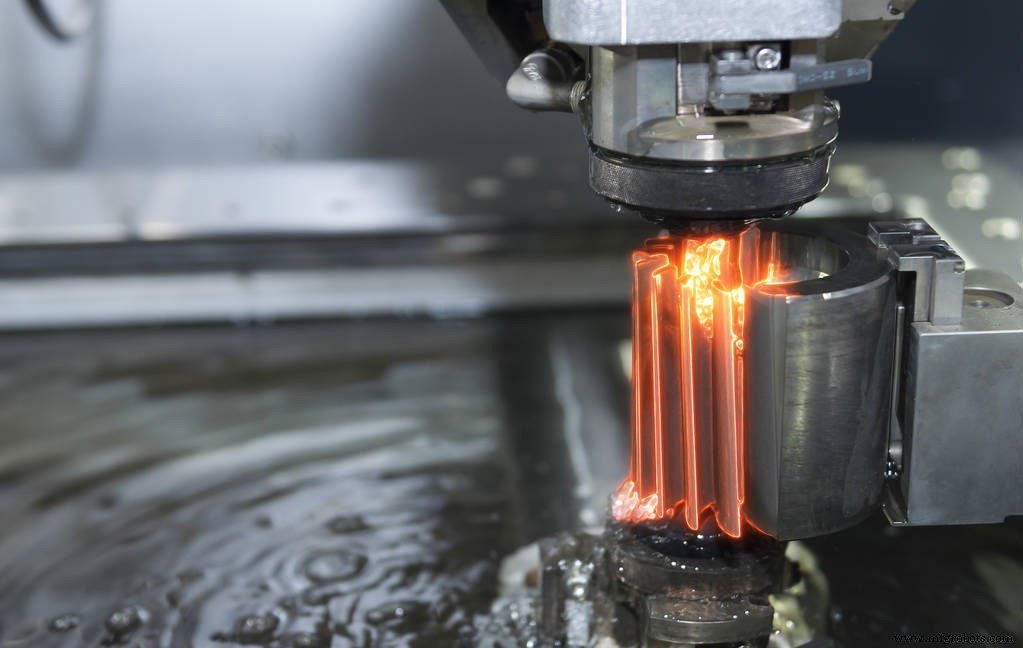
1. EDM (Électroérosion par enfonçage)
Comment fonctionne l'EDM ?
L'EDM est une méthode d'usinage spéciale utilisant l'effet d'érosion électrique généré par décharge pulsée entre deux pôles immergés dans le fluide de travail pour éroder des matériaux conducteurs, aussi appelé usinage par décharge électrique ou érosion électrique.
L'EDM convient au traitement de pièces complexes : petites cavités précises, fentes étroites, rainures, angles vifs. Quand l'outil peine à atteindre surfaces complexes, coupes profondes requises, rapport d'aspect particulièrement élevé, l'EDM est préféré au fraisage.
Pour usinage pièces haute technologie, la ré-décharge de l'électrode de fraisage améliore le taux de succès, et l'EDM est plus adaptée que le coût élevé des outils. De plus, quand finition EDM spécifiée, l'EDM fournit surface à motif de feu. Avec le développement rapide du fraisage grande vitesse, l'espace de développement de l'EDM a été compressé.
En même temps, le fraisage grande vitesse a apporté un grand progrès à l'EDM. Exemple : fraisage grande vitesse pour fabriquer électrodes, nombre de conceptions d'électrodes fortement réduit grâce à l'usinage petites zones et résultats surface haute qualité. De plus, cela améliore l'efficacité production à nouveau niveau, assure haute précision électrodes, améliorant précision EDM.
Avantages de l'EDM :
- Usine matériaux et pièces complexes difficiles à couper par méthodes ordinaires ; pas de force de coupe ; pas défauts (bavures, traces d'outil, rainures).
- Matériau électrode n'a pas besoin d'être plus dur que pièce ; automatisation facile par énergie électrique directe.
- Usine tout matériau conducteur haute résistance, dureté, ténacité, fragilité, pureté ; pas force mécanique évidente ; adapté pièces faible rigidité et microstructures.
2. WEDM (Électroérosion filaire)
Comment fonctionne le WEDM ?
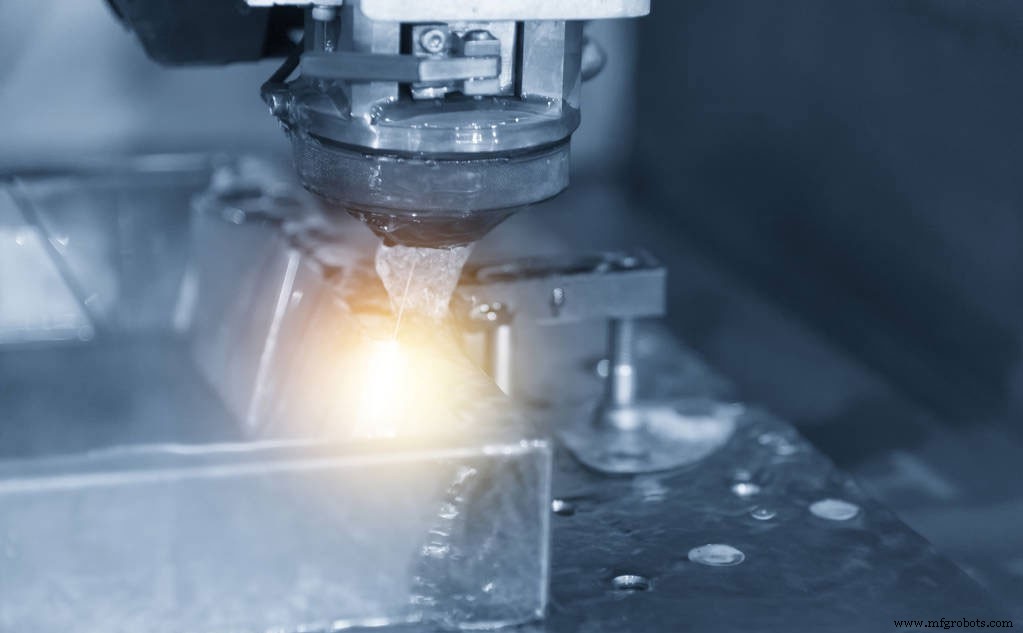
Utilise un fil mince en mouvement continu (fil électrode) comme électrode, décharge étincelle pulsée sur pièce pour enlever métal et couper à la forme.
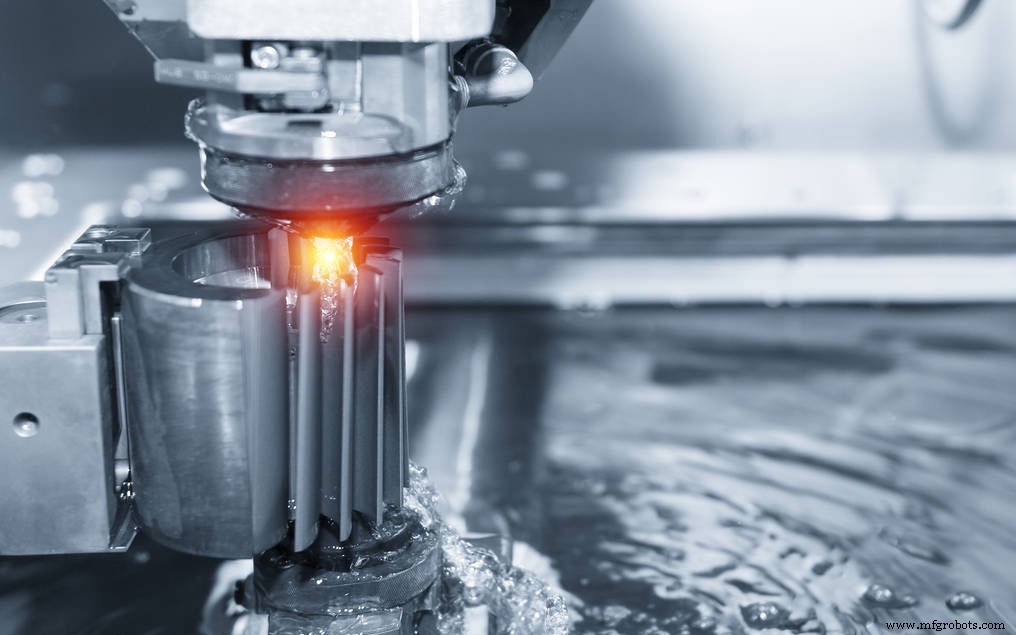
Avantages du WEDM :
Outre les caractéristiques de base de l'EDM, le WEDM a :
- Pas besoin de fabriquer électrodes outils formes complexes ; toute surface 2D courbe avec ligne droite comme génératrice usinable ;
- Peut couper fentes étroites ~0,05 mm ;
- Tout excédent de matière n'est pas transformé en copeaux déchets, améliorant rendement énergie/matière ;
- En WEDM basse vitesse (fil non recyclé), fil constamment renouvelé → améliore précision et réduit rugosité ;
- Efficacité coupe généralement 20-60 mm²/min, max 300 mm²/min ; précision ±0,01-±0,02 mm, max ±0,004 mm ; rugosité Ra 2,5-1,25 µm, max Ra 0,63 µm ; épaisseur coupe 40-60 mm, max 600 mm.
3. Électrochimique (ECM)
Comment fonctionne l'usinage électrochimique ?
Procédé basé sur principe dissolution anodique dans électrolyse, avec cathode formée, pièce usinée en forme et dimensions précises.
L'usinage électrochimique a avantages significatifs pour matériaux difficiles, formes complexes, parois minces. Largement utilisé : rayures canon, aubes, turbomachines intégrales, moules, trous spéciaux, pièces, chanfreinage, ébavurage. Occupe position importante, souvent irremplaçable.
Avantages de l'usinage électrochimique
Large gamme : presque tous matériaux conducteurs, sans limite résistance, dureté, ténacité, propriétés physico-mécaniques ; structure métallographique inchangée après usinage. Souvent pour matériaux durs : carbure cémenté, superalliage, acier trempé, inox.
Limites de l'usinage électrochimique
Précision et stabilité d'usinage pas élevées ; coût élevé, plus le lot est petit, plus le coût additionnel par pièce est haut.
4. Usinage par faisceau d'ions
Comment fonctionne l'usinage par faisceau d'ions ?
Usinage par accélération et focalisation du courant ionique généré par source d'ions sur surface pièce en vide.
Avantages de l'usinage par faisceau d'ions
Densité courant ionique et énergie ionique contrôlables précisément → effet usinage précis, ultra-précision nano, voire moléculaire/atomique.
Pollution faible, contrainte et déformation quasi nulles, adaptabilité matériau forte, mais coût élevé.
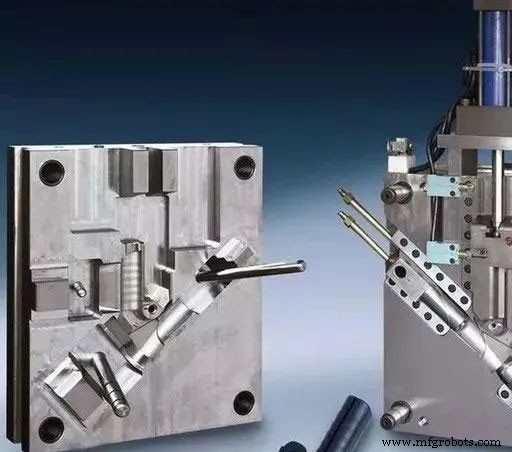
5. Gravure chimique (Chemical Etching)
Comment fonctionne la gravure chimique ?
Procédé spécial utilisant acide, base, ou solution saline pour corroder et dissoudre matériau pièce pour obtenir forme, dimensions, ou état de surface désirés.
Avantages de la gravure chimique
- Peut usiner tout métal usinable, sans limite dureté, résistance ;
- Adapté grande surface, plusieurs pièces simultanément ;
- Pas contrainte, fissure, bavure, rugosité Ra 1,25-2,5 µm ;
- Facile à opérer ;
- Pas adapté fentes étroites et trous ;
- Déconseillé pour éliminer défauts (surfaces inégales, rayures).
Domaine d'utilisation de la gravure chimique
Adapté réduction épaisseur grande surface ; usinage trous complexes sur pièces parois minces.
Technologie industrielle
- 5 standards sans fil clés alimentant la connectivité IoT
- Fabrication de précision de moules pour solutions d'emballage pharmaceutique
- Moulage par injection plastique avancé : solutions de pointe pour la production moderne
- Techniques courantes d'usinage de filetage CNC expliquées
- Maîtriser l'usinage CNC de bijouterie : guide complet
- Choisir la bonne fonte pour l'usinage de précision
- L'usinage de précision expliqué : terminologie clé et techniques
- Fraisage CNC de précision pour surfaces courbes
- Meilleures machines EDM CNC pour usinage de précision