



Stratégies optimisées de rupture de copeaux pour le tournage CNC
Plusieurs opérations de tournage CNC ont des exigences strictes sur les copeaux. Pour obtenir un tournage idéal, il faut résoudre le problème de la rupture de copeaux. La facilité de rupture est directement liée à la déformation des copeaux. L'utilisation rationnelle de la déformation du matériau pour la rupture, les moyens technologiques, et la fonction unique de programmation CNC pour la rupture, améliorent la stabilité du tournage.
Facteurs expliquant la rupture de copeaux
Les tours CNC sont des équipements automatisés modernes intégrant technologie mécanique, microélectronique, informatique, revitalisant l'industrie mécanique traditionnelle et augmentant la productivité. Mais les machines automatisées ont des exigences strictes sur les copeaux. Copeaux emmêlés sur l'outil, la pièce, outils et équipements adjacents affectent l'usinage et causent des accidents graves. Pour un tournage idéal, il faut résoudre la gestion des copeaus (aussi appelée rupture).
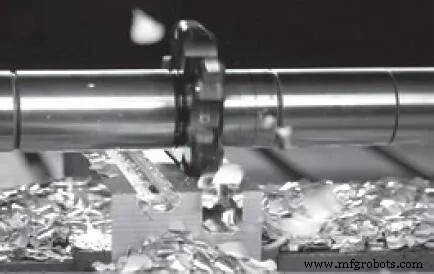
Principe de la rupture de copeaux
En coupe métallique, la facilité de rupture est directement liée à la déformation du copeau. Du fait de la grande déformation plastique lors de la formation, la dureté augmente, plasticité et ténacité chutent. Ce phénomène = écrouissage. Après écrouissage, le copeau devient dur et cassant, se brisant facilement sous flexion alternée ou choc. Plus la déformation plastique est grande, plus le copeau est dur/cassant, plus facile à casser. Pour usiner des matériaux haute résistance, haute plasticité, haute ténacité (difficiles à casser), augmenter la déformation du copeau pour réduire plasticité/ténacité, atteignant la rupture. Donc, appliquer le principe de rupture de manière rationnelle au tournage.
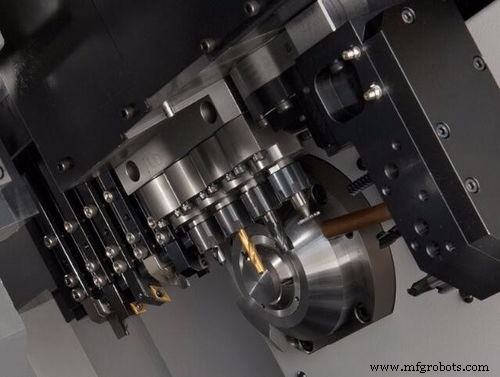
Plusieurs méthodes courantes de rupture de copeaux en tournage
1. Rupture par déformation du matériau
- Utiliser un brise-copeau
Le brise-copeau agit comme déformation additionnelle et contrôle l'enroulement et la rupture. Si forme, taille, angle d'inclinaison du brise-copeau et arête principale sont adaptés, la rupture est fiable. Qu'il soit soudé ou rapporté, réaffûté ou indexable, utilisable. Pour s'appliquer à différentes gammes de conditions de coupe, les plaquettes carbure indexables sont pressées avec divers brise-copeaux, faciles à choisir, économiques, pratiques. Méthode préférée et la plus utilisée. Inconvénient : détermination paramètres géométriques outils limitée par exigences rupture. Mais aujourd'hui, formes de brise-copeaux plaquettes rapportées de plus en plus riches, choix plus large.
- Modifier géométrie outil et ajuster conditions de coupe
D'après le principe : réduire angle de dépouille ; augmenter angle de dépouille principal ; chanfrein négatif sur arête principale ; réduire vitesse coupe ; augmenter avance ; changer forme arête principale. Peuvent favoriser rupture. Mais ces méthodes apportent souvent conséquences néfastes : productivité réduite, qualité surface détériorée, force coupe augmentée. Rarement utilisées sur lignes auto, parfois seulement auxiliaires.
- Utiliser un déflecteur de copeaux
Deux types : fixe et réglable. Un déflecteur est installé sur la face de dépouille de l'outil. Quand copeaux s'écoulent le long de la face, ils se plient et cassent par résistance du déflecteur. Paramètres Ln et α du déflecteur conçus/ajustés selon besoins pour rupture stable/fiable sous conditions données.
- Utiliser un coupe-copeaux
Plusieurs types : mécanique, hydraulique, électrique. Coût élevé, mais rupture stable/fiable, généralement seulement sur lignes auto. Coupe-copeaux avec fraise sur outil. En tournage, copeaux passent par guide et sont coupés de force par disque rotatif constant, copeaux coupés évacués par canal.
2. Rupture par moyens technologiques
Rupture par rainurage préalable sur surface pièce : selon diamètre, une ou plusieurs rainures pré-usinées axialement sur surface usinée. Section transversale ainsi brisée. Ainsi, rupture fiable sans affecter rugosité surface usinée. Bonne rupture même matériaux tenaces. Mais rainurage limité par forme contour pièce.
Conclusion
Un point clé pour l'efficacité du tour CNC automatisé est de résoudre la rupture de copeaux. Il y a beaucoup de solutions, mais il faut choisir rationnellement le brise-copeau selon situation réelle, utiliser moyens technologiques, et compétences de programmation pour couper les copeaux. Enrichir votre expérience sur le terrain pour promouvoir l'utilisation efficace des équipements CNC.
Technologie industrielle
- Maîtriser les paramètres de tournage CNC pour l'usinage de précision
- Tour CNC HL-55/200 Femco : tournage de précision pour pièces lourdes et grandes
- Hardinge lance quatre nouveaux centres de tournage CNC série GS pour pièces petites à moyennes
- Tornado T2M : Centre de tournage CNC de précision pour petites pièces
- Yama Seiki GLS-1500 : Centre de tournage CNC haute performance
- Le centre de tournage CNC TTL-20L de YMT améliore l'évacuation des copeaux
- Amada G07 Centre de tournage CNC type gang : Précision tournage dur et finition pour petite à grande série
- Pourquoi chaque atelier d'usinage a besoin d'un centre de tournage CNC : 4 avantages clés
- Tournage CNC expliqué : usinage de précision pour pièces de haute qualité