



Trois conseils essentiels pour concevoir des moules plastiques de haute précision
En termes de fonction des moules plastiques et propriétés spéciales du moulage de pièces plastiques, les points à surveiller lors de la fabrication de moules sont présentés.
La fonction du moule plastique est double : donner au plastique plastifié la forme, qualité, refroidissement et éjection souhaités. Le moule détermine les propriétés, forme, dimensions et précision de la pièce finale. Donc, la conception d'une structure de moule d'injection avancée et rationnelle est la clé pour obtenir les exigences de qualité, stabilité du produit, et meilleurs bénéfices économiques.
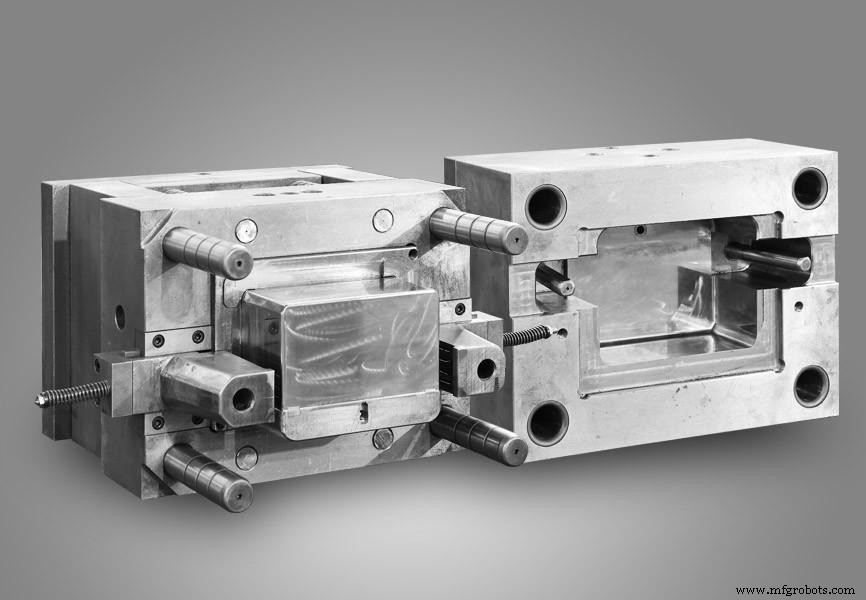
3 principes de conception de moules
Pour bien concevoir un moule plastique, il faut maîtriser les principes suivants :
1. Choix rationnel de la surface de joint
Pour que le produit et l'agrégat du système d'alimentation sortent du moule, celui-ci doit avoir une surface de joint. C'est un facteur important déterminant la structure du moule. Le réglage de la surface de joint détermine la structure et le processus de fabrication, influence l'écoulement du fondu et le démoulage. Principe général : assurer qualité pièces, simplifier structure moule, faciliter démoulage. Facteurs à considérer :
- Ne pas être en position visible affectant l'apparence. La surface de joint laisse inévitablement des marques. Éviter la surface extérieure lisse du produit.
- Ne pas former de sous-coupe. Le choix doit favoriser le démoulage, éviter mécanisme d'extraction de noyau latéral. Choisir la surface de joint à la plus grande dimension de la pièce. Voir Fig.1. Comme il y a des sections à faible sous-coupe aux deux extrémités du raccord de tuyau, on utilise la « ligne de joint pour joint vertical ».
- Être en position facile à usiner. Fig.2 : ligne de joint du manche de brosse à dents sur surface de largeur max, démoulage facile. Ou ligne de joint cohérente avec courbe de forme, usinage facile. Fig.3(a) : ligne en escalier, difficile. Fig.3(b) : lignes droites ou surfaces courbes, usinage facile. Fig.4 : ligne de joint du fer à repasser.
De l'analyse ci-dessus, la conception de la surface de joint doit se baser sur exigences d'usage des pièces, performance, paramètres machine injection, usinage moule.
2. Choix rationnel de l'angle de dépouille
Pour que le produit et l'agrégat du système d'alimentation sortent du moule, celui-ci doit avoir une surface de joint. (Note : section dupliquée dans source, ici on traite angle de dépouille). La surface de joint est un facteur important... (texte source répété, ici on résume l'angle de dépouille).
- Taille de la grille
L'angle de dépouille varie selon type, taille, surface totale de la grille. Pas de grille (P) < 4 mm → angle ~1/10 ; si taille segment (C) grande → augmenter angle ; si hauteur grille > 8 mm → augmenter angle. Si taille segment (C) grande, faire grille < 1/2H dans cavité côté moule mobile.
3. Épaisseur de paroi uniforme
L'épaisseur de paroi est un élément structurel important, déterminé par exigences d'usage et de procédé, grand impact sur le processus. Choisir rationnellement l'épaisseur est crucial.
Techniquement : paroi trop fine → résistance écoulement grande, remplissage difficile, surtout formes complexes/grandes → défauts remplissage ou pression injection élevée ; paroi trop épaisse → augmente coût, prolonge refroidissement, allonge cycle, réduit efficacité, défauts (retassures, bulles). L'épaisseur doit être uniforme partout, mais structure ou économie peut imposer changements. Points à considérer :
- Résistance structurelle.
- Résistance au démoulage.
- Répartition uniforme de l'effet d'impact.
- Prévenir fissuration pièce métallique insérée (coeff dilatation thermique différent, fissures au retrait).
- Structure n'entrave pas l'écoulement, évite remplissage insuffisant. Valeurs épaisseur (t) pour distance remplissage possible (L) pour divers matériaux résumées Tableau 1. Choix épaisseur selon type plastique et taille pièce. Petites pièces thermodurcissables : 1,5-2,5 mm, grandes : 3,2-8 mm, fluide faible → valeur grande, généralement ≤13 mm. Thermoplastiques : bonne fluidité, parois minces faciles, 1-4 mm, min 0,25 mm.
Meilleur fabricant de moules plastiques en Chine — JTR
JTR est professionnel dans une large gamme de services d'usinage CNC, pour la fabrication de moules, nous sommes plus que professionnels, des décennies d'expérience, clients dans de nombreux pays. Chez JTR, vous obtenez des conseils gratuits de conception de moule de notre équipe design. N'hésitez pas à demander de l'aide.
Technologie industrielle
- 5 conseils d'experts pour la conception de tôle de précision
- Maîtriser la conception de tôlerie : astuces éprouvées pour une production plus rapide et rentable
- Comment les fabricants de moules d'injection plastique stimulent l'innovation et la qualité
- Maîtriser le moulage polyuréthane : insights de conception pour des prototypes supérieurs
- Maîtriser le rayonnage d'entrepôt : 4 conseils de conception éprouvés pour l'efficacité
- Conseils éprouvés d'agencement PCB haute vitesse pour des conceptions fiables
- Directives de conception expertes pour un moulage par injection de haute qualité
- Directives de conception pour l'impression 3D SLA : conseils pour des constructions de haute qualité
- Optimisez vos impressions 3D Polyjet : directives de conception pour la précision et le multi-matériau