



6 conseils de conception SLA éprouvés pour une qualité d'impression 3D impeccable
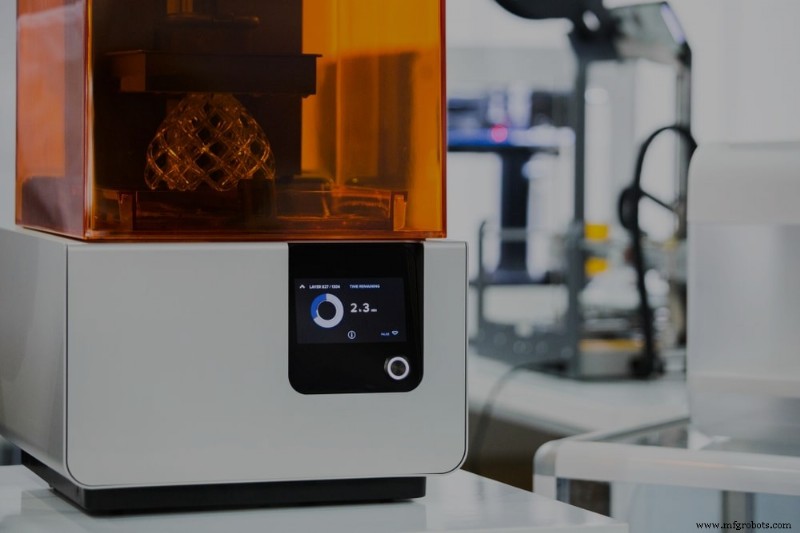
La stéréolithographie (SLA) est un procédé de fabrication additive qui utilise une source de lumière pour polymériser des résines photosensibles liquides en formes solides. La SLA est capable de produire des pièces isotropes hautement précises avec des finitions de surface lisses et une excellente résolution des détails de conception, la rendant idéale pour produire des prototypes complexes, des modèles maîtres et des modèles à l'échelle.
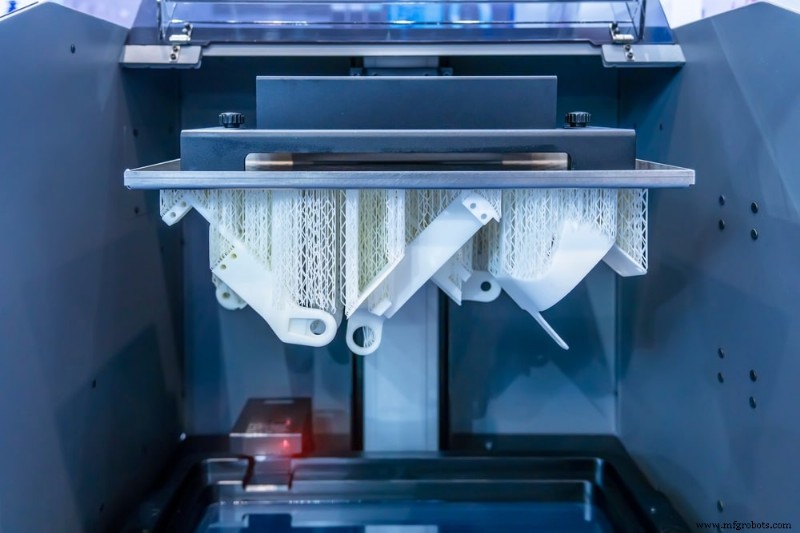
Cependant, comme pour la plupart des procédés de fabrication, la qualité et la viabilité d'une pièce dépendent du contrôle d'autant de variables impliquées que possible. Le niveau de détail qui peut être atteint, par exemple, dépend de facteurs comme la taille de la source de lumière et les propriétés matérielles de la résine.
Les six directives de conception SLA suivantes aideront à optimiser les conceptions de pièces pour améliorer la fabricabilité, maintenir les coûts bas et améliorer les performances.
1. Gardez à l'esprit les tailles minimales des caractéristiques
Les résines photosensibles ont une viscosité relativement élevée par rapport aux autres matériaux additifs, ce qui peut créer des problèmes après la construction. Les trous trop petits, par exemple, peuvent se refermer avant que le polymère ne soit complètement polymérisé. Les trous ne devraient pas être plus petits que 0,005 pouce (0,127 mm) pour cette raison.
Les sections à parois minces doivent également être surveillées de près. Les parois supportées ne devraient pas être plus fines que 0,016 pouce (0,4 mm) pour éviter la casse pendant le processus de décollement, qui se produit lorsque le photopolymère polymérisé est détaché du bac à résine au fur et à mesure que la plateforme de construction se déplace. Les parois non supportées plus fines que 0,024 pouce (0,6 mm) peuvent se déformer ou se casser pendant le cycle d'impression.
2. Maintenez une épaisseur de paroi uniforme
L'épaisseur de paroi est importante pour plusieurs raisons. Premièrement, les sections plus épaisses nécessitent plus de matériau, augmentant vos coûts de production. Deuxièmement, si les parois d'une pièce ne sont pas uniformes sur l'ensemble de la pièce, les sections plus minces refroidiront plus vite que les plus épaisses, ce qui peut entraîner des déformations, des fissures et d'autres défauts. Si une pièce nécessite des variations d'épaisseur de paroi, les transitions devraient être aussi progressives que possible.
3. Incluez des structures de support pour les caractéristiques en porte-à-faux
La SLA peut facilement produire des pièces avec des caractéristiques en porte-à-faux, tant qu'il y a suffisamment de structures de support incorporées dans la conception. Sans structures de support, cependant, les caractéristiques en porte-à-faux sont sujettes à la déformation. Les porte-à-faux peuvent être imprimés sans supports seulement s'ils mesurent moins de 0,039 pouce (1,0 mm) et à un angle minimum de 19°. Imprimer en dessous de 19° par rapport à l'horizontale fera se détacher la caractéristique en porte-à-faux pendant le décollement.
4. Assurez-vous que les détails en relief et gravés sont correctement dimensionnés
Toute caractéristique en relief sur la surface d'une pièce devrait mesurer au moins 0,004 pouce (0,1 mm) de hauteur pour garantir que les détails s'impriment clairement et visiblement. Ce conseil de conception est particulièrement pertinent pour les caractéristiques de texte. Si les caractéristiques gravées sont trop petites, elles peuvent potentiellement se confondre et fusionner pendant l'impression. Les détails gravés ou en creux devraient mesurer au moins 0,016 pouce (0,4 mm) de large et de profondeur pour garantir la précision.
5. Envisagez de creuser votre pièce
Par défaut, les pièces imprimées en SLA fabriqueront des composants complètement solides. Cependant, à moins que la pièce ne soit destinée à être une pièce finale entièrement fonctionnelle, creuser le modèle nécessite beaucoup moins de résine, ce qui réduit à la fois le temps d'impression et le coût de fabrication impliqué. Généralement, les parois des pièces creuses devraient mesurer au minimum 0,079 pouce (2 mm) pour maintenir un faible risque d'échec d'impression.
Pour creuser une pièce, ajoutez des trous de drainage à la zone la plus basse de la pièce, déterminée par l'orientation d'impression, pour empêcher la résine non polymérisée de s'accumuler et de rester piégée à l'intérieur du composant fini. Si cela n'est pas pris en compte, cela peut entraîner des déséquilibres de pression à l'intérieur de la pièce qui causent des fissures, des trous et même des explosions. Les trous de drainage devraient mesurer au moins 0,138 pouce (3,5 mm) de diamètre.
6. Arrondissez les coins de votre pièce
Les pièces avec des coins vifs auront des concentrations de contraintes accrues, ce qui augmente la probabilité de fissures et de défaillances de pièces. Arrondir les coins externes et internes rend les changements de section transversale plus progressifs, ce qui répartit les contraintes plus uniformément dans la pièce.
Nous recommandons que le rayon d'un coin interne soit d'au moins la moitié de l'épaisseur de la paroi associée et que les coins externes soient d'au moins 1,5 fois l'épaisseur des parois associées. Des rayons plus grands aideront à répartir les contraintes plus efficacement si vos conceptions SLA peuvent les accommoder.
Commencez à optimiser les conceptions SLA dès aujourd'hui
La stéréolithographie est un procédé de fabrication additive éprouvé qui nécessite une attention aux détails et à la taille des caractéristiques pour assurer une impression réussie. Garder ces bonnes pratiques à l'esprit peut être un défi pour les équipes produits, mais un partenaire de fabrication expérimenté peut aider. L'équipe Fast Radius apporte une expérience approfondie et peut vous aider à affiner vos conceptions SLA et à créer des pièces supérieures. Contactez-nous dès aujourd'hui pour commencer.
Technologie industrielle
- Prévenir le gauchissement dans les pièces moulées par injection : Stratégies de conception
- 5 conseils d'experts pour la conception de tôle de précision
- 8 conseils d'experts pour réduire les coûts de fabrication de tôlerie
- Maîtriser le moulage polyuréthane : insights de conception pour des prototypes supérieurs
- Maîtriser le rayonnage d'entrepôt : 4 conseils de conception éprouvés pour l'efficacité
- Conseils éprouvés d'agencement PCB haute vitesse pour des conceptions fiables
- Directives de conception expertes pour un moulage par injection de haute qualité
- Directives de conception pour l'impression 3D SLA : conseils pour des constructions de haute qualité
- Optimisez vos impressions 3D Polyjet : directives de conception pour la précision et le multi-matériau