



Guide expert usinage pièces arbre : techniques, astuces et pièges courants
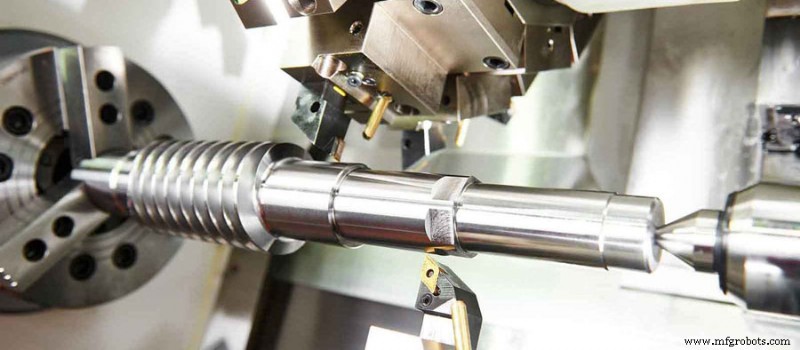
Pièces arbre : type courant. Structure corps tournant, longueur généralement > diamètre. Largement utilisées équipements mécaniques : support composants transmission, transmettre couple, supporter charges. Usinage pièces arbre doit suivre règles. Étapes précises et points attention via cet article.
1. Trajet usinage de base pièces arbre
Surfaces principales usinage pièces arbre : surface extérieure et surfaces spéciales communes. Méthode usinage la plus adaptée selon niveaux précision et exigences rugosité surface. Trajets base résumés en quatre.
- Ébauche tournage → semi-finition tournage → finition tournage. Route processus principale sélectionnée usinage diamètre extérieur pièces arbre matériaux courants.
- Ébauche tournage → semi-finition tournage → ébauche rectification → finition rectification. Matériaux ferreux, exigences précision, rugosité faible, pièces nécessitant trempe. Rectification = procédure suivi idéale.
- Ébauche tournage → semi-finition tournage → finition tournage → tournage diamant. Spécial matériaux non-ferreux (dureté faible, colmatage facile). Meulage : grains meule colmatés → rugosité requise difficile. Tournage finition/diamant nécessaires.
- Ébauche tournage → semi-finition tournage → ébauche rectification → finition rectification → superfinition. Pièces trempées ferreux, haute précision, faible rugosité. Route souvent utilisée.
2. Pré-usinage pièces arbre
Avant tournage diamètre extérieur pièces arbre, processus préparation obligatoires = pré-usinage. Plus important : redressage. Blanc pièce souvent courbé/déformé fabrication, transport, stockage. Pour serrage fiable et répartition uniforme surplus usinage, état froid : presses ou redresseuses pour redressage.
3. Références positionnement usinage pièces arbre
Premièrement, alésage centrage pièce comme référence positionnement usinage.
Usinage pièces arbre : coaxialité surfaces extérieures, trous coniques, surfaces filetées, perpendicularité face extrémité/axe rotation = manifestations importantes précision position. Ces surfaces généralement basées sur ligne centre arbre comme référence conception, alésage centrage pour positionnement → principe chevauchement référence. Alésage centrage = référence positionnement tournage, mais aussi référence positionnement/contrôle autres processus → principe unification références. Deux alésages centrage → plusieurs diamètres extérieurs et faces extrémités usinables en un serrage max.
Deuxièmement, diamètre extérieur et alésage centrage comme référence positionnement usinage.
Surmonte inconvénient rigidité positionnement faible alésage centrage. Pièces lourdes : positionnement alésage → serrage instable, coupe pas trop grande. Diamètre extérieur + alésage centrage = pas ce problème. Ébauche : méthode surface arbre + un alésage centrage = supporte grand couple coupe usinage → méthode positionnement courante pièces arbre.
Troisièmement, deux surfaces cylindriques extérieures comme référence positionnement usinage.
Usinage alésage arbre creux : alésage centrage inutilisable comme référence → deux surfaces cylindriques extérieures arbre comme référence. Usinage broche machine-outil : deux paliers support souvent référence positionnement → assure coaxialité trou conique vs palier support, élimine erreurs désalignement référence.
Enfin, cône avec alésage centrage comme référence positionnement usinage.
Méthode courante usinage surface extérieure arbres creux.
4. Serrage pièces arbre
Usinage cône et mandrin cône doit haute précision usinage. Alésage centrage = référence positionnement faite par lui-même, mais aussi référence finition diamètre extérieur arbre creux. Surface conique cône ou mandrin cône doit haute coaxialité avec alésage centrage. Donc choix méthode serrage : minimiser nombre installations cône → réduire erreur réinstallation répétée pièces. Production réelle : après installation cône, généralement pas retiré/remplacé milieu usinage jusqu'à fin usinage.
Processus de fabrication
- Conseils professionnels d'usinage CNC du titane — Aérospatial, automobile et plus
- VTC 1000 : accélérer le tournage moyen avec précision modulaire
- Centre de tournage ultra-précis Miyano GN-3200 : excellence pour petites pièces
- 7 conseils d'experts pour concevoir des pièces usinées CNC de haute précision
- Conception de pièces filetées CNC : Conseils d'experts pour précision et fiabilité
- Guide Expert : Usinage CNC de Pièces à Déport (Undercut) – Astuces & Bonnes Pratiques
- Les 5 éléments essentiels pour des devis d'usinage CNC précis
- Conseils essentiels pour le perçage : améliorer performance et qualité
- Matériaux optimaux pour pièces tournées CNC de précision