



9 solutions éprouvées pour les défauts courants de la fonderie sous pression d'aluminium
Les nombreuses caractéristiques du procédé de fonderie sous pression lui confèrent d'importants avantages pour améliorer la précision, l'efficacité de production et la qualité de surface des pièces en alliages non ferreux. Avec le développement des industries automobile, moto et la réalisation d'exigences comme l'amélioration de la qualité, l'économie d'énergie et la réduction de la pollution, le champ d'application des pièces en alliages non ferreux, surtout les alliages légers, s'élargit rapidement. L'un des plus utilisés est la fonderie sous pression d'aluminium.
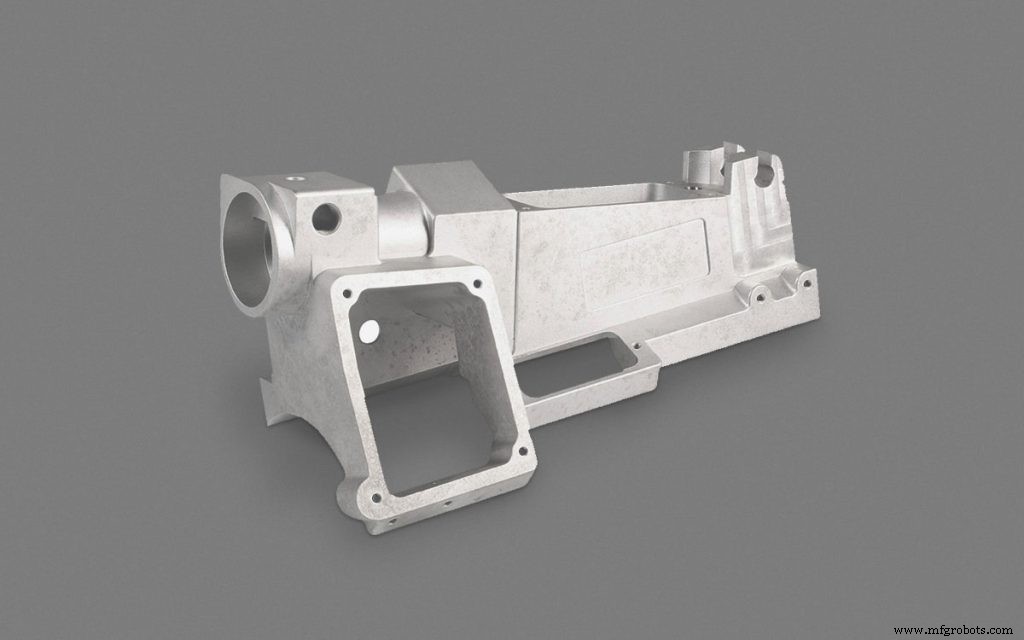
Des données montrent que le remplacement des pièces en acier par des pièces en alliages d'aluminium et de magnésium dans les pays industrialisés devient une tendance majeure. Actuellement, la fonderie sous pression représente 49 % des divers procédés de formage des alliages d'aluminium pour l'automobile.
Cependant, lors de la production, de petits incidents surviennent souvent, causant des défauts. Cet article résume 9 défauts de pièces en aluminium sous pression et leurs solutions, pour vous aider à les résoudre.
1. Traces de coulée et motifs sur la surface des pièces en aluminium sous pression
Inspection visuelle : des stries apparaissent sur la surface, suivant le sens d'écoulement du métal fondu, avec des lignes non directionnelles évidentes, de couleur différente de la matrice métallique, sans tendance à l'évolution.
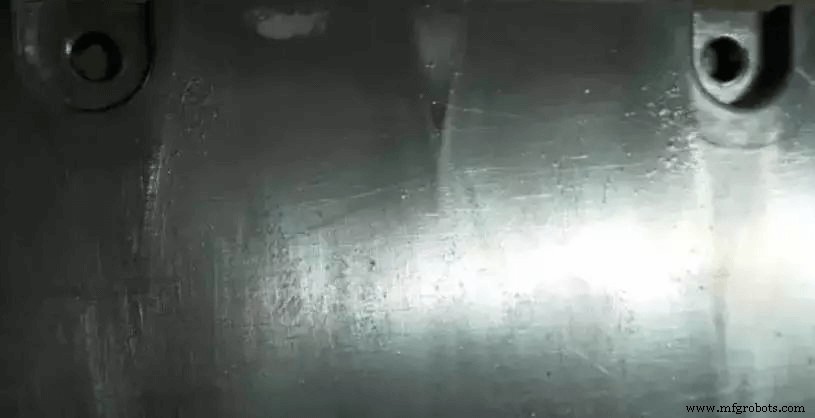
Causes des traces de coulée :
- Température du moule trop basse
- Mauvaise conception du canal d'alimentation et mauvaise position de la porte d'injection
- Température du matériau trop basse
- Vitesse de remplissage faible et temps de remplissage court
- Système de coulée irrationnel
- Mauvaise évacuation des gaz
- Pulvérisation inadéquate
La cause des motifs est une pulvérisation excessive de revêtement dans la cavité ou une mauvaise qualité de revêtement. Solutions et prévention :
- Ajuster la section ou la position de la porte d'injection
- Augmenter la température du moule
- Ajuster la vitesse et la pression d'injection
- Choix approprié du revêtement et ajustement du dosage
2. Soudure à froid (Cold shut) des pièces en aluminium sous pression
Inspection visuelle : la surface présente des lignes linéaires enfoncées, irrégulières (deux types : pénétrantes ou non), de forme petite et étroite, parfois aux bords lisses, pouvant se rompre sous effort extérieur.
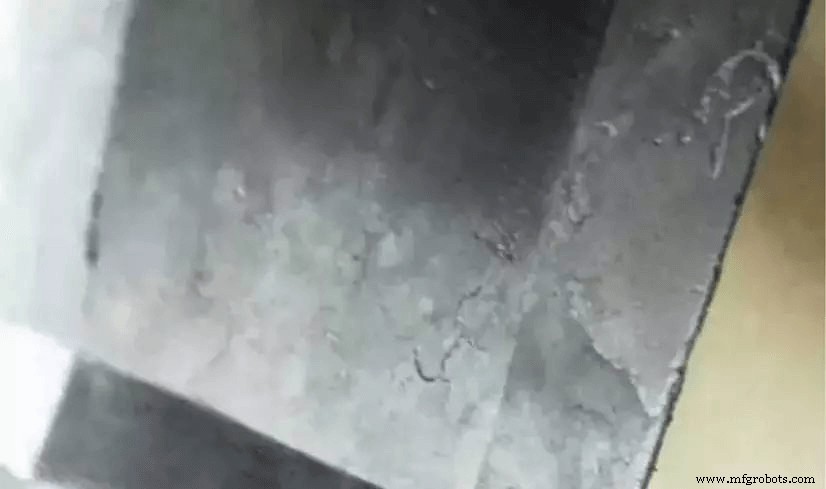
Causes :
- Deux flux métalliques se rejoignent sans fusion complète, sans inclusions, liaison très faible
- Température de coulée ou du moule trop basse
- Position du canal incorrecte ou parcours trop long
- Vitesse de remplissage faible
Solutions et prévention :
- Augmenter modérément la température de coulée
- Améliorer le rapport d'injection, raccourcir le temps de remplissage, augmenter la vitesse d'injection
- Améliorer l'évacuation et les conditions de remplissage
3. Fissures à la surface des pièces en aluminium sous pression
Inspection visuelle : des protubérances ou dépressions en forme de filet apparaissent à la surface, s'agrandissant et s'étendant avec le nombre de coulées.
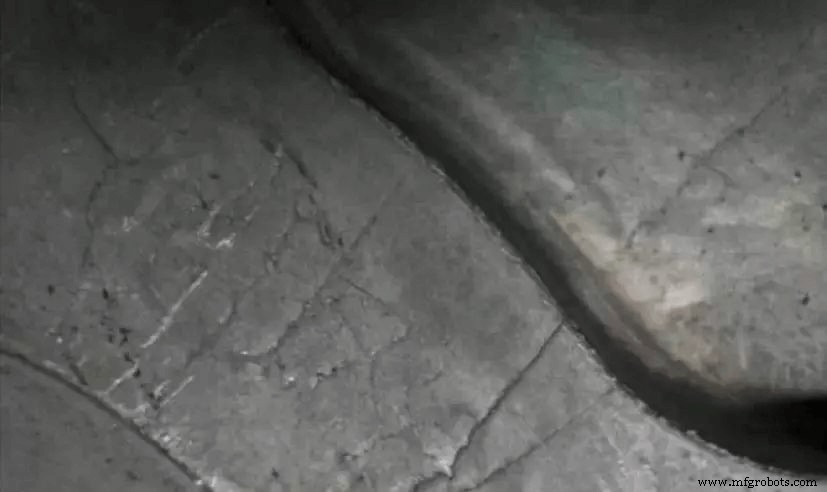
Causes :
- Fissures sur la surface de la cavité du moule
- Préchauffage inégal du moule
Solutions et prévention :
- Recuire le moule régulièrement ou après un certain nombre de coulées pour éliminer les contraintes dans la cavité
- Si la cavité présente des fissures, polir la surface de moulage pour éliminer la couche fissurée
Le préchauffage du moule doit être uniforme
4. Pièces en aluminium sous pression avec enfoncements (retassures) à la surface
Inspection visuelle : enfoncements lisses (en forme de disque) sur la partie la plus épaisse de la pièce.
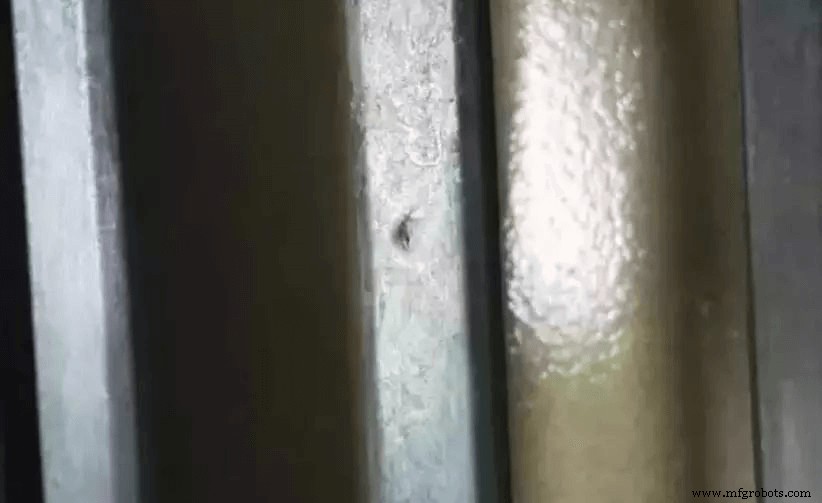
Causes :
- Conception inadéquate de la pièce causant le retrait : différence d'épaisseur trop grande, mauvaise position de la porte, faible rapport d'injection, temps de maintien court, température locale élevée du moule
- Conception du système de refroidissement irrationnelle
- Ouverture du moule trop précoce
- Température de coulée trop élevée
Solutions et prévention :
- Épaisseur de paroi uniforme
- Transition d'épaisseur adoucie
- Choix correct de la position d'introduction du métal liquide et augmentation de la section de la porte d'injection
- Augmenter la pression d'injection et prolonger le temps de maintien
- Réduire modérément la température de coulée et du moule
- Refroidissement local pour les zones chaudes
- Améliorer les conditions de débordement
5. Traces d'adhérence (soudure) sur la surface des pièces en aluminium sous pression
Inspection visuelle : petits flocons métalliques ou non-métalliques soudés à la matrice, se détachant sous effort extérieur.
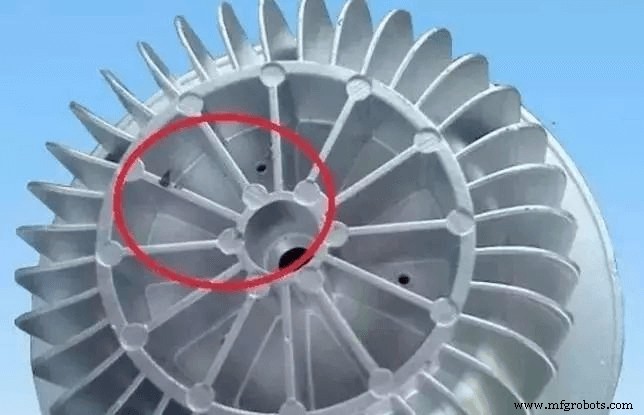
Causes :
- Résidus métalliques ou non-métalliques sur la surface de la cavité du moule
- Impuretés apportées lors de la coulée et adhérentes à la surface de la cavité
Solutions et prévention :
- Nettoyer la cavité, la chambre de pression et le système d'alimentation avant la coulée pour éliminer les adhérences
- Nettoyer aussi l'alliage coulé
- Choisir le bon revêtement, l'appliquer uniformément
6. Délamination de surface des pièces en aluminium sous pression (écaillage et pelage)
Inspection visuelle ou destructive : une couche métallique distincte est visible dans la pièce.
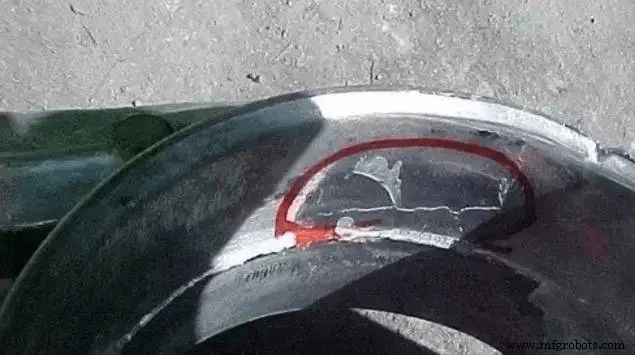
Causes :
- Rigidité du moule insuffisante : la plaque vibre pendant le remplissage
- Le piston rampe pendant l'injection
- Conception inadéquate du système d'alimentation
Solutions et prévention :
- Renforcer la rigidité du moule et serrer les éléments pour les stabiliser
- Ajuster la coopération entre le piston d'injection et la chambre de pression pour éliminer le rampage
- Conception rationnelle de la porte d'injection
7. Abrasion par friction de surface des pièces sous pression
Inspection visuelle : la surface de la pièce présente des zones rugueuses par endroits.
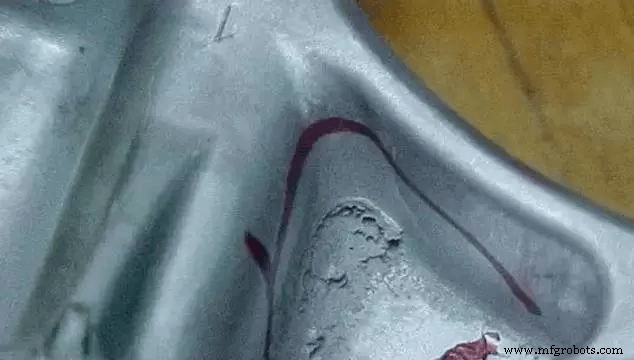
Causes :
- Mauvaise position, direction et forme de la porte d'injection due au moule
- Refroidissement insuffisant des zones où le métal fondu érode violemment à la porte d'injection
Solutions et prévention :
- Améliorer la position et la direction du canal d'alimentation
- Améliorer les conditions de refroidissement, surtout les zones d'érosion violente
- Ajouter du revêtement sur la zone ablatée
- Ajuster le débit du métal liquide pour éviter la cavitation
- Éliminer l'adhérence d'alliage sur l'outil du moule
8. Érosion
Inspection visuelle : piqûres ou crêtes à des positions localisées de la pièce.
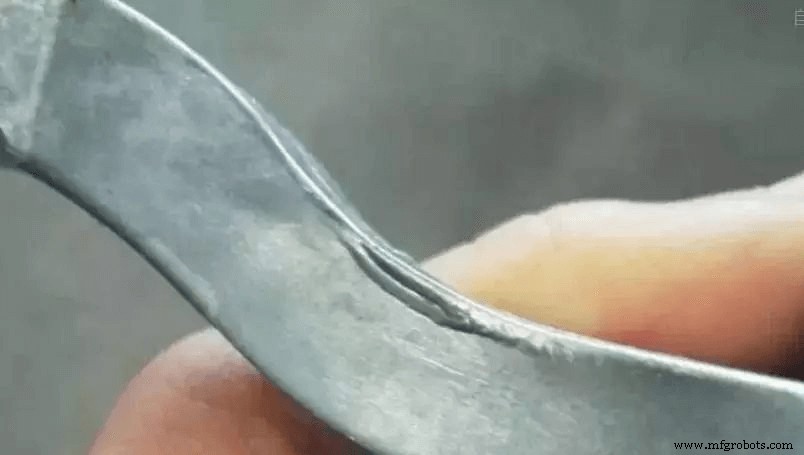
Causes :
- Position de la porte d'injection mal réglée
- Mauvaises conditions de refroidissement
Solutions et prévention :
- Épaisseur de la porte d'injection appropriée
- Modifier la position, la direction et la méthode de réglage du canal
- Renforcer le refroidissement des zones érodées
9. Fissures sur la surface des pièces sous pression
Inspection visuelle : la pièce placée en solution alcaline révèle des fissures gris foncé. La rupture de la matrice métallique montre des lignes droites ou ondulées, étroites et longues, avec tendance à évoluer sous effort extérieur.
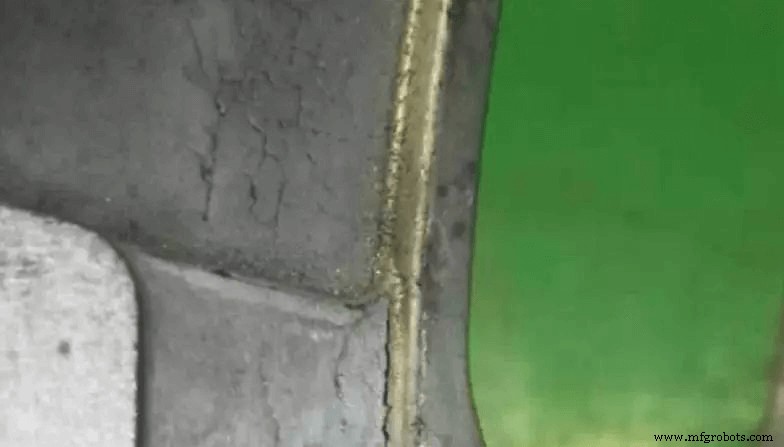
Causes des fissures dans les alliages d'aluminium :
- Teneur en fer trop élevée ou en silicium trop faible ; impuretés nocives trop élevées réduisant la plasticité ; excès de zinc ou cuivre dans les alliages Al-Si et Al-Si-Cu ; excès de magnésium dans les alliages Al-Mg
- Temps de maintien dans le moule trop court, temps de maintien sous pression court ; changement brutal d'épaisseur de paroi
- Force d'éjection locale trop forte, répartition inégale lors de l'éjection
Solutions et prévention :
- Contrôler correctement la composition de l'alliège : ajouter de l'aluminium pur pour réduire le magnésium ; ou ajouter un alliège maître Al-Si pour augmenter le silicium
- Augmenter la température du moule ; modifier la structure de la pièce, ajuster le mécanisme d'extraction de noyau ou égaliser la contrainte sur les poussoirs
- Augmenter l'angle de dépouille et utiliser un agent de démoulage fort localement
- Augmenter le temps de maintien dans le moule et le temps de maintien sous pression
Technologie industrielle
- Moulage sous pression : avantages, défis et points clés pour les fabricants
- Pourquoi OSGi est le framework idéal pour les solutions IoT modernes
- La blockchain est-elle la solution idéale pour la gestion de la supply chain ?
- Forgeage, estampage et coulée : comprendre leurs différences clés
- Maîtriser la fonderie d'aluminium : 5 techniques éprouvées pour des résultats supérieurs
- Moulage en sable pour équipements lourds : précision, durabilité et polyvalence
- Moulage à la Cire Perdue vs Moulage sous Pression : Différences Clés Expliquées
- Moulage en sable vs coulée sous pression : comprendre les différences clés
- Moulage en sable dans l'automobile : haute qualité, faible coût et flexibilité de volume