



Maîtriser l'Usinage de Cavités Profondes : Solutions Fiables avec Fraises EXOCARB® WXS® d'OSG
La Série de Fraises EXOCARB® WXS® d'OSG Fournit une Alternative Fiable pour l'Usinage de Cavités Profondes
Magnus Hoyer, OSG Allemagne
Un certain nombre de défis, tels que la mauvaise évacuation des copeaux, les vibrations, le grincement, l'instabilité de l'outil et la courte durée de vie, sont couramment associés à l'usinage de cavités profondes. Dans les applications profondes, les parois latérales de la pièce deviennent des barrières pour une bonne élimination des copeaux. L'évacuation des copeaux ne ferait qu'empirer plus on s'enfonce dans une pièce. De plus, les porte-outils et adaptateurs peuvent entrer en collision avec la pièce en raison du contour élevé et de l'environnement à âme étroite. Avec les outils de coupe standard, les arêtes de coupe sont pleinement engagées avec la pièce, résultant en des forces de coupe latérales qui peuvent déclencher vibrations, grincement et ainsi défaillance de l'outil. L'électroérosion (EDM) est souvent utilisée comme alternative pour l'usinage de cavités profondes, mais elle est très chronophage et coûteuse.
Meissner AG, un fabricant allemand de prototypes, d'outillages de production et de moules, a rencontré un tel défi lors de la production d'outils de noyau de chemise d'eau nécessitant le traitement de poches serrées, d'âmes étroites et de contours élevés. En tant que fabricant toujours en phase avec les derniers équipements et technologies de production, Meissner a découvert que même avec l'utilisation de l'usinage 5 axes, une performance optimale ne peut être atteinte pour ce type de travail.
Fondée en 1922 et basée à Biedenkopf-Wallau, Allemagne, Meissner offre des services incluant le développement, la conception et la fabrication de prototypes et d'outillages de production et moules pour des clients du monde entier. L'outillage de production peut inclure des outils pour la coulée de blocs moteurs, culasses, pièces de jantes de voiture de divers matériaux, moules soufflés pour réservoirs de carburant et tuyaux de remplissage, et plus.
Meissner a un total de 340 employés, dont environ 50 sont ingénieurs. Meissner met un grand accent sur l'excellence produit, la fiabilité et l'innovation continue. Meissner utilise des équipements et technologies modernes avec pratiquement tous les systèmes CAO de l'industrie automobile et une gestion de données basée sur la CAO pour permettre une communication efficace et efficiente avec ses clients.
Meissner est l'une des premières entreprises en Allemagne à introduire l'usinage 5 axes. La réduction du temps de cycle et l'augmentation de la précision sont deux avantages majeurs des centres d'usinage CNC 5 axes. Cependant, les ingénieurs produit de Meissner ont découvert de plus en plus fréquemment que, pour certains composants, il n'a pas toujours de sens de compter sur l'usinage 5 axes.
Selon Christoph Schwarz, Chef de Groupe Production Mécanique chez Meissner, l'incapacité à maximiser pleinement le potentiel d'un centre d'usinage 5 axes est particulièrement apparente dans l'usinage d'outils de noyau de chemise d'eau.
« Avec ces outils, nous avons des zones serrées, des poches serrées, des âmes étroites et des contours élevés », a dit Schwarz. « Des limites sont imposées aux mouvements de pivotement des machines, ce qui réduit les vitesses et avances. »
Selon Schwarz, les mouvements de rotation imposent aussi plus de contrainte aux outils. Ainsi, selon la géométrie de la pièce, un centre d'usinage 5 axes peut ne pas toujours avoir de sens. Meissner a aussi traité des pièces à cavités profondes par EDM, mais c'est chronophage et coûteux.
« Avec le bon outillage, nos comparaisons ont montré que pour certaines pièces, nous sommes beaucoup plus rapides avec un centre d'usinage 3 axes », a dit Schwarz.
Les cavités profondes et étroites nécessitent généralement des outils très longs et fins. La déviation de l'outil est un problème courant pendant le traitement. Pour cette raison, Meissner cherchait une alternative, car il ne voulait ni fraiser à un angle en 5 axes ni opter pour l'EDM.
Avec les fraises toriques et hémisphériques à 2 dents d'OSG, une solution semble avoir été trouvée, particulièrement pour le dégrossissage et la finition de contours d'outils de noyau pour chemises d'eau. L'idée d'utiliser les fraises toriques et hémisphériques d'OSG de la série WXS® en conjonction avec un centre d'usinage 3 axes est venue au début de l'année d'un autre projet. Les fraises toriques et hémisphériques de la série WXS® d'OSG ont été choisies pour de nombreuses raisons, explique Schwarz.
« Premièrement, c'était l'expérience positive. OSG a toujours montré sa volonté de répondre aux demandes, les délais de livraison étaient courts et les conseils compétents », a dit Schwarz. « Plus important encore, cependant, c'était le résultat obtenu avec ces outils de coupe. »
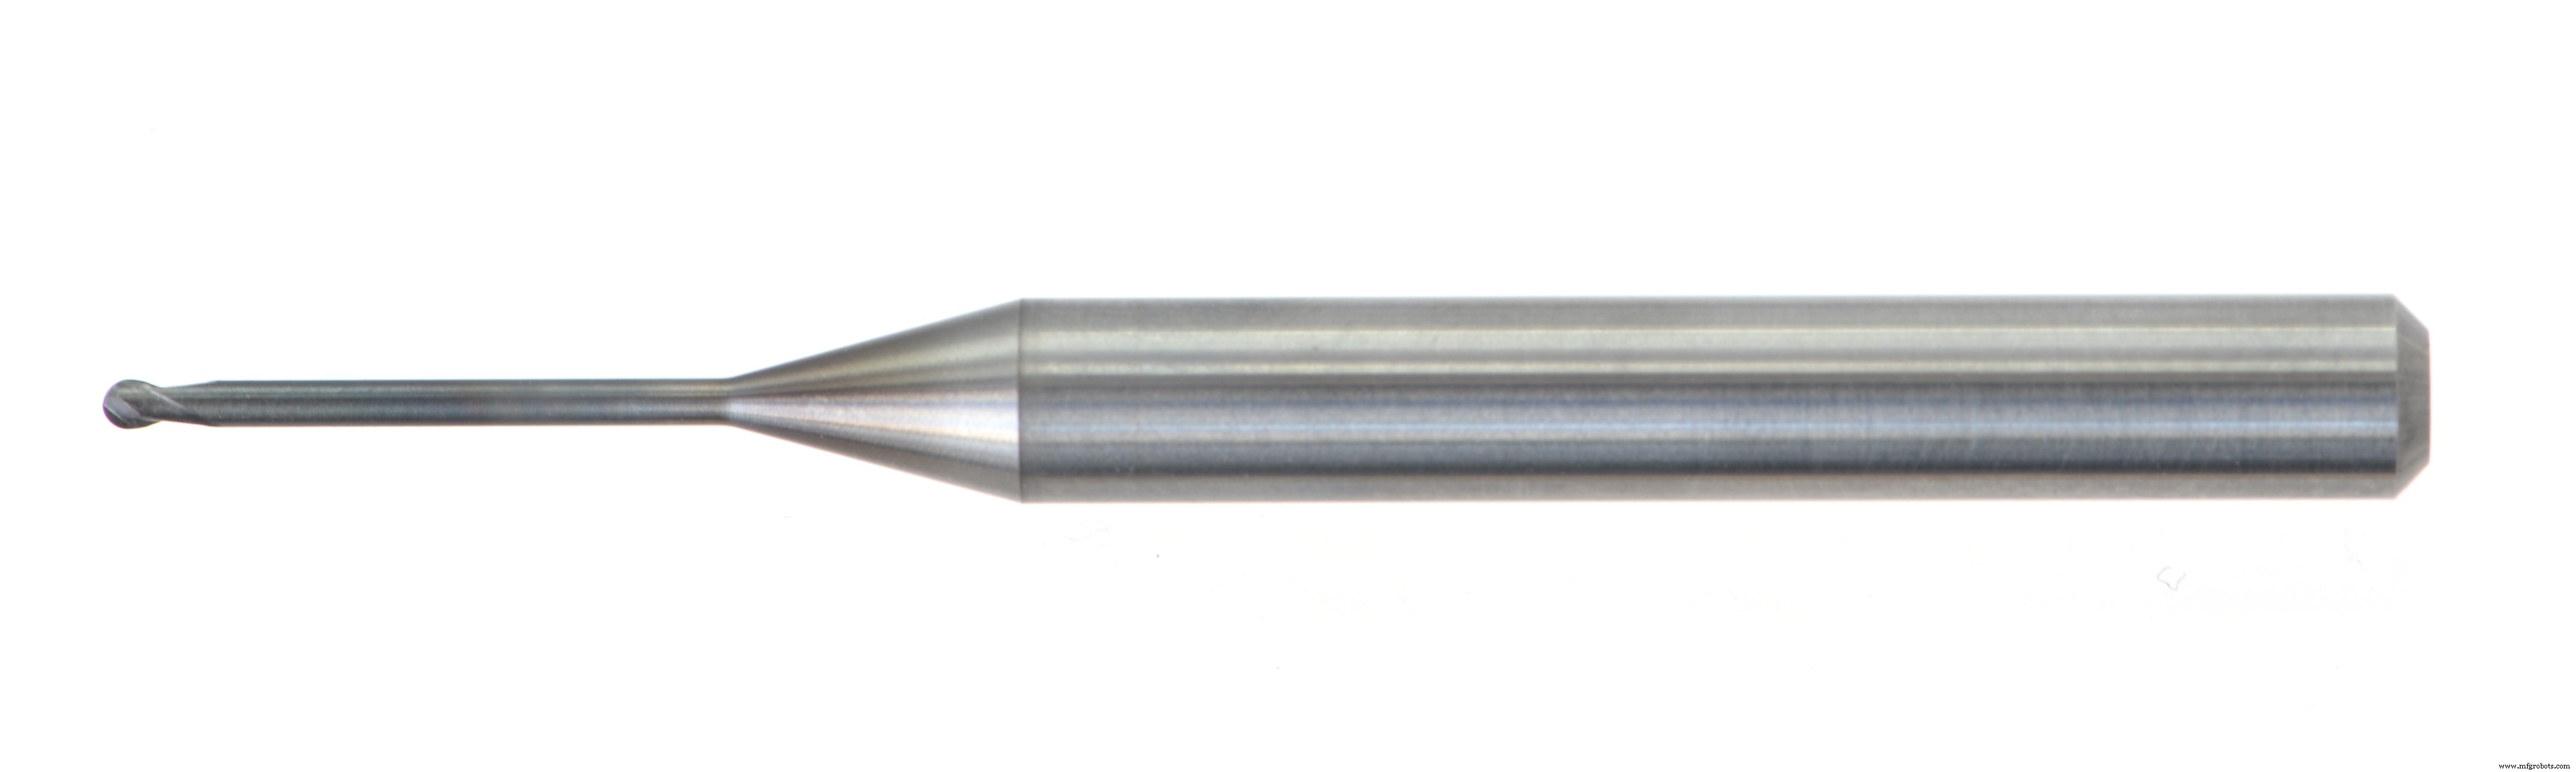
Alors que les fraises des séries WXS® et WXS-C proviennent du siège d'OSG au Japon, l'outillage de la série EPL est fabriqué à l'usine OSG Allemagne à Göppingen. La série de fraises WXS® est conçue avec un revêtement super-dur à nanotechnologie pour une haute résistance à la chaleur. Elle est conçue pour exceller dans les matériaux au-dessus de 50 HRC. Le revêtement WXL® original d'OSG a une température d'oxydation de 1 300 °C pour permettre des vitesses de broche plus élevées et une durée de vie plus longue, même en usinage haute vitesse ou à sec. Sa géométrie d'outil unique permet un fraisage de haute qualité et haute précision même dans des conditions d'usinage difficiles. En plus de la fraise WXS®, la WXS-CRE est une fraise carbure haute performance à 5 dents avec super rayon conçue pour accommoder des matériaux jusqu'à 65 HRC. Enfin, l'EPL est une série de fraises haute performance à 2 dents, col long et nez hémisphérique conçue pour exceller dans les matériaux de 45 HRC jusqu'à 60 HRC.
Des essais d'usinage ont été réalisés sur l'outil de noyau de chemise d'eau avec cavités profondes en fraisage 3 axes. Des outils de différents fabricants ont été mis à l'épreuve dans des conditions identiques. Selon Matthias Bassler, Directeur de Division Production chez Meissner, la décision a été prise en faveur d'OSG.
« Nous ne regardons pas à la dernière seconde, mais le temps est aussi un facteur important pour nous », a dit Bassler.
« Nous avons beaucoup, beaucoup d'opérations de finition très chronophages. La qualité, la durée de vie de l'outil et la fiabilité du processus sont d'une importance énorme. Toute retouche qui pourrait être nécessaire — pour quelque raison que ce soit — aurait un effet énorme sur les coûts. Nos tests ont montré qu'avec ce matériau, nous devions effectuer une étape supplémentaire en utilisant des outils d'autres fabricants. Avec OSG, en revanche, tout s'est bien passé », a dit Bassler.
En plus de la productivité, Meissner a aussi des exigences strictes pour la précision dimensionnelle et la finition de surface. Les outils de noyau sont pré-finis avec une alliance d'usinage optimale de 0,3 mm. Après finition, les tolérances à tous les niveaux doivent se situer dans la plage de tolérance spécifiée de 0,03 mm. De tels résultats nécessitent naturellement une programmation appropriée.
« Pour bien faire le travail, il est nécessaire de déterminer d'abord la séquence d'outils », a dit Christoph Rothenpieler, programmeur FAO chez Meissner.
« Les outils pour le dégrossissage et la pré-finition doivent être choisis de manière à ce que le moins de déviation possible ne se produise plus tard pendant la finition. C'est la seule façon de préparer un contour optimal », a ajouté Rothenpieler.
Les prérequis pour atteindre une telle précision dépendent fortement du centre d'usinage et des outils de coupe. Dans ce cas, les centres d'usinage Hermle fournissent les meilleurs résultats. Quatre-vingts pour cent du travail de finition est effectué sur ces machines. En termes d'outils de coupe, le responsable commercial OSG Uli Blöcher sait ce qui compte vraiment.
« Les différences entre les outils sont déterminées principalement par le choix du carbure, la géométrie des arêtes de coupe, la rigidité des cônes, et le plus important de tous, par le substrat ou comment l'outil fonctionne aux arêtes de coupe », a dit Blöcher.
La série EXOCARB® WXS® d'OSG offre des géométries d'outils de coupe uniques conçues pour permettre des temps de cycle plus rapides avec des applications profondes. La technologie de goujure spirale de la géométrie de coupe aide à minimiser les vibrations et le grincement, permettant ainsi un fraisage de contour stable.
Regardez cette courte vidéo pour voir une comparaison de génération de chaleur entre la fraise EXOCARB® WXS® d'OSG et une fraise concurrente dans de l'acier à outils D2 :
La quête de Meissner pour une solution de traitement alternative leur a permis de réactiver plusieurs centres d'usinage 3 axes tout en permettant à leurs centres 5 axes d'être en pleine production sur d'autres travaux.
Avec le bon outillage, un 3 axes peut surpasser un centre d'usinage 5 axes pour maximiser la rentabilité. L'outillage d'OSG démontre que couper le profond et l'étroit sur un 3 axes est possible avec un grincement minimal, temps de cycle et temps de configuration, tout en augmentant le taux d'enlèvement et la durée de vie de l'outil. Parfois, remettre en question une méthode établie peut être le premier pas vers le progrès.
Précédemment Publié dans le Magazine SHAPE IT.
Technologie industrielle
- Usinage 3 axes vs 5 axes : Ce qu'il faut savoir
- Usinage à grande vitesse : Avantages clés pour la fabrication de pièces usinées
- Certification NADCAP : Garantir la Qualité et la Confiance en Usinage de Précision
- L'avenir de l'usinage : naviguer disruption technologique et tendances émergentes
- Solutions premium en acier inoxydable pour le tronçonnage, le meulage et la finition
- Usinage avancé du titane et alliages HRSA : Optimiser l'usinabilité, fluides de coupe et outillage
- Sélectionner l'outil CNC optimal et la programmation pour une performance maximale
- Centres d'usinage tour-fraisage : solutions doubles de fraisage et tournage
- Usinage CNC tour polyvalent : du métal au plastique