



Couple de serrage : Comprendre la bonne question pour la sécurité de l'outil
Couple de serrage : La réponse à la mauvaise question.
Partie 2 d'une série en 2 parties
(voir Couple de serrage : Est-ce la bonne façon de mesurer l'efficacité outil/porte-outil ?).
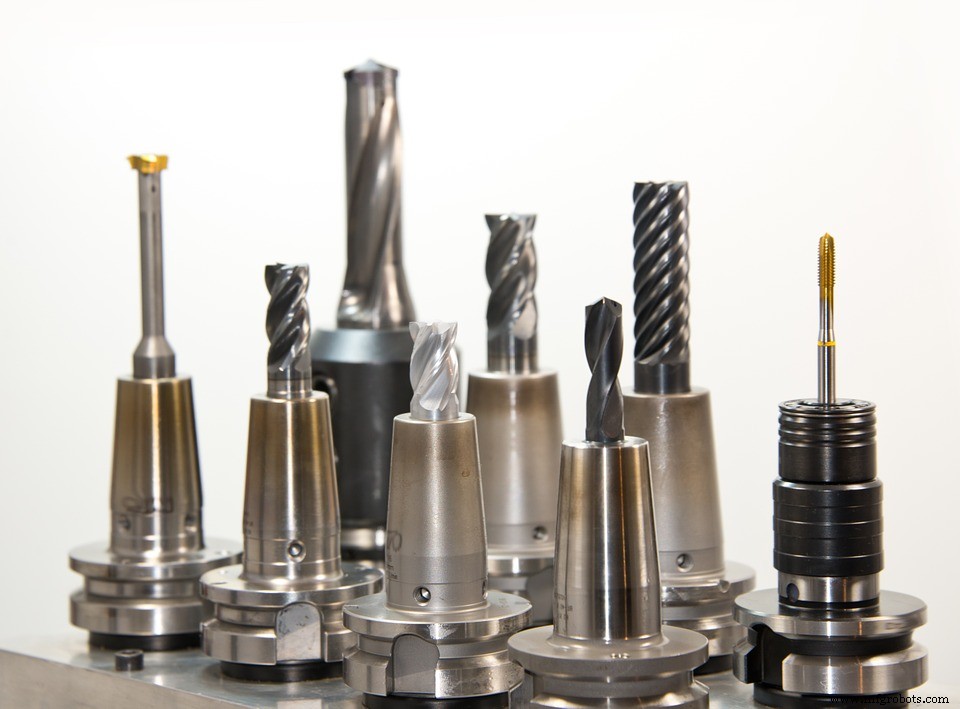
Alors que les machines pour le travail des métaux évoluaient, devenant de plus en plus rapides, la quête de ce que nous appelons « sécurité de l'outil » s'est poursuivie également. À mesure que de nouvelles formes de porte-outils entraient en usage, le couple de serrage a continué d'être la méthode préférée pour juger et comparer différentes méthodes pour maintenir les outils en place pour la meilleure productivité.
Mandrin à verrouillage latéral
Le mandrin à verrouillage latéral était une solution précoce (il y a près de 100 ans) pour assurer la sécurité de l'outil. Cette interface implique le serrage d'une vis sur le côté du porte-outil en conjonction avec un plat rectifié sur le côté de l'outil. Bien que la sécurité de l'outil soit assurée, la solution d'ajustement de forme crée une foule d'autres problèmes qui en font un système moins qu'idéal pour les méthodes d'usinage modernes.
Premièrement, la nature du serrage unilatéral via une vis de pression crée un problème de concentricité évident. Comme la force est appliquée près du bas du corps, cela cause le bout de coupe de l'outil à se déplacer dans la direction opposée ; donc un problème de faux-rond se produit qui diminue la durée de vie de l'outil et la précision dimensionnelle. Deuxièmement, la vis sur un côté du porte-outil couplée avec un outil de coupe manquant un morceau de matériel d'un côté crée un problème de déséquilibre évident. Le résultat est une vibration accrue qui impacte la durée de vie de l'outil, la finition et la durée de vie des roulements de broche. La solution commune pour surmonter ces deux inconvénients est des vitesses et avances plus lentes afin d'améliorer la durée de vie, la finition ou le son d'usinage. Le detriment ultime à la fin, souvent jamais réalisé puisque de nombreux processus d'usinage sont hérités, est une productivité diminuée.
Comme mentionné dans notre article précédent, les mandrins à verrouillage latéral sont encore utilisés aujourd'hui, en partie parce qu'ils offrent une mesure de sécurité de l'outil. Cependant, leur manque inhérent de précision de faux-rond et d'équilibre a conduit à l'évolution du système de mandrin à collet tout aussi populaire. Mais ce que ce système a gagné en précision, il l'a donné en sécurité de l'outil.
Mandrins à collet
Les mandrins à collet ont évolué du besoin d'une plus grande précision que celle du porte-outil à verrouillage latéral traditionnel. À cet égard, la marque de précision a été grandement améliorée. De plus, la polyvalence du design était un autre attribut tremendu, réduisant le coût ajouté d'un porte-outil entièrement nouveau quand un diamètre d'outil différent était requis. La précision et la polyvalence améliorées ont fait de ce mandrin sans doute l'une des méthodes de maintien d'outil les plus populaires dans l'industrie. Cependant, ce que le mandrin à collet a gagné en précision, il l'a perdu en couple de serrage. La nature mécanique de cette solution a fait du retrait d'outil un vrai problème pour ceux qui ont essayé tout type d'opérations de fraisage lourdes avec. De nombreux opérateurs essaieraient de compenser en serrant trop l'écrou, mais hélas cela ne résultait qu'en une perte de précision de faux-rond et une sécurité d'outil qui restait insuffisante. Ainsi, l'avancement a continué.
Mandrin de fraisage
La prochaine évolution dans le maintien d'outil est venue sous la forme de mandrins de fraisage. Ce sont une solution mécanique développée il y a 50 ans pour fournir un couple de serrage plus grand que les mandrins à collet (plus de sécurité) avec une précision similaire afin que les fabricants puissent avoir un système de type collet capable de fraisage d'ébauche. Les mandrins de fraisage étaient considérés comme supérieurs au verrouillage latéral en ce qu'ils fournissaient une précision améliorée avec un couple de serrage amélioré pour une sécurité améliorée… s'ils sont serrés correctement. L'augmentation de la précision venait de l'interface collet, qui serrait uniformément à 360° autour du corps du cutter tandis que la cage de roulement fournissait une transmission de couple accrue pendant le serrage. De plus, ils peuvent être manchonnés, limitant le nombre de porte-outils différents nécessaires pour chaque diamètre d'outil.
Cependant, les mandrins de fraisage ont beaucoup de composants séparants. Comme noté précédemment, l'outil est serré en utilisant une cage de roulement à rouleaux, qui est ensuite serrée avec un grand écrou externe pour comprimer le mandrin autour de l'outil. Bien que le couple de serrage soit augmenté significativement par rapport à celui d'un collet, la taille pure de la cage de roulement à rouleaux nécessite un grand écrou pour les loger, donc un profil de porte-outil qui est très volumineux et a une capacité de portée pauvre.
Aussi alludé avant, est l'efficacité du mandrin de fraisage étant très dépendante de l'opérateur. Le serrage correct nécessite que l'écrou soit serré aussi loin qu'il ira et puis desserré d'un quart de tour. C'est parce que les roulements roulent un peu sur eux-mêmes quand ils sont serrés, causant du faux-rond. En desserrant, vous relâchez la pression sur les roulements. Mais de nombreux opérateurs, en raison du manque de conscience, des contraintes de temps ou d'autres raisons, ont tendance à trop serrer l'écrou sans desserrer.
Un autre inconvénient de ce système est que les roulements à aiguilles ne se situent jamais au même endroit à chaque fois après le serrage, et sont souvent roulés les uns sur les autres. Le résultat est l'incapacité d'atteindre un équilibre répétable. À des vitesses plus basses, les detriments de l'équilibre ne sont pas toujours immédiatement visibles, mais à mesure que les vitesses augmentent, la précision du faux-rond et la durée de vie de l'outil chuteront rapidement.
Finalement, le mandrin de fraisage est une solution de maintien coûteuse. En dehors du coût initial, il y a un coût de maintenance à considérer, car la plupart doivent être démontés et graissés tous les 6 mois. Puisque cela prend du temps et de l'argent, les opérateurs sautent souvent cette étape vitale. En résultat, le couple de serrage diminue et la précision du faux-rond est compromise.
Autres options
Quelles sont quelques autres alternatives aux mandrins de fraisage ou mandrins de fraisage que les opérateurs ont utilisées dans une tentative d'atteindre la sécurité de l'outil ?
Le serrage par retrait prend la méthode d'ajustement par friction à un autre niveau. Il utilise les propriétés de l'expansion thermique pour accommoder un couple de serrage élevé avec une précision et une répétabilité d'équilibre ajoutées. Il peut également être utilisé avec le système Safe-Lock™. Non seulement ce système a un couple de serrage élevé, une précision et un équilibre ; c'est aussi l'un des systèmes les plus faciles pour les opérateurs à apprendre.
Le système d'ajustage par pression utilise une presse mécanique pour déformer temporairement un collet/manchon afin d'insérer un outil à corps rond. Le porte-outil a un léger angle correspondant à celui du manchon de collet. Une presse hydraulique se déplaçant à travers un alésage droit au milieu presse le collet et l'outil ensemble. Le couple de serrage est élevé et la précision du faux-rond est bonne, mais le corps du porte-outil manque de masse physique le rendant moins qu'idéal pour les charges latérales lourdes, donc pas approprié pour l'ébauche lourde. La flexibilité manque aussi car les outils doivent avoir un certain diamètre de corps ou le collet peut craquer. Et parce que le système est propriétaire, vous devenez très dépendant d'un seul fabricant pour le prix, la disponibilité du stock et la variété des choix d'offre.
Les mandrins hydrauliques sont bons pour le travail vertical droit (perçage/alésage), mais pas pour le fraisage. Ils utilisent du fluide sous pression pour étendre une vessie interne qui engage ultimement l'outil. C'est adéquat pour l'usinage à haute vitesse avec de faibles profondeurs de passe et forces de coupe, mais ce n'est pas idéal pour l'ébauche lourde ou tout scénario dans lequel des forces radiales plus grandes ou de la chaleur sont rencontrées. Pourquoi ? Le fluide dans le mandrin est trop flexible pour fournir une transmission de couple de serrage suffisante. En plus, le fraisage haute performance dans certains cas peut générer des températures qui causent réellement l'évaporation de l'huile interne, causant ainsi l'échec. Similaire au mandrin de fraisage, la maintenance est également requise de temps en temps pour s'assurer que les vessies internes ne s'usent pas trop et ne commencent pas à fuir.
Comme cet article le montre, la recherche du couple de serrage maximum a continué pendant des décennies sans aucune vraie satisfaction parce que le besoin n'était pas correctement défini. Le couple de serrage était la réponse à la mauvaise question.
Précédemment présenté sur Haimer-USA.com.
Technologie industrielle
- Teintures : colorants essentiels pour textiles, papier et plus
- Optimiser les contrats maintenance : stratégies long terme pour la fiabilité
- Sous-traiter la maintenance : quand externaliser et quand garder en interne (Partie I)
- Financement numérique : accélérer les progrès ESG dans les chaînes d'approvisionnement
- Efficacité énergétique en tant que service : une solution de pointe pour lutter contre le changement climatique
- Machines déséquilibrées : le problème silencieux que tout atelier doit résoudre
- Maximiser la longévité d'outil : comment les angles de dépouille façonnent la performance en tournage
- MEP : Profilage mécanisé des arêtes pour l'aéronautique — élimination bavures et arêtes vives
- Maîtriser le tournage dur : surmonter les défis avec l'outillage avancé