



Livre blanc : Maîtriser le meulage par plongée — Réduire les coûts, améliorer la constance et la qualité de surface
L'un des principaux avantages du meulage par plongée est la combinaison d'une élimination rapide de matière avec la capacité de générer une surface rectifiée de précision sur des matériaux difficiles à rectifier. Typiquement, le meulage par plongée résulte en une épaisseur de copeau non déformée plus faible par rapport au meulage de surface, améliorant ainsi la finition de surface sur la pièce et réduisant l'usure de la meule. Cependant, cet avantage s'accompagne de quelques inconvénients. Les applications de meulage par plongée ont tendance à consommer plus de puissance et à générer des forces plus élevées. Par conséquent, elles nécessitent des broches de plus forte puissance et des machines et fixations plus robustement conçues que les applications de meulage de surface traditionnelles.
Lors du développement de nouvelles applications de meulage par plongée, prendre en compte les forces de meulage peut être bénéfique pour assurer une conception adéquate des fixations, des pressions de serrage et du support de la pièce. Elles influencent également les spécifications de la meule et les conditions de processus. Cet article mettra en évidence certaines des forces de base qui peuvent être calculées dans le meulage par plongée, et se terminera par une application d'exemple.
Forces dans le meulage par plongée
Considérez un meulage par plongée 2D simple comme montré dans la Figure 1. Dans cette application, il y a deux forces primaires qui agissent sur la meule — la force tangentielle et la force normale. La force normale (fn) est la force appliquée perpendiculairement à la zone de contact entre la meule et la pièce, et la force tangentielle (ft) est la force appliquée parallèlement à la zone de contact entre la meule et la pièce. La magnitude et la direction des forces de meulage déterminent les exigences de conception pour le serrage, le serrage de la pièce et la rigidité du système. La direction de ces forces est une considération particulièrement importante pour les processus où le point de tangence entre la meule et la pièce peut changer pendant le processus de meulage, entraînant un changement de direction des forces de meulage, par exemple dans les opérations de meulage 5 axes.
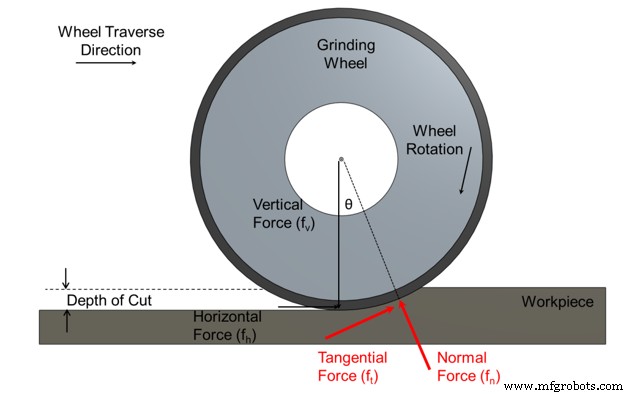
La force tangentielle est la force requise pour maintenir la vitesse de la meule pendant qu'elle est engagée avec la pièce sous les forces de frottement et de coupe données. C'est la somme des forces de coupe abrasives (c.-à-d. forces requises pour enlever de la matière) et des forces de frottement entre les grains, les copeaux et le liant de la meule. La force tangentielle est influencée par la lubrification du fluide de coupe, l'affûtage de la meule, la densité des grains abrasifs, les propriétés du matériau de la pièce et le profil de la meule.
Il est possible de calculer les forces tangentielles (Ft) agissant sur la meule en meulage par plongée de deux manières. La première est directement à partir de la puissance de la broche de meulage et de la vitesse de la meule comme montré :
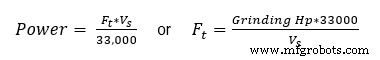
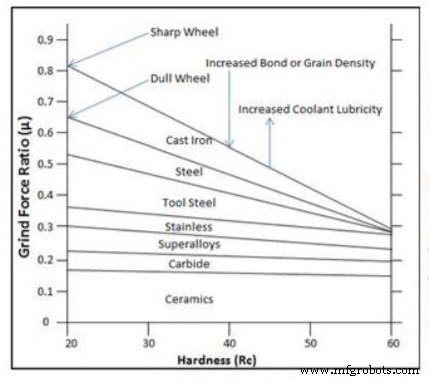
Où la puissance est en ch, Ft est en lbf, Vs est la vitesse de la meule (en sfpm) et 33000 (lb*ft/min/ch) est le facteur de conversion. Au point de contact, les forces normales et tangentielles sur la meule sont égales et opposées aux forces agissant sur la pièce, donc ces équations peuvent également être utilisées pour calculer les forces sur la pièce. Une fois la force tangentielle connue, la force normale peut être estimée par le rapport du coefficient de frottement de meulage. Le graphique dans la Figure 2 montre le coefficient de frottement de meulage en fonction de la dureté pour plusieurs matériaux. La majorité des superalliages et aciers à haute résistance ont un coefficient de frottement de meulage entre 0,25 et 0,40.
Une fois μ et Ft connus, la force normale peut être estimée par l'équation :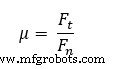
Une seconde méthode pour mesurer la force tangentielle est d'utiliser un dynamomètre et de mesurer les forces verticales et horizontales pendant le meulage. Ensuite, en connaissant l'angle du vecteur de force normale (θ - voir Figure 1), les forces normales et tangentielles peuvent être calculées à partir des équations suivantes :
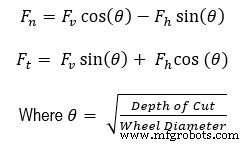
Il est important de noter que les forces normales et tangentielles en meulage par plongée ne sont pas les mêmes que les forces verticales et horizontales, respectivement. Bien que cela puisse être utile dans un environnement de type laboratoire, ce n'est souvent pas pratique en meulage de production et donc la méthode alternative pour calculer fn et ft sera probablement utilisée plus souvent.
Mesure de la puissance
Afin de calculer précisément Ft, la puissance de la broche de meulage doit être connue. Il est fortement recommandé d'utiliser un moniteur de puissance et de le connecter directement au système d'entraînement de la broche. Cela garantira que la puissance de meulage n'est pas influencée par des sources externes telles que les pompes à fluide de coupe ou d'autres mouvements d'axes de la machine. Norton utilise plusieurs systèmes de surveillance de puissance à la pointe de la technologie combinés avec un logiciel LabVIEW personnalisé pour surveiller la puissance de la broche en temps réel pendant le meulage. Un exemple du système est montré dans la Figure 3.
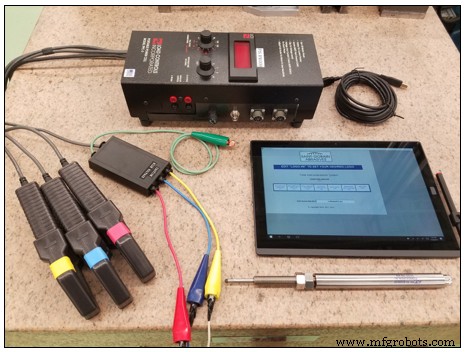
Ce système utilise les entrées de courant et de tension de l'entraînement de la broche pour calculer et tracer la puissance de meulage en temps réel. À partir de ce graphique, la puissance au ralenti, de pointe et moyenne de meulage ainsi que le temps de processus peuvent tous être mesurés et utilisés pour déterminer les forces tangentielles et normales, ainsi que des informations telles que les énergies de coupe et de meulage spécifiques du processus. Ces valeurs peuvent être utilisées pour mieux comprendre le comportement dépendant du temps du processus et mettre en évidence les interactions microscopiques dominantes dans l'application de meulage.
Pour continuer la lecture de ce livre blanc dans son intégralité, téléchargez le PDF ici.
Technologie industrielle
- Gestion des Coûts Cloud Entreprise : Stratégies pour Comprendre et Réduire les Dépenses
- GMAO Digitale vs Papier : Le Digital Réduit Drastiquement les Arrêts d'Usine
- Lean & Six Sigma : Guide pratique pour l'excellence manufacturière
- Livre blanc : Comment préparer votre entrepôt à la robotique et à l'automatisation
- Centres de tournage et rectification CNC Hardinge : Ultra-précision & maintien de pièce avancé
- Livre blanc : Résoudre la pénurie de main-d'œuvre — Exploiter les talents Millennials et Gen Z
- Solutions premium en acier inoxydable pour le tronçonnage, le meulage et la finition
- Livre blanc : Jaugeage portatif sans fil intégré pour l'efficacité du shop floor
- SureWerx : Réduire glissades et chutes en 3 étapes simples