



Extrusion aluminium expliquée : Des fondamentaux aux applications industrielles
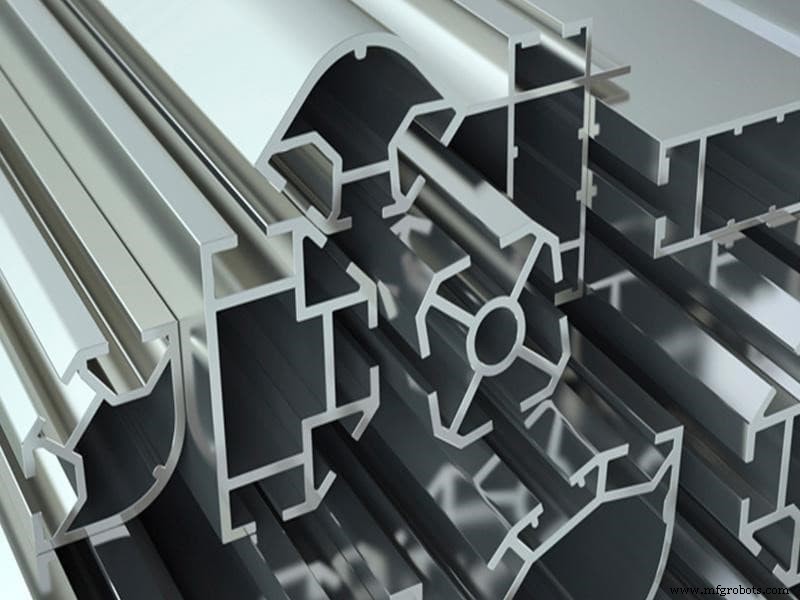
L'extrusion aluminium est de plus en plus populaire en innovation produit et fabrication ces dernières années. Technavio prévoit une croissance de la demande mondiale ~4 % entre 2019 et 2023.
Vous avez peut-être entendu parler de ce procédé et vous demandez ce que c'est et comment ça marche. Cet article détaille tout ce qu'il faut savoir sur l'extrusion aluminium.
Qu'est-ce que l'extrusion aluminium ?
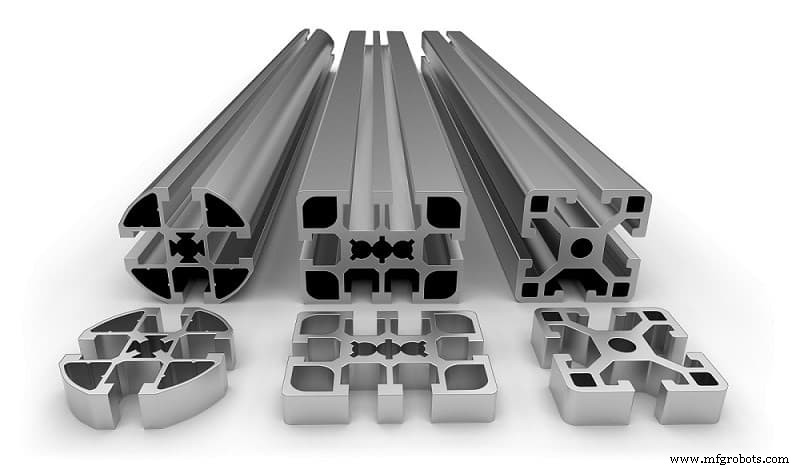
L'extrusion aluminium est une technique forçant un alliage d'aluminium dans une filée (die) à section transversale prédéterminée. Un bélier puissant pousse l'aluminium à travers la filée qui en sort avec la forme exacte de celle-ci, puis est entraîné sur une table de sortie.
Le processus est assez simple à comprendre fondamentalement. La force est comparable à celle utilisée pour presser un tube de dentifrice. Le dentifrice sort sous la forme de l'orifice du tube. L'ouverture du tube joue le même rôle que la filée d'extrusion.
Histoire de l'extrusion aluminium
Ce procédé a débuté il y a plus de 100 ans. Développé en 1797 par Joseph Bramah pour tubes de plomb. Initialement appelé « squirting » (projection), manuel jusqu'à la première presse hydraulique de Thomas Burr en 1820. Alexander Dick créa l'extrusion à chaud en 1894, utilisée aujourd'hui. Grâce à l'extrusion à chaud, les alliages non ferreux entrent dans le processus. En 1901, première presse extrusion aluminium construite = surge applications auto/construction.
Demande massive d'aluminium extrudé pendant guerres mondiales : applications militaires, construction avions. Besoin d'aluminium extrudé s'est étendu. Aujourd'hui partie de la vie quotidienne : voiture, objets ménagers = produits de ce procédé efficace.
Extrusion aluminium directe et indirecte
Deux principaux procédés : directe et indirecte. Directe : filée fixe, bélier mobile force le métal. Indirecte : lingot (billet) fixe, ensemble filée se déplace contre le lingot pour créer la pression forçant le métal. Détails :
Extrusion aluminium directe
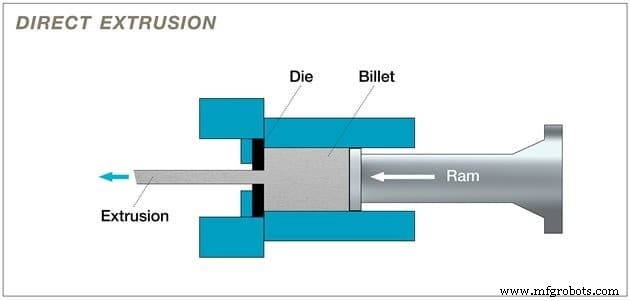
Méthode la plus courante. L'extrudeuse place le billet (aluminium chauffé) dans un conteneur chauffé. Bélier mobile force le métal à travers la filée. Pression très élevée produite.
Blocs de matériau souvent placés entre billet et bélier pour éviter contact direct. Aussi appelé extrusion directe (billet et bélier même direction avant).
Extrusion aluminium indirecte
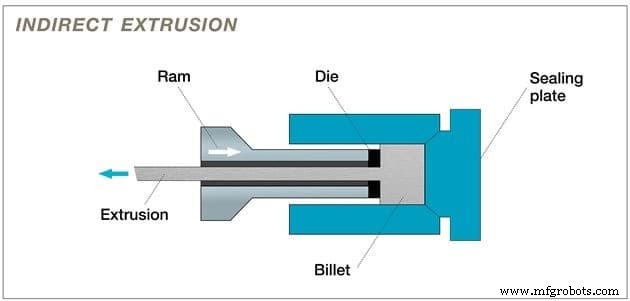
Extrusion indirecte (ou arrière) diffère du direct. Filée fixe, billet et conteneur bougent simultanément. Utilisation d'une « tige » (stem) plus longue que le conteneur, maintenant le bélier. Le billet est forcé à travers la filée fixe.
Moins de frottement que méthode directe = meilleur contrôle thermique. Qualité produit plus constante (force relativement stable). Constance température = meilleures propriétés mécaniques et structure granulaire.
Guide étape par étape de la procédure d'extrusion aluminium
Étape 1 : Préparer la filée d'extrusion
Usiner une filée ronde. Ou utiliser une existante. Préchauffer filée ~450-500 °C avant extrusion. Assure écoulement métal uniforme, maximise durée vie filée. Puis charger filée dans presse.
Étape 2 : Préchauffer le billet aluminium
Couper billet (bloc cylindrique épais alliage aluminium) depuis une longue barre. Préchauffer au four ~400-500 °C. Rend billet malléable pour l'opération, sans le fondre.
Étape 3 : Transférer le billet à la presse d'extrusion
Transfert mécanique du billet préchauffé dans la presse. Ajouter lubrifiant avant chargement. Appliquer agent démoulant sur bélier. Évite adhérence bélier/billet.
Étape 4 : Pousser le matériau du billet dans le conteneur de la presse
Billet malléable dans la presse. Bélier hydraulique ~15 000 tonnes pression. Pression pousse billet dans conteneur. Matériau aluminium s'étend pour remplir parois conteneur.
Étape 5 : Presser le matériau extrudé contre la filée
Matériau remplit parois conteneur, pressé contre filée d'extrusion. Pression continue appliquée. Seule direction : travers ouvertures filée. Sorte sous forme finale complète.
Étape 6 : Trempe des extrudés
Tireur (puller) maintient extrusion en place à la sortie. Protège à la sortie presse. Profil refroidi uniformément par ventilateur ou bain d'eau en avançant sur table. Processus = « trempe ».
Étape 7 : Cisaillement des extrudés à la longueur table
Dès que extrusion atteint longueur table complète, cisaillement par scie à chaud. Température cruciale à chaque étape. Malgré trempe, pas encore complètement froid.
Étape 8 : Refroidissement extrudés à température ambiante
Après cisaillement, extrudés transférés sur plaine refroidissement depuis table sortie. Restent jusqu'à température ambiante. Puis étirage.
Étape 9 : Transfert à l'étireuse et étirage en alignement
Torsions visibles à ce stade, correction nécessaire. Étireuse : maintien mécanique profil aux deux extrémités, étirement jusqu'à redressement complet. Mise aux spécifications.
Étape 10 : Transfert à la scie de finition et coupe à longueur
Extrudés droits, écrouis. Transfert table scie. Coupe longueurs spécifiques, majoritairement 2,4-6,4 m (8-21 ft). Après sciage, four pour revenu température correcte (T5 ou T6).
Étape 11 : Opérations secondaires (Traitement thermique, Fabrication, Finition surface)
Après extrusion, traitement thermique pour améliorer propriétés. Puis fabrication si correction dimensions nécessaire. Finition surface améliore apparence et résistance corrosion.
Quelles formes peut-on faire par extrusion aluminium ?
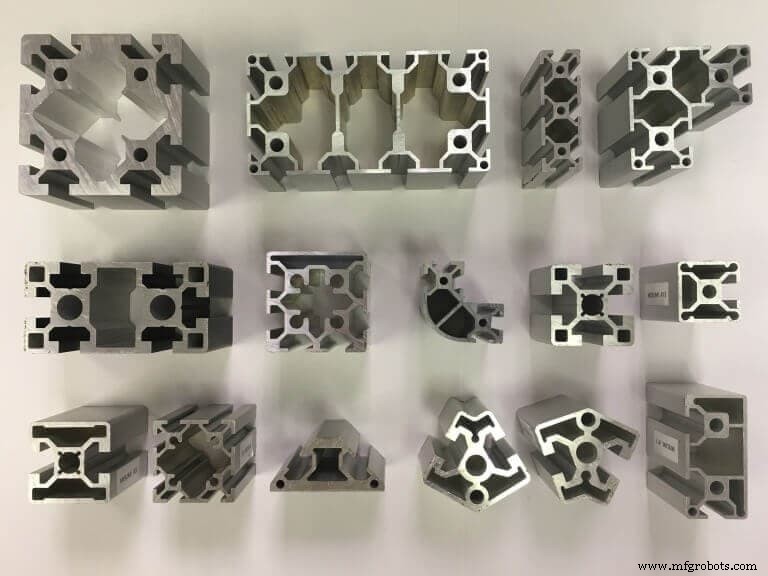
Quatre grands types de formes extrudées :
1. Plein (Solid). Pas d'ouverture/creux (poutre, angle, barre).
2. Creux (Hollow). Une ou plusieurs ouvertures (tubes rectangulaires/carrés).
3. Semi-creux (Semi-Hollow). Creux partiellement fermés (profil « C » à fente étroite).
4. Formes personnalisées extrusion aluminium. Multiples extrusions, formes emboîtables, profils couleurs variés. Selon specs designers.
Cherchez à fabriquer pièces extrudées sur mesure ? RapidDirect gère le sourcing pour vous. Nos procédés extrusion aluminium sont les meilleurs. Machines avancées + équipe ingénierie pro = services fabrication sur mesure haut de gamme.
Plusieurs options finition surface pour produits finis. Quel que soit votre choix, livraison garantie. Tests constants à chaque étape = seule la meilleure qualité. Téléversez votre fichier design aujourd'hui, devis instantané.
Facteurs affectant l'extrusion aluminium
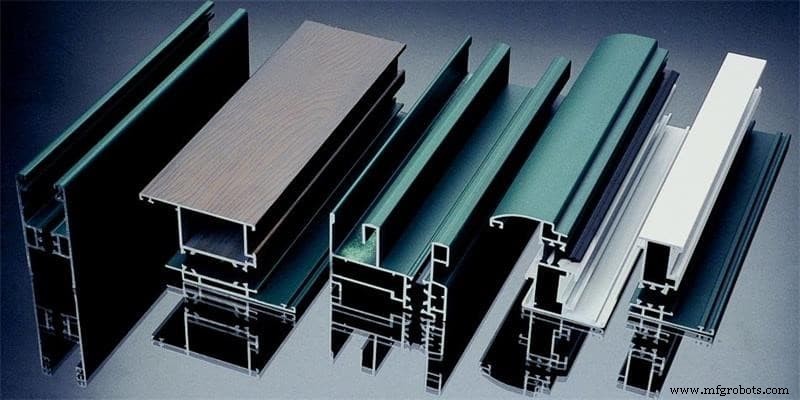
L'extrusion aluminium est efficace, mais certains facteurs affectent les résultats. À garder à l'esprit pour succès projet :
Formes extrudées
La forme détermine facilité/coût d'extrusion. Large gamme formes possibles, mais limites existent. Exemple : formes pleines simples = plus faciles/rapides/peu coûteuses que semi-creuses. Plus complexe = plus difficile/coûteux.
Vitesse d'extrusion
Règle générale : vitesse directement corrélée à pression et température métal dans conteneur. Vitesse, pression, température doivent être bien associées pour processus stable et segment extrudé constant.
Température du billet
Meilleure température billet = tolérance acceptable et conditions surface, plus cycle court possible. Idéal : température la plus basse que le processus permet.
Températures trop hautes = écoulement métal plus fluide. Résistance entrée zones étroites. Dimensions peuvent tomber sous tolérances. Températures excessives = déchirement métal coins vifs/bords fins.
Rapport d'extrusion
Rapport d'extrusion = indicateur travail mécanique pendant extrusion. Rapport bas = travail mécanique minimal sur parties à plus grande masse métal. Rapport haut = pression plus forte nécessaire. Force métal travers petites ouvertures = travail mécanique extrême.
Fonctionnement presse
Pensée exploitation presse rentable = poids au pied pertinent. Sections légères = presses plus petites. Mais autres facteurs peuvent exiger presses plus grandes. Exemple : forme creuse grande à parois fines. Malgré faible poids/pied, tonnage presse requis peut être plus élevé. Facteur effets similaires rapport extrusion. Facteur grand = extrusion plus difficile = impact production presse.
Rapport de langue (Tongue Ratio)
Significatif pour performance extrusion. Calcul : plus petite ouverture au carré / surface totale forme. Plus ratio langue haut = extrusion plus difficile.
Quelles sont les applications de l'extrusion aluminium ?
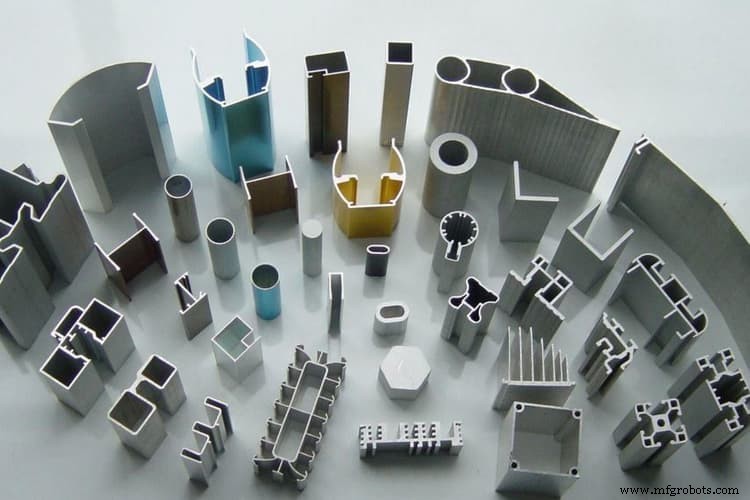
Caractéristiques matériau = extrusion aluminium efficace pour plusieurs secteurs. Ratio résistance/poids et résistance traction = idéal pour blocs moteurs, panneaux, carters transmission, barres toit, châssis véhicules, autres composants.
Extrusion aluminium aussi : radiateurs auto, tubes condenseurs, climatiseurs, réacteurs nucléaires, dispositifs refroidissement électronique. Tubes aluminium extrudé logent fils/coaxiaux (non magnétique). Propriétés anti-corrosion/rouille = applications extérieures. Haute réflectivité = blindage lumière, infrarouge, ondes radio.
Extrusion aluminium : Un procédé de fabrication important
Le processus d'extrusion aluminium est essentiel pour produire pièces à profils transversaux sur mesure. Processus intéressant, diverses formes produits qu'on peut traiter thermiquement, fabriquer, finir aux specs. RapidDirect offre les meilleurs services extrusion aluminium. Contactez-nous, donnons vie à votre projet. Téléversez votre fichier design sur notre plateforme de devis digital pour devis instantanés et commande transparente.
Technologie industrielle
- Aluminium : production, propriétés et impact environnemental
- PCB Aluminium vs PCB Standard : Lequel choisir pour votre conception électronique
- Extrusion Aluminium : Des Racines Historiques aux Innovations Futures
- Maîtriser l'Extrusion Plastique : Processus, Matériaux et Applications Clés
- Maintenance curative : l'approche réactive expliquée
- Durabilité de l'aluminium : pourquoi c'est un choix plus écologique
- Alliage Aluminium EN AW-5005 : Faible Densité, Haute Conductivité Thermique et Résistance à la Corrosion
- AA 7075 T7 : Alliage d'aluminium haute résistance premium pour l'aérospatiale
- Comprendre le processus d'extrusion : applications, matériaux et techniques