



Moulage sous pression basse pression (LPDC) : Bénéfices, processus, essentiel pour pièces auto
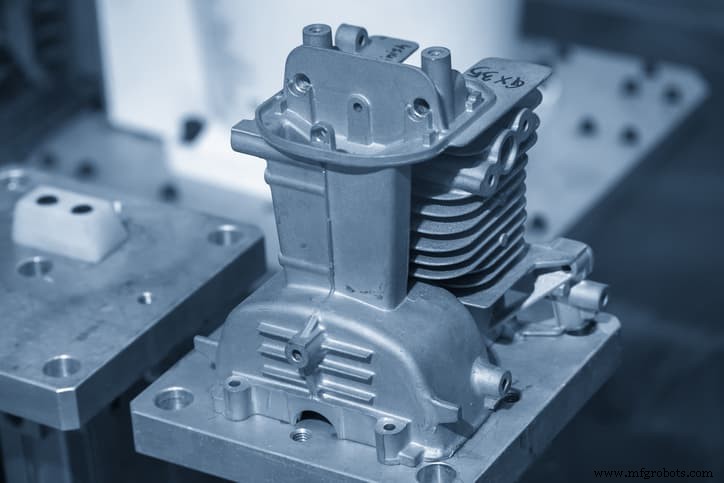
Comme son nom l'indique, le moulage sous pression basse pression (LPDC) injecte le matériau fondu dans le moule sous une basse pression bien contrôlée, offrant des avantages. Par exemple, il permet la fabrication précise de roues à symétrie axiale, faisant de l'automobile un utilisateur majeur du procédé.
Avant d'externaliser vers un service de moulage, il est important de connaître le procédé. Cet article présente le LPDC, son fonctionnement, avantages/inconvénients, et alternatives.
Qu'est-ce que le moulage sous pression basse pression ?
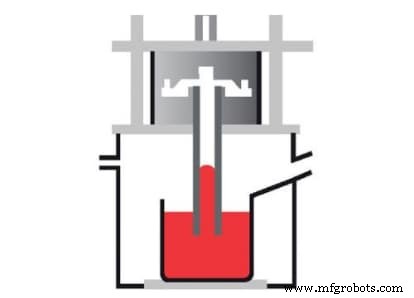
Le LPDC remplit un moule de coulée avec du métal fondu sous basse pression. Il est très précis grâce au remplissage constant de la cavité pendant la phase de retrait (solidification), compensant la réduction de volume. Autres atouts : réduction formation oxydes et porosité, consistance supérieure du métal fondu du haut vers le bas.
Comment fonctionne le moulage sous pression basse pression ?
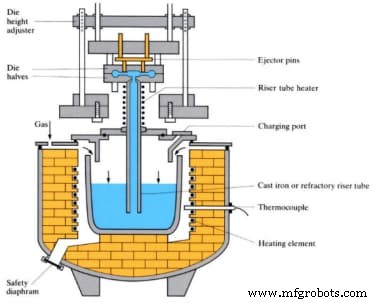
Le LPDC utilise une faible pression, typiquement 20-100 kPa (2,9-14,5 psi), au lieu de la gravité pour remplir un moule. Contrairement au moulage sous pression traditionnel, il a une configuration unique et utilise plusieurs équipements. Illustration de la configuration et équipements nécessaires :
Le processus commence par un four de fusion qui fond les alliages métalliques et les porte à la température de coulée. Exemple : aluminium = 710-720 °C.
Le métal fondu passe dans un four de maintien sous le moule, servant de réservoir tout en maintenant le liquide à température de coulée.
La basse pression force le métal fondu à travers un tube de montée (riser tube) dans le moule. Le métal liquide avance sous pression constante jusqu'à solidification dans la cavité.
À la solidification, la pression est relâchée, le métal fondu restant revient par le tube de montée au four de maintien pour recyclage. Finalement, la pièce est facilement démoulée une fois le moule refroidi.
Avantages du moulage sous pression basse pression
• Haute précision
Pièces très précises grâce à la pression basse maintenue pendant la solidification. Remplissage continu de la cavité compensant le retrait volumique. Haute précision = meilleure méthode pour pièces à symétrie axiale (roues).
• Coulées très pures
Coulées très pures grâce à l'absence quasi totale de scories (impuretés). Faible niveau scories dû à la configuration machine. Généralement, scories en surface du métal fondu. Mais comme les tubes de montée descendent dans le four de maintien, le métal forcé dans la cavité ne contient pas de scories. Donc coulée pure. De plus, basse pression = faible risque scories dans le moule.
De plus, pas d'oxydation du métal fondu grâce au remplissage stable. Stabilité = réduction/élimination tumulte, impact, éclaboussures du métal fondu. Pas de scories d'oxydation affectant la pureté.
• Bonne aptitude au formage
Le remplissage basse pression améliore la fluidité du métal liquide = bonne formabilité. Coulées = contours nets, surface lisse. Idéal pour pièces à géométries complexes grâce à cette formabilité.
• Cristallisation
La solidification sous pression permet cristallisation et structure compacte. Coulées solides = adaptées pièces exigeant bonnes valeurs de résistance.
Inconvénients du moulage sous pression basse pression
Si le LPDC est idéal pour résultats précis, il a des inconvénients :
• Cycle de coulée plus lent
Inconvénient : cycle plus lent dû à la basse pression. Moins de pièces produites, coût par pièce élevé.
• Pièce métallique érodée
Érosion possible de la pièce en aluminium moulée par contact équipement/métal fondu. Coûts maintenance élevés, surtout grandes installations. Constituants équipement peuvent contaminer le métal liquide, affectant performance.
• Inadapté aux pièces à parois fines
Épaisseur minimale ~3 mm. Inadapté parois fines vs HPDC.
RapidDirect : Votre partenaire moulage sous pression basse pression
Le LPDC doit être en tête de liste si votre projet exige précision, coulée pure, propriétés matériaux exceptionnelles. Même avec cycle lent, choisir le bon procédé demande expérience/connaissance. Bon d'obtenir avis expert tôt.
Contactez RapidDirect pour vos besoins fabrication. Services LPDC et large gamme autres services : usinage CNC, impression 3D, fabrication tôlerie avec équipe ingénierie puissante et usines.
Demandez un devis aujourd'hui en téléversant vos fichiers design ou consultez notre guide moulage sous pression pour infos étendues : procédé, matériaux, finitions, applications, coûts.
Moulage basse pression vs haute pression
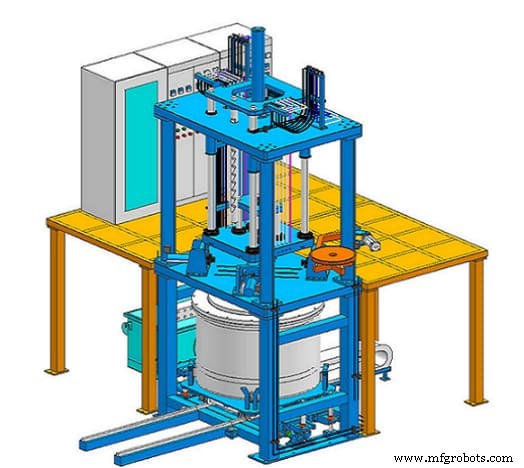
LPDC et HPDC s'appliquent à des scénarios différents selon complexité composant, nombre pièces, budget. Clarification différences et avantages LPDC sur HPDC :
• Temps de cycle
LPDC : pression ~0,7-1 bar. HPDC : haute pression (souvent >1000 bar).
Résultat : LPDC a un temps de cycle plus long que HPDC. Visible : HPDC ~50% pièces légères vs LPDC ~20%.
• Résistance pièce
Pièces LPDC = hautes valeurs résistance (solidification sous pression constante longtemps = structure compacte/dense). Pièces HPDC = bonne résistance. Mais incomparable : pression haute, temps court.
• Qualité coulée
Coulées LPDC = qualité supérieure HPDC. Réduction retrait volumique compensée par injection continue métal fondu jusqu'à solidification.
Coulées plus pures (moins scories, pas de pores). HPDC = pores possibles (haute pression), scories injectables dans cavité.
• Coût
HPDC = coûts exploitation/investissement plus élevés (machines requises). Mais coût pièce plus bas (cycle rapide).
• Épaisseur
LPDC = idéal pièces épaisses. Inadapté parois fines (<3 mm). HPDC = parois fines possibles (<0,40 mm).
Alternatives au moulage sous pression basse pression
Bien quevantageux, certaines conditions limitent le LPDC. Alternatives et comparaison :
• Moulage par gravité
Moulage coquille (permanent mold) = remplissage moule par gravité. Alliages non ferreux : aluminium, cuivre, magnésium, zinc.
Avantage vs LPDC : gamme matériaux plus large. LPDC = plus populaire pour alliages aluminium (« moulage aluminium basse pression »).
• Moulage à la cire perdue (investment casting)
Basé sur ancien procédé cire perdue. Modèle cire forme pièce finale via moulage par injection ou impression 3D.
Cire trempée dans boue céramique (épaisseur contrôlée = moule). Cire solidifiée, moule préchauffé, cire retirée = enveloppe métallique. Métal fondu injecté, procédures suivent.
Moulage cire perdue = plus précis que LPDC (modèle cire fabrication précise ex: impression 3D). Céramique ne se dilate pas.
• Moulage sable
Procédé fonderie le plus courant (fonderies spécialisées). Moule sable/argile/eau, remplissage métal fondu, bris moule à la fin. Comparaison moulage sous pression vs sable = type métal travaillé. Moulage sable > LPDC pour métaux haute température.
Conclusion
Le LPDC injecte métal fondu (majoritairement aluminium) dans moule avec surpression relativement faible. Cycle court. Haute précision pour géométries complexes, coulée pure, propriétés matériaux exceptionnelles = procédé majeur dans de nombreux secteurs. Article : fonctionnement, avantages/inconvénients, alternatives.
Question sur le procédé ? Contactez RapidDirect. Téléversez votre design pour devis aujourd'hui et découvrez comment nous soutenons vos besoins moulage sous pression.
FAQ
Pourquoi l'aluminium est-il bon pour le moulage sous pression ?
Aluminium = matériau le plus courant moulage sous pression pour sa légèreté. Malgré légèreté, haute résistance traction. Plus options finitions surface = plus esthétique que autres non ferreux.
Quels sont les types de moulage sous pression ?
Deux types : haute pression (HPDC) et basse pression (LPDC). Similaires en configuration. Diffèrent en processus/propriétés = scénarios différents.
HPDC = applications plus larges (cycles rapides). LPDC = plus précis, pièces à symétrie axiale.
Technologie industrielle
- Moulage sous pression : avantages, défis et points clés pour les fabricants
- Le processus de coulée : des origines anciennes à la fabrication moderne
- Comprendre le Procédé de Forgeage des Brides : Avantages, Techniques et Applications
- Moulage à la Cire Perdue vs Moulage sous Pression : Différences Clés Expliquées
- Moulage en sable vs coulée sous pression : comprendre les différences clés
- Maîtriser la formation de coquille en moulage à la cire perdue : guide pour la précision et la qualité
- Maîtriser le moulage à la cire perdue d'acier inoxydable : précision, durabilité et applications industrielles
- Choisir le moulage en sable-résine : quand et pourquoi c'est le bon procédé
- Coulée par gravité : Simplicité, qualité supérieure et production plus rapide