



Guide ultime des 22 opérations essentielles sur tour à métaux
Dans cet article, découvrez les différents types d'opérations sur tour à métaux réalisables sur un tour.
Opérations sur tour à métaux
Un tour est une machine qui fait tourner la pièce autour d'un axe pour effectuer diverses opérations : tournage, dressage, tournage conique, moletage, rainurage, tronçonnage, filetage, alésage, etc.
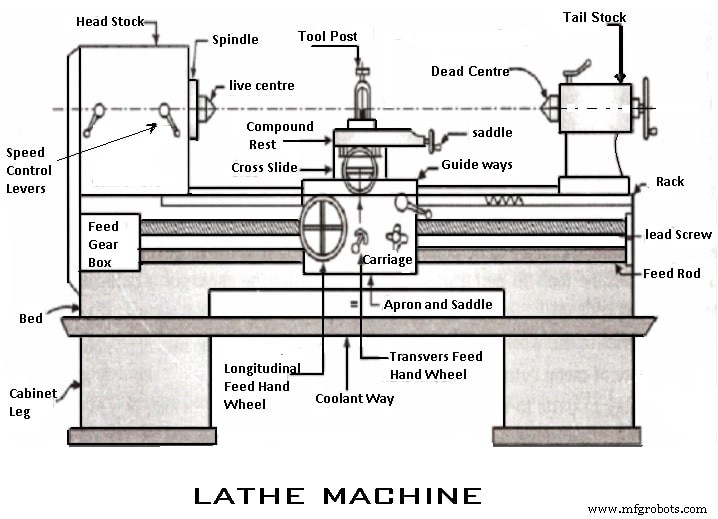
Examinons toutes les opérations une par une.
Pour réaliser différentes opérations, la pièce peut être maintenue et entraînée par l'une des méthodes suivantes :
- Pièce entre pointes, outil entraîné par porte-outil et plaques de traction.
- Pièce sur mandrin entre pointes, entraînée par porte-outil et plaques de traction.
- Pièce serrée dans un mandrin, autre extrémité soutenue par la contre-pointe.
- Pièce serrée et entraînée par un mandrin, une platine ou une platine angulaire.
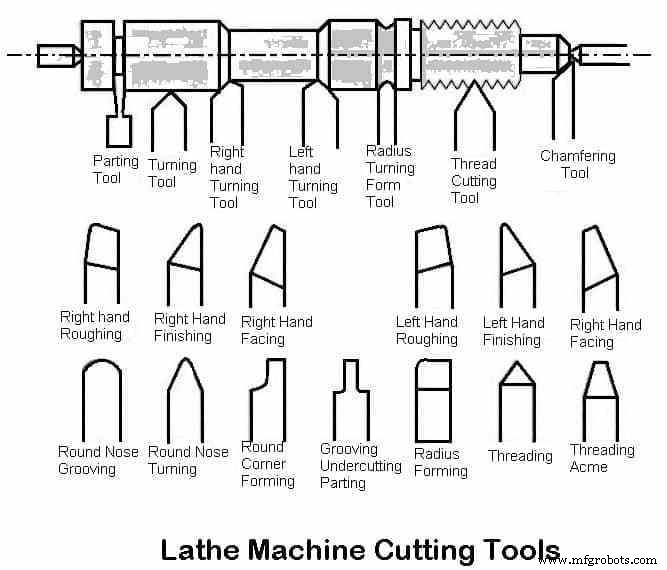
Ces méthodes se classent en deux catégories :
- Pièce maintenue entre pointes.
- Pièce maintenue par un mandrin ou tout autre dispositif.
Types d'opérations sur tour
Les opérations sur tour se divisent en trois catégories principales :
Opérations par pièce entre pointes ou par mandrin :
- Tournage
- Tournage droit (cylindrique)
- Tournage d'ébauche
- Tournage d'épaulement
- Tournage conique
- Tournage excentrique
- Dressage
- Chanfreinage
- Moletage
- Filetage
- Limage
- Polissage
- Rainurage
- Emboutissage (spinning)
- Bobinage de ressort
- Formage
Opérations par pièce sur mandrin, platine ou platine angulaire :
- Perçage
- Alésage
- Alésage de précision (boring)
- Alésage de déburinage (counterboring)
- Alésage conique
- Taraudage
- Surfaçage intérieur (undercutting)
- Filetage intérieur
- Tronçonnage (parting-off)
Opérations par accessoires spéciaux :
- Rectification
- Fraisage
À lire aussi :
- Tour à métaux : pièces, types, accessoires, attaches
- 7 types de mandrins de tour avec images
- Vitesse de coupe, avance, profondeur de passe, temps d'usinage
- 14 types d'outils de coupe pour tour
1. Opérations par pièce entre pointes
Tournage :
Opération la plus courante. Le tournage enlève l'excès de matière pour produire une surface cylindrique à la longueur désirée.
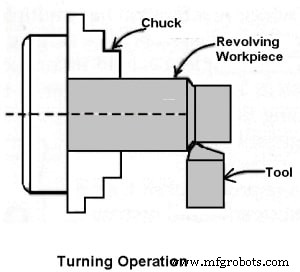
La pièce, maintenue entre pointes ou en mandrin, tourne à la vitesse requise. L'outil avance longitudinalement vers la poupée fixe avec la bonne profondeur de passe. La finition de surface est excellente.
1. Tournage droit :
Pièce en mandrin, tournant sur son axe, outil avancé parallèlement à l'axe du tour. Produit une surface cylindrique par enlèvement de matière.
2. Tournage d'ébauche :
Enlèvement rapide de l'excès de matière par avance élevée et grande profondeur de passe (2 à 4 mm, avance 0,3 à 1,5 mm/tr).
3. Tournage d'épaulement :
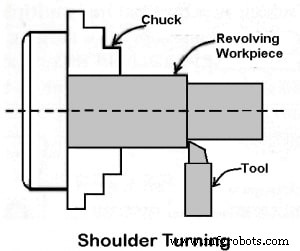
Quand une pièce a plusieurs diamètres, la surface formant le passage d'un diamètre à l'autre est l'épaulement ; son usinage est le tournage d'épaulement.
Tournage excentrique :
Surface cylindrique à deux axes de rotation distincts, le premier décalé par rapport au second. Trois séries de trous de centrage sont percées. En maintenant la pièce sur ces trois centres, l'usinage de chaque surface est réalisé.
Tournage conique :
- Un « cône » est l'augmentation ou diminution uniforme du diamètre mesurée sur la longueur.
- Le tournage conique produit une forme conique par réduction progressive du diamètre d'une pièce cylindrique.
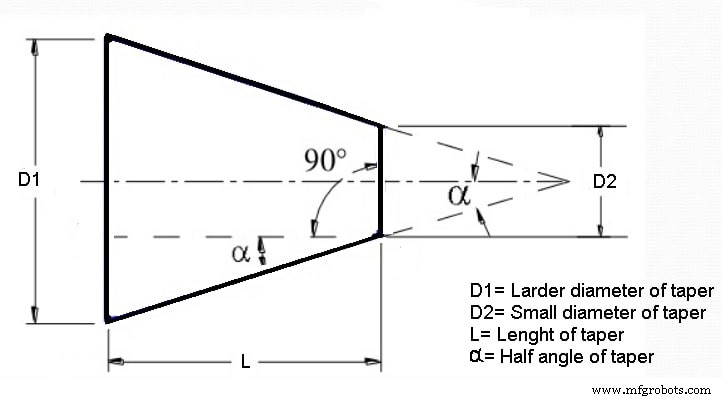
Le cône est spécifié par la différence de diamètres sur la longueur, noté K. Formule : K = (D - d) / L.
- D = grand diamètre du cône
- d = petit diamètre du cône
Sur un tour, le cône s'obtient en tournant la pièce et en avançant l'outil à un angle pour varier progressivement le diamètre.
- Deux types de cônes importants :
- Cône Morse : angle très faible (1,4° à 1,5°)
- Cône métrique : 7 tailles standard avec angles normalisés
- Méthodes de tournage conique :
- Méthode à l'outil de forme
- Méthode par avances combinées
- Méthode au chariot transversal orientable
- Méthode par décalage de la contre-pointe
- Méthode par dispositif de tournage conique
1. Méthode à l'outil de forme
La longueur du cône obtenue égale la largeur de l'outil de forme. Pour obtenir le cône requis, l'outil est avancé lentement perpendiculairement à l'axe du tour via le chariot transversal.
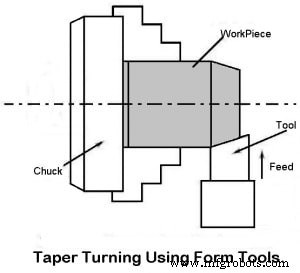
Méthode la plus simple, limitée aux petits cônes (chanfreinage). Exécution rapide.
2. Méthode par avances combinées
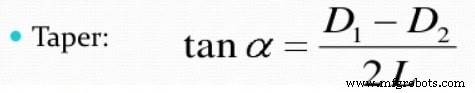
L'avance combinée résulte du mouvement simultané longitudinal et transversal de l'outil pendant la rotation de la pièce. Le cône obtenu correspond à la résultante des deux avances. Modifier les taux d'avance change la direction et l'angle du cône.
3. Méthode du chariot transversal orientable
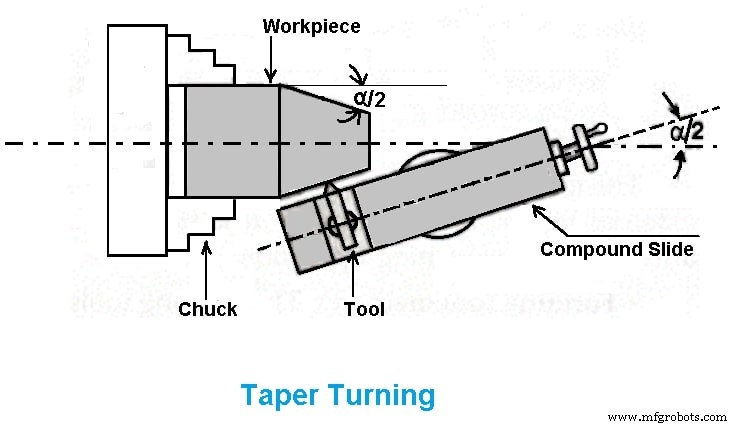
La pièce tourne, l'outil est avancé à un angle par le chariot transversal orienté. La base du chariot est graduée en degrés.
L'angle de cône α se calcule par : tan α = (D - d) / (2L), où D = grand diamètre, d = petit diamètre, L = longueur de la pièce.
Le chariot est orienté à l'angle α requis. Une fois réglé, l'outil est avancé par la manivelle du chariot.
4. Méthode par dispositif de tournage conique
- Similaire à la méthode du chariot transversal.
- La pièce tourne, l'outil est avancé à l'angle α.
- Un bloc guide gradué en degrés permet de régler l'angle de cône par rapport à l'axe du tour.
- L'angle se calcule comme pour le chariot transversal : tan α = (D - d) / (2L).
Avantages du dispositif de tournage conique :
- Cônes intérieurs précis
- Grands cônes faciles
- Une fois réglé, exécution rapide
- Angle à zéro = tournage droit possible
Inconvénients :
- Montage supplémentaire requis
- Montage/démontage chronophage
- Le dispositif supporte de fortes forces
Méthode par décalage de la contre-pointe :
La pièce est inclinée à l'angle de cône requis. L'outil avance parallèlement à l'axe.
L'inclinaison se fait par déplacement de la contre-pointe via sa vis de décalage. Utile pour les petits cônes.
Dressage :
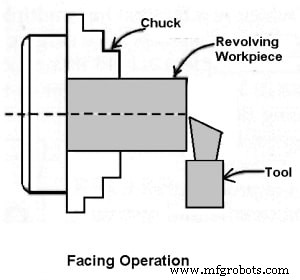
Opération réduisant la longueur de la pièce par avance perpendiculaire à l'axe. Produit une surface plane en bout de pièce. Outil de tournage ou de dressage standard. Arête de coupe à la hauteur du centre de la pièce.
- Deux phases :
- Ébauche : profondeur de passe 1,3 mm
- Finition : profondeur 0,1 à 0,2 mm
Chanfreinage :
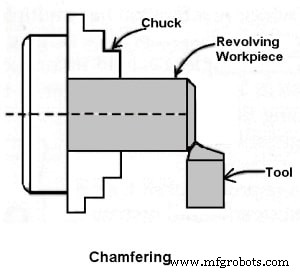
Obtention d'un biseau sur le bord d'une pièce cylindrique. Effectué sur bouts de boulons et d'arbres. Évite d'endommager les arêtes vives et protège l'opérateur. Facilite le vissage des écrous sur boulons chanfreinés.
Moletage :
Obtention d'un motif losangique pour la préhension manuelle. Outil à moletage : rouleaux en acier trempé maintenus rigidement sur le porte-outil.
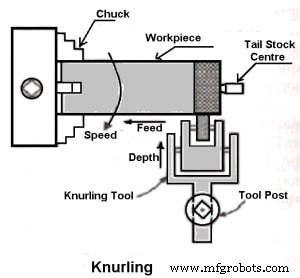
Vitesse la plus basse du tour. Avance 1 à 2 mm/tr. 2 à 3 passes pour une empreinte complète. Poignées, extrémités de jauges.
Filetage :
Opération clé pour obtenir des « gorges hélicoïdales continues » ou filets.
Filets sur surface externe = filetage externe. Filets sur surface interne = filetage interne. Pièce entre les deux centres (centre vivant et centre mort).
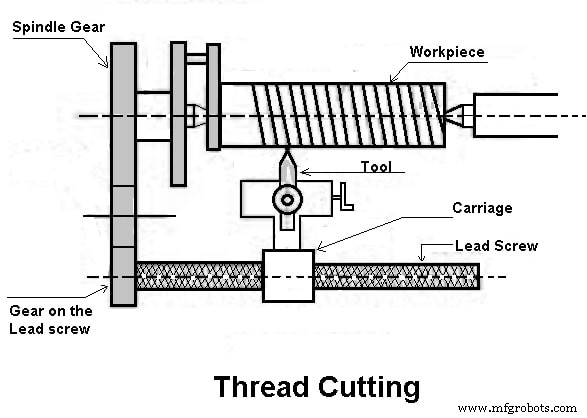
L'outil avance longitudinalement pour le type de filet requis. Avance droite→gauche = filet gauche. Avance gauche→droite = filet droit.
Le mouvement du chariot est assuré par la vis mère. Un couple de roues de changement entraîne la vis mère ; la profondeur de passe se règle par la manivelle.
Limage :
Opération de finition après tournage. Enlève bavures, arêtes vives, marques d'avance, et ramène à la côte en enlevant très peu de matière.
On passe une lime plate à denture simple sur la pièce tournant à vitesse double de celle du tournage.
Polissage :
Après limage, améliore la qualité de surface. Polissage avec toile émeri à grains de plus en plus fins pour surface très lisse et brillante. Vitesse 1500 à 1800 m/min, huile sur la toile.
Rainurage :
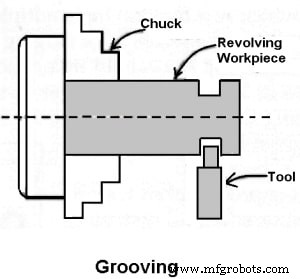
Réduction du diamètre sur une surface très étroite. Outil à rainurer (similaire au tronçonnage). Souvent en fin de filet ou près d'un épaulement pour laisser une petite marge.
Emboutissage (Spinning) :
Formage d'une tôle mince en faisant tourner la pièce à grande vitesse et en la pressant contre la broche de la poupée fixe. Soutien aussi par la contre-pointe.
Bobinage de ressort :
Fabrication d'un ressort hélicoïdal en enroulant un fil autour d'un mandrin tournant en mandrin ou entre pointes. Un petit trou dans une barre d'acier (sur porte-outil) guide le fil.
Formage :
Tournage de surfaces convexes, concaves ou irrégulières. Méthodes :
- Outil de formage
- Avances transversale et longitudinale combinées
- Copiage par gabarit
Les outils de formage enlèvent peu de matière, utilisés pour la finition de surfaces formées. Deux types : droit (surfaces larges) et circulaire (surfaces étroites).
2. Opérations par pièce sur mandrin
Perçage :
Production d'un trou cylindrique. Outil tournant (foret). Pièce tournante en mandrin ou platine, foret sur porte-foret de la contre-pointe ou mandrin de perçage.
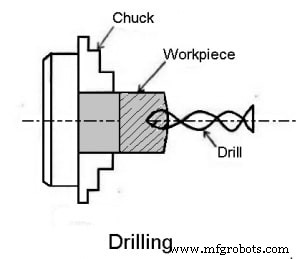
L'avance se fait par déplacement de la broche de la contre-pointe. Méthode pour pièces de forme régulière.
Alésage :
Finition et calibration d'un trou déjà percé ou alésé. Outil = alésoir à arêtes multiples.
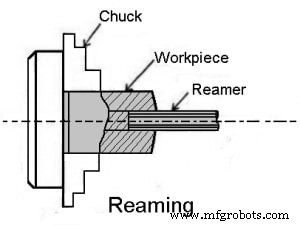
Alésoir sur broche de contre-pointe (directement ou via mandrin), immobile, pièce tournant à très basse vitesse.
Alésage de précision (Boring) :
Agrandissement d'un trou déjà percé, poinçonné ou forgé. Ne crée pas de trou. Similaire au tournage externe, réalisable sur tour. Pièce en mandrin ou platine, outil sur porte-outil avancé dans la pièce.
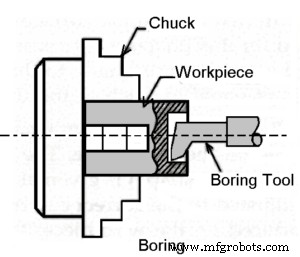
Barre d'alésage avec outil monopoint qui agrandit le trou et corrige l'ovalisation. Pour petits travaux seulement. Vitesse lente.
Alésage de déburinage (Counterboring) :
Agrandissement de l'extrémité d'un trou sur une certaine distance. Similaire à l'épaulement en tournage externe.
Outil = déburineur (counterbore). Vitesse légèrement inférieure au perçage.
Alésage conique :
Principe similaire au tournage conique externe. Pièce sur mandrin ou platine. Outil avancé à un angle par rapport à l'axe de rotation.
Outil sur porte-outil, chariot transversal orienté à l'angle désiré, avance manuelle pour cône court.
Taraudage :
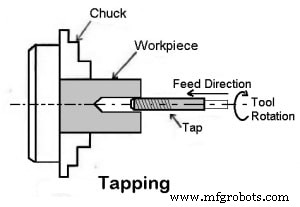
Coupe de filets internes de petit diamètre avec un outil multipoint (taraud). Pièce en mandrin ou platine, vitesse très lente. Taraud de la taille requise sur dispositif spécial monté sur broche de contre-pointe.
Surfaçage intérieur (Undercutting) :
Similaire au rainurage mais à l'intérieur d'un trou. Alésage d'une gorge ou grand trou à distance fixe du fond.
Similaire à l'alésage, mais avec un outil à nez carré (tronçonnage). En fin de filetage interne ou de déburinage pour dégager l'outil ou une pièce.
3. Opérations par accessoires spéciaux
Fraisage :
Enlèvement de matière en avançant la pièce contre une fraise tournante à arêtes multiples.
Pour rainures ou clavetages, pièce supportée sur chariot transversal par accessoire spécial, avancée contre fraise tenue en mandrin. Profondeur par réglage vertical de l'accessoire. Avance par chariot, mouvement vertical de la fraise par l'accessoire.
Rectification :
Enlèvement de matière par microparticules via meule abrasive tournante.
Surfaces internes et externes rectifiables par accessoire sur chariot transversal. Externe : pièce entre pointes ou en mandrin. Interne : pièce en mandrin ou platine.
Avance par chariot, profondeur par chariot transversal. Rectification sur tour pour finition, affûtage d'outils, calibrage après trempe.
Conclusion :
Le tour a une large gamme d'applications en fabrication. Toute opération y est plus aisée que sur d'autres machines, et son apprentissage l'est tout autant.
C'est tout, merci de votre lecture. Si vous avez aimé notre article sur les opérations sur tour, partagez-le. Questions ? Commentez.
Abonnez-vous à la newsletter pour les dernières mises à jour par email.
Technologie industrielle
- Maîtriser les opérations de tour et la sélection des outils de coupe
- Tours expliqués : types, fonctions et applications
- Opérations de tour & outils de coupe : maîtriser l'usinage de précision
- Comprendre les fraiseuses : définition, processus et types
- Machines de perçage expliquées : définitions, types et opérations
- Comprendre le tournage : Un procédé clé de l'usinage de précision
- Tour lourd polyvalent FBL-460 pour production volume mixte
- Comprendre les tours à commande numérique : définition, caractéristiques et applications
- Comprendre les Opérations du Tour : Types et Applications