



Techniques innovantes de fabrication de pièces transformant l'industrie pétrolière et gazière
La fracturation hydraulique a entraîné de grands changements dans les champs pétrolifères et dans l'usinage des pièces.
Rod Zimmerman, du fabricant d'outils de coupe Iscar Metals, vit dans une zone verte agréable en banlieue de Fort Worth. Pourtant, à moins d'un kilomètre de son domicile, une compagnie pétrolière a foré un puits vertical de 7 500 pieds (2 286 m) de profondeur, d'où partent neuf lignes latérales, chacune s'étendant sur environ 800 mètres. On y injecte du fluide de fracturation à 9 000 psi pour extraire le gaz naturel. C'est un exemple parfait de l'omniprésence de la révolution de la fracturation et de la technologie impressionnante qu'elle implique.
Et si cette révolution n'est pas littéralement « partout », Salvatore Deluca, chef de produit chez Allied Machine & Engineering, un autre fabricant d'outils de coupe, explique que les vastes installations de fracturation de son comté sont appelées « villes ». Contrairement à Dallas-Fort Worth, ces « villes » se trouvent dans l'Ohio, un État jusque-là peu connu pour le pétrole. Il n'est donc pas surprenant que les grands changements dans les champs pétrolifères aient entraîné de grands changements dans l'usinage des pièces pour ce secteur.
S'attaquer au bloc de fracturation
Comme évoqué plus haut, la fracturation hydraulique (plus communément appelée « fracking ») récupère le gaz et le pétrole des formations schisteuses en forant dans la terre et en injectant un mélange d'eau, de sable et de produits chimiques dans la roche à une pression extrêmement élevée. La génération de cette pression nécessite d'énormes pompes, dont un composant clé est le « corps de fluide » ou « bloc de fracturation » avec ses soupapes, pistons et chemises.
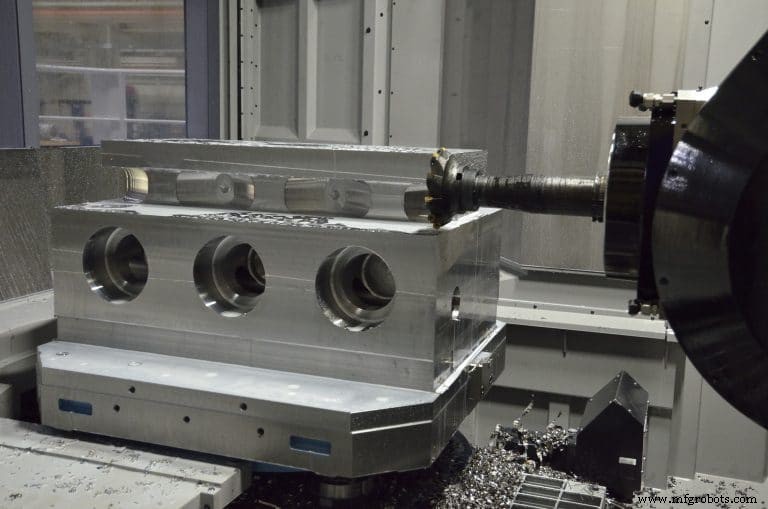
La haute pression et l'abrasivité de la boue pompée à travers ces blocs causent une usure et des fissures rapides. Comme les opérateurs doivent maintenir une pression élevée, ils sont contraints de remplacer les corps de fluide tous les quelques jours, selon Paul Best, spécialiste produit chez Allied Machine, à Dover (Ohio). Ces corps sont usinés dans des blocs massifs d'acier et mesurent généralement environ 75 mm de haut, 100 mm de large et 600 à 900 mm d'épaisseur. Avec leurs contours complexes, leurs nombreux canaux, trois à cinq trous traversants (chacun jusqu'à 203,2 mm de diamètre) et trois à cinq trous croisés, ils requièrent d'énormes quantités de fraisage, perçage et filetage.
Zimmerman, vice-président des ventes zone Ouest pour Iscar, indique que les corps de fluide étaient traditionnellement faits d'acier allié série 4000, mais pour lutter contre l'usure, les utilisateurs essaient « des alliages plus exotiques comme l'acier inoxydable 17-4 PH, le super duplex et le 15-5 inoxydable ». Deluca estime qu'environ la moitié des corps de fluide qu'il voit sont désormais une variante d'acier inoxydable pré-durci, une proportion qui ne cesse de croître.
Gayle Vollmer, services d'ingénierie chez Hartwig à Houston (concessionnaire Okuma dans la région), note qu'il y a aussi un mouvement vers l'utilisation de matériaux plus durs pour les parties du bloc de fracturation les plus sujettes à l'usure, et une tentative de redessiner ces blocs pour que plus de composants soient facilement remplaçables. Mais il suppose que la demande actuelle de production élevée a mis cette recherche « au second plan ».
Qu'il soit fait d'acier 4340 ou d'un acier inoxydable plus dur, l'usinage d'un corps de fluide exige virtuellement un grand centre d'alésage ou un centre d'usinage horizontal. Jason Schooley, directeur régional des ventes pour JTEKT Toyoda Americas, à Arlington Heights (Illinois), explique que l'objectif est de réaliser le plus d'opérations possible sur une seule machine, ce qui est d'autant plus important pour une pièce si grande et difficile à déplacer.
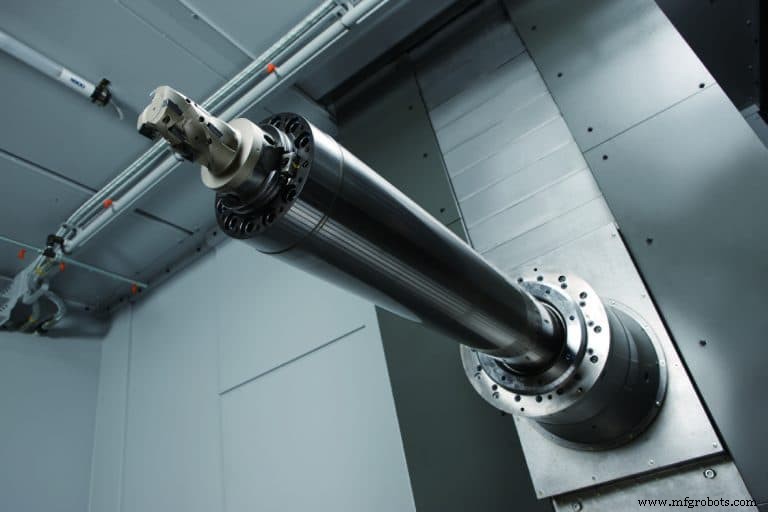
Schooley précise que si les centres d'alésage ont généralement des tables plus grandes pour des pièces encore plus grosses, les centres horizontaux comme le FH1250SX de Toyoda sont presque quatre fois plus rapides. Cela est dû en partie à une broche à engrenages de 6 000 tr/min (optionnellement 8 000 tr/min ou une broche haute performance à 15 000 tr/min) et une vitesse d'avance rapide de 42 m/min. La machine repose sur une base en fonte Meehanite pour une rigidité maximale, avec des guides à rouleaux cylindriques pour une vitesse accrue, tandis que le double entraînement par vis à billes sur les axes Y et Z augmente la stabilité lors du fraisage lourd.
Le FH1250SW dispose également d'un axe W (quill) pour les opérations de perçage et d'alésage profond. Il ajoute que ces dernières années, « plusieurs constructeurs de machines-outils ont opté pour une tête à axe U intégrée » ou un axe W, qui se déplacent parallèlement à l'axe X ou Z respectivement. Cela permet de changer le centre de rotation pour un outil de tournage fixe, une fonction utile pour usiner de grands alésages ou contours. Car non seulement les corps de fluide ont de grands alésages, mais ceux-ci sont souvent « en forme de bouteille » à l'intérieur, ils ne peuvent donc pas être simplement percés. Pour les machines sans axe U intégré, on peut ajouter une tête « à sortie d'avance » qui remplit la même fonction, D'Andrea étant l'un de ces fournisseurs.
Monter une grosse tête sur une broche tournante présente des inconvénients, notamment une possible interférence avec la pièce et une incompatibilité avec l'arrosage par la broche. L'option aftermarket a aussi besoin de son propre entraînement externe et il n'est pas toujours possible de changer automatiquement cet ensemble comme on le ferait pour d'autres outils.
Mais Schooley affirme que l'interférence n'est pas un problème pour les applications de blocs de fracturation si la course en Z de la machine est assez longue pour empêcher la tête additionnelle de dépasser la ligne de jauge. Avec 1 850 mm de course en Z et 200 mm du nez de broche au centre de la table (zone morte), la machine 1250 gère les blocs de fracturation sans interférence. Il ajoute que Toyoda a développé la capacité de changement automatique pour ses têtes de contouring afin d' « aider nos clients à garder une longueur d'avance dans une industrie aussi volatile que le pétrole ».
Dans l'expérience de Schooley, les outils d'alésage modulaires disponibles chez Innovative Tooling Solutions et d'autres sont livrés avec l'arrosage par la broche en standard, et de nombreux ateliers usinant des blocs de fracturation utilisent un centre d'alésage horizontal dédié avec une tête de contouring pour finir les alésages. Toyoda propose aussi des centres d'usinage horizontaux à broche-quill avec 2 115 Nm de couple pour les opérations lourdes. Schooley explique que la broche-quill à 4 000 tr/min combine la portée et la force nécessaires pour l'alésage et le perçage profond, permettant de réaliser en une seule opération des pièces qui en nécessitaient deux auparavant. La table tournante à 360 000 positions offre une flexibilité maximale pour l'usinage lourd sur une variété de pièces.
Okuma America Inc., à Charlotte (Caroline du Nord), a développé une option de programmation appelée Turn-Cut qui permet à un centre d'usinage horizontal d'imiter un tour pour usiner des formes circulaires et angulaires sur de grandes pièces déséquilibrées sans utiliser de tête U. Comme l'explique Ted Winkle, coordinateur du centre technique Okuma à Houston : « Au lieu de faire tourner la pièce, ce qui serait difficile ou impossible pour d'énormes pièces, on fait tourner l'outil autour de la pièce. Et au lieu d'une tête U qui déplace l'outil hors de l'axe de rotation, Turn-Cut interpole ces axes en X et Y tout en avançant un outil de tournage monopoint en Z. »
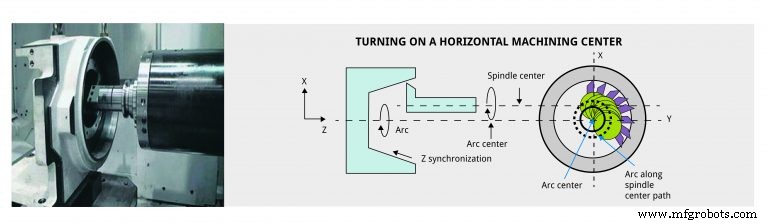
Winkle pense que Turn-Cut jouera un rôle croissant dans l'industrie pétrolière et gazière pour des pièces comme les blocs de fracturation car « à mesure que les diamètres d'alésage augmentent, il faut beaucoup de couple pour faire tourner un outil plein pour faire un trou de cette taille. Avoir la capacité Turn-Cut, par opposition à une tête U et tout l'outillage coûteux qui va avec, est un avantage. »
D'un autre côté, Turn-Cut n'est pas bon marché car il nécessite un logiciel supplémentaire pour l'accélération, la décélération et la synchronisation spécialisées, ainsi que des échelles en verre et le refroidissement des vis à billes. Mais vous obtenez une meilleure précision pour une variété de pièces avec ces fonctionnalités et cela augmente la probabilité de finir les pièces en une seule prise.
Schooley objecte que la technique nécessite beaucoup de mouvements répétitifs dans la même zone des vis à billes et guides (plus le diamètre est petit, plus cela se produit) et cela pourrait réduire la durée de vie de la machine.
Winkle répond que, sauf si on utilise cette capacité fréquemment sur des pièces de même taille, on n'aurait pas de mouvement excessif dans la même zone. Et si on n'en a pas besoin fréquemment, on ne peut pas justifier la grosse dépense d'un axe U, donc Turn-Cut serait une option plus logique. Comme pour toute fonctionnalité de machine-outil, il y a des compromis.
Le paradis de la puissance
Pour Makino Inc., à Mason (Ohio), les plateformes « de référence » pour des pièces comme les blocs de fracturation sont ses centres d'usinage horizontaux 5 axes T1 et T2. David Ward, responsable marketing produit, indique que les deux machines ont des broches à entraînement direct « idéales pour les aciers inoxydables et alliages haute performance difficiles utilisés dans cette industrie ».
Le T1 a une broche HSK100 à 12 000 tr/min avec 143 ch et 1 003 Nm de couple nominal. La broche T2 plus grande utilise une interface HSK125 pour une rigidité radiale. La broche T2 à 4 000 tr/min délivre 200 ch et 1 501 Nm de puissance et couple nominaux.
Ward ajoute que les deux broches maintiennent leurs valeurs de couple maximales jusqu'à 1 000 tr/min. « En maintenant les valeurs de couple maximales jusqu'à ce point, on s'assure que la broche pourra tirer parti des nouvelles avancées en technologie d'outils de coupe, comme les revêtements d'inserts haute température. »
Winkle observe que le secteur pétrolier est dominé par des machines à cône CAT 50, mais convient que le contact frontal fourni par les interfaces HSK et BIG Plus serait un avantage « si vous avez un grand porte-à-faux. Mais comme la plupart des efforts d'usinage sont axiaux, cela ne fait pas beaucoup de différence » quel type de broche vous choisissez. Tant qu'elle est costaud. « Aborder un bloc de fracturation avec une machine à broche ISO 40 serait un exercice futile », dit-il.
Les sources s'accordent à dire que l'arrosage haute pression est essentiel pour l'évacuation de la chaleur et des copeaux dans de nombreuses applications pétrolières et gazières, ou comme le dit Zimmerman d'Iscar : « presque quel que soit l'application. Quand on travaille profondément dans un alésage d'un corps de fluide, il est crucial d'évacuer les copeaux et c'est difficile à faire. Un outil de fraisage à arrosage central est de loin la meilleure solution pour de telles applications. »
Donc, si la machine n'avait pas cette capacité, les utilisateurs l'ajoutent avec des unités de fournisseurs comme ChipBLASTER. « Je n'envisagerais même pas d'acheter une fraiseuse aujourd'hui sans arrosage central haute pression », dit Zimmerman. « C'est un game changer pour le fraisage et le perçage. » La seule exception est une situation où on ne peut pas diriger le liquide de coupe vers le bord de coupe. Dans ce cas, le liquide « joue parfois contre vous et il vaut mieux usiner à sec pour éviter le fissuration thermique des inserts », dit-il.
Deluca ajoute que les constructeurs de machines-outils ont répondu à cette demande au point qu'il trouve maintenant couramment des machines avec une pompe OEM délivrant 1 000 psi à 75 l/min (20 gpm). Ward précise que le T1 de Makino délivre 98 l/min (26 gpm) à 1 000 psi tandis que le T2 fournit cette même pression à 200 l/min (53 gpm).
Avancées en outils de coupe
Si vous aimeriez avoir un monstre de puissance pour vos blocs de fracturation, Deluca d'Allied Machine dit qu'ils font face de plus en plus au défi inverse : la nécessité de percer de gros trous avec des machines axées sur le fraisage où les vitesses de broche sont plus élevées mais la puissance max out à 40-50 ch.
« Les entreprises qui font ces pièces sont généralement de taille petite à moyenne et ne sont pas dédiées à la fabrication de blocs de fracturation », dit-il. « Et beaucoup hésitent à se concentrer sur ce marché et à dépenser half a million de dollars sur une machine pour une industrie qui fonctionne comme des montagnes russes. Nous avons donc dû développer un outil capable de percer un trou de 4 pouces de diamètre à des vitesses de broche beaucoup plus élevées et des avances beaucoup plus basses que nos produits de perçage traditionnels. »
Le défi du perçage des blocs de fracturation va au-delà de la taille des trous requis. « Les coupes interrompues sont inhérentes à la fabrication des blocs de corps de fluide puisque les trous croisés sont percés perpendiculairement aux trous existants », explique Best d'Allied Machine. « En raison de la forme résultante des trous croisés, les bords extérieurs de la mèche restent engagés dans la coupe, tandis que le bord intérieur ne l'est pas. Cela peut déstabiliser la mèche, ce qui peut détruire l'outil et endommager l'intégrité du bloc de fracturation. »
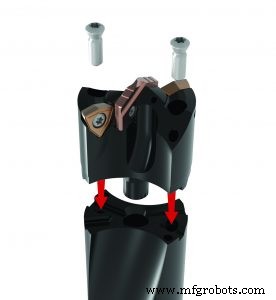
De plus, si le client économise en utilisant un matériau non traité thermiquement, la mèche peut rencontrer des variations importantes. Deluca d'Allied dit que cela signifie habituellement qu'un opérateur doit surveiller constamment le processus ou risquer une défaillance catastrophique de la mèche en quelques secondes après avoir touché une poche dans la fonderie, ce qui pourrait ruiner une pièce sur laquelle on a passé des heures. Les ateliers subissent aussi des variations de matériau d'un bloc à l'autre, rendant difficile le choix de la mèche et des paramètres parfaits.
Allied a relevé ces défis avec un outil « nouvelle génération » appelé APX. Il comporte un substrat de carbure plus résistant et un revêtement propriétaire pour résister au choc de l'impact sur une poche. « Vous pouvez ébrécher l'outil et vous entendrez un grincement », dit Deluca, « mais vous pourrez quand même finir le trou. »
Il ajoute qu'Allied a résolu les difficultés du perçage de trous croisés en ajoutant un essuieur sur l'insert pour améliorer la stabilité, ainsi que des patins d'usure pour fournir une stabilité supplémentaire quand le pilote sort dans le vide ou un trou croisé. « Nous recommandons aussi d'alléger l'avance et de maintenir la même vitesse lors du perçage de trous de sortie inclinés pour que l'outil ne veuille pas s'écarter ou dévier. Ce n'est généralement pas nécessaire pour les trous principaux ou les trous croisés, mais il n'y a que tant d'ingénierie qu'on peut mettre dans un outil pour compenser la coupe interrompue extrême des trous inclinés. »
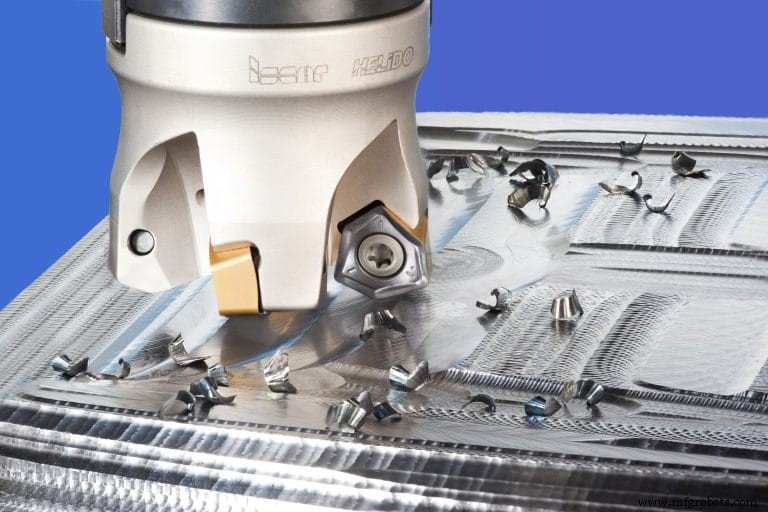
Pour le fraisage, Zimmerman dit que l'insert HeliDo H600 double face à six arêtes d'Iscar fonctionne extrêmement bien pour ce type de matériau. « Nous offrons aussi le Mill 4 Feed, un insert carré simple face avec une géométrie plus positive pour une coupe plus douce qui demande moins de puissance. »
Son message principal est que puisque Iscar est engagé depuis longtemps dans l'industrie pétrolière et gazière et n'engage que des machinistes expérimentés, il peut développer le processus optimal pour un client et choisir parmi une grande variété d'outils. « Nous avons de nombreux styles de fraises à avancer et pouvons optimiser une fraise à avancer selon l'application, le matériau et la machine, en tenant compte de sa rigidité, puissance et couple. »
Multitâche et automatisation
Il est peu probable que des blocs de fracturation de 4 300 kg fassent penser à « automatisation », mais Makino et d'autres constructeurs offrent des solutions permettant à un opérateur de faire tourner plusieurs machines. Pour les blocs de fracturation, cela signifie généralement un changeur de palettes rotatif qui bascule entre une brute et une pièce finie en moins d'une minute. Après cela, l'opérateur a tout le temps d'enlever la pièce finie.
Avec des temps de cycle de quelques minutes, les tubes de pistolet de fracturation sont à l'autre bout du spectre. Et comme ce sont des « articles à usage unique », dit Vollmer, « les cadences de production sont astronomiques. Des milliers sont fabriqués chaque jour. »
Par conséquent, la pièce est idéale pour l'automatisation, et Hartwig et Okuma ont travaillé ensemble pour offrir plusieurs options. Cela inclut des robots pour le chargement/déchargement et des systèmes d'alimentation en barres comme ceux utilisés pour les petites pièces sur les tours suisses, sauf qu'ici ils gèrent des diamètres de 50 à 100 mm. L'approche la plus rapide alimente la barre dans une machine à double broche, usinant une extrémité puis alimentant directement la pièce dans la contre-broche pour usiner l'autre extrémité.
Vollmer dit que les pièces nécessitent du tournage, du filetage et un peu de fraisage, idéalement avec des outils motorisés pour ce dernier, une fonctionnalité que Winkle qualifie de « l'un des plus grands changements de l'industrie ces dernières années ». La fracturation et le forage directionnel sont encore une grande raison de cette transition.
Cependant, pour de nombreuses pièces largement cylindriques nécessaires dans les opérations « down-hole » d'aujourd'hui, le tour idéal a plus que l'outillage motorisé et une ou deux tourelles. Il a une tête pivotante et une capacité de fraisage multi-axes comme la série MULTUS mill-turn d'Okuma.
« Les pièces nécessaires pour le forage et la phase de complétion sont bien plus complexes qu'avec les puits verticaux traditionnels », explique Winkle. « Il faut pouvoir ouvrir et fermer des vannes pour changer les zones de production. Les pièces ont de la plomberie hydraulique à travers elles, ainsi que des équipements de surveillance électronique. »
Cela nécessite des trous croisés et des caractéristiques fraisées complexes sur le diamètre extérieur et intérieur, donc les machines ont besoin d'un positionnement 5 axes et d'une dizaine d'axes de mouvement pour usiner une pièce d'un côté et changer de broche pour travailler l'autre.
Les filetages sont un autre défi. Winkle dit qu'il y en a littéralement des centaines de types et les tolérances sont serrées : « Plus 1,5 centième, moins rien. » C'est parce que dans le pétrole et le gaz, les filetages ne se contentent pas de tenir les pièces ensemble, « ils doivent étancher parfaitement et endurer une contrainte de traction énorme de l'énorme chaîne de pièces qui descend à des kilomètres de profondeur », dit Winkle. « Et ils doivent gérer la dilatation thermique et les chocs de charge. Ce composant d'étanchéité et de portance n'existe dans aucune autre industrie. »
Couper ces filetages nécessite une machine rigide et un montage qui résiste aux vibrations. Kyle Downs, directeur de la gestion de projet et du marketing pour SMW Autoblok, à Wheeling (Illinois), dit que tout est compliqué par le fait que « le matériau entrant est très incohérent. L'automatisation du centrage de tubes tordus, cintrés et/ou ovales peut être réalisée selon deux scénarios : soit un mandrin auto-centrant et compensateur 3+3, soit un mandrin compensateur et une solution de centrage sur poupée mobile, qui est généralement aussi un mandrin. »
Enfin, l'ajout de capacité de dépôt métallique laser aux machines d'enlèvement de matière ouvre de nouvelles possibilités, comme l'illustre la nouvelle série LASER EX d'Okuma. Si, par exemple, vous aviez une pièce avec juste quelques éléments saillants, vous pourriez ajouter ces éléments au corps principal, au lieu de les tailler dans un stock plus grand. C'est potentiellement une énorme économie en temps d'usinage.
Winkle ajoute qu'on peut aussi fusionner des matériaux dissemblables, combinant par exemple Inconel et acier inoxydable, ce qui est « jamais possible avec une technologie purement soustractive. La jointure est aussi forte ou plus forte que si elle était usinée dans le plein », dit-il.
Cela a un potentiel immédiat dans le pétrole et le gaz pour ajouter les patins d'usure nécessaires sur les ensembles de forage ou ajouter les ailerons latéraux utilisés pour empêcher le tube de racler le diamètre intérieur d'un tubage de puits lorsqu'il traverse un coude dans un puits directionnel. Okuma offre aussi la capacité de tremper une zone de matériau jusqu'à environ 50 HRC en utilisant le même laser avec une ouverture différente.
Système de contrôle d'automatisation
- Présentation de l'Ingénieur Lubrification Certifié (MLE) — Un nouveau standard industriel
- Puces neuromorphiques : la prochaine frontière pour la performance IA
- Repenser la fabrication intelligente pour le nouveau normal : stratégies data-driven pour la résilience
- Données : le nouveau pétrole — Comment les raffineries transforment l'information brute en valeur business
- Transformer les chaînes d'approvisionnement : l'expérience client comme nouvel avantage concurrentiel
- Construire des chaînes d'approvisionnement résilientes pour les défis de demain
- L'impact de la pandémie sur la prise de décision dans la chaîne d'approvisionnement : un nouveau paradigme
- Surmonter les Défis Émergents dans la Fabrication d'Équipements Industriels
- Composants Stromag essentiels que chaque plateforme pétrolière doit avoir