



Maîtriser l'adhérence au plateau : guide expert de dépannage
Paramètres déterminant l'adhérence au plateau d'impression
La correcte adhérence entre pièce et plateau est fondamentale pour éviter échecs pendant impression. L'union entre première couche et surface plateau remplit deux fonctions :
- Maintenir pièce position fixe tout au long impression → éviter décalages couches ou collisions tête impression.
- Compenser contraintes dues refroidissement pièce → empêcher décollement ou déformation.
L'adhérence est principalement déterminée par quatre facteurs.
1. Affinité physico-chimique entre matériau surface plateau et matériau impression
C'est peut-être le paramètre le plus important. D'où l'usage courant de revêtements polymères spécifiquement développés pour impression 3D sur surface plateau. Crucial d'utiliser produit compatible matériau imprimé (ex: PP, nylon nécessitent produits spécifiques). Deux types solutions :
- Revêtements sur films adhésifs : film/ruban adhésif avec revêtement polymère sur une face. Anciennement ruban Kapton, aujourd'hui multitude solutions dédiées. Exemple connu : films polymères BuildTak, produits similaires autres fabricants. Solutions génériques compatibles matériaux courants, mais perdent adhérence à l'usage, performance moindre certains matériaux techniques. Limite température utilisation. Pour prolonger durée vie : imprimer chaque fois position différente sur plateau → usure uniforme.
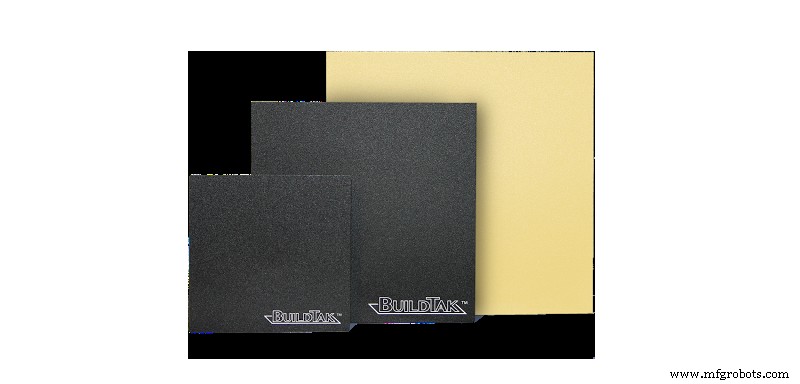
Image 1: Films adhésifs BuildTak. Source: buildtak.com
- Revêtements liquides : suspensions polymères appliquées directement sur surface plateau, formant film polymère continu après séchage, similaire films adhésifs. Option recommandée variété matériaux techniques : formulations spécifiques optimisées chacun. Facilement lavables eau/alcool, réapplicables rapidement → remplacement commode changement matériau. Avantage : formulations spécifiques matériaux et hautes températures pour performance supérieure. Régénération adhérence par réapplication avant chaque impression → pas de perte adhérence à l'usage. Formats : stick ou spray. Spray : appliquer plateau hors imprimante pour éviter endommager/salir autres composants. Si plateau non amovible : format stick plus propre. Exemples connus : solutions adhérence Magigoo ou laques 3DLac.
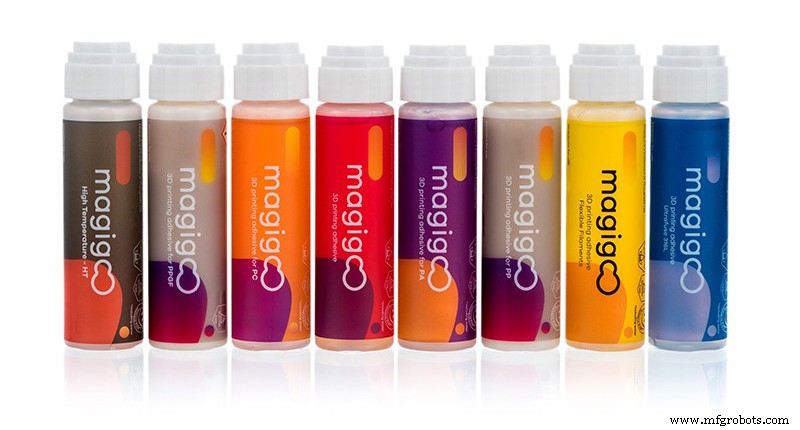
Image 2: Sticks impression 3D Magigoo. Source: Filament2Print.
2. Surface de contact entre pièce et plateau
Surface contact plus grande = adhérence plus forte. Attention grosses pièces imprimantes sans chambre chauffée : malgré grande surface contact, volume plus grand → contraintes retrait refroidissement plus fortes. Ressource courante augmenter surface contact : ajouter une jupe (brim) pendant tranchage. Jupe seulement première couche (parfois 2-3 premières) → augmente surface contact sans augmenter contraintes retrait. Autres façons : augmenter facteur extrusion première couche (non recommandé). Certains plateaux incluent revêtements rugueux/texturés → autre façon augmenter surface contact et donc adhérence.
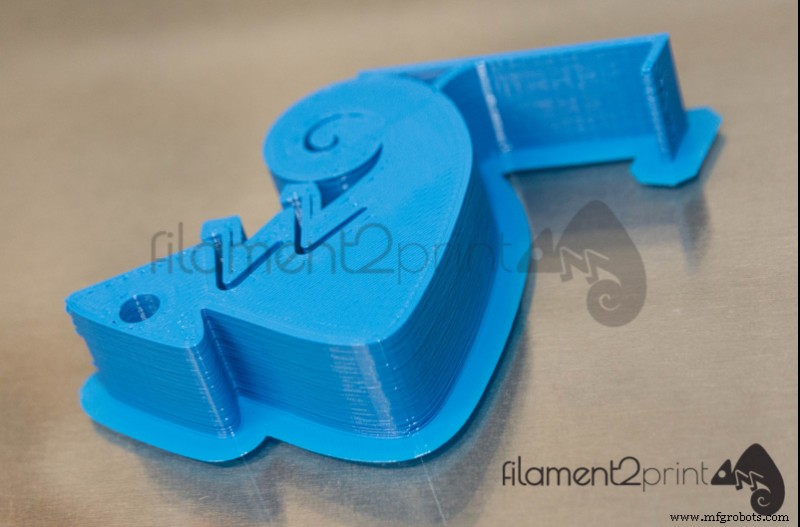
Image 3: Jupe ajoutée pour améliorer adhérence. Source: élaboration propre.
3. Température du plateau d'impression
Double fonction adhérence :
- Si ≥ ou légèrement > Tg matériau impression → empêche retrait refroidissement premières couches, réduit contraintes tendent à soulever/décoller pièce.
- Favorise liaison chimique entre matériau impression et revêtement surface plateau.
Recommandé : température plateau = ou légèrement > Tg matériau. Pas températures beaucoup plus élevées → peuvent réduire adhérence et causer déformations (pied d'éléphant).
4. État du plateau d'impression
Vérifier périodiquement :
- Nettoyage surface : poussière/saletes réduisent fortement adhérence. Nettoyer avant chaque impression.
- Défauts surface ou piqûres : surface détériorée = problèmes adhérence. Maintenir plateau bon état, remplacer si défauts détectés.
- Revêtement usé : films adhésifs perdent efficacité usage → remplacer dès détection usure. Revêtements liquides réutilisables plusieurs impressions, mais partie peut être perdue retrait pièce. Avant chaque impression, vérifier état revêtement, réappliquer si nécessaire.
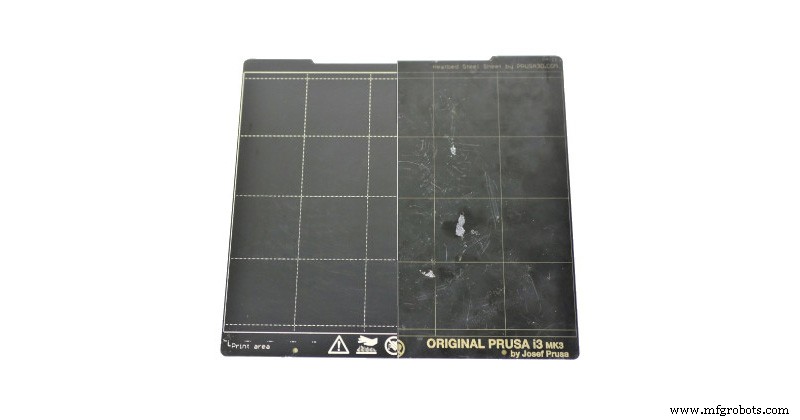
Image 4: Comparaison plateau bon/mauvais état. Source: prusa3d.com
Problèmes liés mauvaise adhérence
Conséquence principale : pièce se décolle plateau → échec impression toujours. Parfois cause panne/casse équipement. Si pièce se décolle et bouge : imprimante continue imprimer sans support → plastique colle buse, forme masse grandissant. Si non arrêtée à temps → masse plastique fondu peut rendre hotend inutilisable.
Deux mécanismes décollement :
- Mauvaise adhérence surface/première couche : pièce se décolle complètement par frottement buse + vibrations. Échec généralement début impression. Vérifier : distance buse/plateau, hauteur première couche, état substrat, solution adhérence utilisée.
- Bonne adhérence mais décollement aux bords (warping) : retrait refroidissement génère contraintes extérieures→centre causant déformation. Adhérence pièce/plateau insuffisante compenser contraintes. Phénomène = warping. Décollement progressif, échec possible minutes avant fin. Tenter améliorer adhérence compenser warping, mais considérer autres facteurs : paramètres tranchage, type matériau, température ambiante.
Problèmes liés adhérence excessive
Parfois adhérence excessive rend séparation pièce vraiment difficile. Vérifier :
- Distance buse/plateau : jeu adéquat crucial. Trop petit = endommage surface plateau, adhérence excessive pièce, ou bourrage (pas d'espace sortie plastique fondu).
- Solutions adhérence : matériaux PETG, certains flexibles → adhérence excessive sur revêtements adhésifs/liquides. Conseil : ne pas utiliser revêtements sur plateau ou imprimer sur radeau (raft).
- Sur-extrusion : surtout première couche, augmente adhérence.
Méthodes favorisant retrait pièces adhérence excessive :
- Refroidir plateau : coefficients dilatation thermique différents plateau/pièce → refroidissement plateau aide décollement. Meilleure méthode : chauffer plateau puis placer sur surface froide (pack glace) → contraction brusque.
- Utiliser spatule fine : parfois adhérence excessive = effet ventouse. Introduire spatule fine sous pièce, décoller progressivement. Risque dommage plateau et pièce.
- Dissoudre revêtements liquides : seulement si spray/stick. Produits facilement solubles → placer plateau sous filet eau ou immerger aide retrait pièce.
Plateaux verre : prudence particulière, risque casse élevé. Fragment surface verre trempé souvent arraché retrait pièces trop collées.
Plateaux flexibles évitent largement ce problème = option hautement recommandée.
Guide général, ne cible pas marque/modèle spécifique. Différences possibles procédures calibration/réglage selon marques/modèles – consulter manuel fabricant avant lecture.
impression en 3D
- Comment la vitesse d'impression 3D influence le temps de construction et la productivité
- Comment les imprimantes 3D de bureau redéfinissent la fabrication industrielle
- Évaluer la maturité des technologies d'impression 3D métal
- Évaluer la durabilité de l'impression 3D industrielle
- Comment l'impression 3D a révolutionné l'aérospatial : du prototypage aux pièces embarquées
- Impression 3D : Transformer le quotidien par design rapide, production et réparation
- Odeurs de l'Impression 3D : Ce Qu'elles Sont et Comment Garder Votre Bureau Sain
- Éliminer le jerk et le ghosting en impression 3D : techniques éprouvées pour des impressions plus lisses
- Comprendre la rétraction : technique essentielle pour la qualité en impression 3D