



Éliminer le jerk et le ghosting en impression 3D : techniques éprouvées pour des impressions plus lisses
Vous avez acheté une imprimante 3D, obtenu des résultats après itérations et ajustements. Adhérence des couches, température filament et bases résolus. Maintenant, vous visez la qualité supérieure. Félicitations ! Prochaine étape : comment résoudre le jerk (à-coups) ou le ghosting (fantômes) en impression 3D ?
Le ghosting se résout en réduisant la vitesse d'impression, en réglant le jerk et l'accélération. Réglages idéaux : vitesse 60 mm/s, accélération 1500 mm/s², jerk 10 mm/s. Selon votre imprimante, ajustez ces valeurs. Si ghosting persiste, ajoutez des amortisseurs et vérifiez les courroies lâches à retendre.
C'est quoi le Ghosting, Jerking ou Ringing ?
Ghosting, jerking, ringing = motifs ou caractéristiques qui réapparaissent sur la surface des impressions, surtout sous forme de lignes, dus aux changements brusques de direction de l'imprimante pendant l'impression.
Chaque ligne de ghosting est légère et subtile, mais ensemble elles forment des échos qui déforment la beauté de vos impressions.
Exemple clair d'objet victime de ghosting :
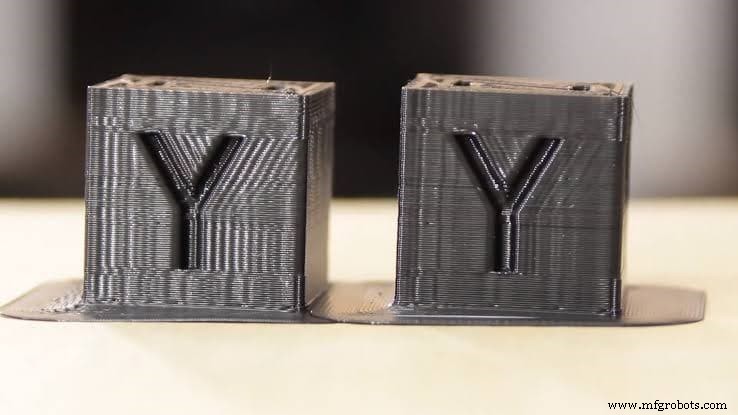
Comment détecter le ghosting sur vos impressions
Les débutants confondent souvent ghosting avec d'autres défauts.
Remplissage visible (visible infill) = lignes/motifs de la structure interne qui apparaissent en surface. Surtout visible avec parois extérieures très fines. Si paroi pas assez épaisse → motif de remplissage transparaît.
C'est différent du ghosting. Ghosting = certaines caractéristiques de l'impression se répètent près d'elles-mêmes. Remplissage visible = structure interne visible en surface.
Ghosting = répétition claire de détails (lettres, arêtes). Généralement subtil (d'où le nom).
Regardons les causes principales avant les solutions. Vous pouvez aller direct aux solutions, mais vous perdez des infos précieuses !
Quelles causes du ghosting ?
Causes relativement évidentes et logiques.
Ghosting, écho, ringing = vibrations de l'imprimante. Tête d'impression change de direction très vite → autres pièces (gantry X, extrudeur, plateau, buses) vibrent → irrégularités (couches supplémentaires, détails uniques) sur l'impression.
Tous les éléments mobiles ne peuvent pas être assez serrés pour éliminer complètement le problème.
Tester le ghosting
Facile de tester si votre imprimante est sujette au ghosting. Beaucoup pensent que seuls pros et experts peuvent le résoudre. Faux !
Facteur influençant la qualité : poids du gantry X. Dépend du matériau : carbone, acier, aluminium.
Plus le matériau est lourd, plus le risque de ghosting. Acier = plus lourd. Carbone = risque plus faible.
Quel que soit le matériau du gantry X, l'apparition du ghosting dépend des réglages vitesse, accélération, jerk. Réglages raisonnables pour démarrer :
- Vitesse : 60 mm/s
- Accélération : 1500 mm/s²
- Jerk : 10 mm/s
Si vous voulez imprimer très vite, utilisez gantry X en carbone (léger). Priorisez toujours vitesses basses/modérées, quel que soit le gantry.
Premier test : imprimez n'importe quel objet. Pendant l'impression, observez les pièces mobiles : extrudeur, buses, etc. Si elles résonnent fort → ghosting.
Après impression, vérifiez arêtes vives et détails. Si arêtes répétées, détails (lettres) qui réapparaissent → ghosting probable.
Image comparative : gauche = impression réussie, droite = ghosting agressif !
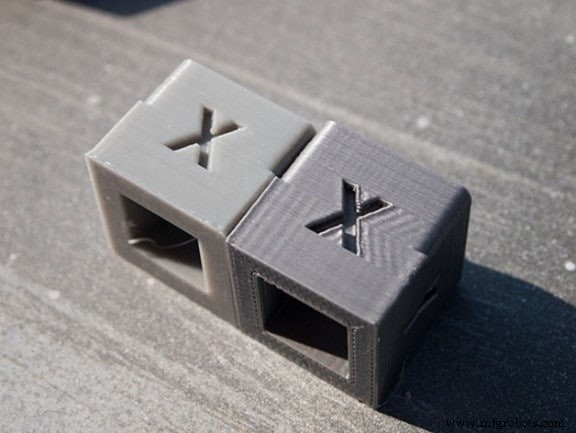
L'objet test n'a guère d'application réelle, mais il benchmark la qualité sur axes X, Y, Z. Téléchargeable sur Thingiverse.
Bonus : vérifie si l'imprimante est bien calibrée et imprime à l'échelle (pied à coulisse → 20 mm sur chaque dimension).
On voit bien les diagonales de la lettre se répéter après le mouvement brusque pour l'imprimer. Elles ne se répètent que du côté droit. Lecteur avisé déduira : l'extrudeur imprime de gauche à droite → vibrations après la lettre.
Testez avec différents filaments, vitesses, températures, jerks.
Note : température plus élevée = vibrations plus fortes = ghosting plus marqué. Couleurs de filament plus froides = ghosting réduit. Considérez tous ces paramètres.
Matériau gantry XY, accélération, jerk = qualité. Améliorer le gantry = fastidieux et long. Commençons par régler les paramètres de l'imprimante pour chasser ces fantômes.
Réglages Accélération et Jerk
Accélération = rythme de la tête d'impression. Variable selon le trancheur, mais même fonction.
Plus le rythme est haut, plus la tête dépose vite le filament. Note : accélération pas pleinement utilisée sur miniatures (distance insuffisante).
Jerk = réglage plus technique. Détermine la vitesse à laquelle la tête passe de l'arrêt au mouvement pendant l'impression.
Jerk = vitesse minimale requise pour un changement d'accélération global. Plus le jerk est haut, plus le départ de l'arrêt est rapide (et vice versa). Analogie : vitesse minimale avant de changer de direction.
J'ai encore du mal avec l'abstraction du Jerk. Je me le représente comme une voiture qui ralentit avant un virage, puis repart dans une nouvelle direction. Vous êtes plus malin que moi, ne me jugez pas pour cette analogie primitive !
Impact de l'accélération et du jerk sur la qualité
Effets critiques sur la qualité globale. Déterminent si vos impressions auront du ghosting ou pas. Beaucoup préfèrent jerk/accélération élevés pour gagner du temps.
Vous pouvez accepter du ghosting pour gagner du temps. Vous n'êtes pas le premier à privilégier le temps sur la qualité.
Je ne juge pas, mais sachez à l'avance quel résultat vous visez. Pour une impression unique, définitive, « perdez » du temps d'impression pour un bel objet.
Réglages recommandés Accélération et Jerk
Imprimante standard : accélération 60 mm/s (note : l'original dit 60mm/s pour vitesse, 1500 pour accel), jerk 10 mm/s. Donne résonance réduite/réglée → détails lisses et standards.
Ces valeurs = fourchette indicative. Machine générique bas de gamme → valeurs inférieures. Voron 2.4 → vous rirez de mes réglages conservateurs !
Autres problèmes résolus par ces réglages
En ajustant accélération et jerk, vous résolvez aussi : surface rugueuse, impression bruyante, sauts de lignes de couche, courbes déformées, Z-wobble et similaires.
Solutions possibles pour le ghosting
On sait définir, détecter, causes. Maintenant, solutions !
- Ajuster accélération et jerk aux valeurs standards ci-dessus.
- Vitesse d'impression : vitesses élevées = vibrations violentes et ringing probables. Vitesse haute ≠ détails lisses à chaque changement de direction. Plus long, mais différence de qualité évidente.
- Rigidité de l'imprimante : machine doit être rigide pour éviter vibrations excessives. Amortisseurs sur les 4 coins = maintient l'imprimante en place, réduit vibrations et bruit. Upgrade simple mais efficace !
- Retendre courroies lâches : courroies de mouvement lâches = irrégularités garanties. Retendez = vibrations réduites, qualité améliorée.
Conclusion
Clé pour éviter le ghosting : régler accélération et vitesse selon votre machine.
La plupart des problèmes de ghosting disparaissent en réglant correctement ces deux paramètres. Améliorations avancées possibles : rigidité de l'imprimante, courroies tendues, amortisseurs.
Découvrez notre sélection de produits recommandés
Nous avons créé une section produits recommandés pour vous éviter les recherches fastidieuses et le risque de confusion face au choix d'imprimantes, filaments ou upgrades. Nous avons sélectionné quelques imprimantes 3D adaptées aux débutants comme aux experts, ainsi que des filaments et upgrades testés et validés par nos soins.
impression en 3D
- Fantômes (ghosting) en impression 3D : causes, effets et prévention
- L'impression 3D : une pierre angulaire de l'Industrie 4.0
- Comment les imprimantes 3D de bureau redéfinissent la fabrication industrielle
- Évaluer la maturité des technologies d'impression 3D métal
- Évaluer la durabilité de l'impression 3D industrielle
- Comment l'impression 3D a révolutionné l'aérospatial : du prototypage aux pièces embarquées
- Impression 3D : Transformer le quotidien par design rapide, production et réparation
- Comprendre l'impression offset : guide complet
- Comprendre la rétraction : technique essentielle pour la qualité en impression 3D