



Créer un profil d'impression 3D : Guide étape par étape pour réussir en FDM
En impression 3D, il existe toujours une série de facteurs dépendant de l'utilisateur qui déterminent souvent si une impression est satisfaisante ou un échec. Tous ces facteurs sont regroupés dans le profil d'impression que chaque utilisateur emploie pour chaque impression 3D.
Dans les profils d'impression FDM, une infinité de paramètres peuvent être modifiés : températures et vitesses d'impression, mode de fabrication des parties internes et externes, et tous les autres paramètres qui influencent l'impression 3D. C'est pourquoi les informations les plus importantes pour créer un profil d'impression sont détaillées ci-dessous.
Aspects à prendre en compte
Avant de commencer à modifier les paramètres d'impression, il faut tenir compte d'une série de facteurs qui influencent directement le résultat :
Géométrie de la pièce
La forme et l'épaisseur d'une pièce affectent directement les paramètres d'impression tels que les vitesses et les épaisseurs de couche, car si une pièce comporte des zones de taille réduite, le profil d'impression doit prévoir des vitesses de fabrication plus faibles pour garantir la qualité de la pièce.
Matériau
Comme tous les utilisateurs le savent, chaque matériau possède une plage de températures et de vitesses recommandée par son fabricant ; il est conseillé de rester dans ces valeurs pour éviter d'éventuels problèmes, comme l'apparition de particules de filament calcinées dans la buse dues à une température excessive, qui provoquent ensuite le bourrage du filament.
Imprimante 3D
Au sein des imprimantes 3D FDM, il existe d'importantes différences. L'une de celles qui influencent le plus la configuration du profil d'impression est le type d'extrudeur, direct ou Bowden, car des valeurs très différentes sont nécessaires pour la vitesse d'impression, la vitesse et la longueur de rétraction, et même pour le débit.
Environnement
Peu d'utilisateurs y pensent, mais l'environnement où se trouve l'imprimante 3D a son importance. La température, l'humidité ou l'existence de courants d'air sont des facteurs qui affectent directement le profil d'impression et, dans certains cas, la finition de surface des pièces.
Objectif de la pièce
L'un des nombreux avantages de l'impression 3D est qu'une même pièce peut être réalisée avec une infinité de configurations différentes : meilleure ou moins bonne finition de surface selon le temps d'impression, plus de résistance sur une face ou une autre, etc. Cela s'obtient en adaptant chaque profil à chaque cas particulier.
5 tests clés
Une fois tous les points ci-dessus clarifiés, il est temps de configurer le profil. Pour cela, Polymaker a développé le PCP (Profile Creation Process), cinq tests permettant à tous les utilisateurs d'obtenir le profil d'impression idéal :
Test 1 : Débit de l'extrudeur
La première étape consiste à trouver la température idéale pour le matériau que l'utilisateur souhaite utiliser. Il faut commencer avec la température la plus basse recommandée par le fabricant du filament et l'augmenter jusqu'à ce que le débit soit continu et qu'il n'y ait plus de bourrages dans le HotEnd.
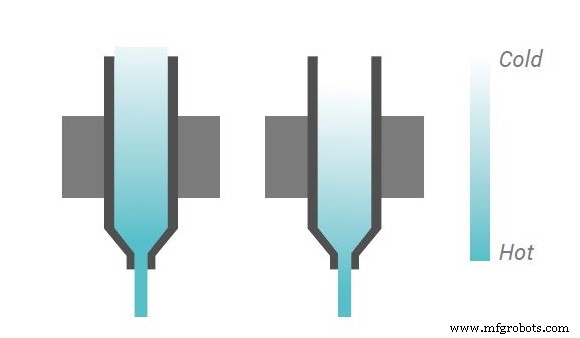
Image 1 : Débit de l'extrudeur. Source : Polymaker.
Les utilisateurs qui souhaitent ajuster parfaitement la température peuvent réaliser un test de température, comme celui montré dans l'image suivante.
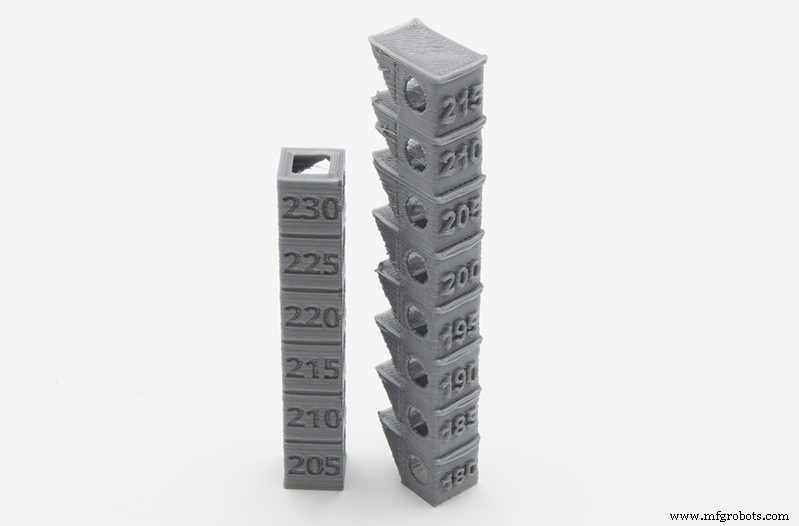
Image 2 : Tour de température.
Test 2 : Gestion du flux
Cette section doit corriger les erreurs d'impression causées par une mauvaise configuration du flux. Cette mauvaise gestion peut provoquer un flux irrégulier dû à une pression excessive de l'extrudeur ou des débris de filament sur toute la surface de la pièce à cause d'une mauvaise configuration de la rétraction.
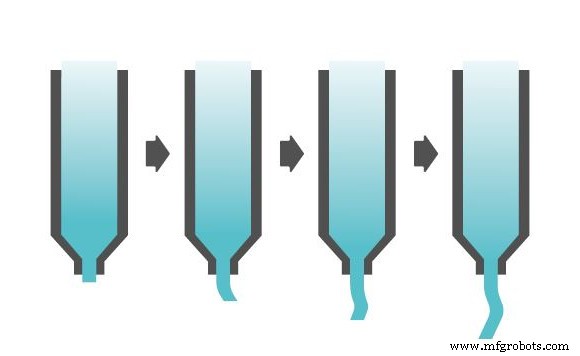
Image 3 : Gestion du flux. Source : Polymaker.
Test 3 : Ventilateur de couche (refroidissement)
Le ventilateur de couche est l'un des composants les plus importants d'une imprimante 3D, car il permet d'obtenir des géométries plus complexes et des finitions de surface de meilleure qualité.
Le schéma suivant montre les forces qui agissent à la jonction entre les couches. « F1 » est la force de soulèvement du matériau lorsqu'il est en porte-à-faux et « F2 » est la force de contraction causée par la tension de la couche supérieure. La valeur de ces deux forces doit être approximativement nulle pour maintenir la stabilité mécanique et géométrique. Pour obtenir « F1 = 0 », il faut réduire la hauteur de couche, l'angle de débordement et la température d'extrusion ; ou augmenter la vitesse du ventilateur de couche. Dans le cas de « F2 », la valeur de la force peut être minimisée en augmentant la température d'extrusion ou en réduisant la vitesse d'extrusion.
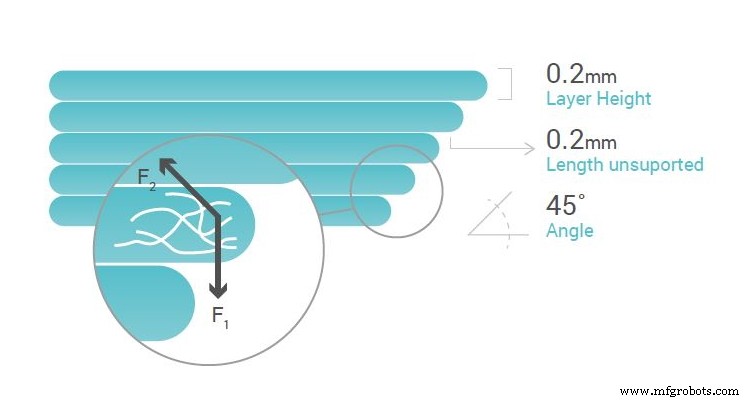
Image 4 : Importance du ventilateur de refroidissement. Source : Polymaker.
Test 4 : Délamination (warping et cracking)
Un phénomène fréquent avec des filaments comme l'ABS ou l'ASA est la délamination entre les couches (cracking) ou entre la première couche et le plateau (warping). Cela se produit pendant l'impression en raison de l'accumulation de contraintes entre les couches, causée par l'action de la résistance du polymère lui-même (F2) et l'action en sens inverse de l'adhérence de la couche inférieure (F1.2) ou du plateau d'impression (F1.1). Lorsque les forces en jeu dans la jonction ne sont pas équilibrées, la délamination se produit, comme le montre l'image suivante.
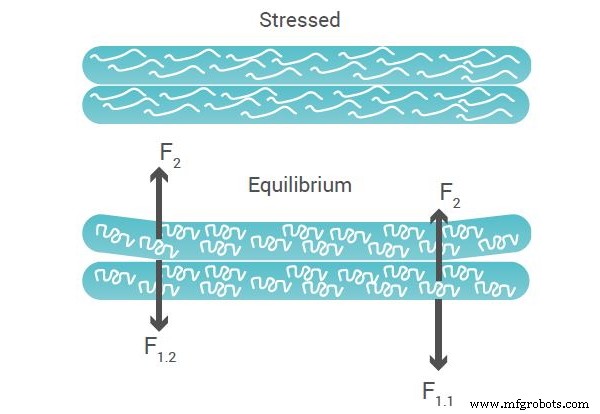
Image 5 : Délamination (warping et cracking). Source : Polymaker.
Pour l'éviter, l'utilisateur doit trouver la température de plateau idéale et disposer d'une imprimante 3D fermée lorsque le matériau utilisé l'exige.
Test 5 : Fins détails
Enfin, pour s'assurer que toute la surface de la pièce imprimée présente une finition parfaite, y compris les parties les plus fines, l'utilisateur doit ajuster le flux et le refroidissement via le ventilateur de couche. L'ajustement des deux paramètres doit être effectué en modifiant soigneusement les valeurs pour ne pas aller trop loin, car cela pourrait provoquer les erreurs mentionnées ci-dessus.
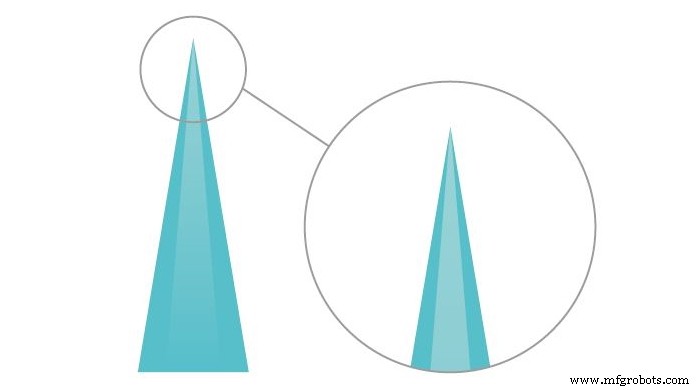
Image 6 : Fins détails. Source : Polymaker.
Conclusion
Toutes les informations détaillées dans cet article visent à permettre à un utilisateur d'obtenir le profil d'impression de n'importe quel matériau, en tenant compte du fait que l'imprimante 3D est capable d'offrir les paramètres d'impression nécessaires.
impression en 3D
- Créer des expériences utilisateur sans friction : un guide de conception UX
- Comment les imprimantes 3D de bureau redéfinissent la fabrication industrielle
- Évaluer la maturité des technologies d'impression 3D métal
- Évaluer la durabilité de l'impression 3D industrielle
- Construire un minuteur fiable en VHDL : Compter les cycles d'horloge jusqu'aux heures
- Comment l'impression 3D a révolutionné l'aérospatial : du prototypage aux pièces embarquées
- Impression 3D : Transformer le quotidien par design rapide, production et réparation
- Comprendre l'impression offset : guide complet
- Comprendre la rétraction : technique essentielle pour la qualité en impression 3D