



Optimiser les rétractions de l'imprimante 3D : configuration et bonnes pratiques
Pendant l'impression, l'extrudeur pousse filament dans hotend où il fond et sort par buse. Pression se crée dans buse, forçant plastique à sortir.
Mais une fois l'extrudeur stoppé, pression maintenue → petite quantité plastique continue à s'écouler jusqu'à équilibrage pression intérieur/extérieur buse. Cela cause gouttelettes et fins fils sur surface pièce.
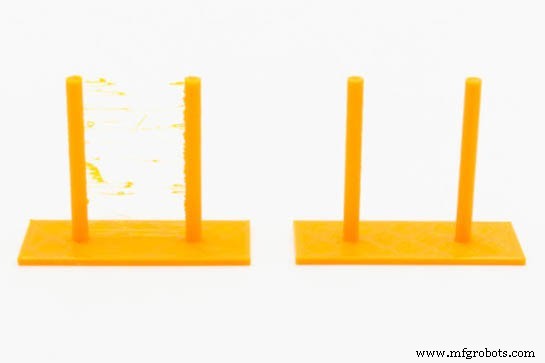
Image 1: Mauvaise config rétraction (gauche) vs correcte (droite). Source: Filament2print
Pour éviter : mécanisme rétraction. Avant déplacement, extrudeur rétracte petit filament → libère pression buse. Fin déplacement, extrudeur repousse filament jusqu'à amorçage buse et restauration pression.
Pour qualité optimale, régler paramètres rétraction pour chaque matériau.
Paramètres rétraction de base
- Distance rétraction : longueur filament rétractée. Dépend matériau + distance extrudeur-hotend. Extrudeur direct : 0,4-1,2 mm. Bowden : 2-10 mm. Règle empirique Bowden : 1 % longueur tube Bowden. Ex: tube 40 cm → 4 mm. Consulter specs hotend : distance max rétraction indiquée par fabricant. Dépasser = bourrage probable.
- Vitesse rétraction : vitesse moteur extrudeur pour rétracter. Trop lent = gouttes persistent. Trop rapide = morsures filament. Général : 25-45 mm/s. 30 mm/s systèmes directs, 40 mm/s Bowden.
- Distance dérétraction : filament ré-extrudé après rétraction. Généralement même valeur distance rétraction. Parfois valeur différente nécessaire (surtout Bowden). Si goutte après rétraction → réduire. Si petit trou → augmenter. Ajustement ±5-10 %. Certains logiciels : « reset distance » = augmentation/diminution par rapport valeur rétraction. Ex: reset 0 = même distance ; -0,2 = rétraction - 0,2 mm.
- Vitesse dérétraction : vitesse extrusion pendant déplacement. Généralement même valeur vitesse rétraction ou légèrement inférieure.
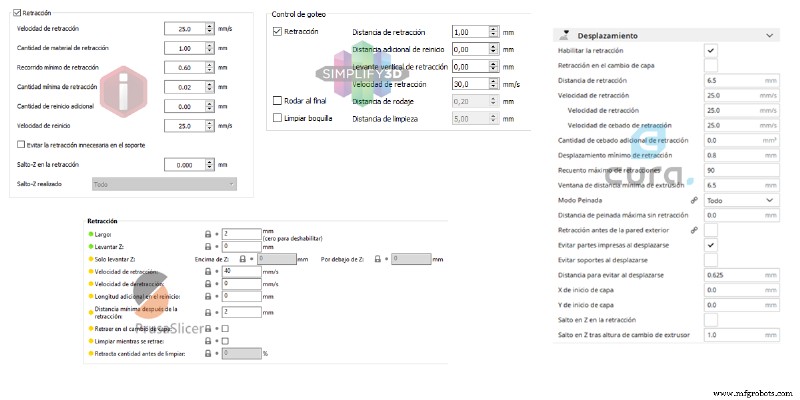
Image 2: Section configuration rétraction dans différents trancheurs. Source: Filament2print
Paramètres additionnels influençant qualité
- Distance minimale après rétraction : distance déplacement minimum avant rétraction. Évite rétractions inutiles petits déplacements.
- Lift, Z-Lift ou Z-Hop : si valeur ≠ 0, hotend soulève distance indiquée pendant rétraction, redescend après déplacement. Évite marques surface, prévient fils. Valeur 100-200 % hauteur couche généralement suffisante.
- Nettoyage pendant rétraction (wipe/coast/nozzle cleaning) : petit mouvement hotend pendant rétraction pour nettoyer buse et cacher couture. Selon logiciels : case à cocher ou valeur réglable.
Tous logiciels n'incluent pas tous ces paramètres, et certains peuvent se comporter différemment. Avant modification, consulter manuel logiciel pour comprendre comportement chacun.
Calibration paramètres rétraction
Paramètres multiples → combinaison adaptée pas triviale. Tests par étapes jusqu'à valeurs correctes. Ajuster indépendamment pour chaque matériau, après avoir déterminé température impression optimale pour chacun.
D'abord obtenir distance et vitesse rétraction optimales → autres paramètres désactivés ou valeurs pré-réglées.
Valeurs optimales = plus basses évitant fils pendant déplacements. Procédure :
- Vitesse rétraction faible (préférence 25 mm/s).
- Distance rétraction intermédiaire : 0,8 mm direct, 0,75 % longueur tube Bowden.
- Imprimer test rétraction (plusieurs modèles disponibles dépôts connus).
- Vérifier résultat :
- Pas de fils → réduire distance rétraction de moitié.
- Fils apparaissent → augmenter distance rétraction 50 %.
- Répéter jusqu'à résultat satisfaisant.
Limites : ≤ 3 mm direct, ≤ 5 % longueur tube Bowden. Si résultat inacceptable dans cette plage → augmenter vitesse rétraction 5 mm/s et recommencer. Vitesse > 40 mm/s non recommandée. Si toujours insatisfaisant → sélectionner combinaison meilleurs résultats.
Certaines combinaisons imprimante/filament ne permettent pas élimination totale fils même avec meilleure combinaison vitesse/distance. Activer alors : Z-lift, nettoyage pendant rétraction, coast, nozzle cleaning pour minimiser/éliminer fils.
Problèmes liés mauvais réglages rétraction
Conséquences très différentes :
- Valeurs trop basses : purement esthétique (fils, gouttes sur pièces).
- Valeurs trop hautes : souvent → bourrage dans heatbreak. Rétraction trop longue → pointe fondue filament atteint zone froide heatbreak, dilate, bloque.
Si bourrage après réglage rétraction, surtout impressions longues → réduire légèrement distance rétraction.
impression en 3D
- Variables, constantes et littéraux en Python – Guide complet
- Emboutissage métal et hydroformage : alternatives rentables à l'estampage traditionnel
- Série Accupro HS : Qualité premium et valeur pratique pour les machinistes
- Guide complet de l'évaluation des machines et équipements
- SIGRABOND® CFRP – Composite carbone résistant chimie pour composants haute performance
- SIGRABOND® Chemical CFRC – Composite haute performance pour composants avancés
- Acier trempé et revenu DIN 1.5217 : propriétés clés et données de performance
- SEW 395 G‑X120Mn13 : Acier Austénitique au Manganèse, Traité en Solution & Trempé, Faible Perméabilité Magnétique
- Alliage UGI® HT286 – Recuit et étiré à froid pour applications haute performance