



Comprendre la Rétraction en Impression 3D : Définition, Réglages et Bonnes Pratiques
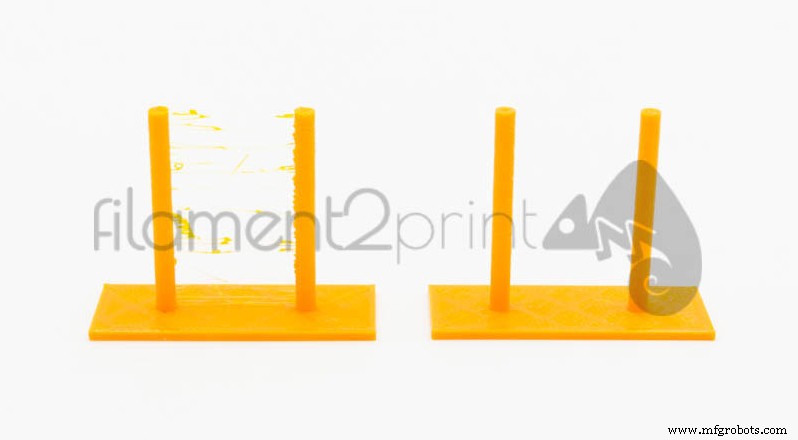
Cet article tente de clarifier le concept de rétraction en impression 3D car c'est un paramètre très important pour obtenir des impressions de qualité, sans dépôts de matériau sur la face extérieure du modèle, ou fils entre pièces qui sont imprimées en même temps.
La rétraction est le mouvement de recul du filament nécessaire pour empêcher le gouttement de matériau pendant les mouvements et déplacements que l'extrudeur effectue à vide pendant l'impression 3D.
Les paramètres qui configurent la rétraction sont :
- Distance de rétraction : Longueur de matériau qui recule dans le processus de rétraction. Elle varie selon le type de matériau, le type de système d'extrusion (Direct ou Bowden) et le type de HotEnd. Pour les matériaux flexibles, surtout pour le type TPE (Filaflex), la rétraction doit être désactivée pour empêcher le filament de s'enrouler sur le pignon de l'extrudeur.
- Vitesse de rétraction : Vitesse à laquelle le moteur de l'extrudeur fait reculer le filament. Avec ce paramètre, il faut être très prudent si des vitesses élevées sont utilisées (supérieures à 70 mm/s) car cela peut marquer le filament de telle manière qu'il devient inutilisable pour continuer l'impression 3D.
- Déplacement minimum : Longueur minimale à partir de laquelle on veut que la rétraction ait lieu.
- Activer la combinaison : En activant ce paramètre, qui se trouve dans la section des options avancées de rétraction du logiciel de tranchage utilisé (Cura, Simplify3D, Slicer, etc.), en plus d'effectuer la rétraction, on empêche le HotEnd de passer au-dessus des trous. Ainsi, on évite les résidus de matériau sur les faces visibles des parties internes des pièces.
- Élévation de l'axe Z lors de la rétraction (Lift Z) : Au même moment que la rétraction se produit, le HotEnd se déplace sur l'axe Z de la distance indiquée. Cette élévation n'est nécessaire que dans le cas de la fabrication de pièces avec beaucoup de détails et de petites zones de grand détail pour éviter de laisser des traces de matériau précisément dans cette zone. Si vous avez besoin d'utiliser ce paramètre, nous recommandons d'utiliser la même distance que la hauteur de couche.
Avec le réglage approprié des paramètres ci-dessus, vous obtenez la rétraction idéale pour votre imprimante 3D.
Malheureusement, il n'existe pas de formule pour trouver la valeur exacte, mais chaque imprimante 3D et chaque extrudeur a besoin d'une valeur particulière. Le tableau suivant contient des valeurs recommandées de longueur et de vitesse de rétraction pour l'imprimante 3D selon le type d'extrudeur utilisé, qui sont un bon point de départ pour les ajuster à votre cas particulier :
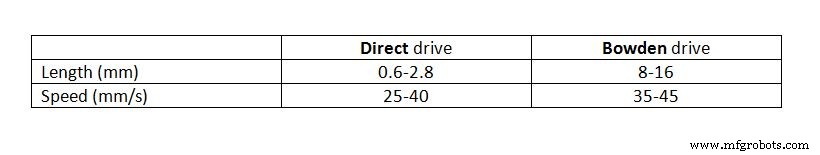
Image 1 : Paramètres de rétraction
Les valeurs du tableau sont entrées dans la section rétraction du logiciel de tranchage utilisé, dans notre cas, Cura 3D, se trouve dans la catégorie matériau.
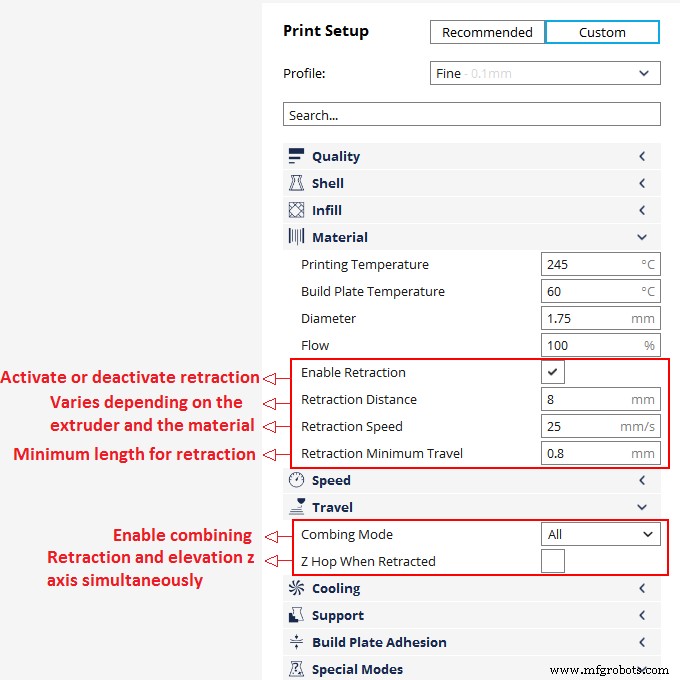
Image 2 : Configuration de la rétraction dans Cura 3
Il faut faire attention en variant le paramètre de longueur, car s'il est trop augmenté (20 mm dans un extrudeur direct), il provoquera un flux discontinu et donc des trous dans la pièce en cours d'impression.
Une fois que tous les paramètres qui configurent la rétraction sont compris et basés sur les valeurs que nous avons fournies, chaque utilisateur obtiendra sa configuration idéale en faisant simplement de petits ajustements.
impression en 3D
- Le fraisage expliqué : définition, processus et opérations clés
- Le tournage en usinage : définition, types et opérations clés
- Le perçage expliqué : définition, processus et 12 conseils d'expert pour le métal
- La métallurgie des poudres expliquée : définition, procédés et avantages
- Tours expliqués : types, fonctions et applications
- Comprendre les machines à rectifier : définitions, types et applications
- Tolérances en ingénierie : Définition, types et applications pratiques
- Commande numérique (CN/NC) : Définition, processus et avantages clés
- Rodage (Honing) : Définition, processus, outillage et applications