



Accélérer l'impression 3D : Impressions plus rapides sans compromettre la qualité
L'impression 3D n'est pas particulièrement un processus rapide : certains modèles de petite taille peuvent prendre ce qui semble être une éternité à imprimer (je viens d'imprimer un modèle qui a pris 37 heures). Mais, y a-t-il un moyen d'accélérer le processus, surtout sans réduire la qualité d'impression ?
Dans cet article, je passerai en revue les différents réglages que vous pouvez ajuster dans votre trancheur pour réduire significativement le temps qu'une impression met à finir, comment maintenir la qualité d'impression (dans une certaine mesure), ainsi que quelques astuces pour y parvenir.
Alors, sans plus attendre, commençons !
Vitesse vs Qualité
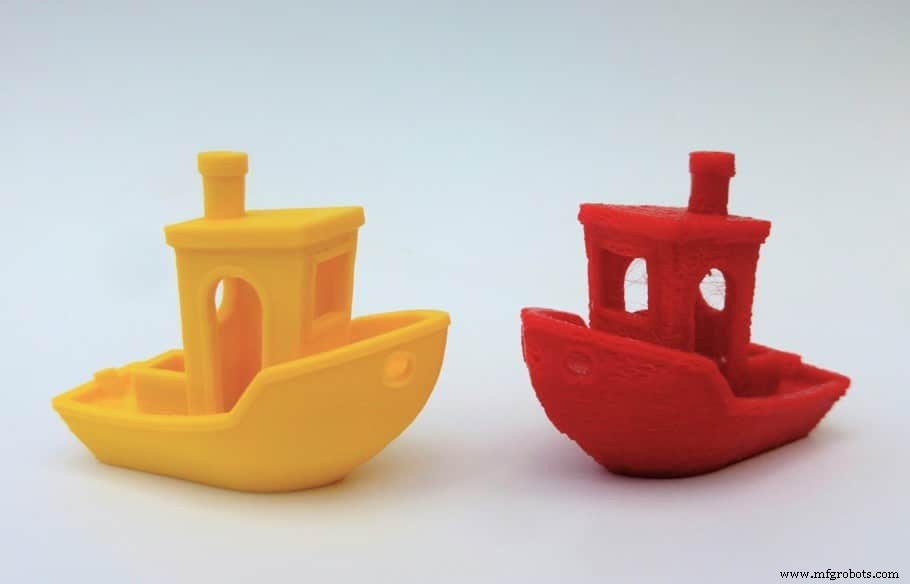
La capacité de la machine à gérer une vitesse donnée sera un facteur important à considérer lors de l'évaluation de l'impact de la vitesse sur la qualité d'impression.
La conception et les matériaux dont les machines sont faites pourraient affecter la qualité à haute vitesse. C'est parce que les mouvements rapides de l'extrudeur pourraient générer des vibrations significatives.
Le filament a aussi ses limites car il a besoin d'une température spécifique pour fondre, et si la machine bouge trop vite, cela peut limiter le débit car la machine ne peut pas fondre le filament à ce rythme.
De plus, si l'imprimante va trop vite, le filament n'aura peut-être pas le temps de créer un lien fort, résultant en une faible adhérence des couches. Vous avez ici un article étendu sur le sujet.
Augmenter la taille de la buse pourrait donner des temps d'impression significativement plus rapides, mais, encore une fois, cela se fait au détriment de la qualité.
En général, plus l'impression est rapide, plus la qualité est basse.
Réglages du trancheur qui affectent le temps d'impression
Un trancheur est le logiciel responsable de convertir un modèle au format STL en commandes d'imprimante au format G-code.
Presque toutes ces applications vous permettent de contrôler plusieurs paramètres, tels que les caractéristiques du remplissage et des périmètres, la largeur et la hauteur de couche, la vitesse, etc., et tous peuvent avoir un grand impact sur la vitesse d'impression.
Voyons la meilleure façon de réduire les temps d'impression en essayant d'affecter le moins possible la qualité de l'impression :
Nombre de parois (Wall Line Count / Shells)
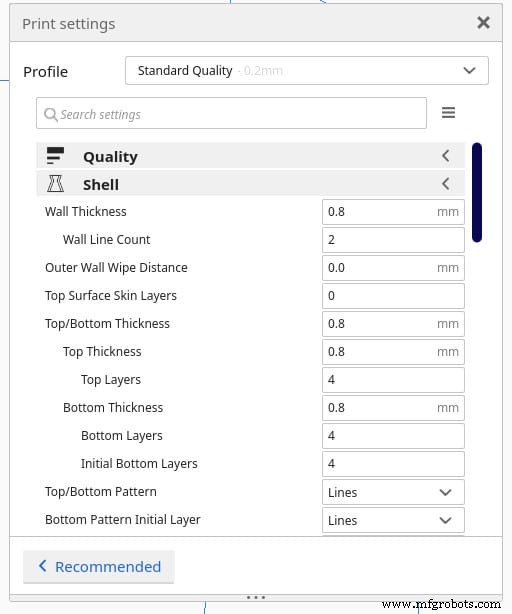
La paroi (ou périmètre) compose l'extérieur des pièces imprimées en 3D et peut être catégorisée en deux sections : les murs, et le haut et le bas.
En ajustant l'épaisseur de paroi, vous définissez automatiquement le nombre de périmètres. Par exemple, régler l'épaisseur de paroi à 1,2 mm signifie que l'imprimante imprimera un total de trois périmètres (affiché comme Wall Line Count dans Cura) car chaque périmètre a 0,4 mm d'épaisseur.
Réduire le nombre de périmètres signifie que le chemin d'impression devient plus court et la quantité de matériau extrudé est réduite, donc nous obtenons des temps d'impression plus rapides.
En bref, réduire le nombre de périmètres/parois resulta en des impressions plus rapides.
Densité de remplissage (Infill Density)
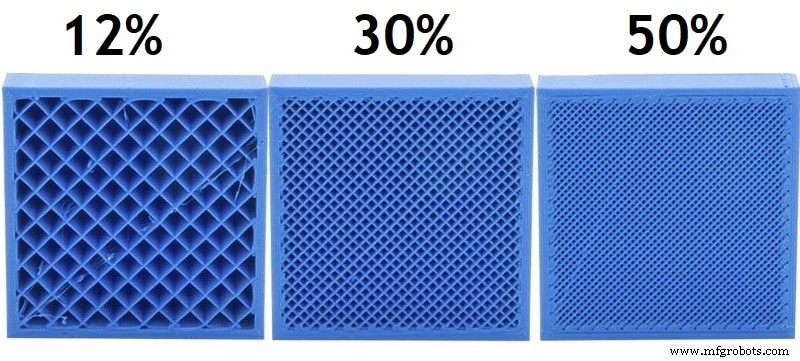
Le remplissage compose le volume intérieur des modèles, et l'un de ses réglages que nous pouvons ajuster est la densité, qui représente combien, ou combien peu, de matériau va constituer la partie intérieure du modèle, et cela peut aller de 0 %, signifiant complètement creux, à 100 %, signifiant complètement solide.
Plus la pièce est dense, plus la quantité de matériau à extruder est grande, et plus il faudra de temps à votre imprimante pour finir l'impression.
Donc, si vous voulez imprimer plus vite, vous devriez diminuer la densité de remplissage, mais gardez toujours à l'esprit que cela pourrait affecter la solidité de l'impression.
Donc, en résumé ; Baisser la densité de remplissage à environ 10 % pourrait vous faire gagner de quelques minutes à quelques heures par impression.
Étapes de remplissage progressif (Gradual Infill Steps)
Il y a un moyen d'éviter de réduire la densité de remplissage sur toute l'impression, tout en atténuant la perte de solidité.
En utilisant un remplissage progressif, vous obtiendrez un gradient de densité à travers tout le modèle, et cela réduira la quantité de matériau utilisée en commençant avec un faible pourcentage de densité aux couches du bas et en l'augmentant progressivement vers les couches du haut.
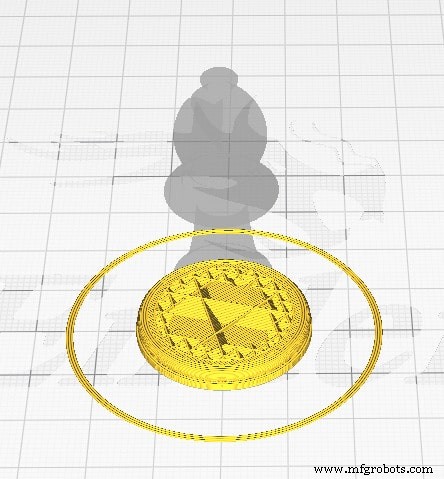
Vous pouvez ajuster deux réglages différents : Gradual Infill Steps, qui représente le nombre de fois où le remplissage est divisé par deux, et la Hauteur, qui contrôle la hauteur à laquelle la densité de remplissage est réduite.
Combien de temps ce réglage peut vous faire gagner dépendra du modèle lui-même, alors activez le réglage et ajustez les deux paramètres, puis tranchez le modèle et comparez le temps d'impression estimé à celui sans remplissage progressif.
Motif de remplissage (Infill Pattern)
Le motif de remplissage est la forme ou le design utilisé pour imprimer le remplissage, et il a aussi un effet sur le temps d'impression. De nombreux motifs de remplissage différents sont disponibles dans les réglages du trancheur (certains dépendent du logiciel que vous utilisez) et chacun donne au modèle différentes caractéristiques (principalement la solidité du modèle).
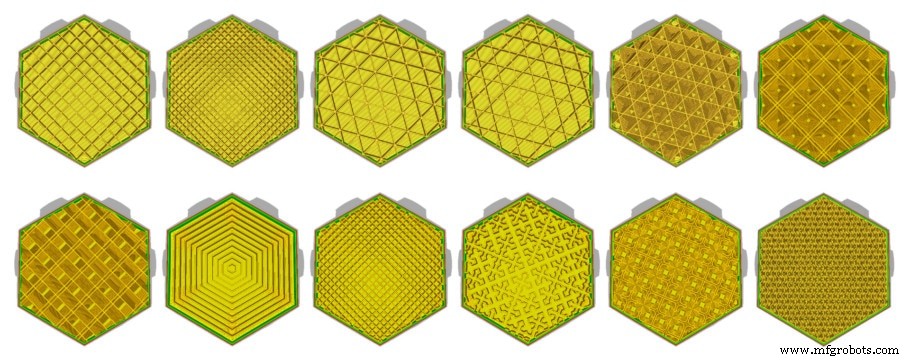
Généralement, le motif de remplissage « Lignes » (Lines) est le plus rapide, suivi de « Zig-zag », car ils sont plus simples à créer, mais cela dépend aussi de la forme du modèle et d'autres facteurs.
En général, vous devriez sélectionner un motif qui fonctionne le mieux pour le modèle spécifique que vous créez car il peut le rendre beaucoup plus solide, mais vous pouvez essayer différents motifs pour trouver lequel réduira le temps nécessaire pour finir le modèle.
Vitesse d'impression et vitesse de déplacement (Print Speed & Travel Speed)
La vitesse d'impression contrôle la vitesse à laquelle la buse se déplace sur le plateau pendant l'impression. Si vous réglez cette vitesse extrêmement haut, vous pourriez expérimenter du ringing ou même des problèmes de sous-extrusion. Vous pouvez essayer de régler une vitesse de base et puis l'augmenter graduellement jusqu'à ce que vous voyiez des défauts sur la surface.
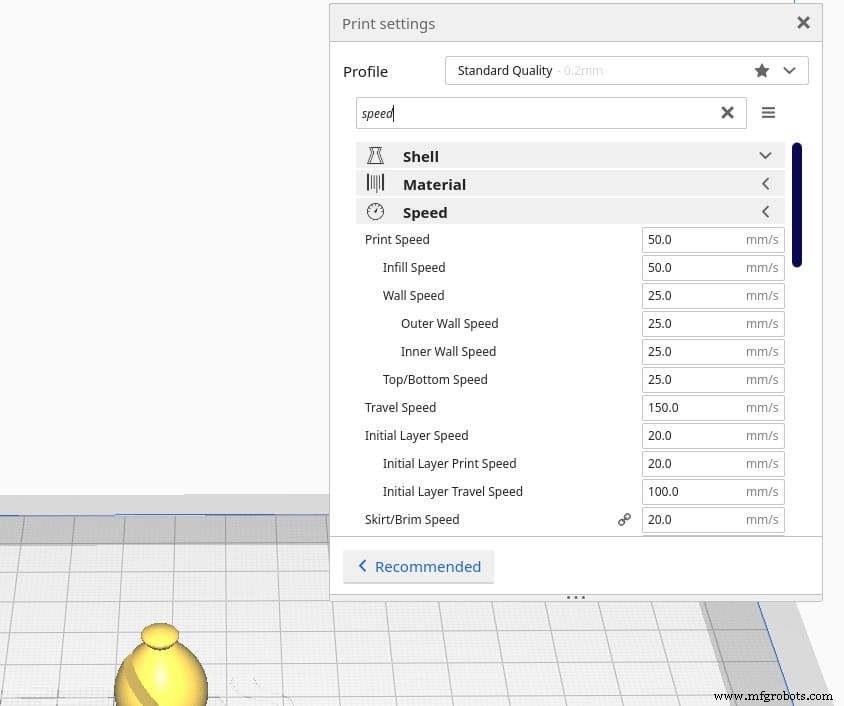
D'un autre côté, la vitesse de déplacement est la vitesse à laquelle la buse se déplace quand elle n'extrude pas de filament. Régler cette vitesse trop haut peut mener à des vibrations significatives et pourrait causer la collision de la buse avec une autre partie de l'impression pendant le déplacement.
Les réglages de vitesse d'impression permettent de contrôler la vitesse de chaque partie (remplissage, parois, haut, bas) séparément.
Vous pouvez augmenter la vitesse de remplissage dramatiquement sans affecter la qualité. Les parois/murs auront besoin de plus de tests mais avec la plupart des imprimantes, vous pouvez aller jusqu'à 60 mm/s sans perte importante de qualité (certaines imprimantes peuvent imprimer à 200 mm/s sans perte de qualité).
Accélération et Jerk
L'accélération et le jerk sont des valeurs établies dans le firmware de la machine, elles ne sont pas écrites dans le G-code et définissent plus en détail comment les mouvements sont exécutés.
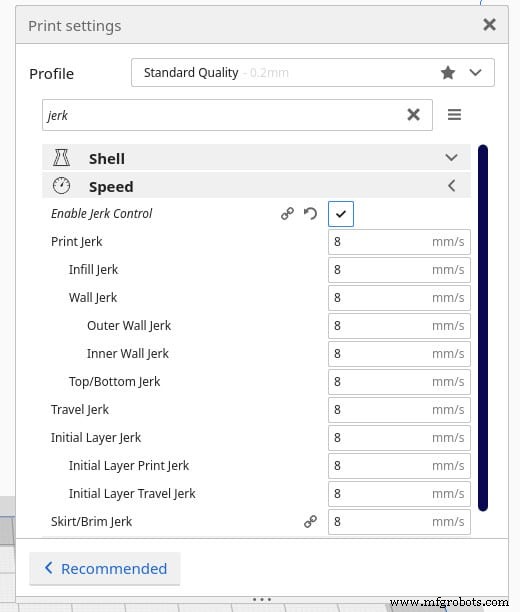
Le réglage Jerk représente le changement de vitesse instantané maximal auquel une tête d'impression se déplace depuis une position immobile : Plus le réglage est haut, plus elle bougera vite depuis une position stable, plus le réglage est bas, plus elle bougera lentement depuis une position stable.
Par exemple, quand la tête d'impression est immobile, elle dit à l'imprimante d'aller instantanément de 0 mm/s à la valeur de jerk définie en ignorant le paramètre d'accélération. Cela fonctionne aussi dans les deux sens, car cela contrôlera aussi la vitesse à laquelle la tête d'impression ralentira jusqu'à atteindre 0 mm/s.
Si la valeur de jerk est haute, il faudra moins de temps pour atteindre la vitesse maximale ou pour s'arrêter, réduisant le temps d'impression (ainsi que la qualité car ces changements de vitesse rapides peuvent introduire des vibrations).
Le réglage Accélération représente à quelle vitesse la tête d'impression est autorisée à accélérer ; plus le réglage est haut, plus vite la tête atteindra sa vitesse maximale, plus le réglage est bas, plus lentement la tête atteindra sa vitesse maximale. Augmenter l'accélération réduira le temps d'impression si la tête a assez de distance pour voyager.
En utilisant le calculateur suivant, vous pouvez entrer vos réglages d'accélération, la distance/longueur d'axe et la vitesse maximale désirée et vous verrez en combien de temps votre imprimante atteindra cette vitesse désirée.
Réglages de support
Les supports sont une fonctionnalité courante en impression 3D car, pendant l'impression, chaque couche doit être supportée par la couche en dessous. Parfois, l'extrudeur doit déposer du matériau à un endroit où il n'y a pas de matériau en dessous, et c'est là que les supports interviennent.
Maintenant, imprimer des supports est extrêmement chronophage, c'est pourquoi, si votre but est d'accélérer le processus d'impression, vous devriez faire tout ce qui est possible pour imprimer le moins de matériel de support possible.
Cela peut être fait en baissant la température d'extrusion, en améliorant le refroidissement des couches, en réduisant le débit et en réduisant la vitesse d'impression, mais ce que j'ai trouvé qui fonctionne le mieux est d'ajuster l'orientation de l'impression de manière à réduire la quantité de matériel de support nécessaire, et d'augmenter ensuite l'angle auquel le trancheur commence à introduire des supports (dans Cura, c'est à 45 degrés par défaut).
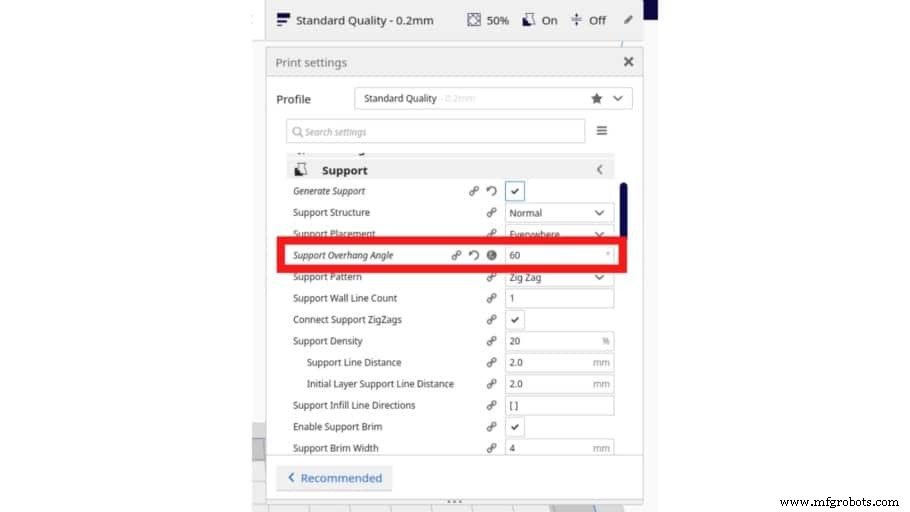
Pour découvrir quel est l'angle maximum que votre imprimante peut imprimer confortablement sans avoir besoin de supports, vous pouvez imprimer ce test de surplomb et de ponts (overhang & bridging test) et voir à quel point il commence à échouer. Si votre imprimante peut imprimer confortablement à un angle de 60 degrés mais commence à échouer à 65, activez les supports à 65 degrés.
Une autre façon d'imprimer plus vite et de réduire l'utilisation globale de matériau est de réduire la densité de remplissage des supports.
Pour en savoir plus sur les supports et optimiser leur utilisation, consultez cet article que nous avons écrit sur ce sujet spécifique.
Hauteur de couche (Layer Height)
La hauteur de couche est la distance entre la buse et la couche précédente de matériau extrudé. Ce paramètre est lié au niveau de résolution que le modèle aura : Plus la hauteur de couche est basse, plus le niveau de détail est haut, et vice versa.
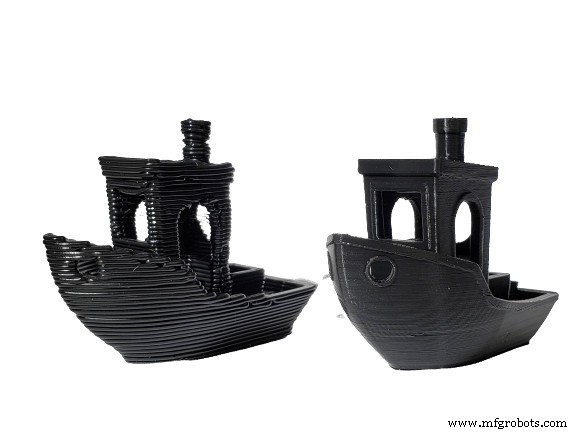
En termes de vitesse d'impression, des couches plus épaisses signifient qu'il y aura moins de couches nécessaires pour atteindre la même hauteur, ce qui résultera en des impressions plus rapides.
D'un autre côté, plus vous augmentez la hauteur de couche, plus la résolution sera basse, et en plus, utiliser des couches plus épaisses pourrait aussi avoir un impact négatif sur la solidité du modèle car il y a beaucoup moins de surface de contact entre les couches.
En général, une bonne hauteur de couche en termes de qualité, vitesse et solidité, est de 0,2 mm.
Largeur de ligne (Line Width / Extrusion Width)
La largeur de ligne détermine la largeur de la ligne qui est en train d'être imprimée. Habituellement, elle est aussi large que le trou de la buse, mais vous pouvez l'augmenter ou la diminuer en ajustant ce réglage.
Avec des largeurs d'extrusion plus élevées, la pression à l'intérieur de la buse augmente aussi pour presser le matériau sur les côtés après qu'il quitte la buse, donc plus de matériau sort de la buse à la fois, ce qui signifie des impressions plus rapides.
Bien sûr, vous ne pouvez pas vous attendre à augmenter la largeur de ligne à 200 % et obtenir la même qualité d'impression (bien que très similaire à ce stade). Généralement, baisser un peu la largeur de ligne augmente la qualité au détriment de la vitesse, alors que l'augmenter trop réduit la qualité mais augmente la vitesse.
Astuce : Imprimer en mode vase (Spiralize outer contour dans Cura) donne généralement des impressions assez fragiles avec une buse standard de 0,4 mm, mais augmenter la largeur de ligne à 200 % imprimera, en substance, le vase avec une paroi deux fois plus épaisse, résultant en une impression beaucoup plus solide et sans prendre plus de temps pour finir.
Réglages d'adhérence au plateau (N'utilisez pas de Brim ou de Raft)
Les skirts, brims et rafts sont conçus pour aider à l'adhérence au plateau (surtout brims et rafts). Une skirt est une ligne de plastique extrudé entourant le modèle et imprimée sans être en contact avec l'impression elle-même. Elle est utilisée pour amorcer l'extrudeur et obtenir un flux fluide avant de commencer à imprimer la pièce.
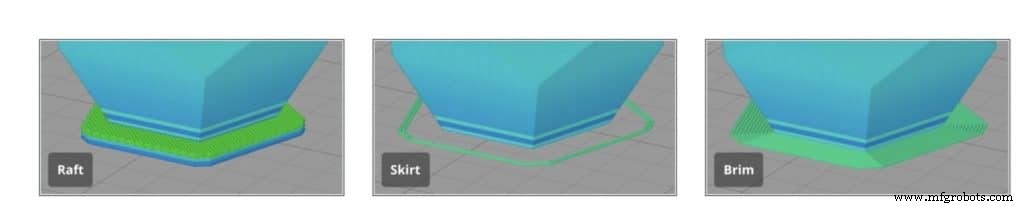
Un brim est une couche de matériau entourant le modèle, comme une skirt, mais qui entre en contact avec les bords du modèle. Celui-ci aide à l'adhérence au plateau et prévient le warping.
Un Raft est une surface imprimée utilisée comme base pour imprimer le modèle 3D dessus. Il aide à garantir que la première couche est bien imprimée et qu'elle ne se détachera pas de la surface de construction.
Comme vous pouvez l'imaginer, utiliser un raft ajoutera beaucoup de temps au processus d'impression et consommera aussi plus de matériau. Je suggérerais fortement d'utiliser une skirt ou rien du tout, car l'imprimante amorce généralement l'extrudeur de toute façon en imprimant une ligne sur le côté du plateau.
Si l'adhérence au plateau est un problème, alors envisagez d'utiliser un brim et d'augmenter la température du plateau légèrement au-dessus de la température de transition vitreuse du filament.
Couches adaptatives (Adaptive Layers)
Les couches adaptatives aident à réduire le temps d'impression beaucoup sans perdre beaucoup de qualité et de résolution car elles utilisent une hauteur de couche variable ; cela signifie que l'imprimante augmentera et diminuera la hauteur de couche pendant l'impression selon la forme du modèle.
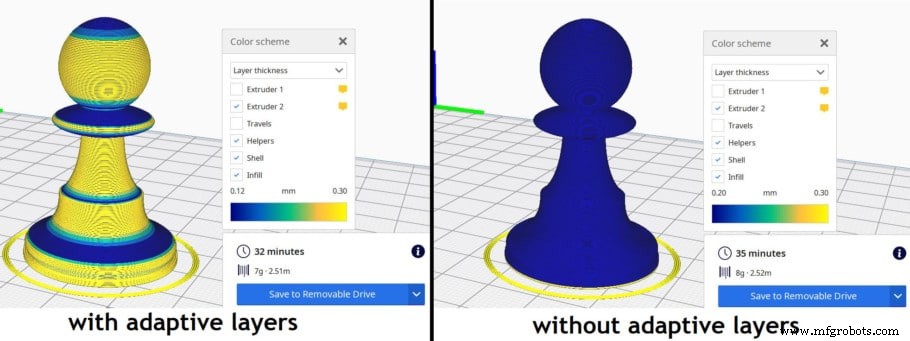
Dans Cura, cette fonctionnalité abaisse automatiquement la hauteur de couche lors de l'impression de zones géométriques courbes, tandis que les zones avec moins de changements structurels seront imprimées avec des couches plus épaisses.
Selon le modèle lui-même, les couches adaptatives peuvent vous faire gagner près de zéro temps jusqu'à 15 % ou même 20 %, dans certains cas.
Autres méthodes pour augmenter la vitesse d'impression
En plus des réglages du trancheur, nous pouvons recourir à d'autres méthodes pour augmenter la vitesse à laquelle les impressions sortent de notre imprimante.
Utilisez une buse plus large (Réduit la qualité d'impression)
Utiliser une buse de plus grand diamètre vous permet d'imprimer des périmètres plus larges, réduisant le nombre total nécessaire.
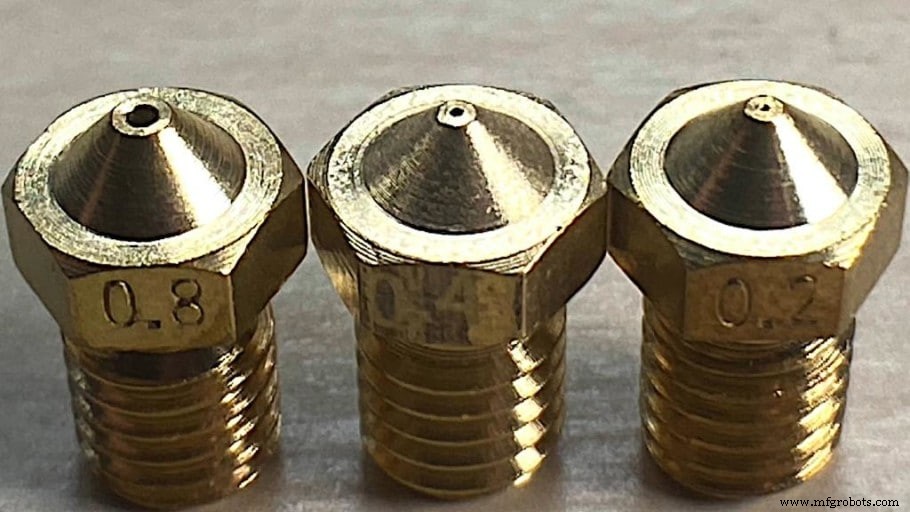
Par la même occasion, une buse de plus grand diamètre vous permettra aussi d'augmenter la hauteur de couche, ce qui, comme discuté précédemment, a un impact direct sur la vitesse d'impression, bien que cela se fasse au prix d'une réduction claire de la qualité d'impression.
Un avantage supplémentaire d'imprimer avec une buse plus large est que, comme la couche elle-même est beaucoup plus large, il y a beaucoup plus de surface de contact, et cela est directement corrélé à la solidité d'une impression : Plus la buse est large, plus la largeur de ligne est large, et cette surface de contact accrue résulte en des impressions plus solides.
Imprimez en gros lots
Si vous devez imprimer plus d'une pièce, imprimer en gros lots serait une option appropriée.
Cela réduit le temps que l'imprimante doit chauffer, refroidir, le nombre de fois où vous devez niveler le plateau (le nivellement automatique prend aussi beaucoup de temps).
Le seul inconvénient d'imprimer en gros lots est que s'il y a une seule erreur/problème, comme une impression se détachant du plateau, alors tout le lot est perdu et vous devez tout recommencer.
Conclusion & Exemples de réglages
L'impression 3D n'est pas exactement un processus rapide. Même une impression de quelques centimètres de haut peut prendre plusieurs heures à compléter.
Si vous suivez ce guide, vous devriez être capable d'augmenter la vitesse d'impression significativement sans une réduction extrême de la qualité.
La liste suivante montre des exemples de réglages pour des vitesses d'impression plus rapides avec des imprimantes 3D standard bon marché, comme l'Ender 3 :
- Hauteur de couche : 0,28 mm
- Nombre de lignes de paroi (Wall Line Count) : 2
- Remplissage (Infill) : 5 % – 10 %
- Couches adaptatives (Adaptive Layers) : Activé
- Vitesse (Speed) : 60 mm/s
- Vitesse de la première couche (Initial Layer Speed) : 20 mm/s
- Hauteur de la première couche (Initial Layer Height) : 0,2 mm
- Adhérence au plateau (Bed adhesion) : Skirt
- Largeur de ligne (Line Width) : 200 %
- Vitesse du ventilateur initiale (Initial Fan speed) : 0 %
- Vitesse du ventilateur (après les couches initiales) : 100 %
- Angle de surplomb pour supports (Support overhang Angle) : 60º (Désactiver les supports, si possible).
- Jerk : valeur maximale de 20 mm/s.
- Accélération : 400 mm/s²
impression en 3D
- Comment la vitesse d'impression 3D influence le temps de construction et la productivité
- Optimisation topologique + impression 3D : révolutionner la conception et la production
- Révolutionner l'agroalimentaire : comment l'impression 3D pilote innovation et efficacité
- Récupérer la date et l'heure actuelles en Python : Guide pratique
- Optimiser les systèmes de fabrication pour booster l'efficacité et réduire les coûts
- Temps clé en main : définition, importance et mesure
- Temps d'inactivité : définition, mesure et stratégies éprouvées pour le réduire
- Équilibrer vitesse et qualité en impression 3D : Réglages optimaux expliqués
- Comment les SDK accélèrent l'innovation dans la fabrication additive