



Paramètres et profils d'impression ABS Cura : Optimisés pour chaque imprimante 3D
L'ABS (Acrylonitrile Butadiène Styrène) est un polymère largement utilisé pour ses propriétés physiques et son coût réduit. C'est aussi l'un des filaments les plus délicats à imprimer pour les particuliers, car il est sujet au warping (déformation) et à la délamination. Très prisé par les premières imprimantes DIY, il est aujourd'hui progressivement remplacé par de meilleures alternatives.
Les imprimantes fermées ont plus de chances de réussir, mais avec les bons réglages, vous devriez pouvoir imprimer des pièces en ABS sur la plupart des machines. La température d'extrusion doit se situer entre 230 °C et 250 °C, et le plateau à 100 °C. De meilleurs résultats s'obtiennent avec les ventilateurs complètement éteints, et l'utilisation d'un brim est recommandée. Une meilleure adhérence au plateau s'obtient avec des feuilles PEI ou des plateaux en verre revêtus.
Pour de meilleurs résultats, il est recommandé d'utiliser un autre polymère, une légère variante appelée ASA (Acrylonitrile Styrène Acrylate).
Les problèmes de l'ABS
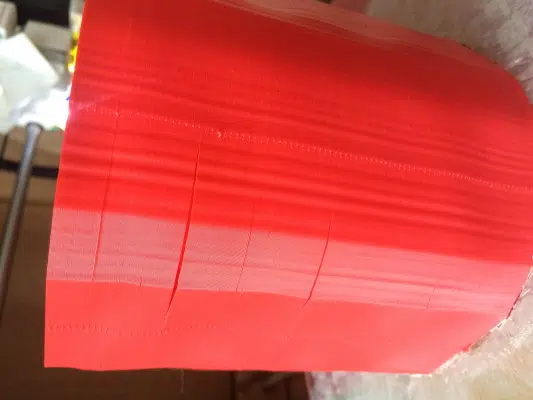
Quiconque a imprimé en ABS a rencontré au moins l'un des problèmes connus : warping et délamination des couches. L'ABS se dilate notablement à l'état fondu, puis se contracte en se solidifiant. Ce phénomène crée des tensions dans l'objet imprimé qui le font se courber vers le haut ou se fissurer le long des lignes de couches.
Le warping et la délamination peuvent être résolus avec une enceinte et une bonne adhérence au plateau.
Il y a aussi la question des fumées, odeurs et particules émises pendant l'impression. L'ABS ne doit être imprimé que dans des zones ventilées ou avec des systèmes de filtration protecteurs. Nausées et maux de tête ont été signalés en cas de surexposition aux émissions d'ABS.
Bien qu'un peu plus cher, l'ASA a moins tendance à se déformer ou à délaminer et dégage moins de fumées et de particules, tout en conservant les avantages de l'ABS. Ces atouts font basculer toute la communauté de l'impression 3D vers l'ASA.
Pourquoi imprimer avec de l'ABS ?
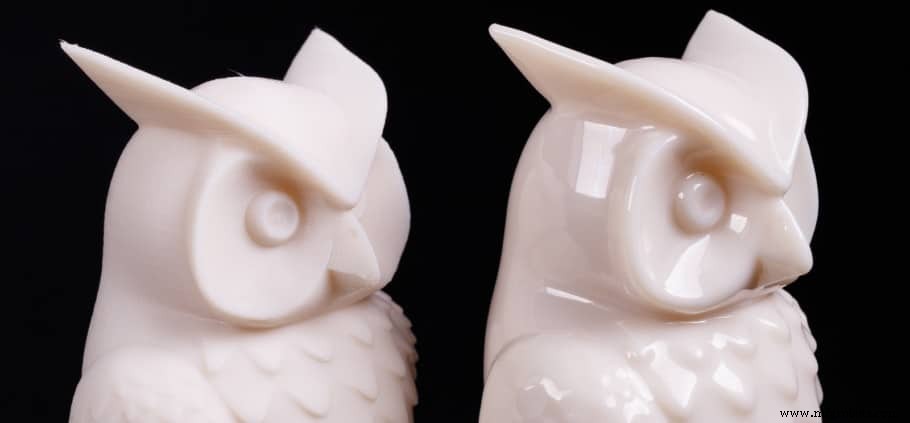
Les principaux avantages de l'ABS sont sa large plage d'utilisation en continu (-20 °C à 80 °C) et sa résistance aux chocs élevée. À l'inverse, le PLA ramollit dès 50 °C et ne supporte pas bien les conditions extérieures. Le PLA a aussi tendance à se briser comme du verre sous l'impact, ce qui le rend inadapté aux applications nécessitant de la ténacité.
Il y a aussi la possibilité du lissage à la vapeur d'acétone, qui rend les pièces ABS (ou ASA) lisses comme si elles étaient moulées par injection.
Les polymères sont sensibles aux UV au point de s'effriter sous exposition prolongée au soleil. L'ASA apporte une résistance aux UV en plus des autres avantages de l'ABS.
Affiner les paramètres de Cura pour l'impression ABS
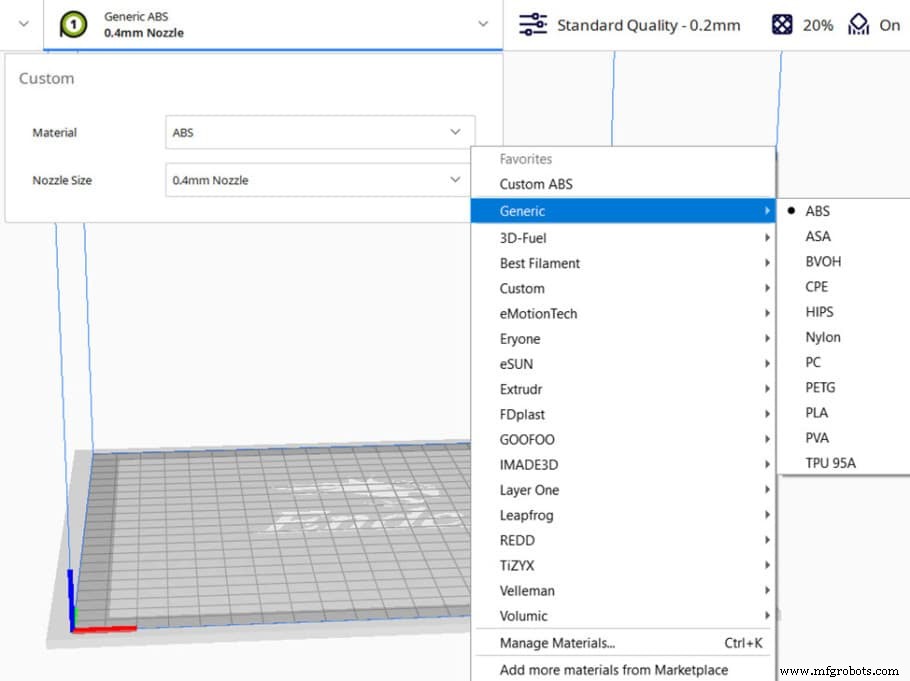
Activer le profil ABS par défaut de Cura (comme point de départ)
Cura intègre de nombreux profils pour marques connues. C'est une bonne idée de les utiliser comme base et d'apporter de petits ajustements. Si la marque n'est pas listée, commencez avec un profil ABS générique.
Hauteur de couche
La hauteur de couche influence fortement le temps d'impression, le détail et la résistance. Le temps diminue avec des couches plus épaisses, mais le détail et la résistance aussi. Pour l'ABS, mieux vaut choisir des couches plus fines pour éviter la délamination.
Une étude montre qu'un ratio hauteur de couche / diamètre de buse plus faible augmente la résistance car il laisse moins d'espaces entre les couches. La recommandation serait d'utiliser une buse plus grande si vous avez besoin de couches plus épaisses. Vous pouvez aussi émuler une buse plus large en changeant la largeur d'extrusion, mais il est préférable de ne pas dépasser 125-150 % de la taille réelle de votre buse (ex : 0,6 mm pour une buse de 0,4 mm).
Pour une buse de 0,4 mm (ou largeur d'extrusion), 0,2 mm serait la hauteur maximale conseillée en ABS. Vous pouvez consulter l'étude ici.
Plus d'infos sur ce sujet dans notre article dédié.
Affinage
Imprimez en ne changeant que la hauteur de couche légèrement et vérifiez les résultats jusqu'à trouver la hauteur idéale pour votre projet spécifique.
Hauteur de couche idéale pour l'ABS :
- Pour le détail : 25 % de la taille de buse ou largeur d'extrusion (0,1 mm pour buse 0,4 mm)
- Meilleur compromis : 25 % – 40 % de la taille de buse ou largeur d'extrusion (0,15 mm pour buse 0,4 mm)
- Impressions rapides / prototypage : 50 % – 65 % de la taille de buse ou largeur d'extrusion (0,2 mm pour buse 0,4 mm)
Température d'impression
Température d'impression idéale pour l'ABS : 235 – 250 °C
La température est cruciale pour l'ABS car elle influence l'adhérence inter-couches et le détail de manière opposée. Plus la température est haute, meilleure est l'adhérence, mais moins le détail est net. Au-delà du point de fusion, les polymères deviennent moins visqueux, donc les détails sont moins nets.
L'ABS (et l'ASA) s'impriment à haute température. Une buse tout métal vous permettra d'obtenir de meilleurs résultats, même si vous pouvez vous en passer.
Affinage
Le réglage de la température se fait en imprimant une tour de calibration de température et en changeant la température d'extrusion après une distance fixe. Une fois l'impression finie, vous verrez clairement la plage où votre filament offre la meilleure adhérence et le meilleur détail.
Voici une bonne vidéo sur le sujet :
Température du plateau
Température de plateau idéale pour l'ABS : 100 °C minimum.
La température du plateau est clé pour l'ABS. Sans plateau chauffant, c'est virtuellement impossible. Faire adhérer fermement l'ABS au plateau assure une impression réussie.
Une étude montre qu'une température de plateau légèrement supérieure à la température de transition vitreuse du filament améliore grandement l'adhérence. Consultez-la ici.
Contrairement à l'eau, les polymères ont une température caractéristique supplémentaire : la température de transition vitreuse. Au-dessus, leurs propriétés physiques passent de fragiles et dures à ductiles et résistantes.
La température de transition de l'ABS est d'environ 110 °C. Si votre machine l'atteint, il est fortement conseillé de la régler à 110 °C ou plus. Un elephant's foot plus marqué est à prévoir, mais peut être compensé dans le trancheur ou le modèle en ajoutant un chanfrein en bas.
Affinage
La température du plateau n'a pas besoin d'être affinée très précisément. Essayez de dépasser 100 °C et augmentez jusqu'à ce que l'impression réussisse.
Refroidissement
Avec l'ABS, n'utilisez pas de refroidissement pour éviter la séparation des couches et le warping. Les ventilateurs de refroidissement de pièce peuvent être utilisés ponctuellement jusqu'à 30 % quand le détail est primordial et que la température ambiante est élevée. La meilleure première approche est de couper le refroidissement de pièce totalement, sauf pour les ponts. Sachez que si les ponts s'améliorent, les risques de délamination augmentent drastiquement.
Affinage
Une tour peut être imprimée comme pour la calibration de température, en ne changeant que le refroidissement de pièce.
Réglages de refroidissement idéaux pour l'ABS :
- Vitesse ventilateur première couche : éteint
- Vitesse ventilateur : éteint
- Type d'adhérence plateau : feuilles PEI ou verre revêtu
- Largeur du brim : au moins 10 mm
Vitesse d'impression
Comme l'ABS ne s'accommode pas du refroidissement de pièce, la vitesse doit être réduite pour laisser le plastique se solidifier. Selon votre imprimante et la taille de la pièce, un bon point de départ serait 20 – 30 mm/s pour les premières couches et 30 – 60 mm/s pour les autres.
Les périmètres doivent rester aussi bas que possible, tandis que les vitesses d'infill peuvent être augmentées.
Affinage
Imprimez la même pièce en ne changeant que la vitesse pour voir l'effet sur votre configuration.
Réglages de vitesse idéaux pour l'ABS :
- Vitesse d'impression : 30 – 50 mm/s
- Vitesse première couche : 20 – 30 mm/s
- Vitesse d'infill : 40 – 60 mm/s
- Vitesse de déplacement : 60+ mm/s selon l'imprimante
Rétraction
L'ABS peut être assez filamentaire (stringing) car les températures sont élevées et pas de refroidissement n'est utilisé. Mais si la rétraction est bien réglée et quelques options activées, vous obtiendrez des résultats impressionnants.
Un test de stringing aide à régler la rétraction. Commencez avec 3 mm de distance de rétraction pour un extrudeur direct et 6 mm pour un Bowden. Une vitesse de rétraction de 25 mm/s dans les deux cas est un bon premier essai. Les réglages par défaut de Cura fonctionnent généralement bien.
Qu'est-ce que le Combing et quel réglage utiliser ?
Le Combing désactive la rétraction et modifie les déplacements pour passer sur l'infill et déposer le plastique qui suinte. Il peut aider de le régler sur « Within infill » (dans l'infill).
Affinage
Imprimez divers tests de stringing en changeant légèrement la vitesse ou la distance de rétraction à chaque fois pour affiner ces réglages.
Réglages de rétraction idéaux pour l'ABS :
- Distance de rétraction : 3 mm pour direct ou 6 mm pour Bowden
- Vitesse de rétraction : 25 mm/s
- Combing : ACTIVÉ et réglé sur « Within Infill »
Adhérence au plateau
Comme mentionné dans la section température du plateau, l'adhérence est grandement augmentée si la température est réglée au-dessus de la transition vitreuse du filament.
Les brims sont des bordures d'une couche d'épaisseur qui augmentent le contact avec le plateau. Ils aident beaucoup sur les modèles qui n'ont pas une bonne base pour adhérer. Les jupes (skirts) font la même chose mais ne touchent pas le modèle ; elles ne font qu'amorcer la buse, donc n'aident pas pour l'adhérence des couches.
Un raft agit comme les brims mais est composé d'au moins deux ou trois couches sous tout le modèle. Il peut aussi compenser les irrégularités du plateau.
Colle en bâton, laque pour cheveux et ruban de peintre sont des alliés pour l'adhérence. Si rien ne fonctionne, essayez de la colle, un adhésif spécial plateau, ou appliquez soigneusement du ruban de peintre.
Réglages d'adhérence idéaux pour l'ABS :
- Température plateau : 100+ °C
- Type d'adhérence : feuilles PEI ou verre revêtu
- Largeur du brim : au moins 10 mm
- Produits aidant l'adhérence : Colle en bâton, laque, ruban de peintre.
Avez-vous besoin d'une enceinte pour imprimer l'ABS ?
Bien qu'on puisse s'en passer sur de petits modèles, une enceinte aide définitivement pour l'ABS. Si votre imprimante a une chambre chauffée, c'est encore mieux.
Résumé : Réglages/profil Cura idéaux pour l'impression ABS
- Hauteur de couche : 25 % – 40 % de la taille de buse ou largeur d'extrusion (0,15 mm pour buse 0,4 mm)
- Température d'impression : 235 – 250 °C
- Température plateau : 100+ °C
- Type d'adhérence plateau : feuilles PEI ou verre revêtu
- Distance de rétraction : 3 mm pour direct ou 6 mm pour Bowden
- Vitesse de rétraction : 25 mm/s
- Vitesse d'impression : 30 – 50 mm/s
- Vitesse de déplacement : 60+ mm/s selon l'imprimante
- Vitesse ventilateur premières couches : éteint
- Vitesse ventilateur reste de l'impression : éteint (sauf pour les ponts)
impression en 3D
- Pourquoi l'ABS est le thermoplastique de premier choix pour l'impression 3D : avantages, limites et conseils d'experts
- Critères clés pour le choix des teintures en impression jet d'encre
- Formlabs Lance un Algorithme Avancé de Packing 3D pour Fuse 1, Réduisant les Coûts d'Impression jusqu'à 46 %
- Ultem 1010 et ASA : Matériaux FDM avancés pour imprimantes Stratasys Fortus
- Stratasys obtient la validation Pantone® : précision couleur élevée pour imprimantes 3D J750 et J735
- Calculer le ROI des imprimantes 3D métal : guide pratique
- Impression 3D Markforged : l'arme secrète derrière l'équipe BattleBots Valkyrie
- Stratasys lance le filament ABS-CF10 fibres de carbone pour impression 3D FDM avancée
- Applications clés des vérins pneumatiques dans l'automatisation moderne