



Renforcer vos impressions 3D : Guide complet étape par étape
En travaillant sur des pièces imprimées en 3D, vous pouvez être confronté au besoin de les renforcer, totalement ou localement, pour améliorer leur solidité et durabilité. Cela peut concerner toute la pièce ou une zone spécifique soumise à des charges : compression, traction, cisaillement, torsion ou flexion.
Dans cet article, nous explorerons de nombreuses méthodes pour obtenir des impressions plus solides : améliorer la résistance dès la conception, contrôler la température et la vitesse d'impression, ou choisir le matériau le plus adapté. Mais d'abord, un résumé rapide des actions pour renforcer vos impressions 3D.
Pour rendre des pièces imprimées en 3D plus solides, il est crucial de choisir la bonne orientation d'impression, d'augmenter l'épaisseur des parois et la densité d'infill. On peut aussi augmenter la résistance en ajustant le débit, en réduisant la vitesse, en augmentant la largeur de ligne, en augmentant la température, et même en éteignant les ventilateurs. Enfin, envisagez d'imprimer en Nylon et de recuire la pièce.
C'est parti !
Commencer par la conception
Cette section souligne l'importance de la conception avant impression et comment l'exploiter à votre avantage.
En effectuant une analyse de contrainte sur la pièce, vous identifierez les zones de forte contrainte. Renforcer localement la pièce et modifier ces zones offrira le meilleur rapport résistance/poids, réduira la consommation de filament et minimisera les temps d'impression.
La première chose à faire est de modifier la densité d'infill en l'augmentant uniquement dans les zones de forte contrainte.
Sur ces zones spécifiques, vous pouvez aussi modifier les périmètres en augmentant leur nombre jusqu'à l'épaisseur désirée.
Un renforcement interne est également possible. Si vous modélisez un trou interne dans une zone de forte contrainte, le trancheur le traitera comme une caractéristique de la pièce. Il l'imprimera donc avec des périmètres, créant une structure interne en forme de petit tube qui répartira mieux les charges dans cette zone.
Réglages du trancheur qui influencent la solidité
Un trancheur est un logiciel qui joue un rôle clé dans l'impression 3D : il convertit un modèle STL en commandes G-code pour l'imprimante.
Dans ces commandes, on peut régler l'orientation, la température, le motif et la densité d'infill, qui affectent la qualité et la résistance.
Orientation d'impression
L'orientation des couches détermine largement la solidité de l'impression.
Il est important de savoir que l'interface entre couches est un point faible. Si vous appliquez une force directement dans la direction des couches, vous casserez la pièce presque sans effort. Lors du positionnement de votre modèle dans le trancheur, tenez compte des charges subies et assurez-vous que le plan d'impression n'est pas parallèle à ces forces.
Pour un exemple, consultez notre article dédié.
Épaisseur des parois (nombre de coques/périmètres)
Les coques ou périmètres (le nom dépend du trancheur) forment l'extérieur des pièces. La machine les imprime différemment de l'intérieur.
De nombreux réglages affectent l'impression des coques/périmètres, certains directement liés à la solidité. L'épaisseur de paroi en est un exemple.
Le réglage d'épaisseur de coque est généralement divisé en épaisseur de paroi et épaisseur des couches haut/bas. Vous pouvez définir soit la largeur de paroi (en mm), qui détermine la largeur de l'ensemble des parois, soit le nombre de passages de la buse. Ces paramètres sont corrélés : l'ajustement de l'un modifie l'autre automatiquement.
Les réglages sont presque identiques pour les couches haut/bas. L'épaisseur fait référence à la hauteur des couches. Pour des pièces plus solides, utilisez des valeurs plus grandes : épaisseur de paroi entre 2 et 3 mm, et épaisseur haut/bas entre 1,6 et 2 mm.
Motif d'infill
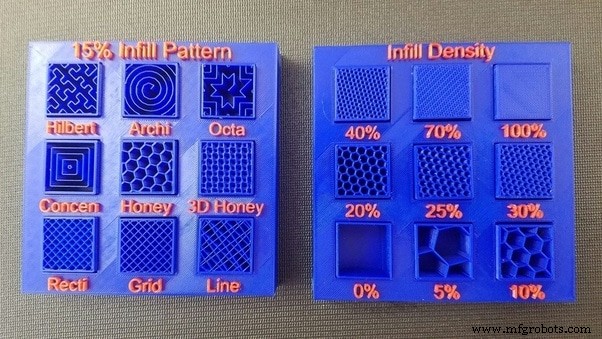
De nombreux motifs d'infill sont disponibles dans les réglages.
Si l'objectif est une pièce plus solide, les motifs comme cubique, subdivision cubique, octet, quart cubique et gyroid seront préférables aux motifs comme lignes ou zigzag qui offrent une résistance inférieure.
Cependant, le choix dépend du type de charge, de sa direction, et de la consommation de matière et de temps de chaque motif.
Malgré une analyse propre à chaque pièce, en général, un nid d'abeille (honeycomb) avec une densité d'environ 50 % est l'option la plus résistante.
Pour un article complet sur l'infill, cliquez ici.
Densité d'infill
Outre le motif, la densité influence la solidité. Plus l'infill est dense, plus la pièce est solide, car il y a plus de matière pour supporter les charges et une meilleure répartition.
Cependant, 100 % de densité n'est pas toujours optimal. Selon les caractéristiques souhaitées, cela augmente le temps d'impression, la consommation de filament et le poids.
Quelle est une bonne densité d'infilling ?
En général, dépasser 75 % n'augmente pas significativement la résistance. Une densité de 50 % peut déjà donner la même résistance que 100 %, ou s'en rapprocher beaucoup.
Réduire la hauteur de couche
La hauteur de couche est la hauteur de chaque couche de plastique extrudé. Ce paramètre est lié au niveau de détail ou résolution du résultat final.
Une étude a déterminé comment différentes hauteurs de couche et diamètres de buse affectent la résistance. Ils ont testé des buses de 0,4, 0,6 et 0,8 mm avec diverses hauteurs de couche et ont conclu que plus la hauteur de couche augmente, plus la pièce s'affaiblit : du minimum au maximum, il y avait une différence de résistance d'environ 3,5 fois.
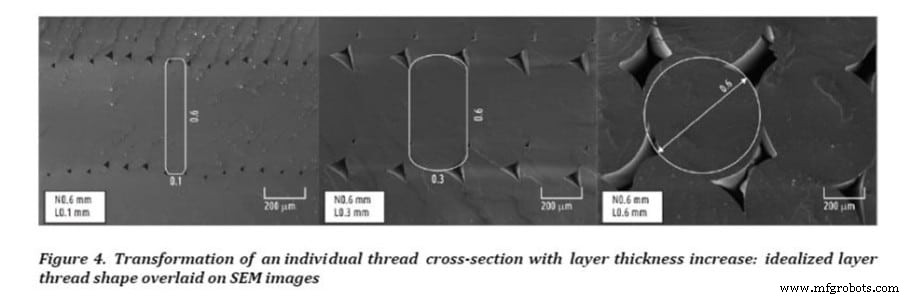
Comme le montre cette image, le diamètre de buse joue un rôle majeur : imprimer avec une buse de plus grand diamètre mais à faible hauteur de couche offre une surface de contact plus large entre chaque couche, créant une liaison globalement plus forte et donc une impression 3D plus solide.
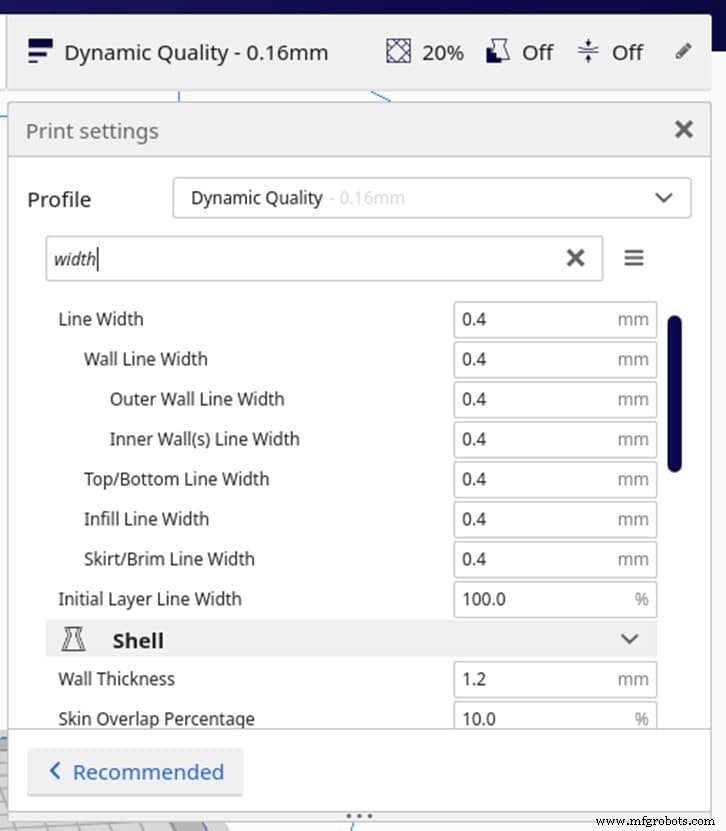
Augmenter la largeur de ligne
La largeur de ligne est la largeur du filament déposé. Avec des largeurs d'extrusion plus grandes, la pression dans la buse doit être plus élevée pour écraser le matériau sur les côtés après sa sortie.
Cette pression n'écrase pas seulement le matériau sur les côtés, elle presse aussi les couches ensemble, améliorant l'adhérence inter-couches. Les valeurs de largeur de ligne peuvent s'exprimer en pourcentage d'une buse de 0,4 mm.
On observe que l'adhérence et la résistance atteignent leur maximum à 150 %. Au-delà, elles diminuent car on obtient des surfaces très rugueuses et contraintes.
Ajuster le débit (Flow Rate)
Une cause de pièces fragiles peut être la sous-extrusion à cause des trous, couches manquantes ou petits vides. Cela peut être lié à un débit inadéquat. Augmenter progressivement ce réglage jusqu'à voir une amélioration peut résoudre le problème.
Vous pouvez aussi rencontrer le problème inverse : la sur-extrusion. Dans ce cas, diminuez le débit progressivement jusqu'à amélioration. La délamination est une autre cause de perte de résistance. Augmenter le débit peut être la solution.
Réduire la vitesse d'impression
Selon la capacité de la machine à gérer une vitesse donnée, la qualité sera affectée plus ou moins.
Les mouvements rapides de l'extrudeur génèrent des vibrations significatives et des impressions de mauvaise qualité. Réduire la vitesse peut donc être une bonne solution.
Augmenter la température d'impression
Des températures plus élevées signifient une meilleure adhérence entre couches.
Parallèlement, des températures très basses causent souvent de la sous-extrusion. Les pièces imprimées plus chaud tendent à être plus lourdes car elles contiennent plus de matière. Plus de matière signifie généralement plus de résistance.
Néanmoins, attention : des températures extrêmement élevées ne sont pas optimales pour la résistance. Vous pourriez obtenir des pièces filamenteuses avec des vides et bulles, et dégrader le matériau, affaiblissant la pièce.
Éteindre le ventilateur de refroidissement
Le ventilateur refroidit le matériau une fois sorti pour qu'il se solidifie vite et que la pièce ne se déforme pas. Mais attention : le refroidir trop peut causer des problèmes d'adhérence inter-couches et les faire se séparer.
D'un autre côté, cela peut causer de mauvais ponts ou de la surchauffe menant à la déformation de la pièce finale.
Réglages idéaux du trancheur pour des impressions plus solides
Voici un tableau avec les réglages idéaux pour le filament PLA :
| Paramètre | Réglage |
| Température d'impression | 200–210 °C |
| Température plateau | 50 – 65 °C |
| Hauteur de couche | 0,12 mm (plus bas = mieux) |
| Rétraction | 6 mm |
| Infill | 50 % ou plus |
| Vitesse | 30 – 50 mm/s |
| Vitesse première couche | 20 mm/s |
| Hauteur première couche | 0,2 mm |
| Vitesse ventilateur initiale | 0 % |
| Vitesse ventilateur | 0 % pour impressions plus solides |
| Angle de surplomb support | 45° |
Pour d'autres matériaux courants, températures d'impression idéales :
- ABS : 230 – 240 °C
- PETG : 220 – 230 °C
- TPU : 220 – 240 °C
Températures de plateau idéales :
- ABS : 90 – 110 °C
- PETG : 70 – 85 °C
- TPU : 50 – 65 °C
Utiliser un filament plus résistant
Le matériau a des conséquences directes sur la solidité et la durabilité. En termes de résistance, le polycarbonate semble être le filament le plus fort. Bien imprimé et à bonnes températures, il produit des composants extrêmement solides et durables.
Vient ensuite le nylon, comparable au polycarbonate. Ce matériau est résistant aux chocs, à la fatigue et à la chaleur, avec l'avantage d'être plus facile à imprimer que le polycarbonate.
PLA et PETG sont d'autres matériaux courants, plus faciles à imprimer que le polycarbonate. Le PLA est souvent recommandé pour débuter. Le PLA est plus rigide tandis que le PETG est plus flexible, donc plus difficile à casser car il se plie davantage.
Cette caractéristique rend le PETG aussi plus résistant aux chocs que le PLA car il absorbe mieux l'impact. En revanche, le PLA est plus résistant en traction.
Le tableau suivant montre la résistance aux chocs pour différents matériaux selon les orientations (Joules/Mètre) :
| À plat | Horizontal | Vertical | |
| Polycarbonate | 354 | 515 | 42 |
| Nylon | 325 | 249 | 60 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
Pour une comparaison détaillée entre PLA et PETG, consultez notre article.
Quel filament résiste à l'extérieur ?
Pour résister à l'extérieur, un matériau doit résister aux UV, aux températures et à l'eau.
Quels sont les matériaux les plus recommandés pour l'extérieur ?
Le PETG résiste aux UV et à l'eau, ce qui en fait une bonne option pour l'extérieur.
L'ASA est résistant aux UV et supporte toutes les conditions météo. Sa température de transition vitreuse élevée lui confère une haute résistance thermique, aux chocs et chimique.
En revanche, le nylon, le PLA et le HIPS ne sont pas recommandés pour l'extérieur faute de résistance aux UV. Ils perdent leur couleur et deviennent cassants avec le temps.
Vous trouverez plus d'informations sur ce sujet ici.
Quel filament résiste le mieux à la chaleur ?
La résistance thermique est la température maximale qu'une impression peut supporter avant de fondre ou craquer.
Le polycarbonate est connu pour sa résistance, durabilité et haute résistance thermique. Sa température de transition vitreuse est de 150 °C, et les impressions supportent jusqu'à environ 140 °C.
L'ABS est un autre filament populaire avec haute résistance thermique et aux dommages. Sa transition vitreuse est à 105 °C et les impressions finies supportent des températures proches de 100 °C, mais pas de manière prolongée.
Le PETG a aussi de bonnes qualités de résistance thermique et est très facile à imprimer. Il supporte jusqu'à 75 °C.
Plus d'informations sur la résistance thermique des filaments ici.
Recuire l'impression (Annealing)
Le recuit augmente la solidité et la durabilité de la pièce. Ce processus augmente le nombre de structures cristallines de grande taille dans le plastique, ce qui aide à redistribuer les charges et l'énergie thermique plus uniformément.
Le processus consiste à exposer la pièce à une température précise : au-dessus de la transition vitreuse mais en dessous de la température de fusion, pendant environ 30 à 45 minutes.
Pour plus d'informations, consultez cet article.
Conclusion
Comme nous l'avons vu, de nombreuses actions permettent d'obtenir des pièces de haute qualité et solides.
Vous devrez généralement combiner plusieurs d'entre elles.
En commençant par la phase de conception avec une analyse de contrainte, en passant par les bons réglages du trancheur, et en choisissant le matériau le plus adapté, vous obtiendrez des pièces résistantes et durables.
impression en 3D
- L'impression 3D silicone expliquée : guide débutant pour une production de pointe
- Jet de matière (Material Jetting) : Le guide ultime pour la précision, la couleur et l'innovation
- Maîtriser l'impression 3D TPU : Votre guide complet pour des pièces flexibles et durables
- Structures de support en impression 3D : guide expert pour conception, utilisation et optimisation
- Impression 3D métal 2024 : Guide complet des technologies, applications et avantages business
- Impression 3D titane : applications, avantages et technologies émergentes
- Évaluer la durabilité de l'impression 3D industrielle
- Guide expert pour choisir les matériaux d'impression 3D pour SLS, MJF, FDM, SLA et DLS™
- Renforcer l'hydraulique : stratégies éprouvées pour une durabilité accrue