



Impression 3D métal 2024 : Guide complet des technologies, applications et avantages business
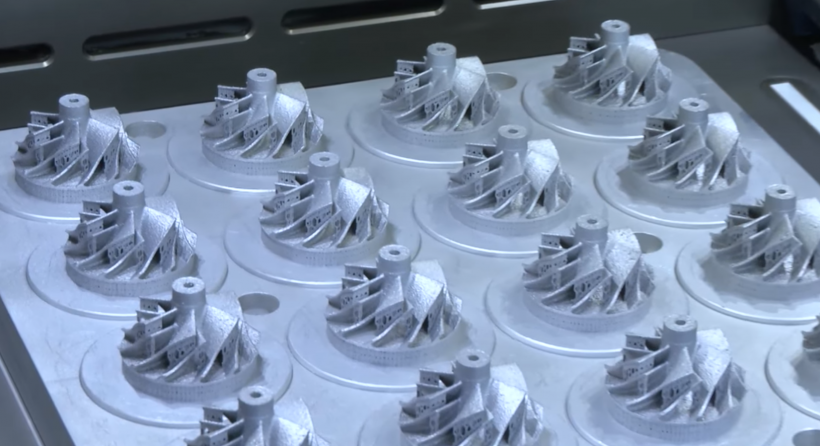
L'impression 3D métal progresse rapidement sur tous les fronts. Nouveaux matériaux, vitesses de construction plus rapides et précision accrue débloquent une gamme d'applications industrielles qui étaient auparavant impossibles. Pourtant, naviguer parmi les technologies disponibles et les intégrer dans les flux de travail existants reste un défi pour de nombreuses entreprises.
Ce guide fournit une vue d'ensemble claire, pilotée par des experts, de l'impression 3D métal, couvrant les technologies leaders, leurs avantages et limitations, matériaux clés, machines et applications pratiques. Il décrit également le business case, les défis courants et les étapes de post-traitement essentielles.
Technologies d'impression 3D métal
Tous les procédés de fabrication additive métal partagent le même principe de base : construire des pièces couche par couche. Les principales familles sont :
- Fusion sur lit de poudre
- Dépôt d'énergie direct (DED)
- Metal Binder Jetting
- Lamination ultrasonique de feuilles
Fusion sur lit de poudre
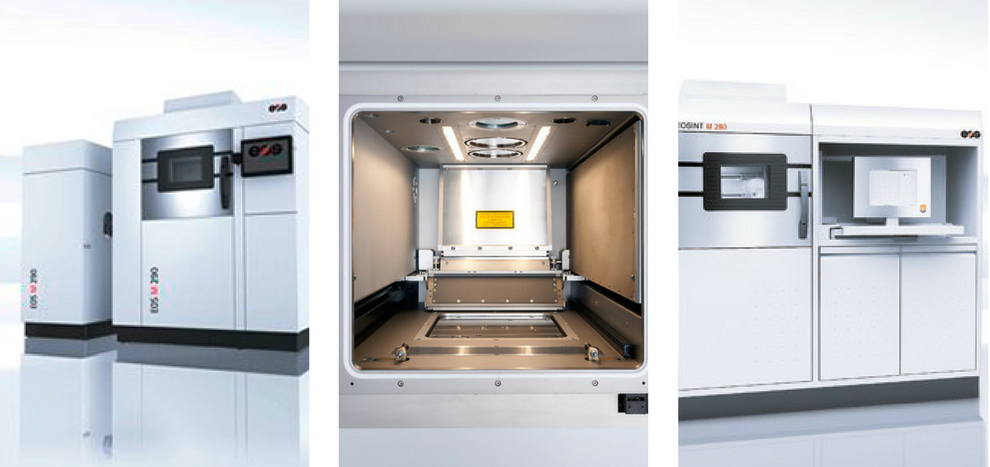
La Fusion sur lit de poudre (PBF) est la technologie de FA métal la plus mature. Elle utilise une fine couche de poudre métallique étalée sur une plateforme de construction et la fusionne sélectivement soit avec un laser (SLM/DMLS) soit avec un faisceau d'électrons (EBM).
Principaux procédés PBF :
- Selective Laser Melting / Direct Metal Laser Sintering (SLM/DMLS) — basé laser, haute résolution, adapté à une large gamme d'alliages. DMLS a actuellement la plus grande base installée mondiale, selon IDTechEx.
- Electron Beam Melting (EBM) — basé vide, superalliages haute température (ex. Ti-6Al-4V, Inconel 718) idéaux pour composants de turbine aérospatiale. L'EBM offre une excellente densité de pièce mais une résolution légèrement inférieure comparée au SLM en raison de couches plus épaisses.
Toutes les pièces PBF nécessitent un post-traitement pour atteindre la précision dimensionnelle finale et les propriétés mécaniques. Étapes typiques : soulagement de contrainte, pressage isostatique à chaud (HIP) et finition de surface.
Dépôt d'énergie direct (DED)
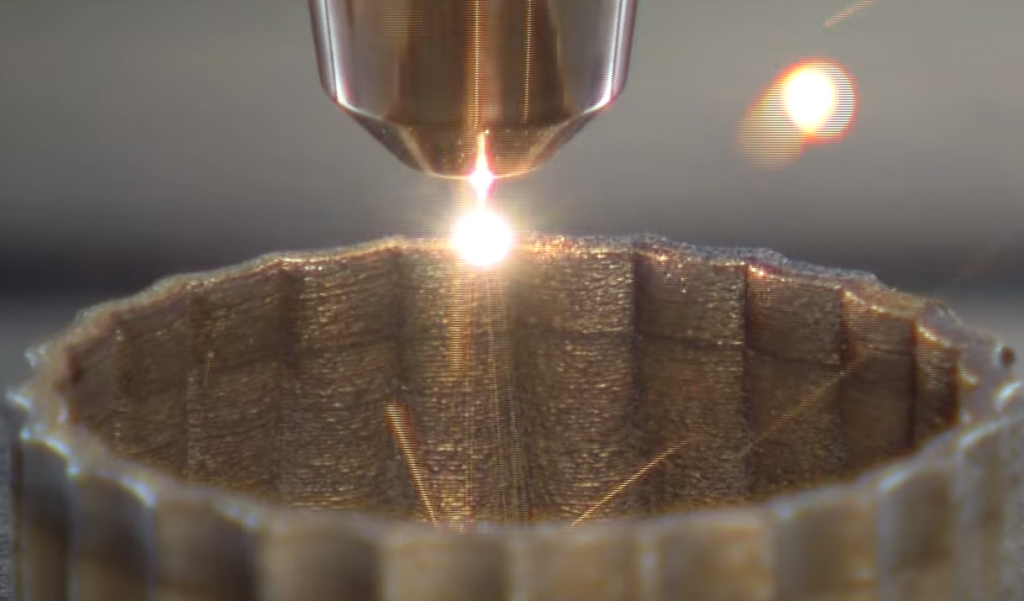
Le DED fait fondre la matière première métallique (poudre ou fil) directement sur un substrat en utilisant un laser ou un faisceau d'électrons. Il offre des taux de dépôt élevés et peut construire de très grandes pièces — le système EBAM de Sciaky peut produire des composants de plus de 6 m de long.
Le DED excelle dans la réparation de pièces endommagées (ex. pales de turbine, outils de moulage par injection) qui sont difficiles à réparer avec l'usinage conventionnel.
Metal Binder Jetting
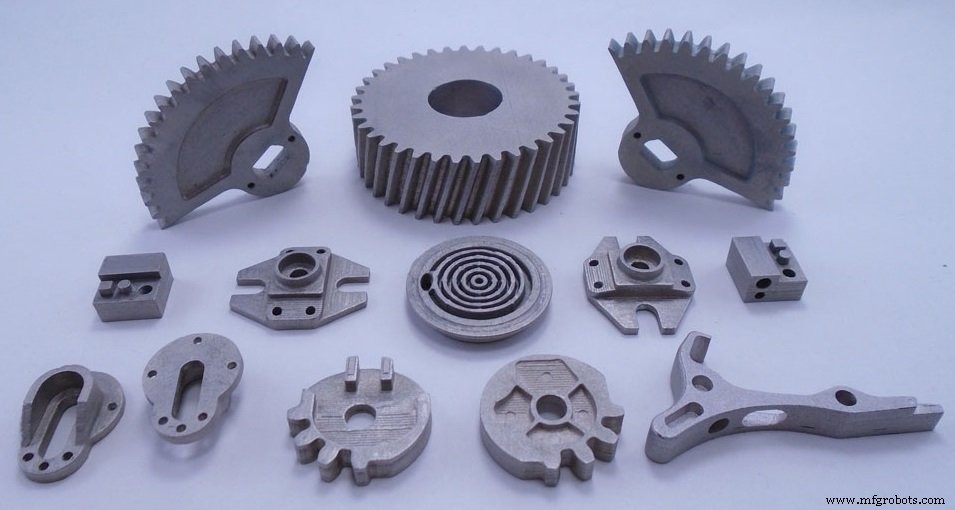
Le Binder Jetting dépose un liant liquide sur des couches de poudre métallique, qui sont ensuite frittées. C'est rentable, offre de grands volumes de construction et peut utiliser plusieurs têtes d'impression pour la vitesse. Cependant, les pièces sont intrinsèquement poreuses et nécessitent un post-traitement substantiel (durcissement, frittage, infiltration) pour atteindre une résistance fonctionnelle.
Lamination ultrasonique de feuilles
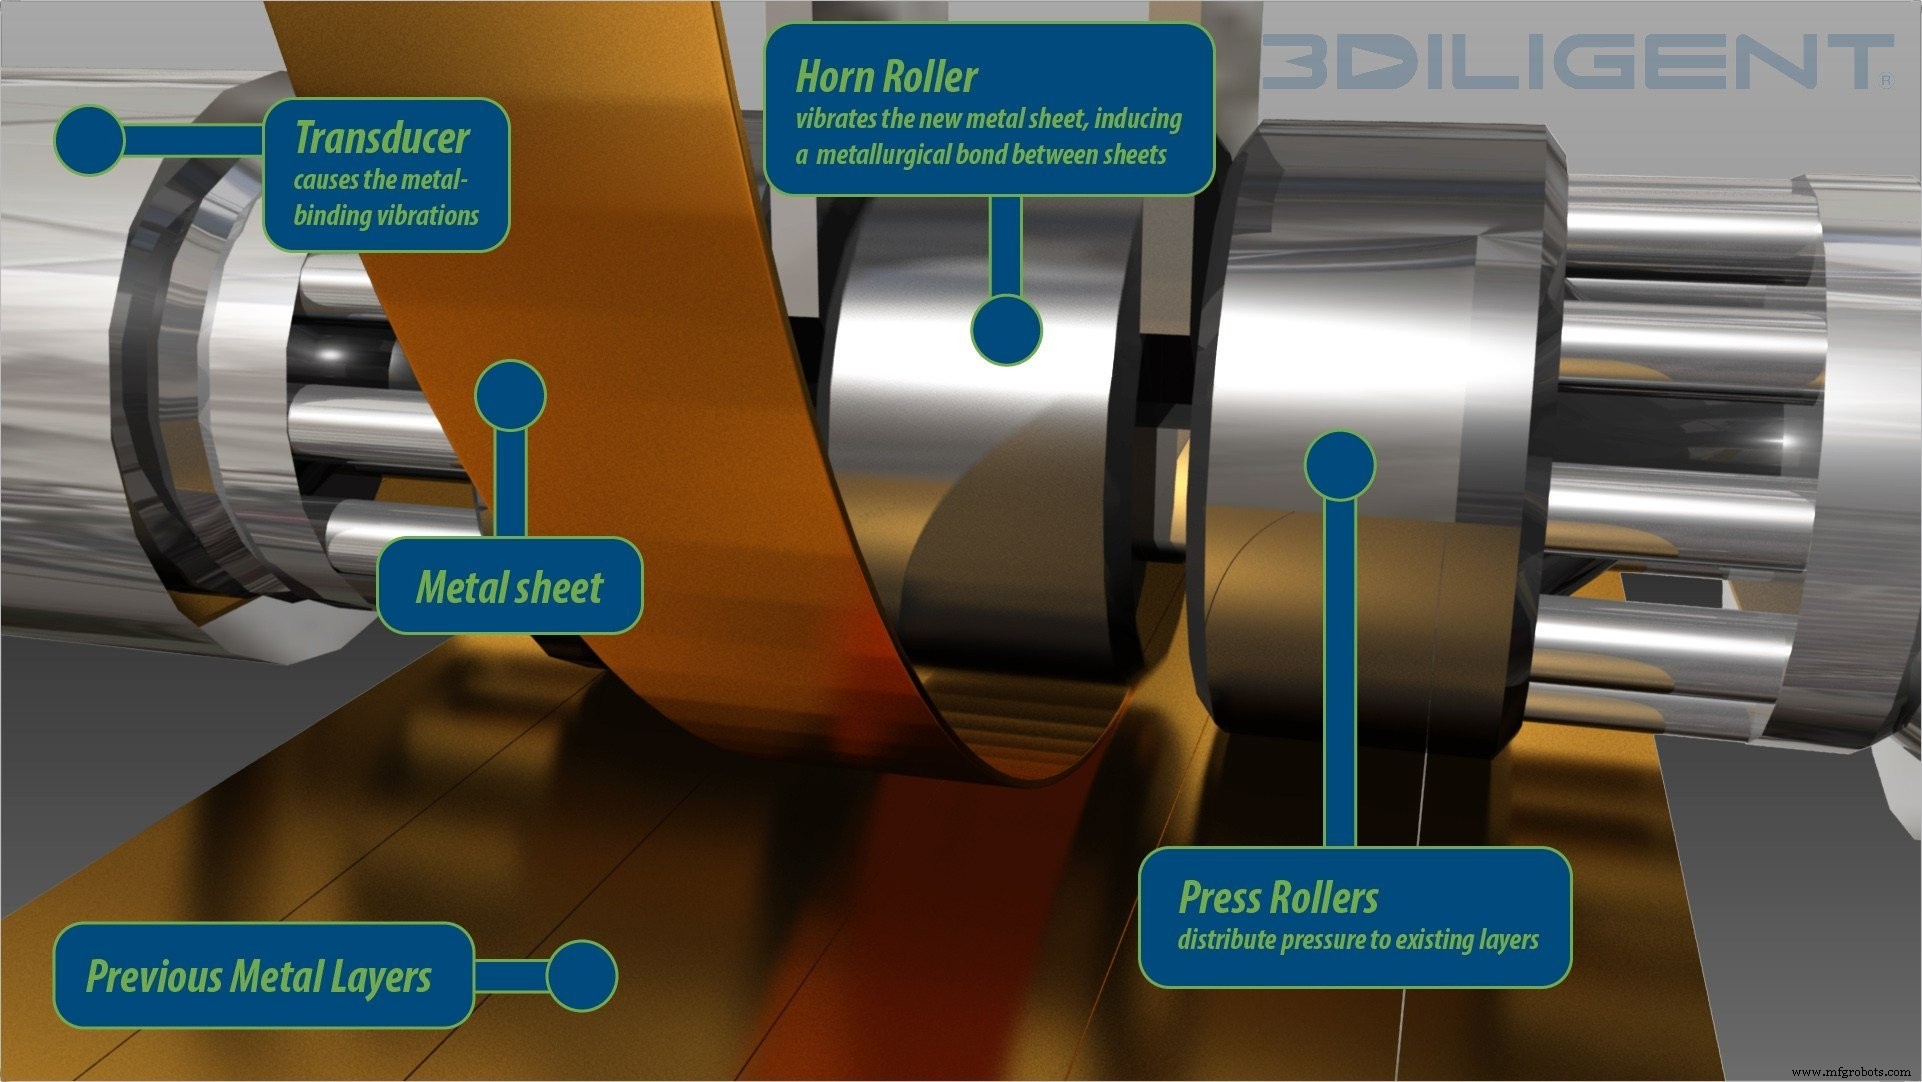
La lamination UL soude de fines feuilles métalliques ensemble avec des vibrations ultrasoniques sous pression, suivi d'un fraisage CNC. Le processus à basse température préserve les propriétés du matériau et peut fusionner des métaux dissemblables, le rendant idéal pour des pièces avec électronique embarquée.
Procédés émergents
Des innovations récentes promettent une vitesse plus élevée et un coût inférieur :
- Impression métal par extrusion — ex. Markforged Metal X, Desktop Metal Studio. Utilise des filaments métalliques dans un liant plastique, puis déliantage et frittage. Offre une alternative moins chère aux systèmes à lit de poudre.
- Material Jetting (NanoParticle Jetting®) — l'approche jet d'encre de XJet dépose des nanoparticules métalliques, qui sont frittées post-impression. Adapté au prototypage fonctionnel et pièces de petite à moyenne taille.
- HP Metal Jet — exploite le binder jetting avec un liant latex propriétaire et des poudres MIM, atteignant jusqu'à 50× la productivité du binder jetting traditionnel.
- Joule Printing (Digital Alloys) — utilise un fil à haut courant pour faire fondre le fil métallique à la volée, permettant des pièces near-net-shape avec un support minimal.
- MELD Manufacturing — un procédé à l'état solide qui déforme le métal sous pression sans le faire fondre, produisant des pièces pleinement denses, résistantes à la corrosion sans traitement thermique.
Matériaux et paysage des machines
La FA métal utilise généralement des poudres ou fils de haute qualité qui répondent à des exigences strictes de taille et morphologie des particules. Les alliages courants incluent l'aluminium, le titane, l'acier inoxydable, le cobalt-chrome, les alliages de nickel et les métaux réfractaires de spécialité. La liste complète et les applications typiques sont présentées dans le tableau ci-dessous.
| Matériau | Description |
|---|---|
| Aluminium (AlSi10Mg, AlSi12, etc.) | Léger, excellent alliage, haute résistance à la corrosion, adapté aux composants automobiles et aérospatiaux. |
| Titane (Ti-6Al-4V, Ti-6Al-4V ELI) | Biocompatibilité exceptionnelle, haute résistance/poids, utilisé en sport automobile, aviation et implants médicaux. |
| Acier inoxydable (316L, 17-4PH) | Haute dureté, soudabilité et résistance à la corrosion ; largement utilisé en aérospatial, pétrole & gaz, et dispositifs médicaux. |
| Cobalt-Chrome (CoCrMo) | Excellente résistance, résistance à la température et biocompatibilité ; courant dans implants chirurgicaux et pièces de turbine. |
| Alliages de nickel (Inconel 625/718, Hastelloy X) | Performance supérieure haute température ; critique pour moteurs à réaction et traitement chimique. |
| Métaux réfractaires (Ta, Nb, W) | Haute dureté, résistance à l'usure et biocompatibilité ; utilisés dans buses de missiles et implants médicaux. |
| Métaux précieux (Au, Ag, Pt) | Conductifs, ductiles, utilisés pour applications de niche comme joaillerie et couronnes dentaires ; généralement imprimés en DMLS/SLM. |
Les principaux fabricants fournissent une gamme de systèmes à travers les familles de technologies. Un aperçu des modèles clés, volumes de construction et compatibilité matériaux est présenté ci-dessous.
| Technologie | Fabricant | Système | Volume de construction (mm) | Matériaux |
|---|---|---|---|---|
| SLM/DMLS | 3D Systems | DMP Flex 100 | 100 × 100 × 80 | 17-4PH, CoCr, AlSi12 |
| SLM/DMLS | EOS | EOS M 400 | 400 × 400 × 400 | Aluminium, Ti-6Al-4V, Inconel, Maraging |
| EBM | Arcam (GE Additive) | Arcam EBM A2X | 200 × 200 × 380 | Ti-6Al-4V, Ni-718 |
| DED | Sciaky | EBAM® | 687 × 111 × 1600 | Ti-6Al-4V, Inconel, W, Nb |
| Binder Jetting | HP | Metal Jet | 430 × 320 × 200 | Acier inoxydable MIM |
| Extrusion | Markforged | Metal X | 300 × 220 × 180 | Acier inoxydable, Ti-6Al-4V, Inconel |
Applications industrielles
L'impression 3D métal a transformé des secteurs clés :
- Aérospatial : injecteurs de carburant, pales de turbine, composants structurels. L'injecteur LEAP imprimé en 3D de GE Aviation est 25 % plus léger et 15 % plus économe en carburant que son homologue traditionnel.
- Automobile : supports légers, collecteurs d'échappement personnalisés, pièces de rechange à la demande. Le support de toit imprimé en 3D de BMW pour l'i8 Roadster est 44 % plus léger qu'une version coulée.
- Médical & Dentaire : implants spécifiques au patient, remplacements hanche/genou, échafaudages crâniens. Les implants titane imprimés en 3D de Lima Corporate ont bénéficié à près de 100 000 patients.
- Biens industriels : inserts d'outillage avec refroidissement conforme, noyaux de moulage par injection, roulements haute vitesse. GW Plastics rapporte jusqu'à 30 % d'économie de temps de cycle avec des moules imprimés en 3D.
Business Case pour l'impression 3D métal
La FA métal offre :
- Économies de coûts et de temps : élimine l'outillage, réduit les délais de mois à jours, et consolide les assemblages.
- Efficacité matière : < 5 % de rebut versus jusqu'à 95 % de gaspillage en fraisage CNC.
- Liberté de conception : treillis complexes, canaux internes et géométries allégées qui améliorent la performance.
- Viabilité bas volume : production à la demande de pièces de rechange, réduisant inventaire et coûts logistiques.
Défis et considérations
- Coût capital : machines haut de gamme de 250k $ à 1M $+.
- Complexité technique : nécessite opérateurs qualifiés et post-traitement robuste.
- Contrôle qualité des pièces : la répétabilité dépend de la conception, paramètres de processus et cohérence du post-traitement.
Essentiels du post-traitement
Étapes clés pour atteindre des pièces fonctionnelles :
- Soulagement de contrainte : chauffer en atmosphère inerte pour réduire les contraintes résiduelles.
- Pressage isostatique à chaud (HIP) : densifie les pièces, élimine la porosité, et égalise les propriétés des alliages forgés.
- Élimination de poudre : nettoyage mécanique ou automatisé de la poudre résiduelle.
- Retrait des supports : usinage CNC ou électroérosion fil, conçu avec accessibilité à l'esprit.
- Finition de surface : usinage, sablage ou polissage pour répondre aux exigences de tolérance et esthétiques.
Conception pour la FA métal
Le succès repose sur une conception réfléchie :
- Épaisseur de paroi : minimum 0,4 mm ; utiliser treillis pour sections épaisses.
- Supports : minimiser, mais s'assurer qu'ils sont accessibles ; surplombs <45° nécessitent support.
- Surplombs : limiter longueurs non supportées à 0,5 mm ; considérer filets ou chanfreins.
- Orientation : orienter surfaces critiques vers le haut pour améliorer la finition ; utiliser orientation verticale pour tubes creux.
- Canaux : éviter trous <0,4 mm en procédés lit de poudre ; inclure trous d'échappement (2-5 mm) pour élimination poudre.
Conclusion
L'impression 3D métal évolue vers une technologie de fabrication grand public, offrant une flexibilité de conception inégalée, une efficacité coût pour les faibles volumes et la capacité de créer des pièces qui étaient autrefois impossibles. Les avancées continues en matériel, matériaux et simulation étendront davantage son adoption à travers l'aérospatial, l'automobile, le médical et les secteurs industriels.
Ressources supplémentaires
Explorez entretiens, aperçus technologiques et études de cas pour approfondir votre compréhension de la FA métal.
impression en 3D
- L'impression 3D silicone expliquée : guide débutant pour une production de pointe
- L'impression 3D par jet de liant (Binder Jetting) : fonctionnement, avantages et meilleures pratiques
- Jet de matière (Material Jetting) : Le guide ultime pour la précision, la couleur et l'innovation
- Maîtriser l'impression 3D TPU : Votre guide complet pour des pièces flexibles et durables
- Choisir entre impression 3D interne et externalisée : Guide pratique
- Impression 3D métallique : 5 applications de pointe transformant l'industrie
- Comment l'impression 3D métallique révolutionne les pièces légères pour l'aérospatiale et l'automobile
- Guide définitif de l'impression 3D : des bases aux techniques avancées
- Guide expert pour choisir les matériaux d'impression 3D pour SLS, MJF, FDM, SLA et DLS™