



Maîtriser l'impression 3D métal : guide complet SLM et DMLS
Impression 3D ou CNC ? Trouvez la meilleure technologie pour vos pièces métal
Téléchargez notre guide sur la production de pièces métal
SLM & DMLS : quelle différence ?
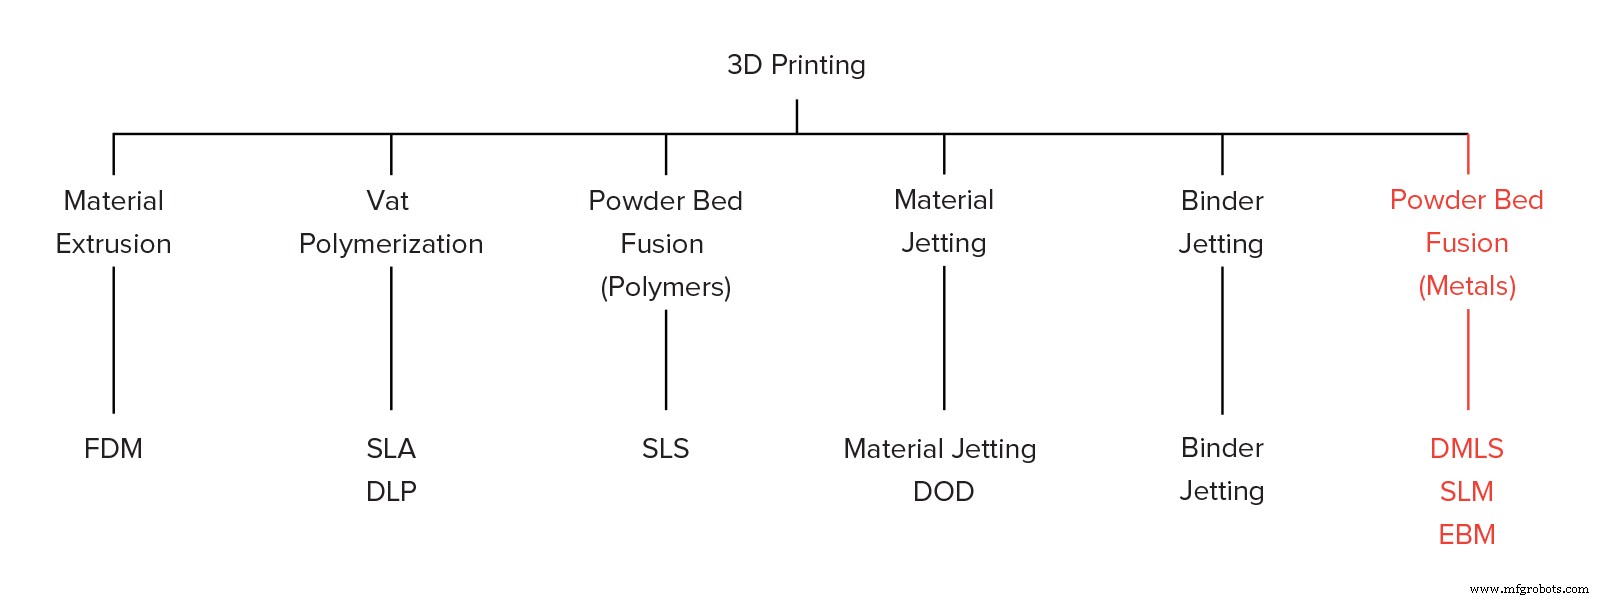
Le Selective Laser Melting (SLM) et le Direct Metal Laser Sintering (DMLS) sont deux procédés additifs métalliques de la famille fusion sur lit de poudre. Beaucoup de similitudes : laser pour scanner et fusionner/sinter sélectivement les particules de poudre métallique, les liant couche par couche. Matériaux : métaux sous forme granulaire dans les deux cas.
Les différences portent sur les fondamentaux de la liaison particulaire (et brevets) : SLM utilise des poudres à température de fusion unique et fond totalement les particules, tandis qu'en DMLS la poudre est composée de matériaux aux points de fusion variables qui fusionnent au niveau moléculaire à température élevée.
En résumé :
- SLM produit des pièces en métal pur
- DMLS produit des pièces en alliages métalliques
SLM et DMLS sont utilisés en applications industrielles pour créer des produits d'ingénierie d'usage final. Dans cet article, « impression 3D métal » désigne les deux procédés. Nous décrivons les mécanismes de base nécessaires aux ingénieurs/concepteurs pour comprendre avantages et limites.
D'autres procédés additifs peuvent produire des pièces métalliques denses : Electron Beam Melting (EBM), Ultrasonic Additive Manufacturing (UAM). Disponibilité et applications limitées, non présentés ici. Plus d'infos sur le Binder Jetting métal.
Comment fonctionne l'impression 3D métal ?
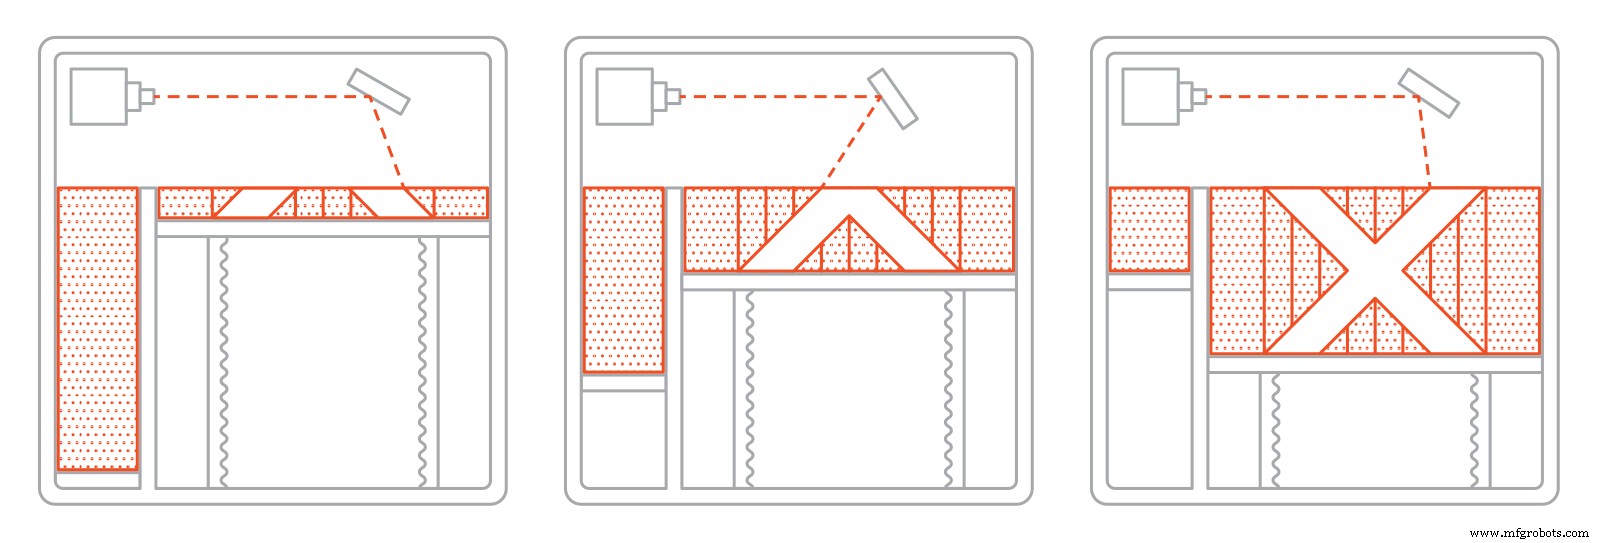
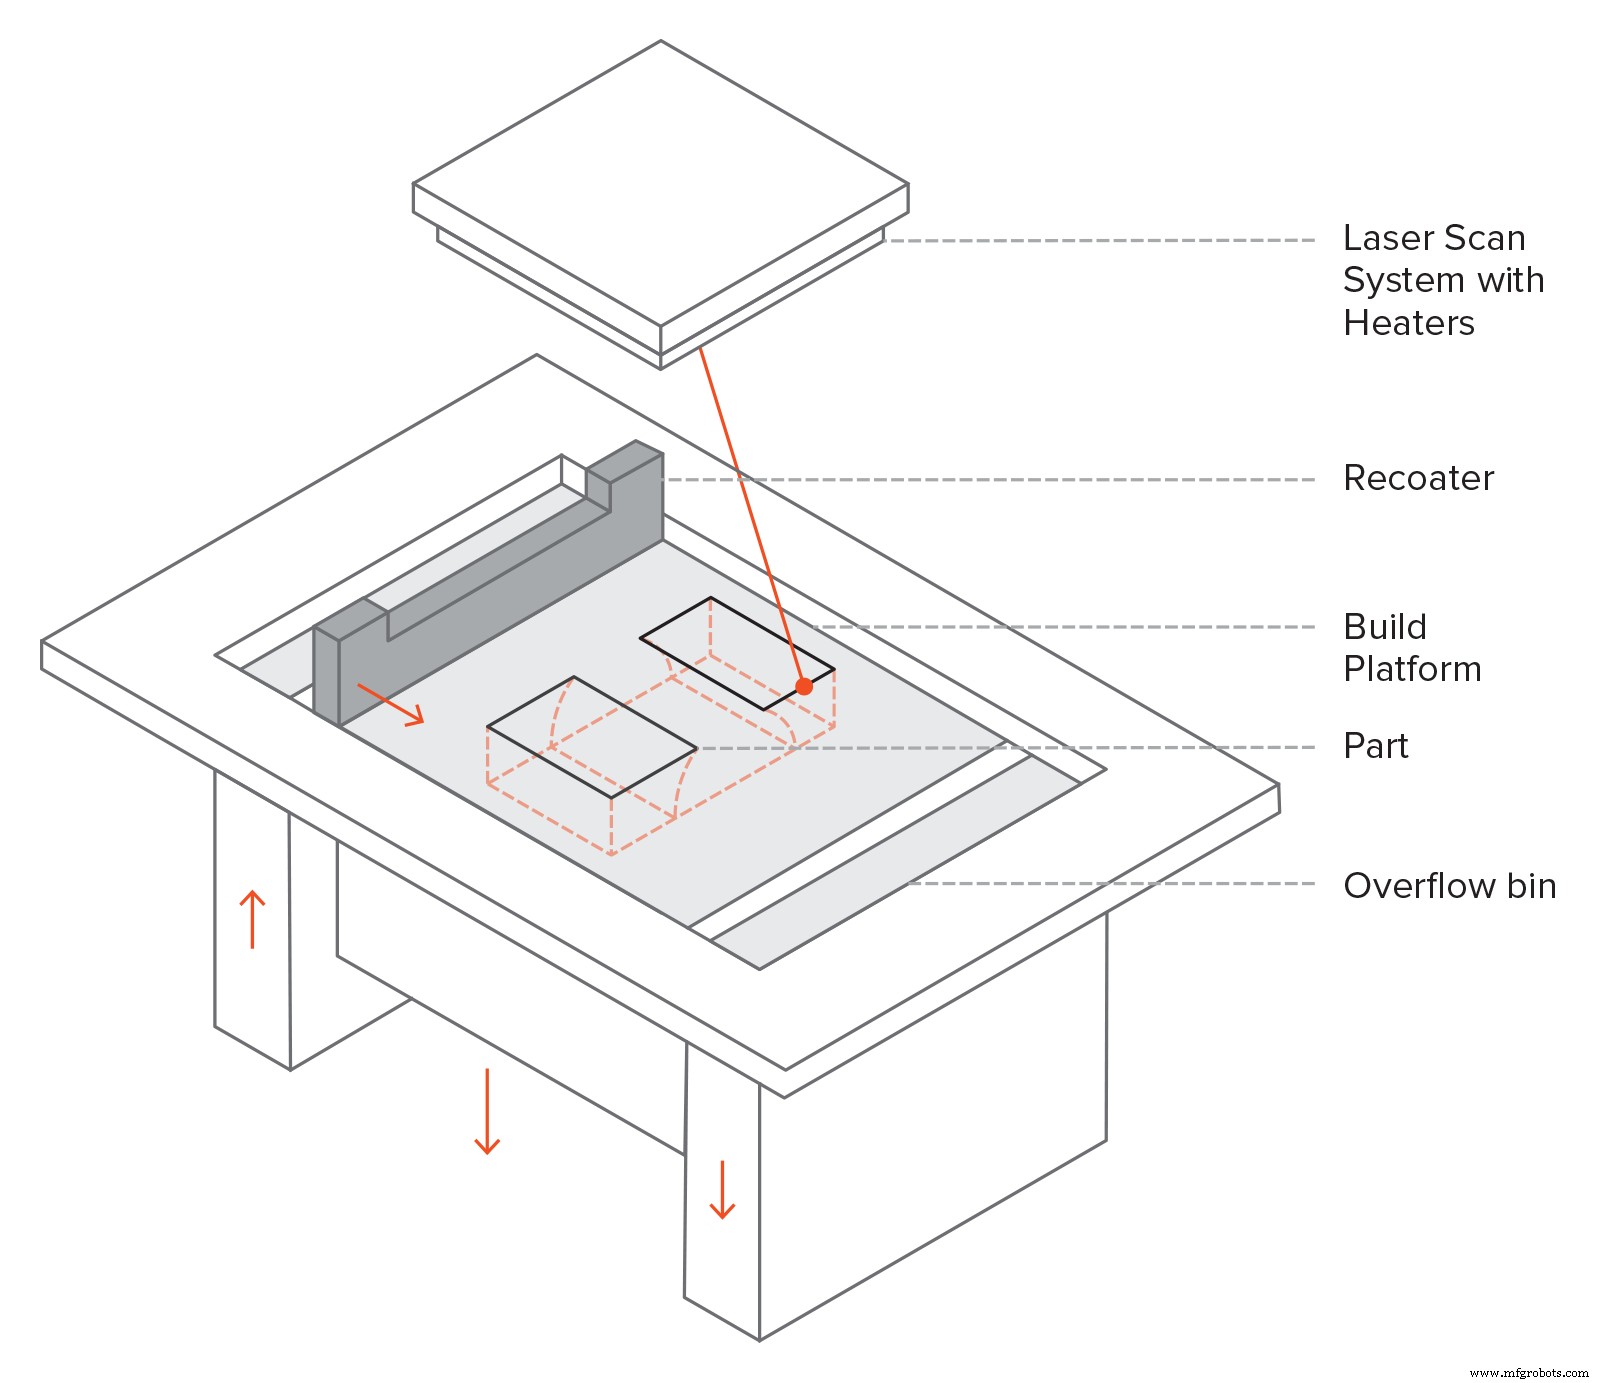
Le processus de base SLM/DMLS est très similaire :
- La chambre de construction est remplie de gaz inerte (ex. argon) pour minimiser l'oxydation de la poudre, puis chauffée à la température optimale.
- Une fine couche de poudre est étalée sur le plateau ; un laser haute puissance scanne la section transversale du composant, fondant (ou fusionnant) les particules et créant la couche suivante. Toute la surface du modèle est scannée : la pièce est construite pleinement solide.
- Scan terminé : le plateau descend d'une épaisseur de couche, le recoater étale une nouvelle couche. Répétition jusqu'à completion.
À la fin, les pièces sont entièrement encapsulées dans la poudre. Contrairement à la fusion sur lit de poudre polymère (SLS), les pièces sont attachées au plateau par des structures de support. Le support en impression 3D métal est construit avec le même matériau que la pièce et est toujours requis pour atténuer gauchissement et distorsion dus aux hautes températures.
Une fois le bac refroidi à température ambiante, l'excès de poudre est retiré manuellement et les pièces sont généralement traitées thermiquement tout en restant fixées au plateau pour soulager les contraintes résiduelles. Puis les composants sont détachés de la plaque par sciage, usinage ou électroérosion fil, et prêts pour usage ou post-traitement supplémentaire.
Perfectionnez vos compétences en design pour l'impression 3D
Obtenez gratuitement l'affiche des règles de design
Caractéristiques du SLM & DMLS
Paramètres d'imprimante
En SLM/DMLS, presque tous les paramètres sont fixés par le fabricant. La hauteur de couche varie entre 20-50 microns selon les propriétés de la poudre (fluidité, distribution granulométrique, forme, etc.).
Le volume de construction typique est 250 × 150 × 150 mm, machines plus grandes disponibles (jusqu'à 500 × 280 × 360 mm). La précision dimensionnelle atteignable est d'environ ± 0,1 mm.
Les imprimantes métal conviennent à la petite série, mais leurs capacités ressemblent plus au FDM/SLA qu'au SLS : limitées par la surface d'impression disponible (direction XY), les pièces devant être fixées au plateau.
La poudre métallique en SLM/DMLS est hautement recyclable : généralement < 5 % de déchets. Après chaque impression, la poudre non utilisée est collectée, tamisée, puis complétée avec de la poudre fraîche au niveau requis pour le build suivant.
Les déchets en impression métal viennent surtout des structures de support, cruciales pour la réussite du build mais pouvant augmenter drastiquement la matière requise (et le coût).
Adhérence inter-couches
Les pièces SLM/DMLS ont des propriétés mécaniques et thermiques quasi isotropes. Solides, porosité interne très faible (< 0,2-0,5 % état brut, quasi nulle après traitement thermique).
Les pièces métal imprimées ont résistance et dureté supérieures et sont souvent plus ductiles que les pièces fabriquées traditionnellement. Cependant, elles sont plus sujettes à la fatigue.
Exemple : comparaison alliage AlSi10Mg EOS (impression 3D) vs A360 (alliage fonderie sous pression). Composition chimique très similaire, riche en silicium et magnésium. Les pièces imprimées ont des propriétés mécaniques supérieures et une dureté plus élevée que le matériau forgé.
Du fait de la forme granulaire de la matière brute, la rugosité de surface (Ra) état brut est d'environ 6-10 μm. Cette rugosité relativement élevée explique partiellement la résistance à la fatigue plus faible.
| AlSi10Mg (alliage impression 3D) | A360 (alliage fonderie) | |
|---|---|---|
| Limite élastique (0,2 % déformation) * | XY : 230 MPa Z : 230 MPa | 165 MPa |
| Résistance à la traction * | XY : 345 MPa Z : 350 MPa | 317 MPa |
| Module * | XY : 70 GPa Z : 60 GPa | 71 GPa |
| Allongement rupture * | XY : 12 % Z : 11 % | 3,5 % |
| Dureté ** | 119 HBW | 75 HBW |
| Résistance fatigue ** | 97 MPa | 124 MPa |
* : Traitement thermique : recuit 300 °C 2 h
** : Testé sur échantillons état brut
Structures de support & orientation des pièces
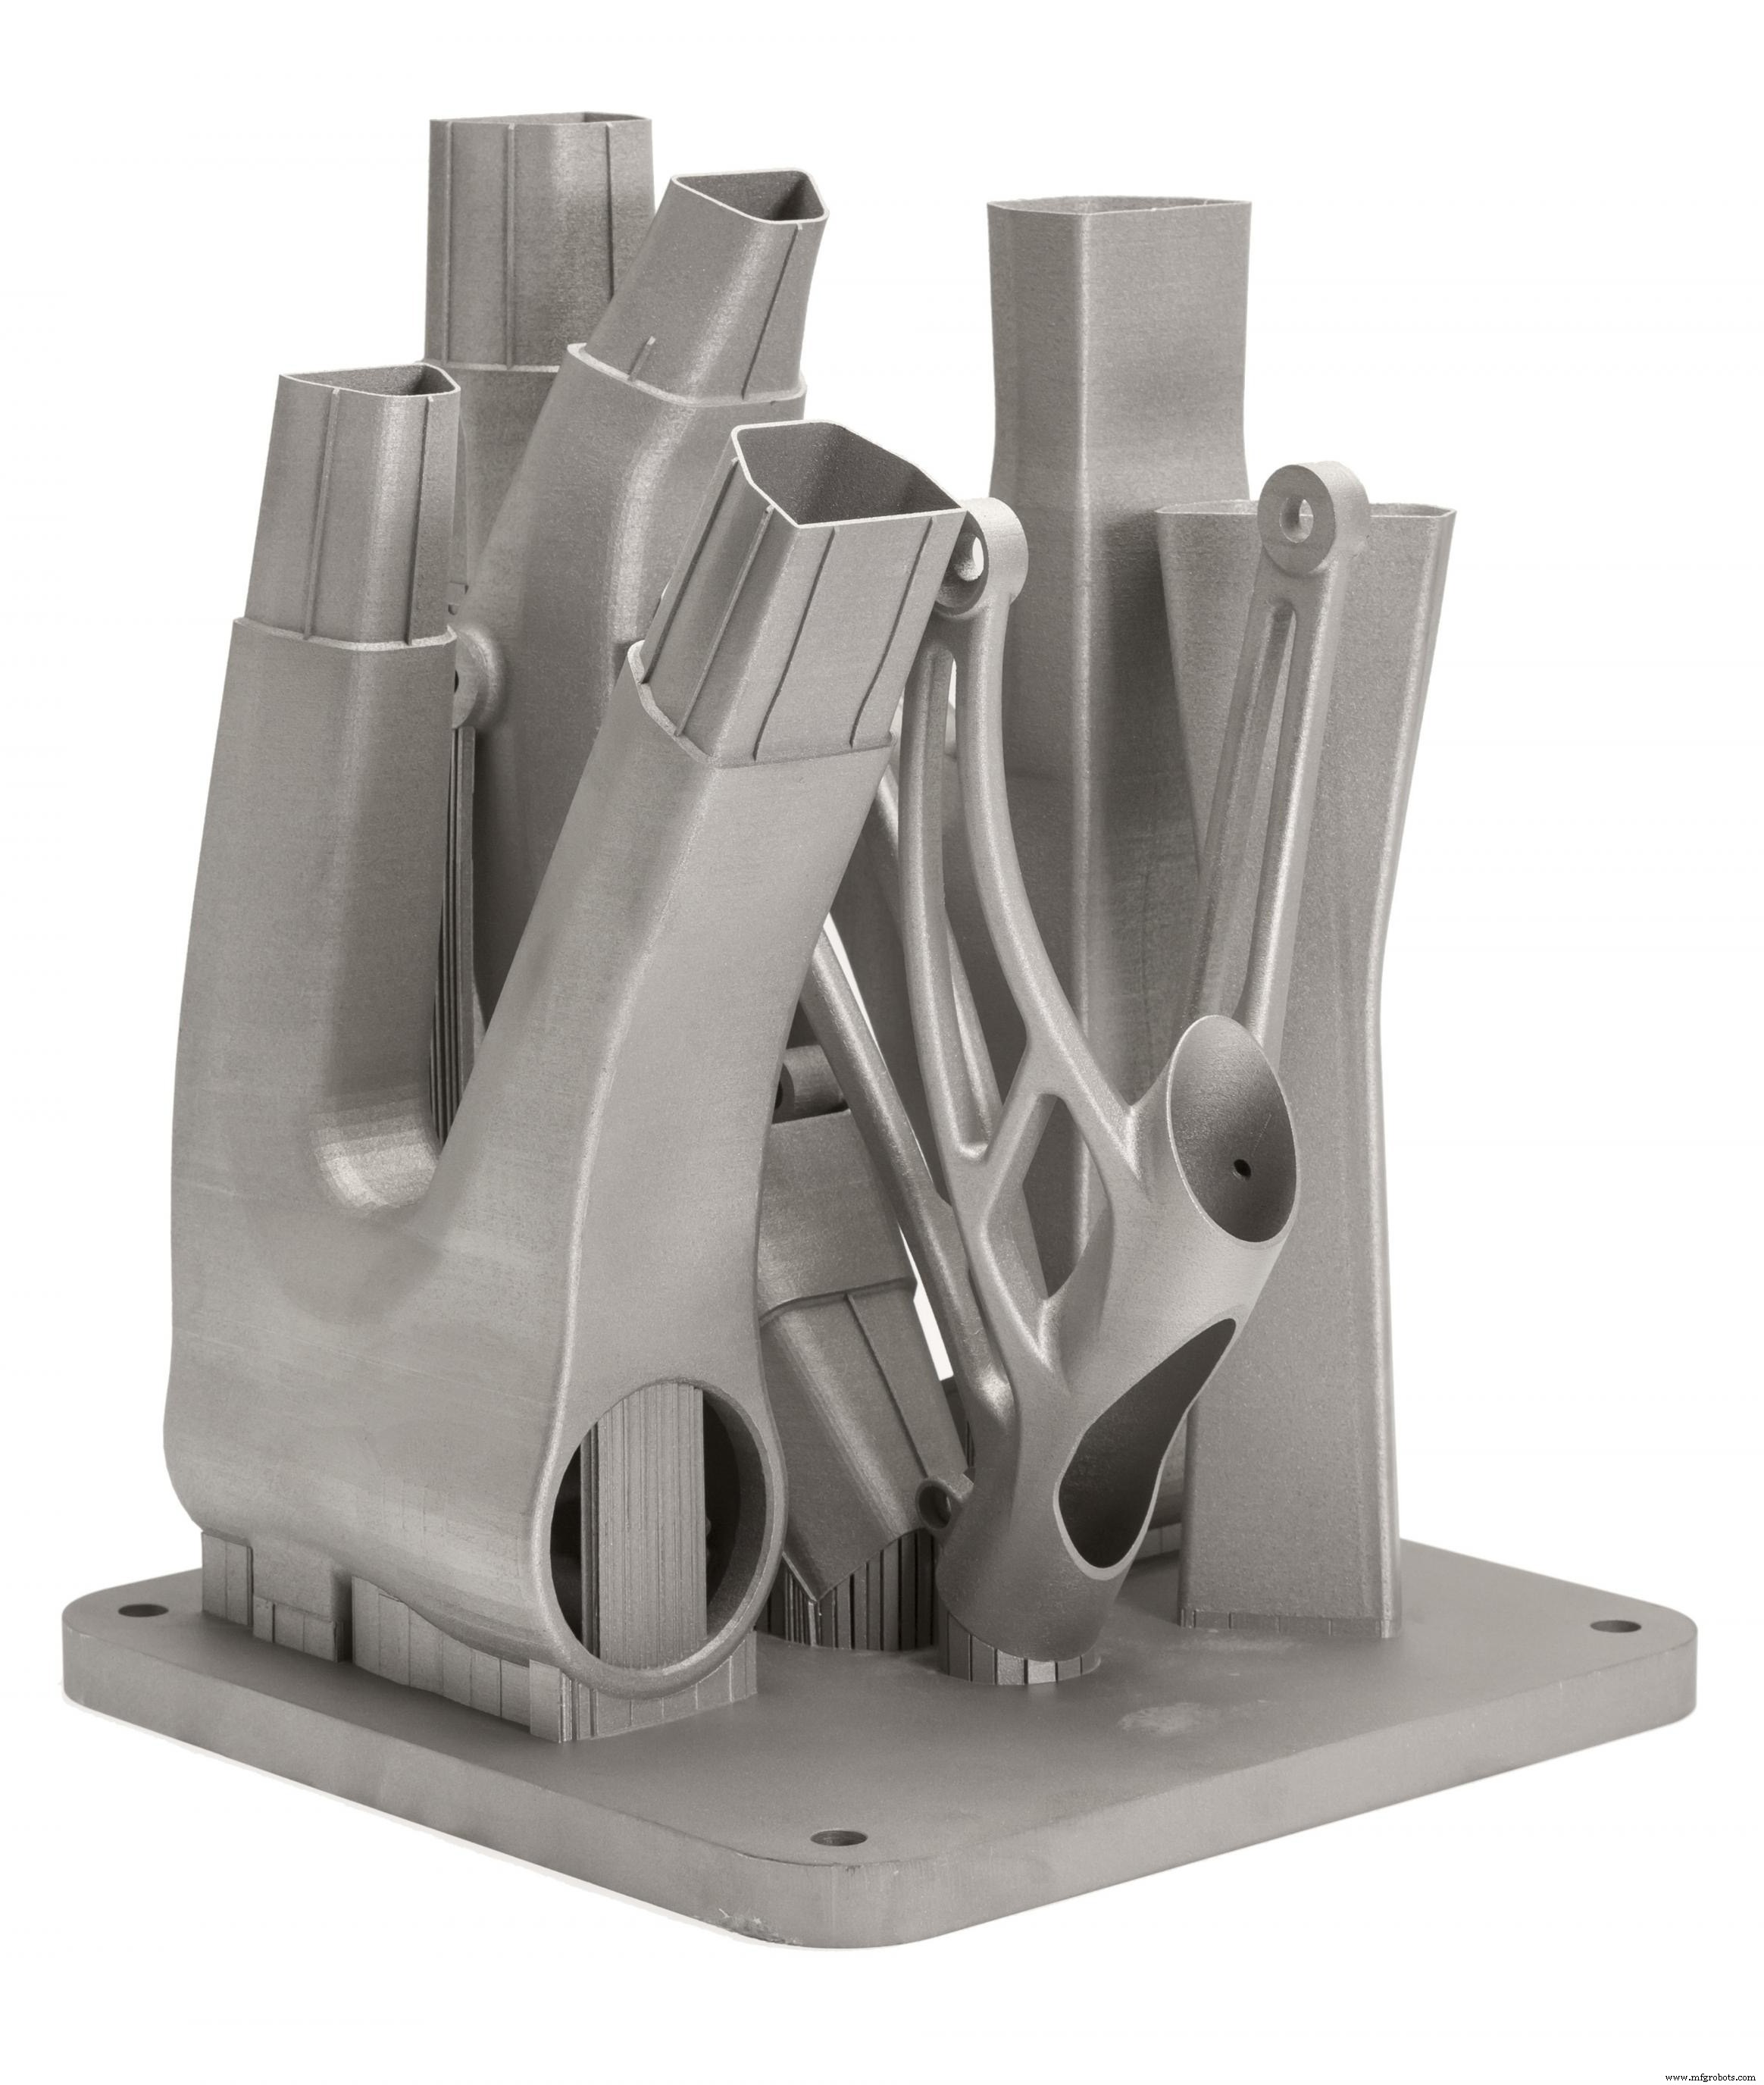
Les supports sont toujours requis en impression métal, du fait des températures très élevées, et sont généralement construits en motif treillis.
Le support remplit 3 fonctions :
- Plateforme adaptée pour la couche suivante
- Ancrage de la pièce au plateau, prévention du gauchissement
- Puits de chaleur : évacue la chaleur de la pièce pour un refroidissement plus contrôlé
Les pièces sont souvent orientées à un angle pour minimiser le gauchissement et maximiser la résistance dans les directions critiques. Cela augmente cependant la quantité de support, le temps de build, le gaspillage matière et (in fine) le coût total.
Le gauchissement peut aussi être minimisé par des stratégies de scan aléatoires : empêchent l'accumulation de contraintes résiduelles dans une direction particulière et ajoutent une texture de surface caractéristique.
Vu le coût élevé, des simulations prédisent souvent le comportement de la pièce pendant le traitement. Des algorithmes d'optimisation topologique sont aussi utilisés non seulement pour maximiser la performance mécanique et créer des pièces légères, mais aussi pour minimiser le besoin de support et la probabilité de gauchissement.
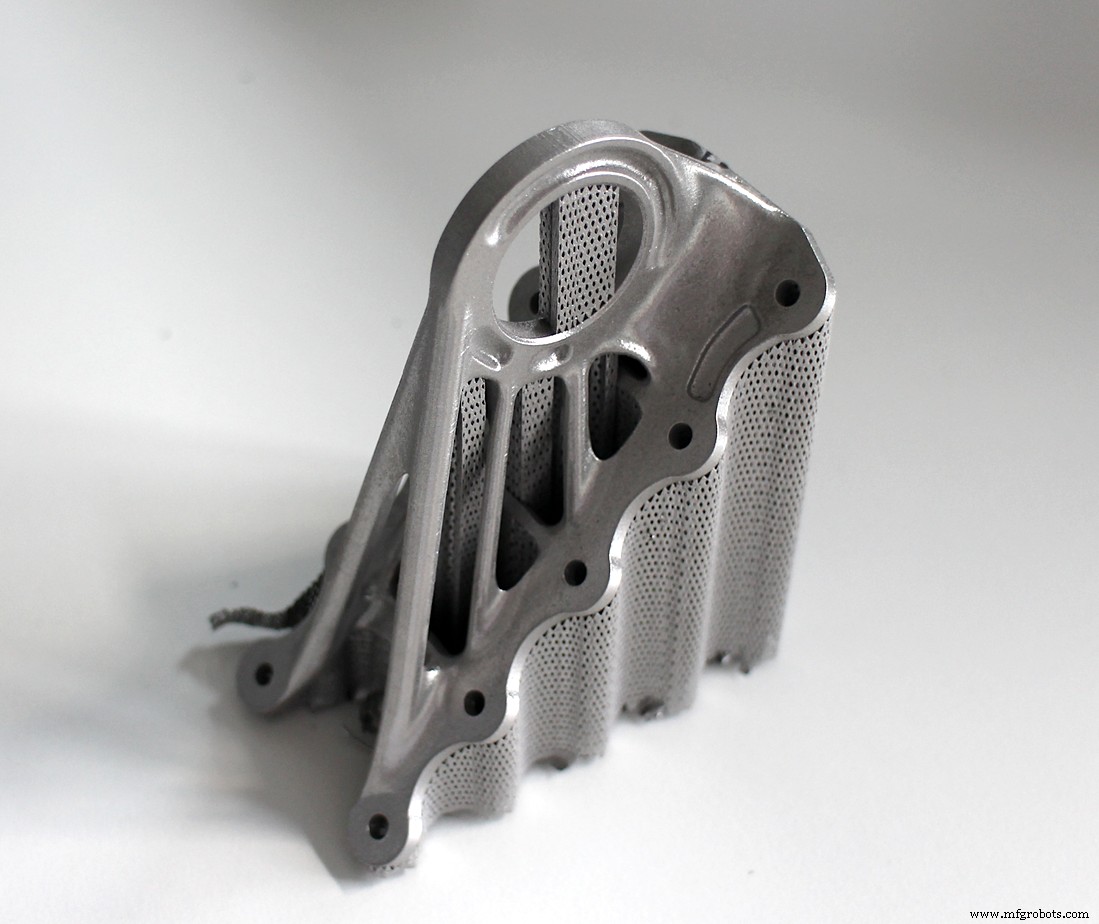
Sections creuses & structures légères
Contrairement aux procédés polymères sur lit de poudre (SLS), les grandes sections creuses ne sont pas courantes en impression métal car les supports sont difficilement retirables.
Pour canaux internes > Ø 8 mm, il est recommandé d'utiliser des sections en losange ou goutte d'eau au lieu de circulaires, car elles ne requièrent pas de support. Plus de directives design SLM/DMLS dans cet article.
Alternative aux sections creuses : concevoir avec peau et noyau. Peau et noyau traités avec différentes puissances/ vitesses de laser, donnant différentes propriétés matières. Très utile pour pièces à grosses sections pleines : réduisent significativement temps d'impression et risque de gauchissement, produisent pièces à haute stabilité et excellente qualité de surface.
L'utilisation de structures en treillis (lattice) est aussi courante pour alléger les pièces. L'optimisation topologique aide aussi à concevoir des formes organiques légères.
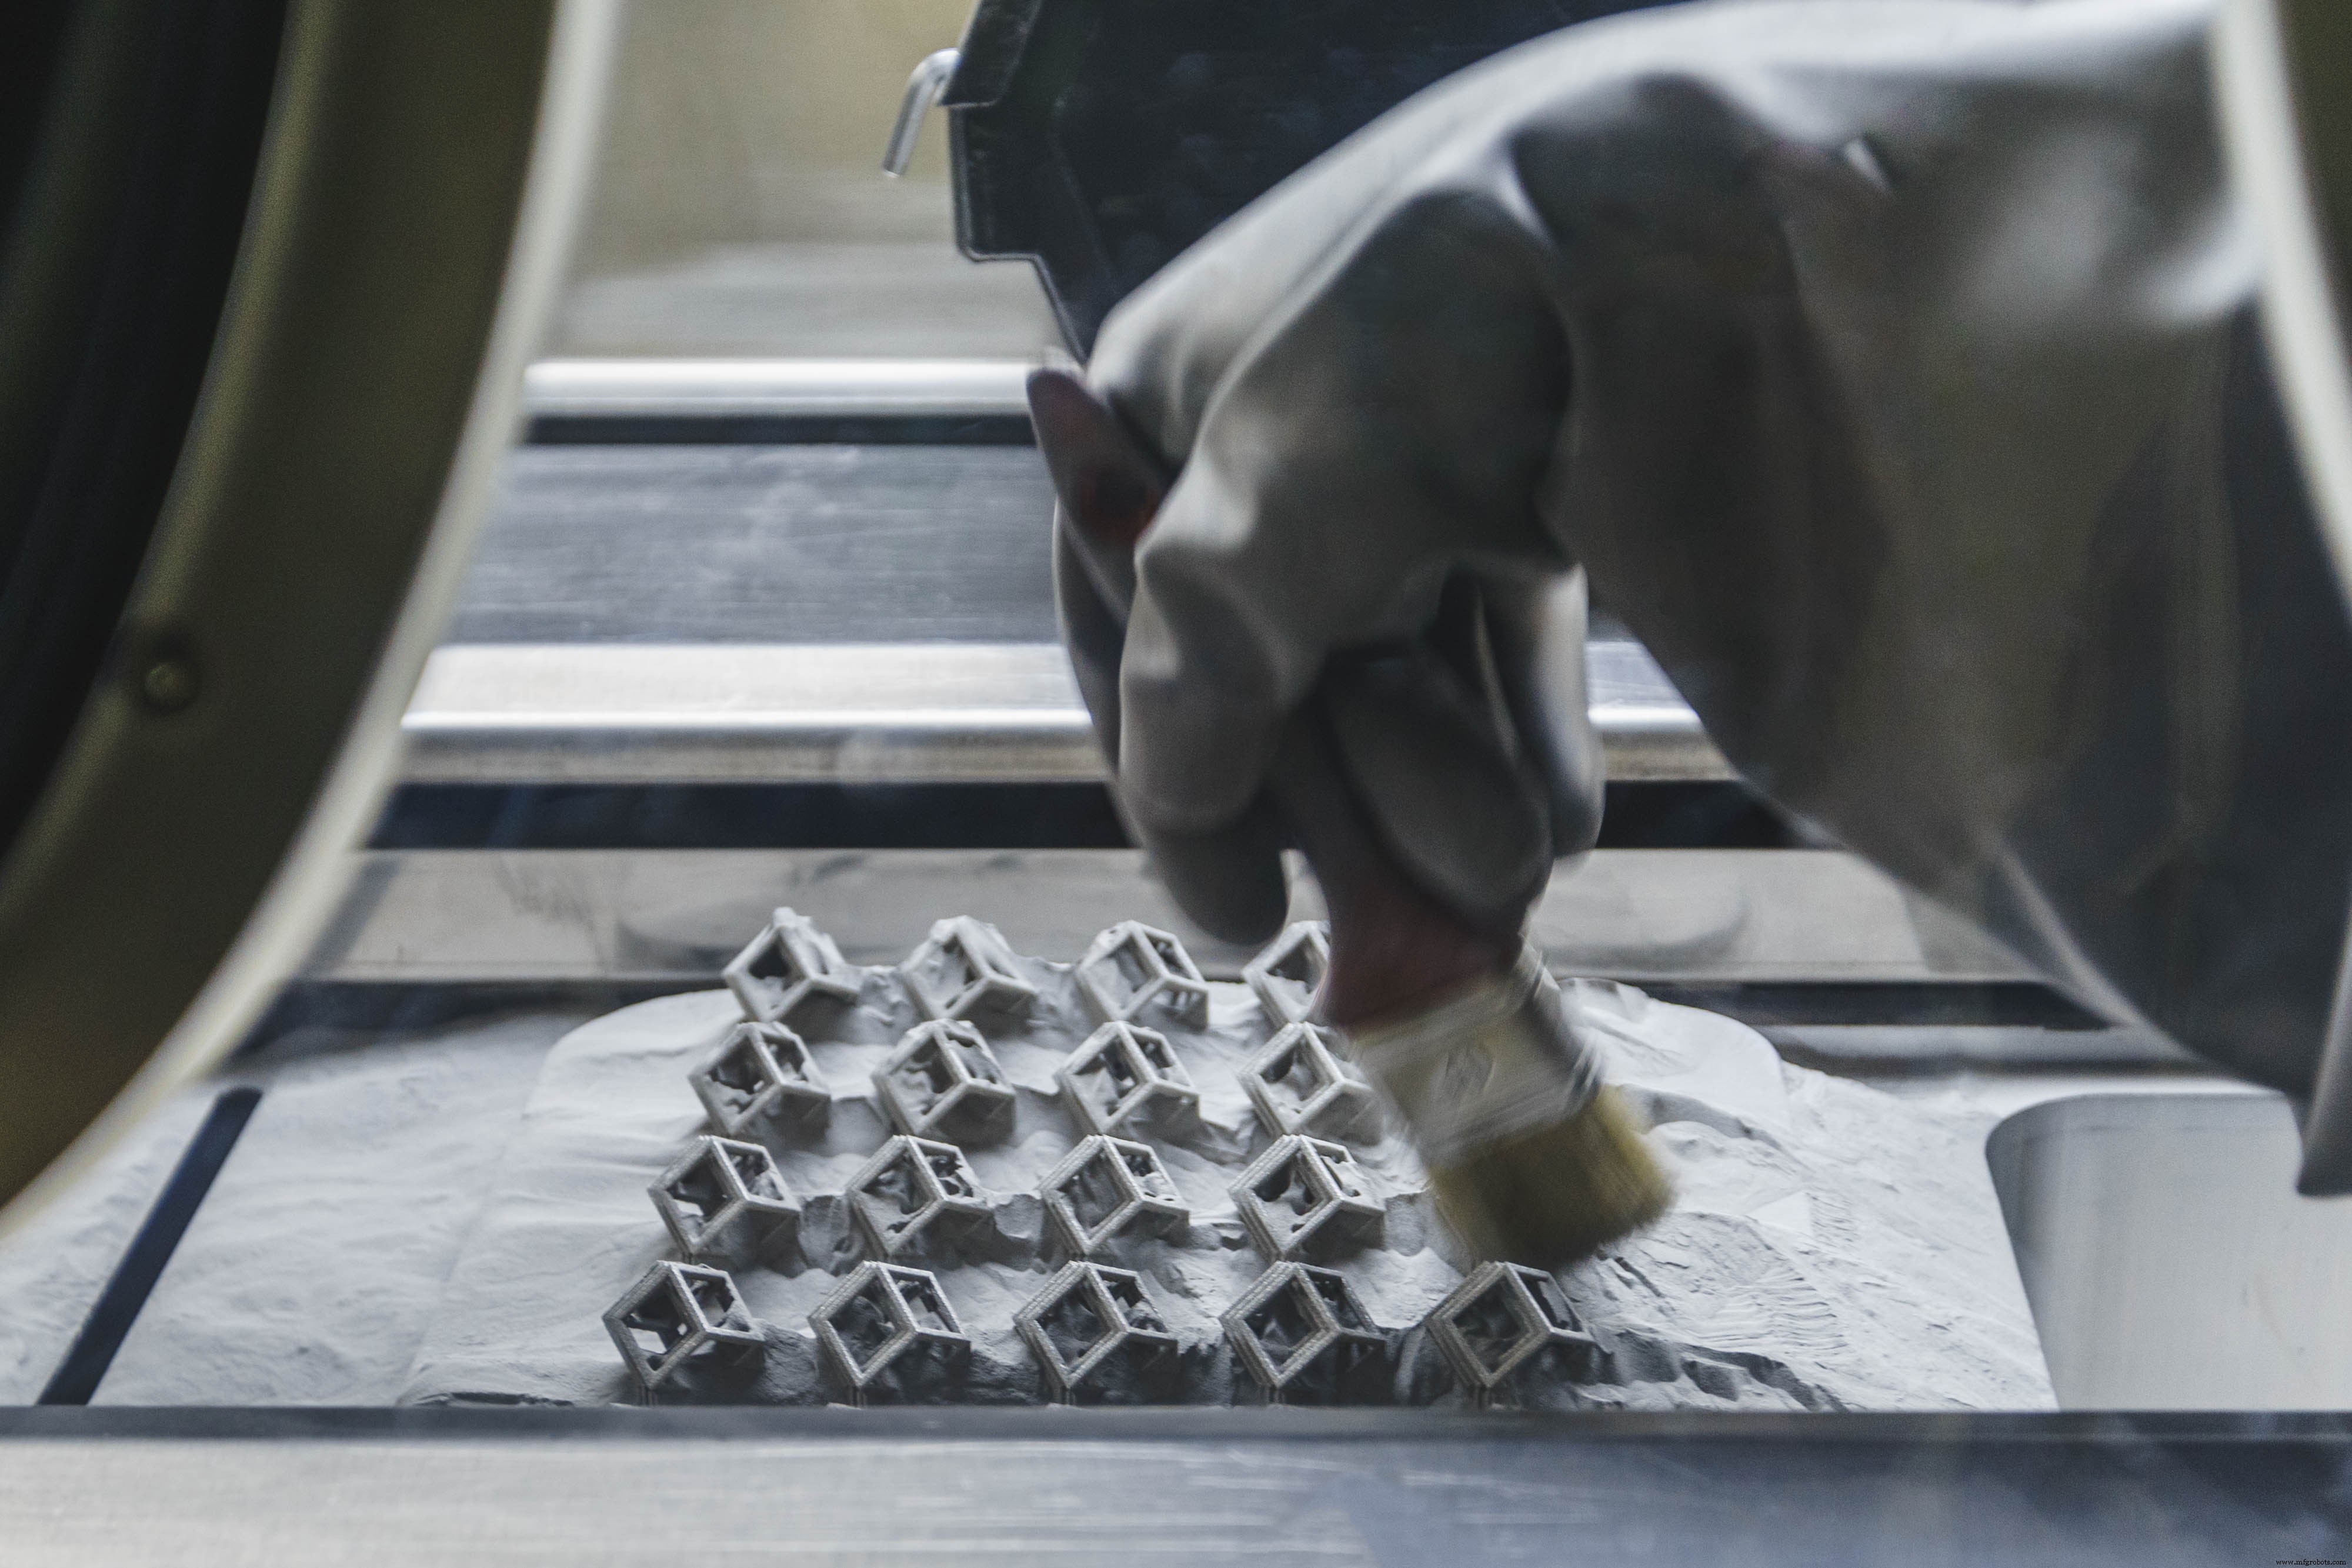
Matériaux courants SLM & DMLS
SLM et DMLS produisent des pièces dans une large gamme de métaux et alliages : aluminium, acier inoxydable, titane, cobalt-chrome, inconel. Ces matériaux couvrent la plupart des applications industrielles, de l'aérospatial au médical. Métaux précieux (or, platine, palladium, argent) aussi traitables, mais applications marginales (joaillerie).
Le coût de la poudre est très élevé. Ex. : 1 kg poudre acier inoxydable 316L ≈ 350-450 $. Minimiser le volume de pièce et le besoin de support est clé pour contenir les coûts.
Atout clé de l'impression 3D métal : compatibilité avec matériaux haute résistance (superalliages nickel, cobalt-chrome) très difficiles à traiter par méthodes traditionnelles. Économies significatives de coût et temps en créant une pièce near-net-shape par impression 3D métal, puis post-traitée à très haute finition de surface.
| Matériau | |
|---|---|
| Alliages aluminium | ✓ Bonnes propriétés mécaniques/thermiques ✓ Faible densité ✓ Bonne conductivité électrique ✗ Faible dureté |
| Acier inoxydable & acier à outils | ✓ Haute résistance à l'usure ✓ Grande dureté ✓ Bonne ductilité et soudabilité |
| Alliages titane | ✓ Résistance corrosion ✓ Excellent rapport résistance/poids ✓ Faible dilatation thermique ✓ Biocompatible |
| Superalliages Cobalt-Chrome | ✓ Excellente résistance usure/corrosion ✓ Grandes propriétés à haute température ✓ Très haute dureté ✓ Biocompatible |
| Superalliages Nickel (Inconel) | ✓ Excellentes propriétés mécaniques ✓ Haute résistance corrosion ✓ Résistant jusqu'à 1200 °C ✓ Environnements extrêmes |
| Métaux précieux | ✓ Joaillerie ✗ Peu disponibles |
Comparez les coûts de l'impression 3D métal
Obtenez un devis instantané
Post-traitement
Diverses techniques améliorent propriétés mécaniques, précision et aspect des pièces métal imprimées.
Étapes obligatoires : retrait poudre libre et supports. Traitement thermique (recuit) couramment utilisé pour soulager contraintes résiduelles et améliorer propriétés mécaniques.
Usinage CNC pour cotes critiques (trous, filetages). Grenaillage, placage métal, polissage, micro-usinage améliorent qualité surface et résistance fatigue.

En savoir plus sur l'usinage CNC
Téléchargez le guide design & fabrication
Avantages & Limites de l'impression 3D métal
Avantages et inconvénients clés :
- ✓ Fabrication de pièces complexes, sur mesure, géométries impossibles par méthodes traditionnelles
- ✓ Pièces optimisables topologiquement : performance maximisée, poids et nombre de composants minimisés
- ✓ Excellentes propriétés physiques, gamme matériaux incluant superalliages difficiles à traiter autrement
- ✗ Coûts matière et fabrication élevés : inadapté pour pièces aisément fabriquables traditionnellement
- ✗ Volume de construction limité : conditions précises et contrôle process requis
- ✗ Designs existants peuvent ne pas convenir à l'impression 3D métal et nécessiter des modifications
Directives de design détaillées dans l'article dédié de la Base de Connaissance. Caractéristiques principales SLM/DMLS :
| Impression 3D métal (SLM / DMLS) | |
|---|---|
| Matériaux | Métaux & alliages (aluminium, acier, titane, etc.) |
| Précision dimensionnelle | ± 0,1 mm |
| Volume construction typique | 250 × 150 × 150 mm (jusqu'à 500 × 280 × 360 mm) |
| Épaisseur couche courante | 20 – 50 μm |
| Support | Toujours requis |
Règles empiriques
- Impression 3D métal : idéale pour pièces complexes, sur mesure, difficiles ou très coûteuses à fabriquer traditionnellement.
- Minimiser le besoin de supports réduit drastiquement le coût.
- L'optimisation topologique est essentielle pour maximiser les bénéfices de l'impression métal.
- Pièces métal imprimées 3D : excellentes propriétés mécaniques, large gamme matériaux d'ingénierie incluant superalliages.
Comprendre la différence impression 3D métal vs CNC
Téléchargez notre guide sur la production de pièces métal
impression en 3D
- Poudres de métaux réfractaires vs impression 3D : fabrication additive de pointe pour métaux haute température
- Passivation en métallurgie : Guide technique pour la protection contre la corrosion
- Microfabrication 3D : l'art et la science de l'impression à l'échelle micrométrique
- Fondamentaux de la fabrication métallique : processus, techniques et applications
- Frittage laser direct de métal : guide professionnel de l'impression 3D métal
- Choisir le bon plastique pour l'impression 3D : guide complet
- Comment l'impression 3D révolutionne le moulage en sable : guide pratique
- Fusion par faisceau d'électrons (EBM) : guide complet pour professionnels de l'industrie
- Impression 3D avec résines : Guide complet des technologies, matériaux et applications