



Impression 3D vs usinage CNC : quelle technologie pour vos projets ?
Introduction
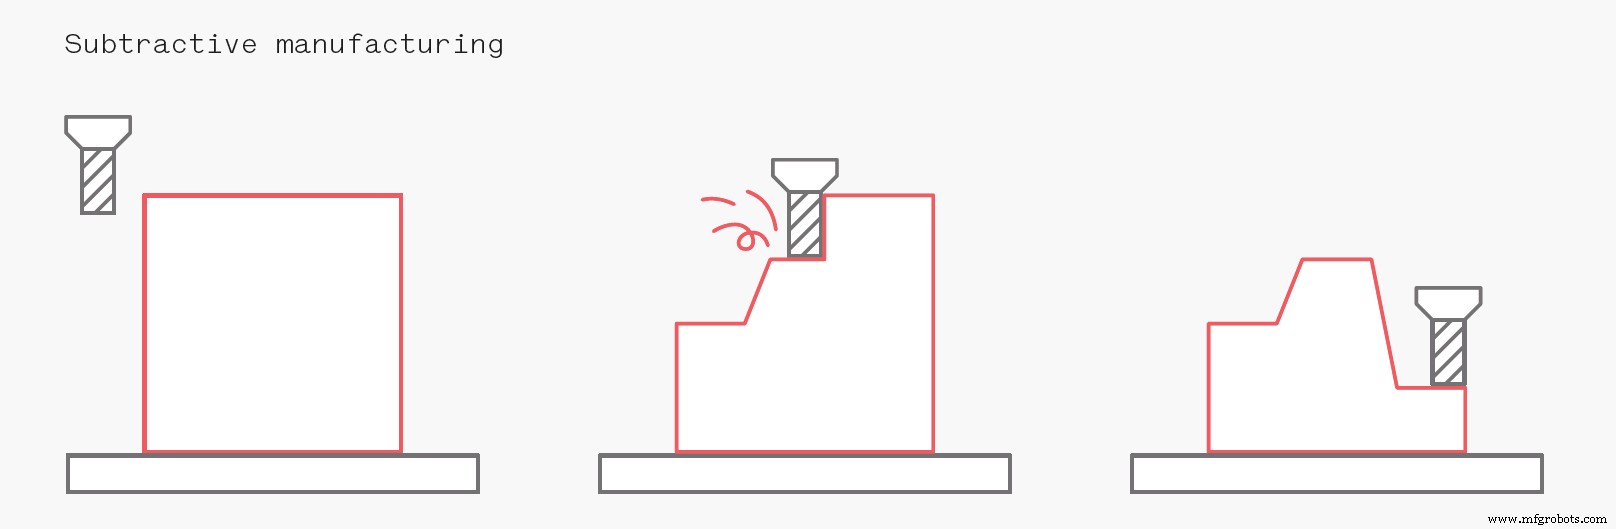
L'usinage CNC est une technologie de fabrication soustractive courante. Contrairement à l'impression 3D, le processus part généralement d'un bloc plein de matière (brut) et retire de la matière pour obtenir la forme finale, à l'aide d'outils coupants rotatifs variés.
Le CNC est l'une des méthodes les plus populaires pour petits travaux unitaires comme pour productions moyennes/fortes volumes. Il offre une excellente répétabilité, haute précision et une large gamme de matériaux et finitions de surface.
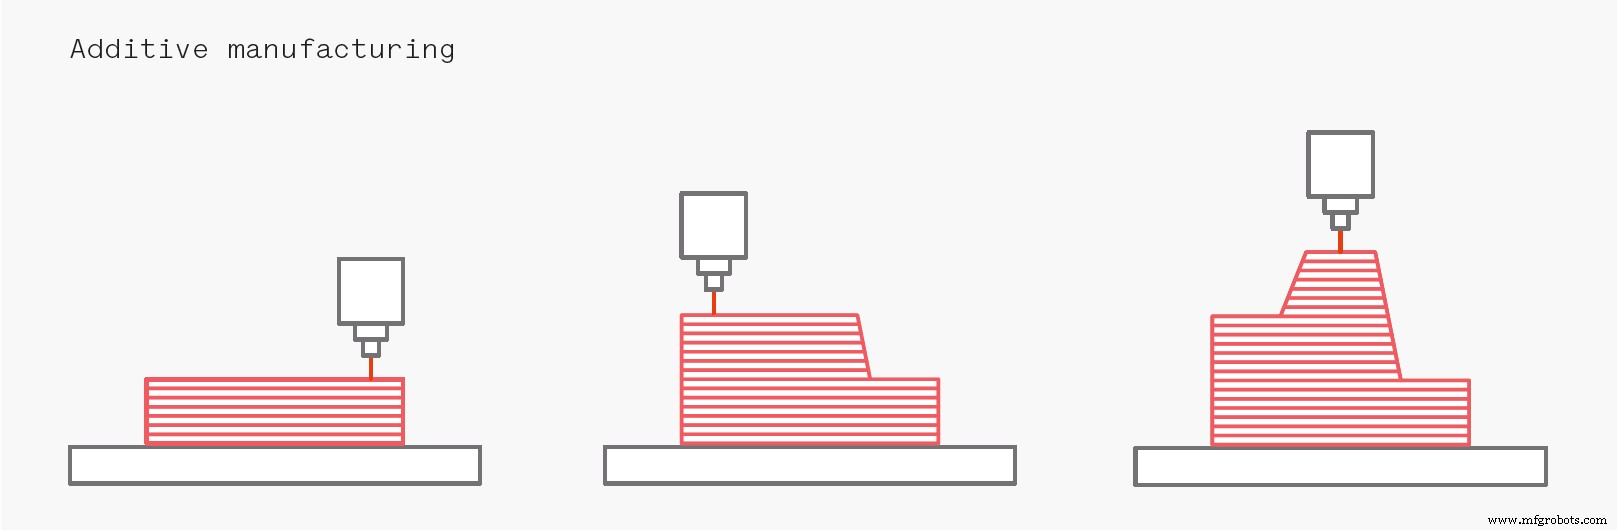
La Fabrication Additive (FA) ou impression 3D construit les pièces en ajoutant de la matière couche par couche. Les procédés FA ne requièrent ni outillage ni dispositifs de bridage spéciaux, maintenant les coûts d'amorçage au minimum.
Cet article présente les considérations technologiques clés pour choisir la bonne technologie. Nous nous concentrons sur les pièces fonctionnelles et prototypes en métaux ou plastiques. Les procédés d'impression 3D les plus adaptés : SLS ou FDM pour plastiques, SLM/DMLS ou Binder Jetting pour métaux.
Sélectionner la bonne technologie
Quelques règles simples guident le choix entre CNC et Fabrication Additive (FA) :
Règle empirique : toutes pièces fabriquables avec un effort limité par procédé soustractif devraient généralement être usinées CNC. L'impression 3D a du sens principalement dans ces cas :
- Quand les méthodes traditionnelles ne peuvent pas produire la pièce (géométries hautement complexes, topologie optimisée)
- Quand un délai ultra-court est critique ; pièces 3D livrables sous 24h
- Quand le coût bas est essentiel ; pour petits volumes, l'impression 3D est généralement moins chère que le CNC
- Quand un petit nombre de pièces identiques est requis (moins de 10)
- Quand des matériaux difficiles à usiner sont requis (superalliages métalliques, TPU flexible)
Le CNC offre une meilleure précision dimensionnelle et des propriétés mécaniques supérieures dans les 3 dimensions, mais généralement à un coût plus élevé, surtout pour petits volumes.
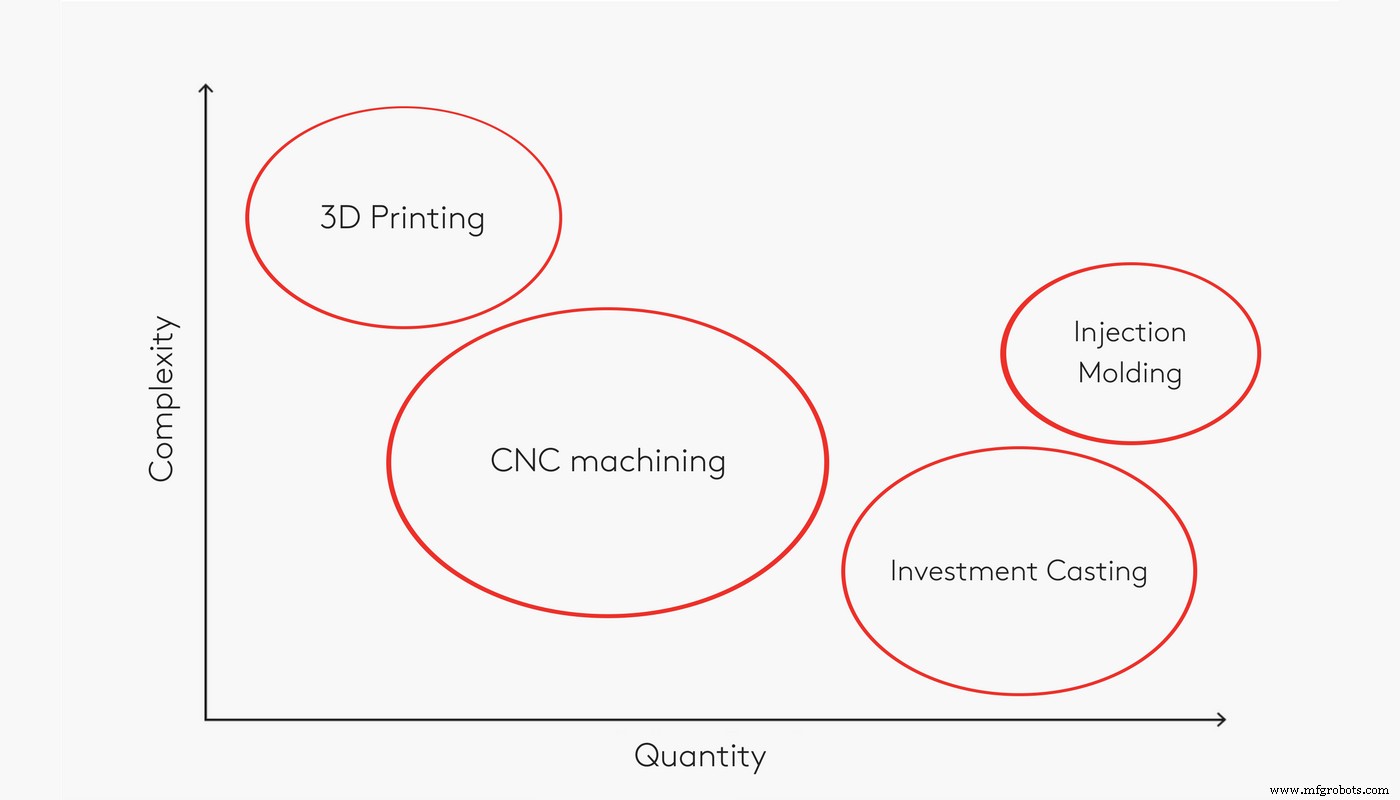
Si de plus grandes quantités sont nécessaires (centaines ou plus), ni CNC ni FA ne sont compétitifs. Les technologies de formage traditionnelles (fonderie à cire perdue, moulage par injection) sont généralement les plus économiques, grâce aux économies d'échelle (voir figure).
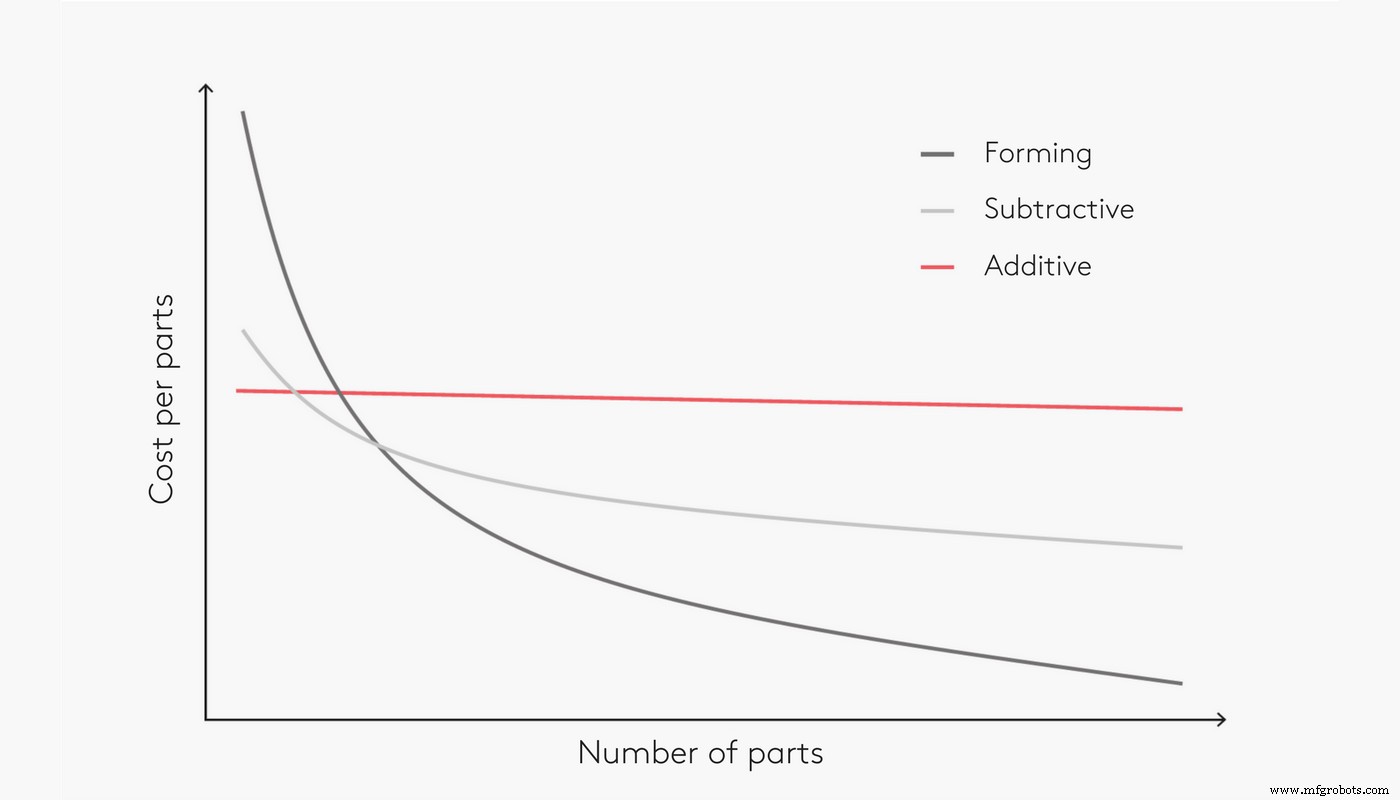
Tableau de référence des procédés recommandés
| Nb de pièces | 1 | 10 | 100 | 1000 |
|---|---|---|---|---|
| Plastique | Impression 3D | Impression 3D (considérer : CNC) | CNC (considérer : Moulage injection) | Moulage injection |
| Métal | Impression 3D & CNC* | CNC (considérer : Impression 3D) | CNC (considérer : Fonderie cire perdue) | Fonderie cire perdue ou sous pression |
* : fortement dépendant de la géométrie de la pièce
Curieux du coût CNC et impression 3D ? Téléversez vos fichiers CAO pour un devis instantané !
Devis CNC • Devis impression 3D
Caractéristiques des procédés
Précision dimensionnelle
Le CNC offre des tolérances serrées et une excellente répétabilité. De très grandes à très petites pièces peuvent être usinées avec précision. Du fait de la forme de l'outil, les angles intérieurs auront toujours un rayon, mais les surfaces extérieures peuvent avoir des arêtes vives et être usinées très finement.
Les différents systèmes d'impression 3D offrent des précisions variables. Les machines industrielles produisent des pièces aux très bonnes tolérances. Si des jeux serrés sont requis, les cotes critiques peuvent être imprimées surdimensionnées puis usinées en post-traitement.
L'épaisseur de paroi minimale en impression 3D est limitée par la taille de l'effecteur final (ex. diamètre buse FDM, spot laser SLS). Comme la fabrication se fait couche par couche, les lignes de couche peuvent être visibles, surtout sur surfaces courbes. La taille maximale de pièce est relativement limitée, l'impression 3D nécessitant souvent un contrôle environnemental strict.
| Tolérance | Ép. paroi min. | Taille max pièce | |
|---|---|---|---|
| CNC | ± 0,025 - 0,125 mm * | 0,75 mm | Fraisage : 2000 × 800 × 1000 mm Tournage : Ø 500 mm |
| SLS | ± 0,300 mm | 0,7 - 1,0 mm | 300 × 300 × 300 mm |
| FDM | Industriel : ± 0,200 mm Bureau : ± 0,500 mm | 0,8 - 1,0 mm | Industriel : 900 × 600 × 900 mm Bureau : 200 × 200 × 200 mm |
| SLM/DMLS | ± 0,100 mm | 0,40 mm | 230 × 150 × 150 mm |
| Binder Jetting | ± 0,200 mm | 2,0 mm | 380 × 355 × 735 mm |
* : Selon le niveau de tolérance spécifié.
Matériaux
Le CNC est principalement utilisé pour usiner des métaux. Il peut aussi usiner thermoplastiques, acryliques, bois tendres/durs, mousses de modelage, cires d'usinage.
- Excellentes propriétés mécaniques et thermiques, comportement parfaitement isotrope.
- Restrictions dimensionnelles dues à la taille du brut (brut non-standard = coût accru).
| Matériaux CNC courants | |
|---|---|
| Plastiques | ABS, Nylon, Polycarbonate, PEEK |
| Métaux | Aluminium, Acier inoxydable, Titane, Laiton |
L'impression 3D utilise prédominamment des plastiques et dans une moindre mesure des métaux. Certaines technologies produisent céramiques, cire, sable, composites. Les matériaux d'impression 3D sont un sujet complexe traité dans les articles dédiés de la Base de Connaissance.
- Grande variété de matériaux aux propriétés physiques étendues.
- Matériaux difficiles à usiner (TPU, superalliages métalliques) imprimables en 3D.
- Propriétés mécaniques potentiellement inférieures au CNC (généralement pas fully isotropes).
| Matériaux impression 3D courants | |
|---|---|
| Plastiques | Nylon, PLA, ABS, ULTEM, ASA, TPU |
| Métaux | Aluminium, Acier inoxydable, Titane, Inconel |
Complexité du modèle
Plusieurs limitations en conception pour CNC : accès outil et dégagements, points de bridage/fixation, impossibilité d'usiner des angles vifs (géométrie outil).
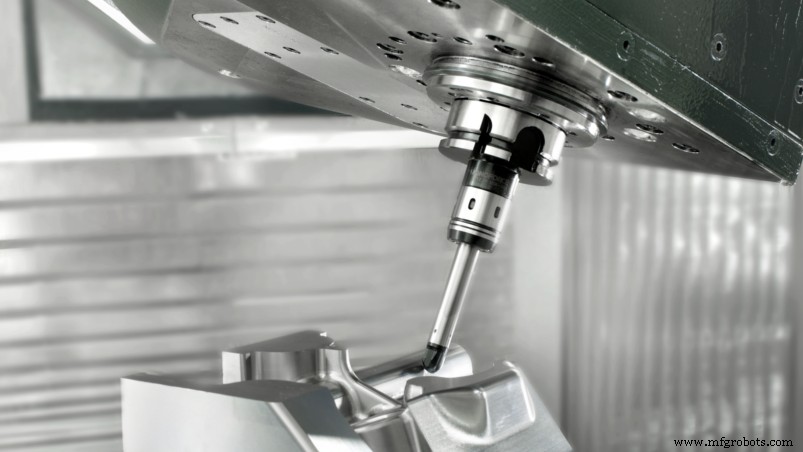
Certaines géométries sont impossibles à usiner en CNC (même 5 axes) car l'outil n'accède pas à toutes les surfaces. La plupart requièrent rotation de la pièce pour accéder aux différentes faces. Le repositionnement ajoute temps de traitement et main-d'œuvre ; gabarits et dispositifs sur mesure peuvent être requis, impactant le prix final.
L'impression 3D a très peu de restrictions géométriques vs CNC. Des supports sont requis dans la plupart des technologies (FDM, SLM/DMLS) et retirés en post-traitement.
Les géométries libres, organiques en plastique sont aisément fabriquées par fusion sur lit de poudre polymère (SLS, Multi Jet Fusion - MJF), qui ne requièrent pas de support. La capacité à produire des géométries hautement complexes est un atout majeur de l'impression 3D.
Flux de fabrication
Ce qui se passe en coulisses lors d'une commande CNC ou impression 3D :
CNC : un opérateur/expert ingénieur doit d'abord choisir outils, vitesse broche, parcours de coupe, repositionnement. Ces facteurs impactent fortement qualité finale et temps de construction. Le processus est intensif en main-d'œuvre : le brut doit être monté manuellement. Après usinage, composants prêts pour usage ou post-traitement.
Impression 3D : l'opérateur prépare le fichier numérique (choix orientation, ajout supports) et l'envoie à la machine, où l'impression se fait avec peu d'intervention humaine. Une fois l'impression terminée, la pièce doit être nettoyée et post-traitée — l'aspect le plus intensif en main-d'œuvre du flux de fabrication additive.
Post-traitement
Plusieurs méthodes de post-traitement s'appliquent au CNC comme à l'impression 3D pour améliorer fonctionnalité ou esthétique. Les plus courantes :
| Méthodes de post-traitement | |
|---|---|
| CNC | Grenaillage, anodisation (type II ou III), revêtement poudre |
| Impression 3D | Grenaillage média, ponçage/polissage, micro-polissage, placage métal |
Étude de cas : prototypage d'un boîtier plastique
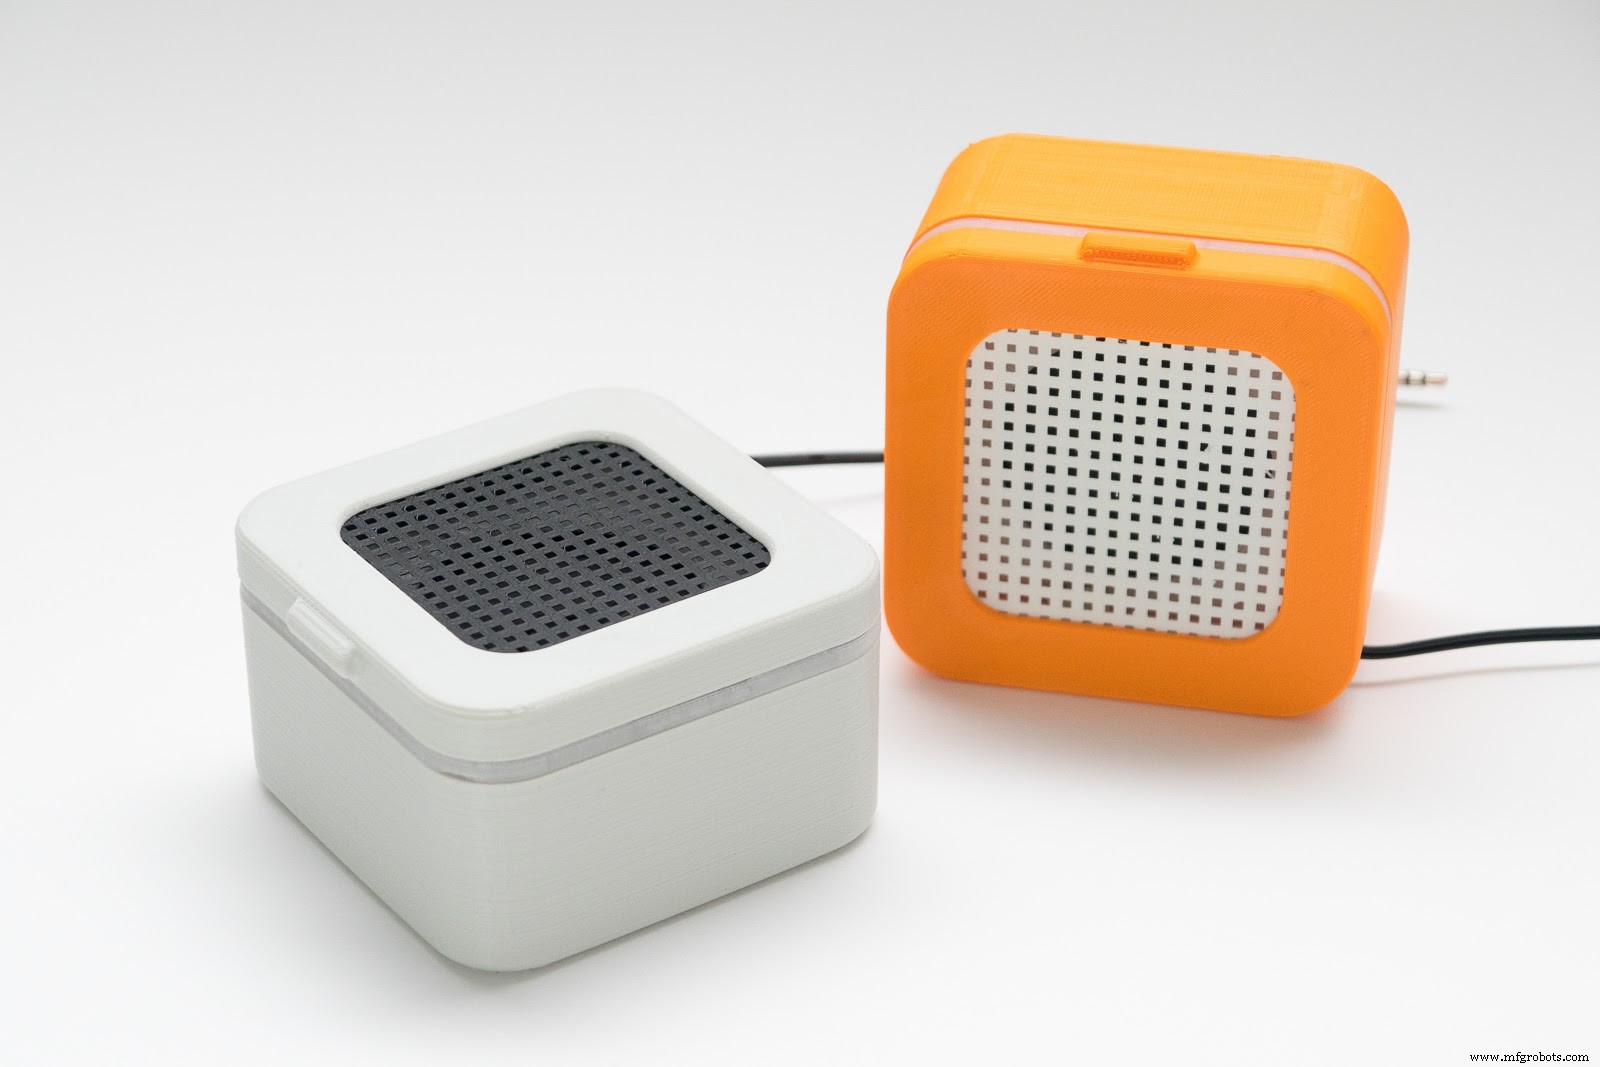
Lors de la conception d'un nouvel appareil électronique, fabriquer des prototypes du boîtier est clé pour finaliser le produit avant production de masse. Objectifs principaux : délai court et coût bas.
Les boîtiers ont souvent des clips, charnières intégrées ou autres attaches à emboîtement. Toutes ces caractéristiques peuvent être usinées CNC ou imprimées 3D (FDM ou SLS).
CNC et SLS créent des prototypes de haute précision et bel aspect, mais le FDM de bureau a des délais bien plus courts et un coût bien inférieur. Comme la performance mécanique n'est pas l'objectif principal, les avantages du CNC et SLS ne justifient généralement pas le surcoût et le temps supplémentaire.
| CNC | FDM Bureau | SLS | |
|---|---|---|---|
| Coût | $$ | $ | $$ |
| Matériaux courants | ABS, Nylon | PLA, ABS, Nylon | Nylon |
| Délai | 1-2 semaines | 1-3 jours | Moins d'une semaine |
| Précision | ± 0,125 mm | ± 0,500 mm | ± 0,300 mm |
Étude de cas : fabrication de supports et composants métalliques
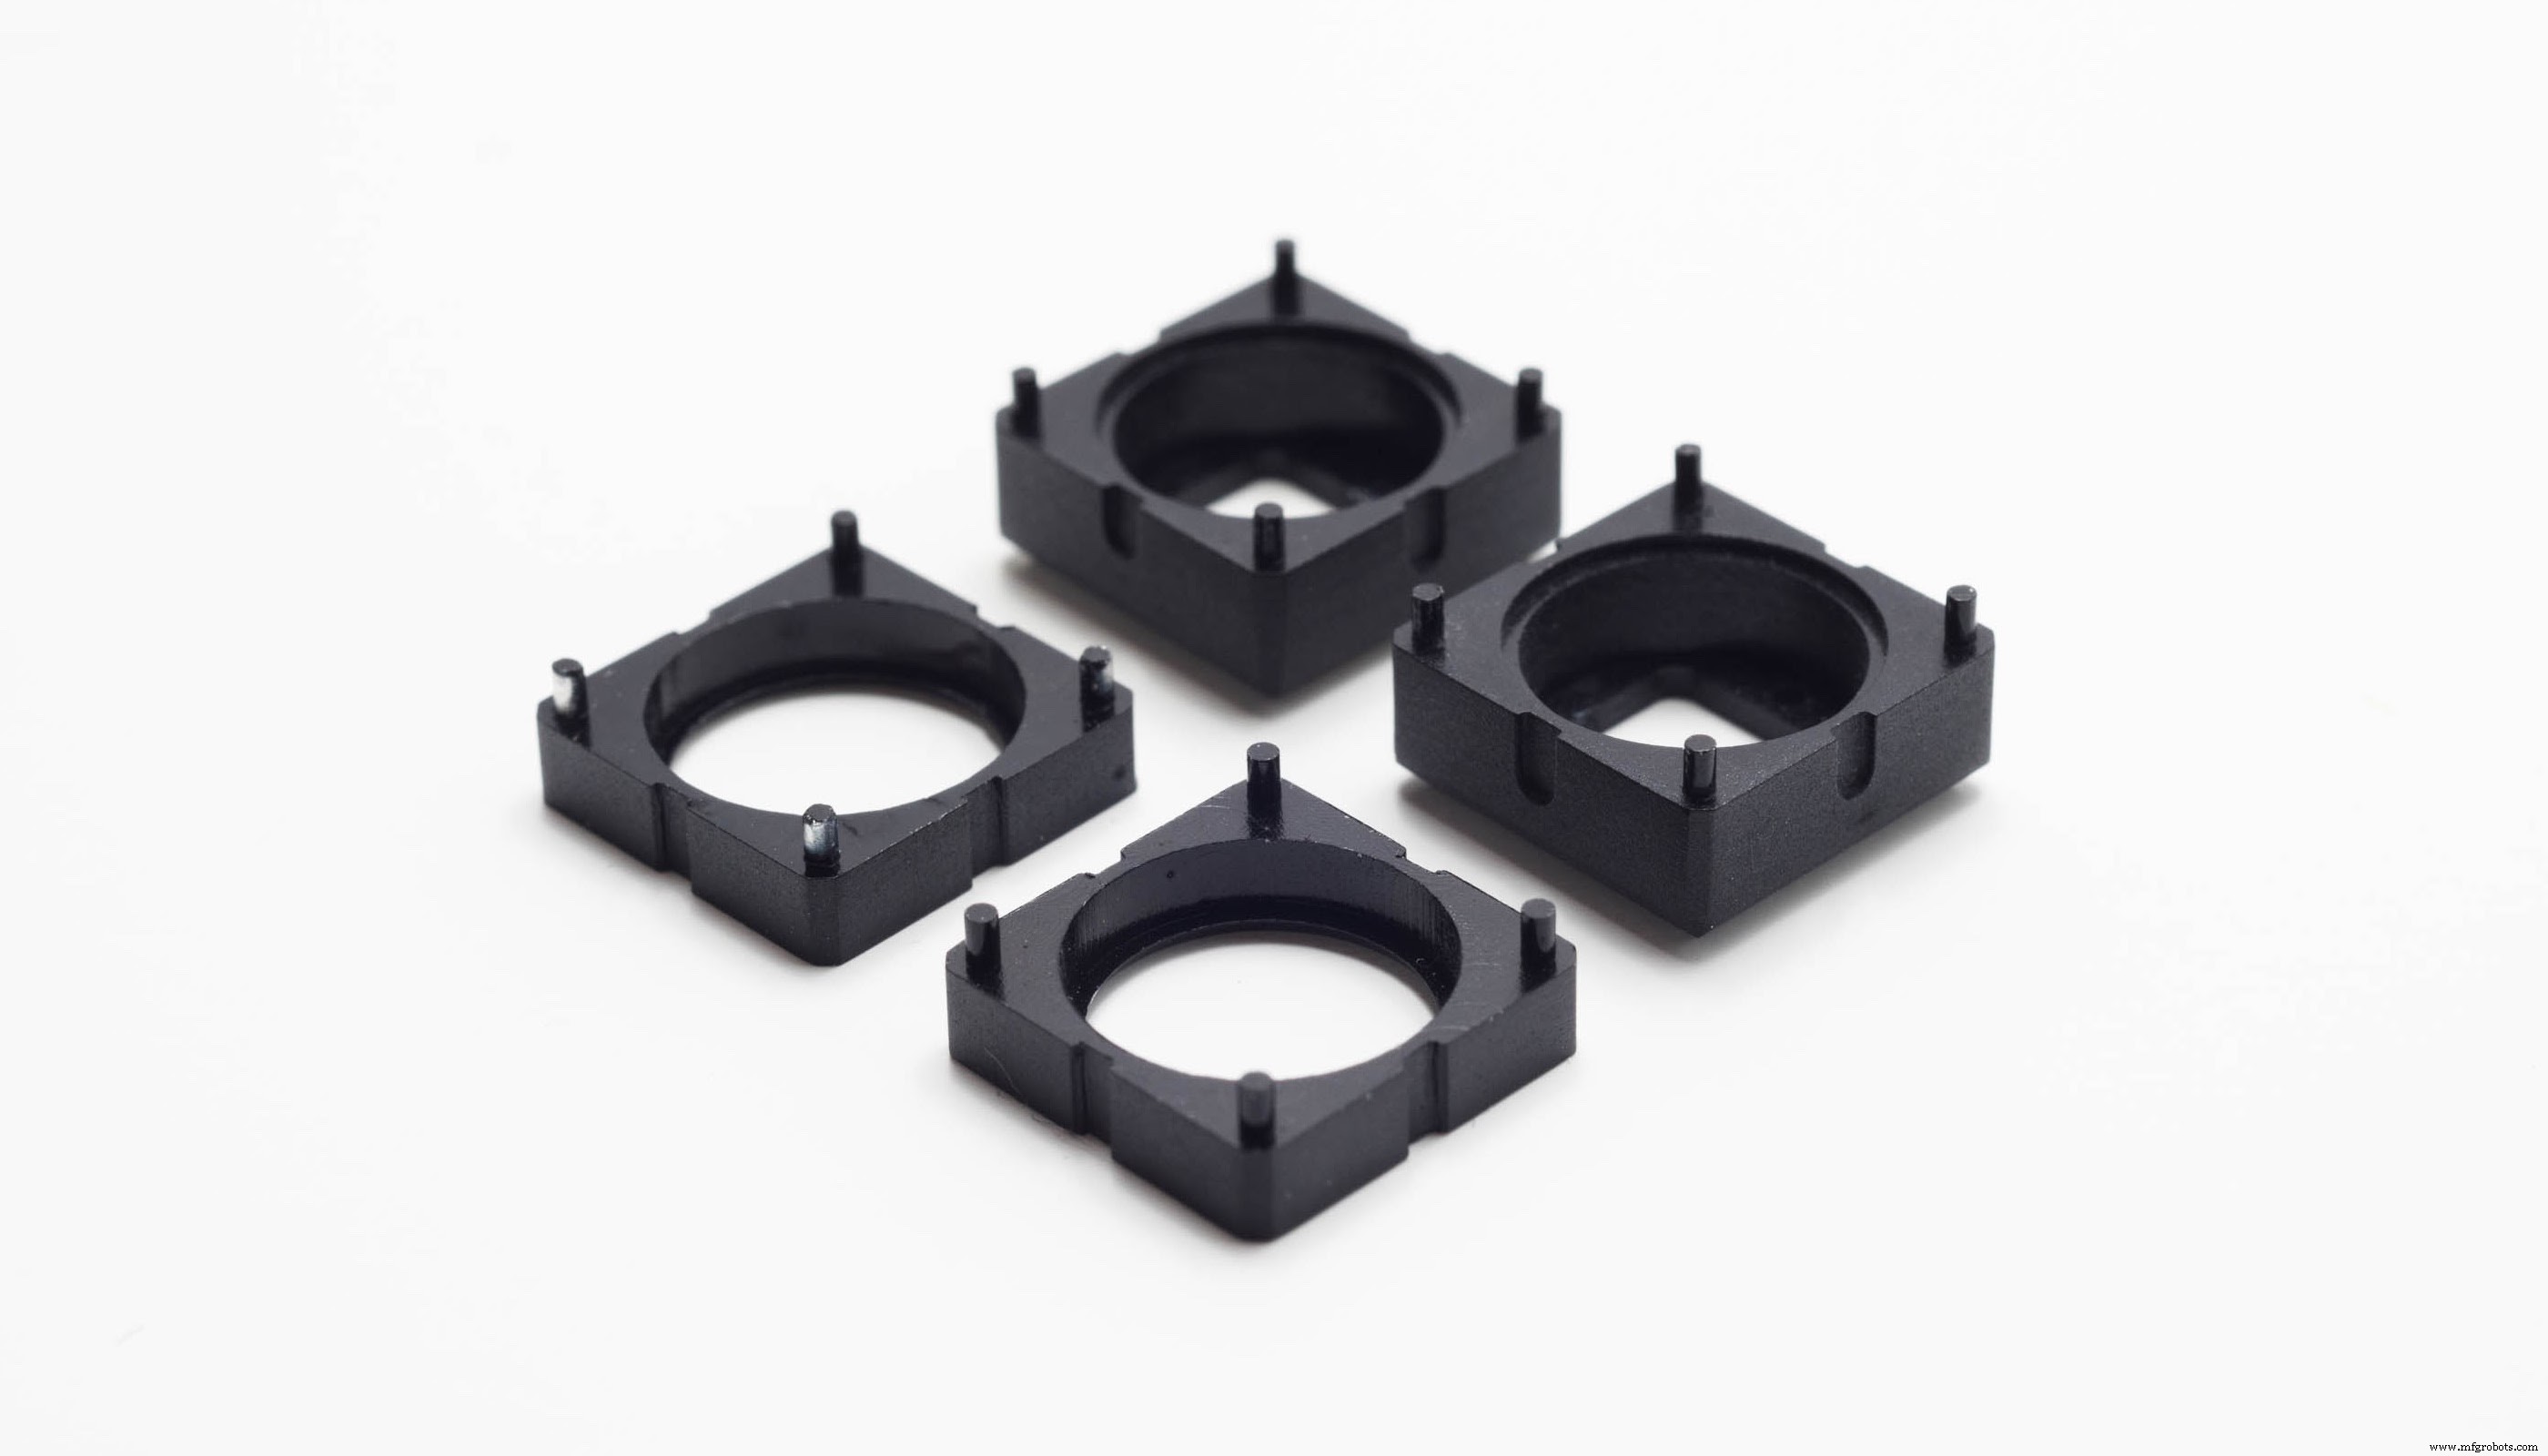
Les supports métalliques et composants mécaniques supportent de fortes charges et opèrent à températures élevées. Objectifs : précision dimensionnelle et bonnes propriétés matière.
Si la géométrie est simple (comme ci-dessus), le CNC est la meilleure option en termes de précision, propriétés matière et coût.
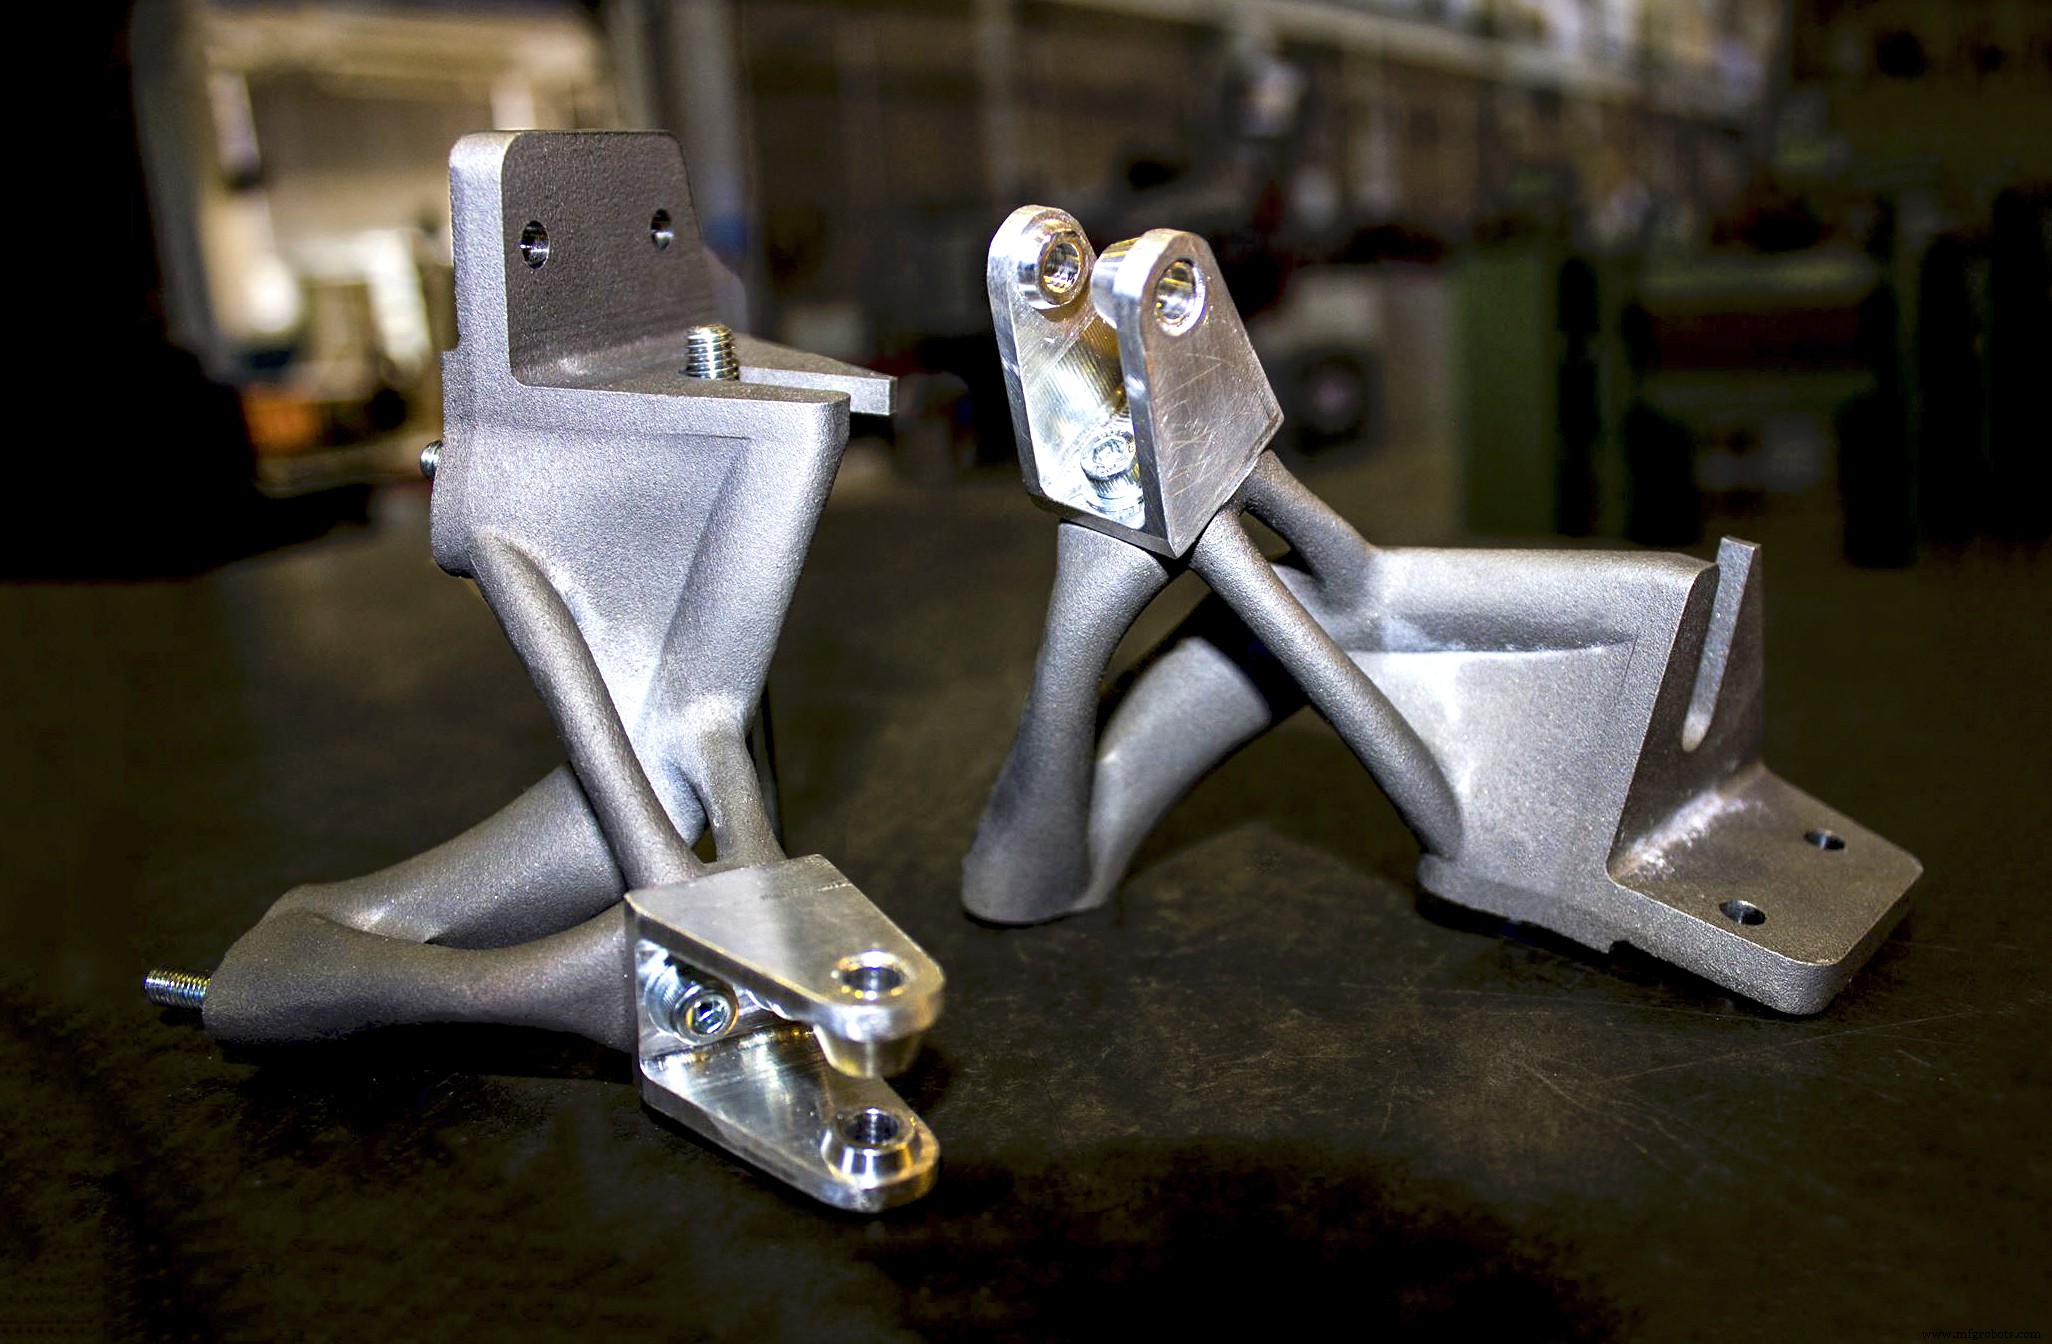
Quand la complexité géométrique augmente ou que des matériaux plus exotiques sont requis, l'impression 3D métal doit être considérée. Composants optimisés poids/résistance (supports ci-dessous) ont des structures organiques très difficiles et coûteuses à usiner.
CNC et impression 3D métal peuvent être combinés pour fabriquer des pièces à la forme organique et tolérances très serrées aux emplacements critiques.
| CNC | SLM/DMLS | Binder Jetting | |
|---|---|---|---|
| Coût | $$ | $$$$ | $$$ |
| Matériaux courants | Aluminium, Acier inoxydable, Laiton | Acier inoxydable, Aluminium, Titane, Inconel, Cobalt-Chrome | Acier inoxydable, Inconel, Cobalt-Chrome, Carbure de tungstène |
| Précision | ± 0,025 mm | ± 0,100 mm | ± 0,200 mm |
| Propriétés mécaniques | Très bonnes | Très bonnes | Bonnes |
Règles empiriques
Le choix de la bonne technologie se résume à :
- CNC : idéal pour quantités moyennes/fortes (moins de 250-500 pièces) et géométries relativement simples.
- Impression 3D : généralement meilleure pour faibles quantités (ou prototypes unitaires) et géométries complexes.
- Pour les métaux, le CNC peut être compétitif même pour faibles quantités, mais les limitations géométriques persistent.
- Pour volumes élevés (plus de 250-500 pièces), d'autres technologies de formage sont plus adaptées.
impression en 3D
- Choisir entre impression 3D et usinage CNC pour pièces plastiques
- Maîtriser l'usinage 5 axes CNC : précision, vitesse et avantages industriels
- Usinage CNC vs Impression 3D : quelle technologie offre une valeur supérieure pour vos projets ?
- Usinage CNC sur mesure : Solutions expertes, précision et fiabilité
- Usinage CNC de Précision de l'Acrylique (PMMA) : Précis, Sûr et Efficace
- Améliorer le contrôle qualité en usinage CNC : stratégies pour la précision et la satisfaction client
- Usinage CNC de précision pour pièces sur mesure : solutions rapides, précises et adaptées
- Usinage CNC de grandes pièces : stratégies pour surmonter les contraintes de taille
- Usinage CNC vs Moulage par Injection : Choisir la Bonne Méthode pour Votre Projet