



Maîtriser le Material Jetting : fondamentaux et applications de l'impression 3D
Qu'est-ce que le Material Jetting ?
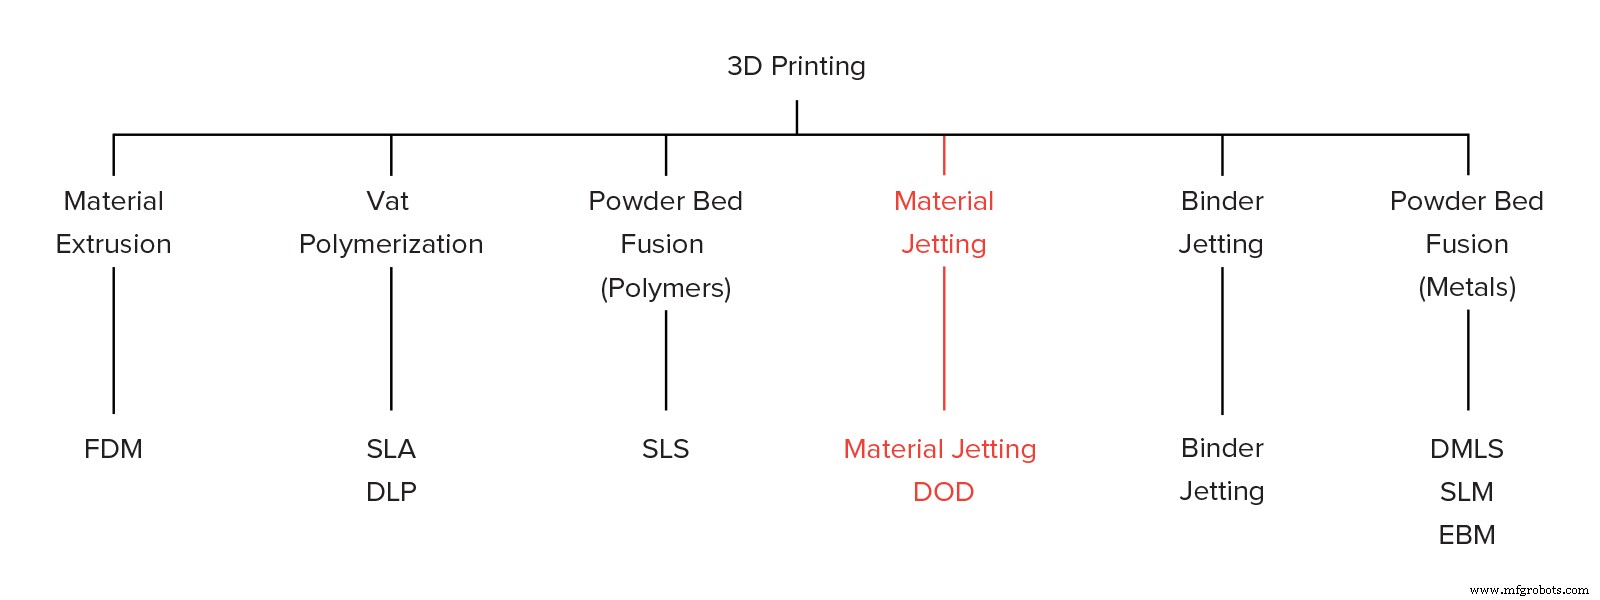
Le Material Jetting (MJ) est un procédé de fabrication additive fonctionnant comme une imprimante 2D. Une tête d'impression (similaire aux têtes jet d'encre) dépose des gouttelettes de matériau photosensible qui se solidifient sous lumière ultraviolette (UV), construisant la pièce couche par couche. Les matériaux sont des photopolymères thermodurcissables (acryliques) sous forme liquide.
Le MJ crée des pièces de haute précision dimensionnelle avec une finition de surface très lisse. L'impression multi-matériaux et une large gamme de matériaux (type ABS, caoutchouc, totalement transparents) sont disponibles. Ces caractéristiques font du MJ une option très attractive pour prototypes visuels et outillage. Néanmoins, le MJ a des limitations clés présentées ici.
Une variante utilise des têtes Drop-On-Demand (DOD) pour déposer des liquides visqueux et créer des pièces type cire. Le DOD sert quasi exclusivement aux modèles pour fonderie à cire perdue — nous ne le détaillerons pas ici.
Comment fonctionne le Material Jetting ?
Le processus d'impression MJ :
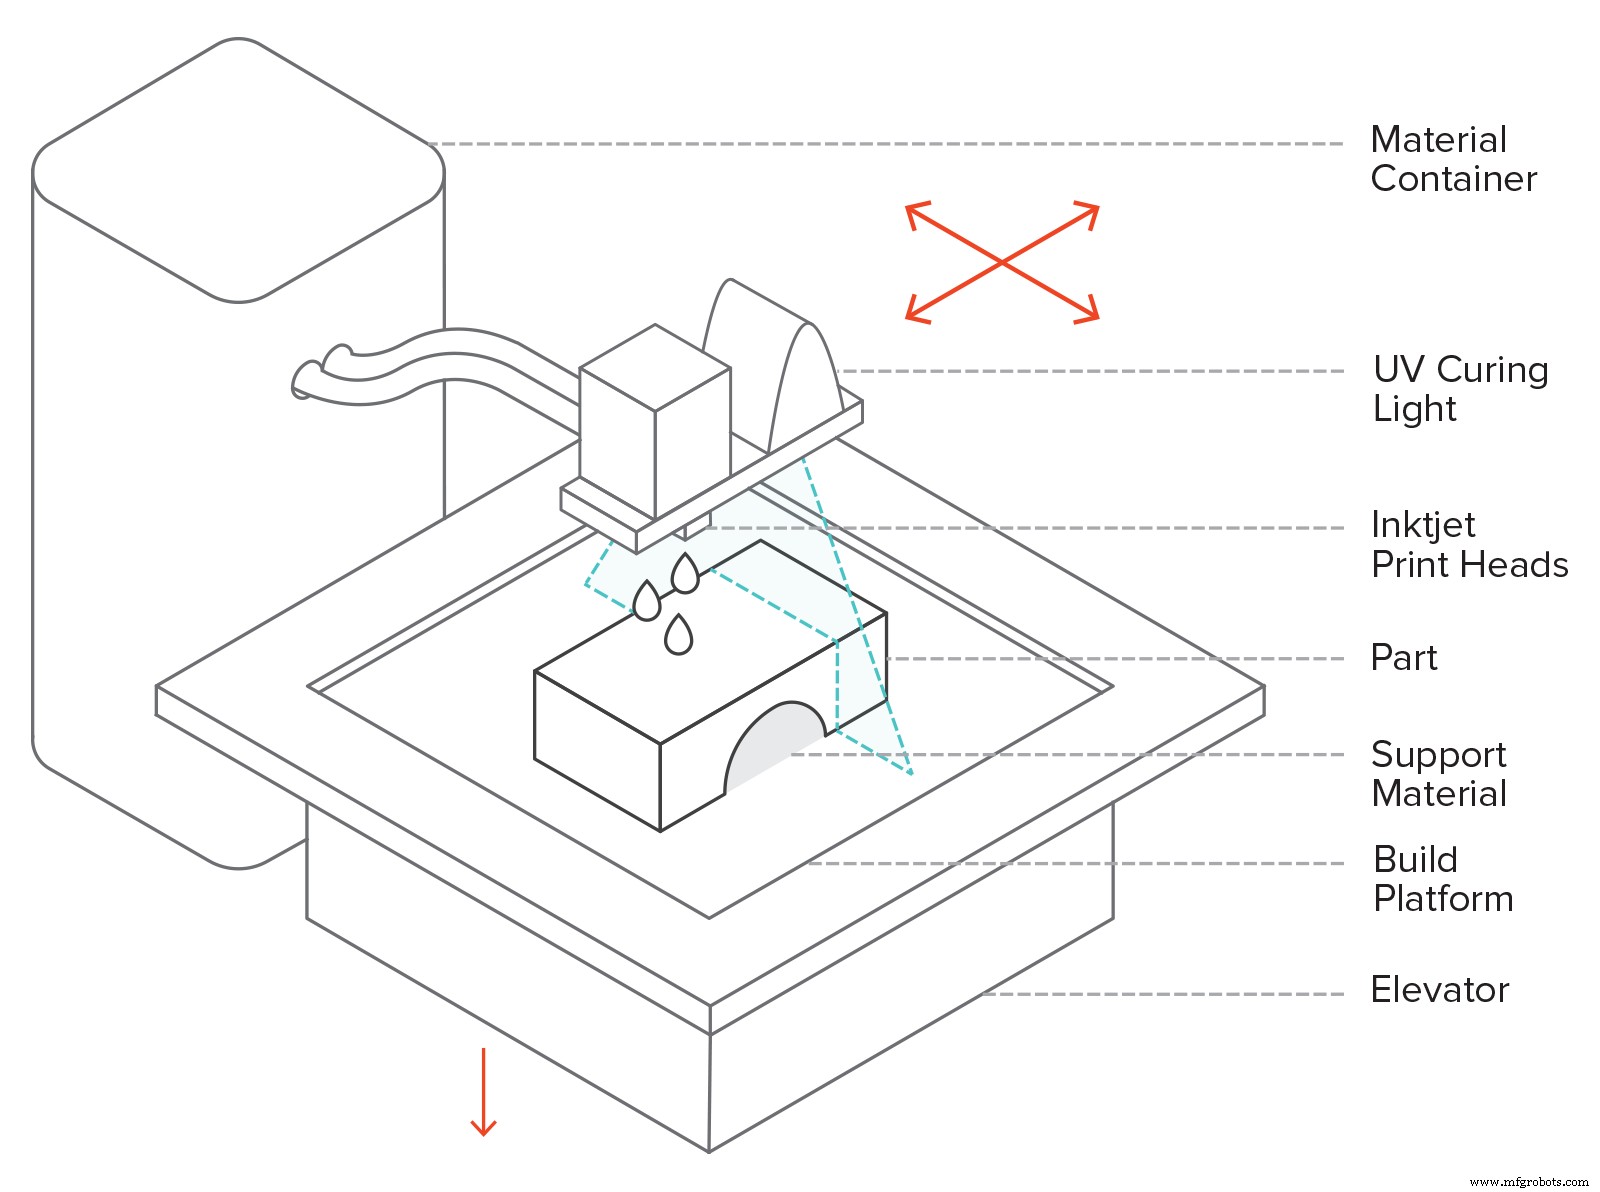
- La résine liquide est chauffée à 30-60 °C pour atteindre la viscosité optimale.
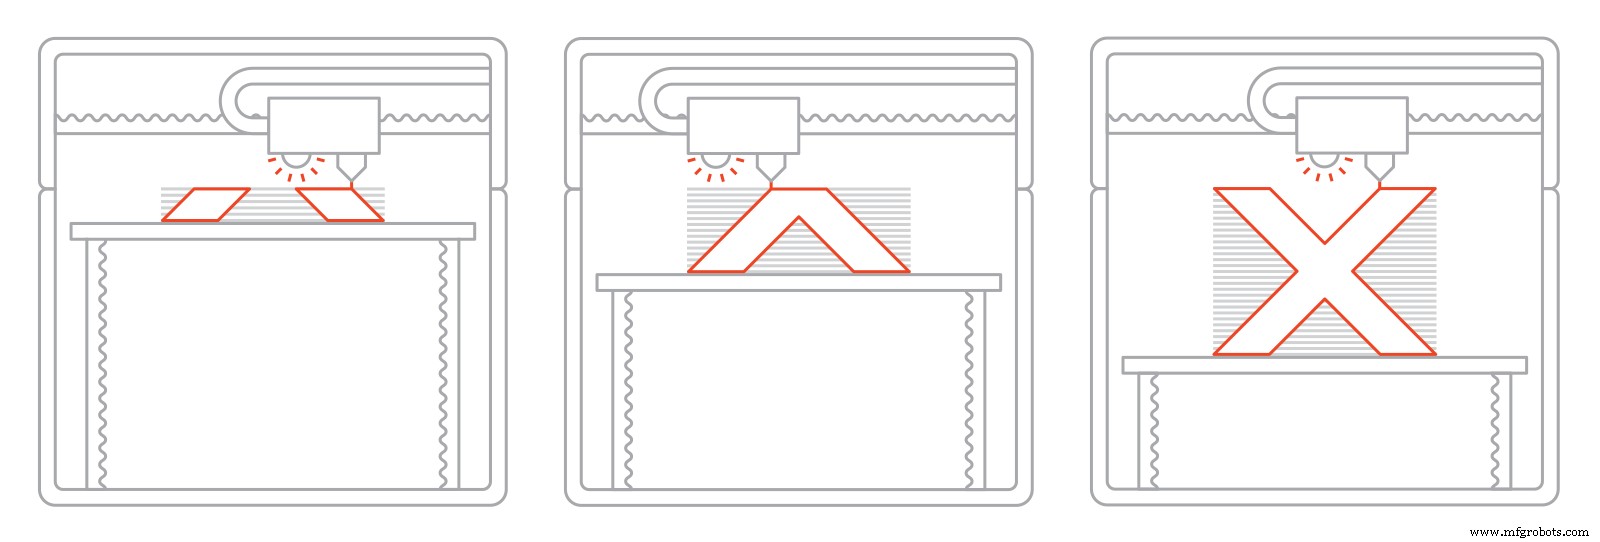
- La tête d'impression parcourt le plateau et dépose des centaines de micro-gouttelettes de photopolymère aux emplacements souhaités.
- Une source UV fixée sur la tête polymérise le matériau déposé, le solidifiant et créant la première couche.
- Le plateau descend d'une hauteur de couche et le processus se répète jusqu'à completion.
Contrairement à la plupart des technologies 3D, le MJ dépose le matériau ligne par ligne. Plusieurs têtes jet d'encre sont montées côte à côte sur le même chariot et déposent le matériau sur toute la surface en un seul passage. Cela permet à différentes têtes de déposer différents matériaux : impression multi-matériaux, couleur complète et structures de support solubles sont simples et largement utilisées. Les supports sont toujours requis en MJ et nécessitent un post-traitement pour être retirés.
En MJ, le matériau liquide se solidifie par photopolymérisation — même mécanisme qu'en SLA. De même, les pièces MJ ont des propriétés mécaniques et thermiques homogènes, mais contrairement à la SLA, elles ne nécessitent pas de post-polymérisation supplémentaire pour atteindre leurs propriétés optimales, grâce à la très faible hauteur de couche utilisée.
Caractéristiques du Material Jetting
Paramètres d'imprimante
En MJ, presque tous les paramètres sont pré-réglés par le fabricant. Même la hauteur de couche est liée à chaque matériau spécifique, du fait de la physique complexe de formation des gouttelettes. La hauteur de couche typique en MJ est de 16-32 microns.
Le MJ est considéré comme l'une des technologies d'impression 3D les plus précises. Les systèmes MJ ont une précision dimensionnelle de ± 0,1 % avec limite basse typique de ± 0,1 mm (parfois jusqu'à ± 0,02 mm). Le gauchissement (warping) peut survenir mais est moins fréquent qu'en FDM ou SLS, car l'impression se fait près de la température ambiante. Ainsi, de très grandes pièces peuvent être imprimées avec une grande précision. Le volume de construction typique est d'environ 380 × 250 × 200 mm, les grands systèmes industriels atteignant 1000 × 800 × 500 mm.
Impression multi-matériaux & couleur complète
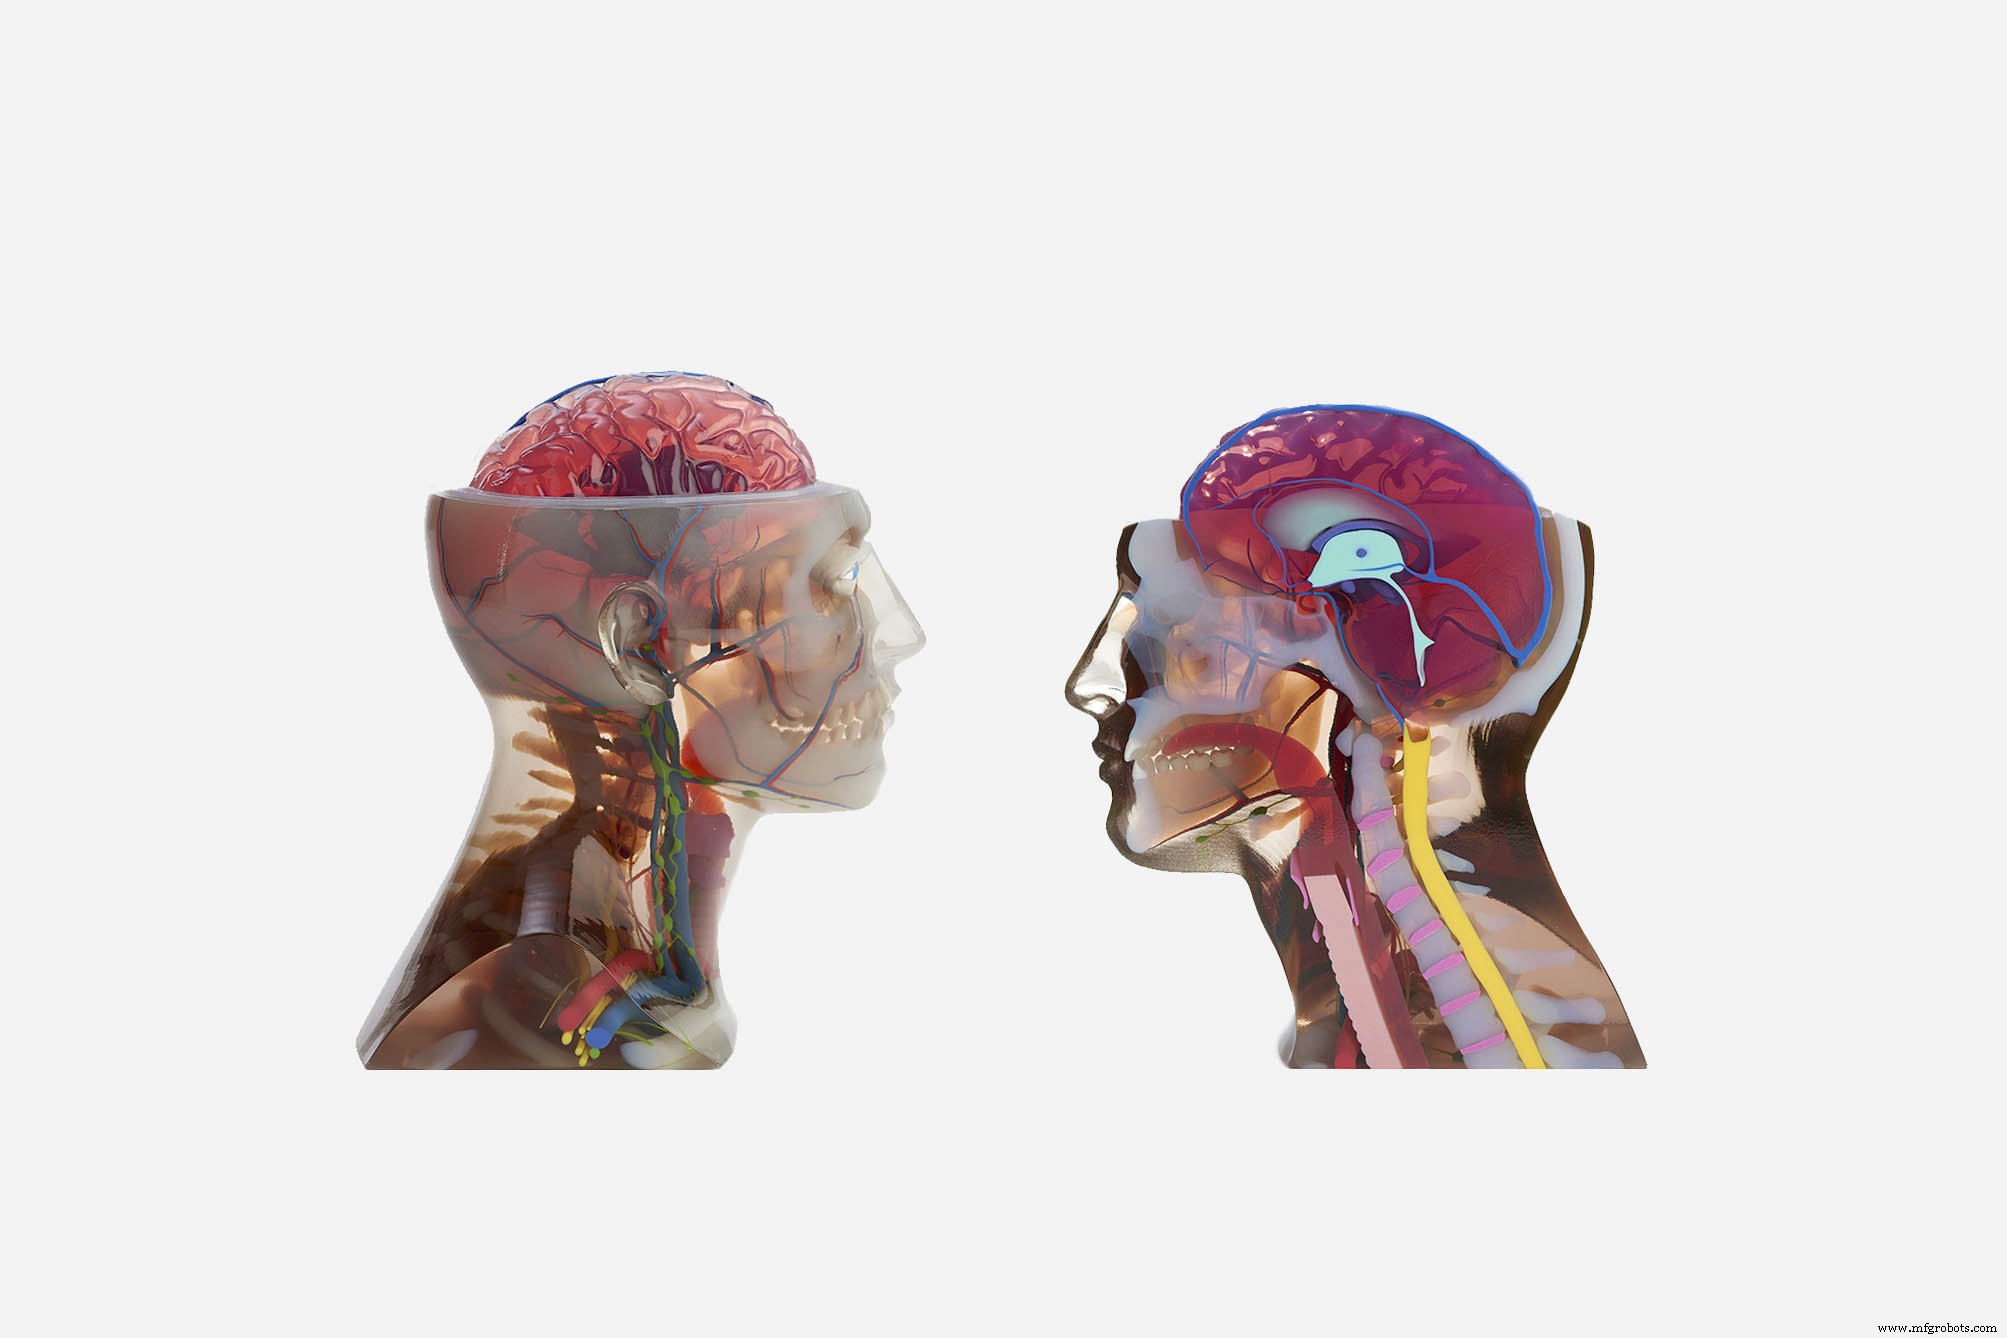
Atout clé du MJ : produire des impressions multi-matériaux et multi-couleurs précises représentant les produits finis.
L'impression multi-matériaux et multi-couleurs en MJ s'emploie à trois niveaux :
- Au niveau du plateau : différentes pièces imprimées simultanément en différents matériaux/couleurs, accélérant la fabrication.
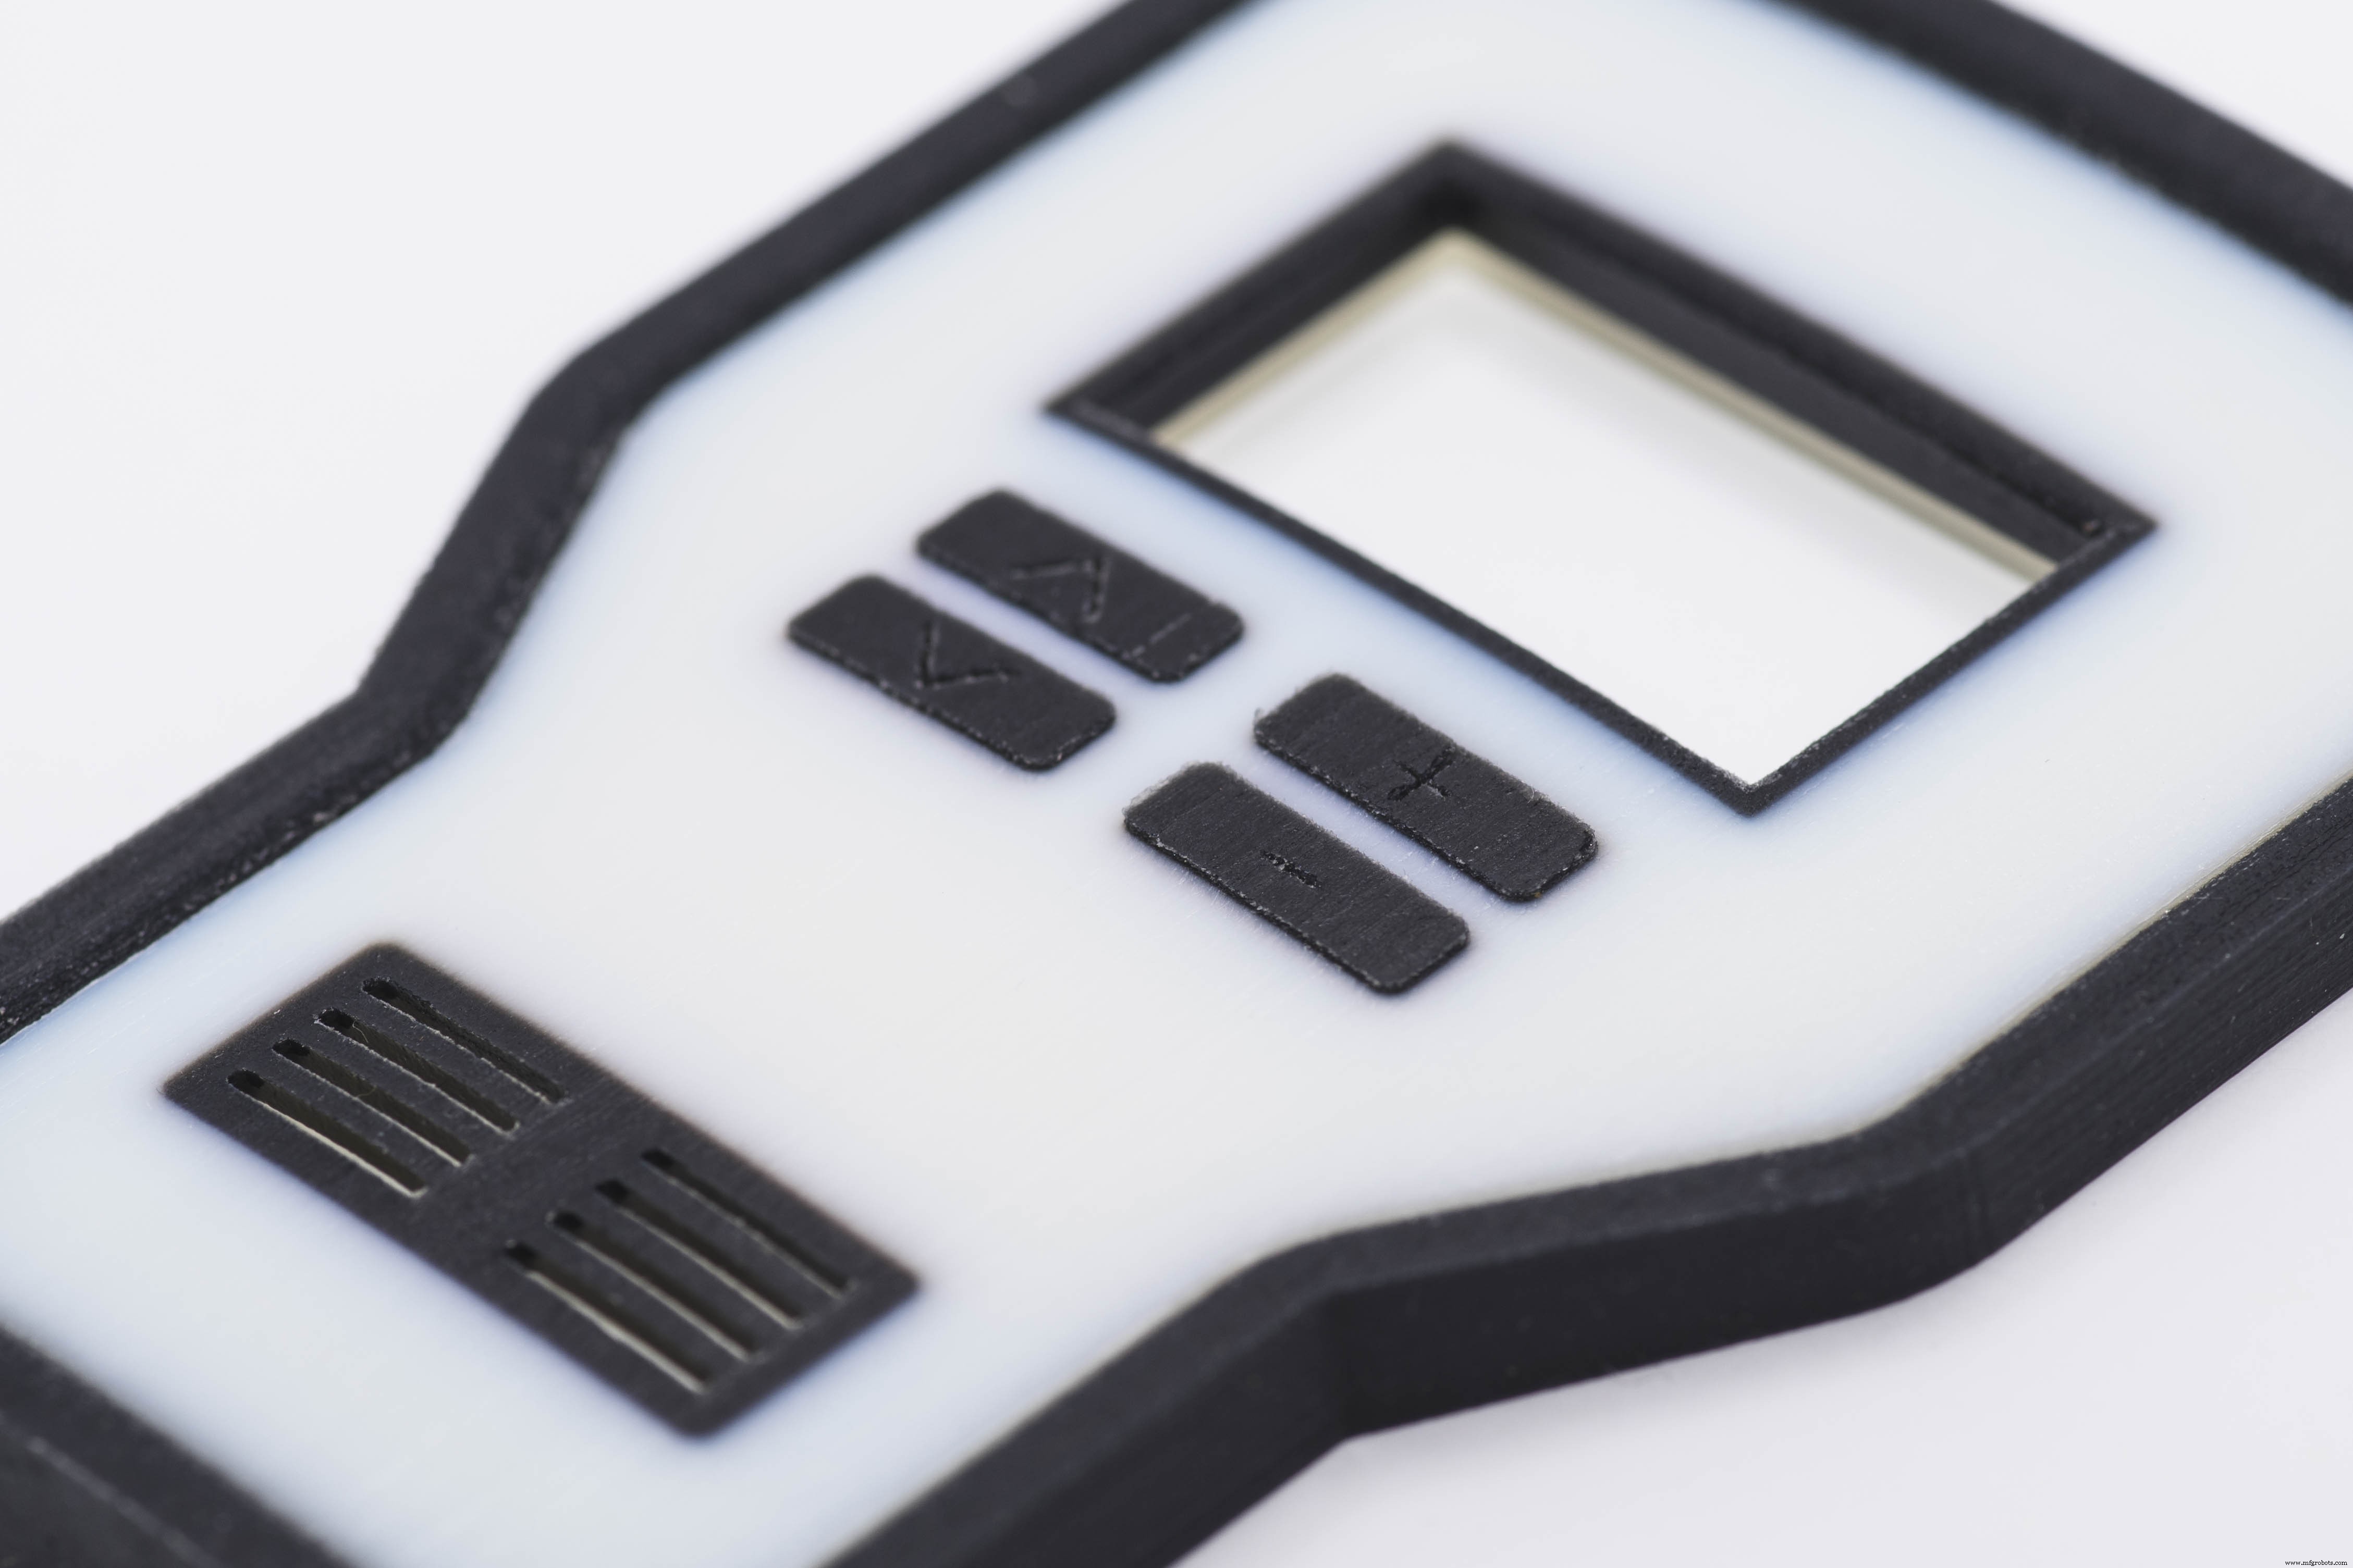
- Au niveau de la pièce : différentes zones d'une pièce désignées pour différents matériaux/couleurs (ex. boîtier rigide avec boutons flexibles pour prototypage avec retour haptique).
- Au niveau du matériau : deux ou plus résines mélangées en différents ratios avant dépôt, créant un « matériau numérique » aux propriétés physiques spécifiques (dureté, rigidité, teinte).
Pour désigner un matériau/couleur différent à des zones précises, le modèle doit être exporté en fichiers STL séparés. Pour mélanger couleurs/propriétés et créer un matériau numérique, le design doit être exporté en OBJ ou VRML, ces formats permettant de désigner des propriétés spéciales (texture, couleur complète) par face ou par sommet.
Structures de support
Les supports sont toujours requis en Material Jetting. Ils sont toujours imprimés en un matériau secondaire soluble retirables après impression par eau sous pression ou bain à ultrasons.
Les pièces MJ peuvent avoir des surfaces très lisses avec peu ou pas de traces de support après retrait.
L'orientation de la pièce en MJ est plus flexible qu'en FDM ou SLA. Elle reste importante car l'usage extensif de matériau de support augmente le coût global.
Finition mate vs brillante
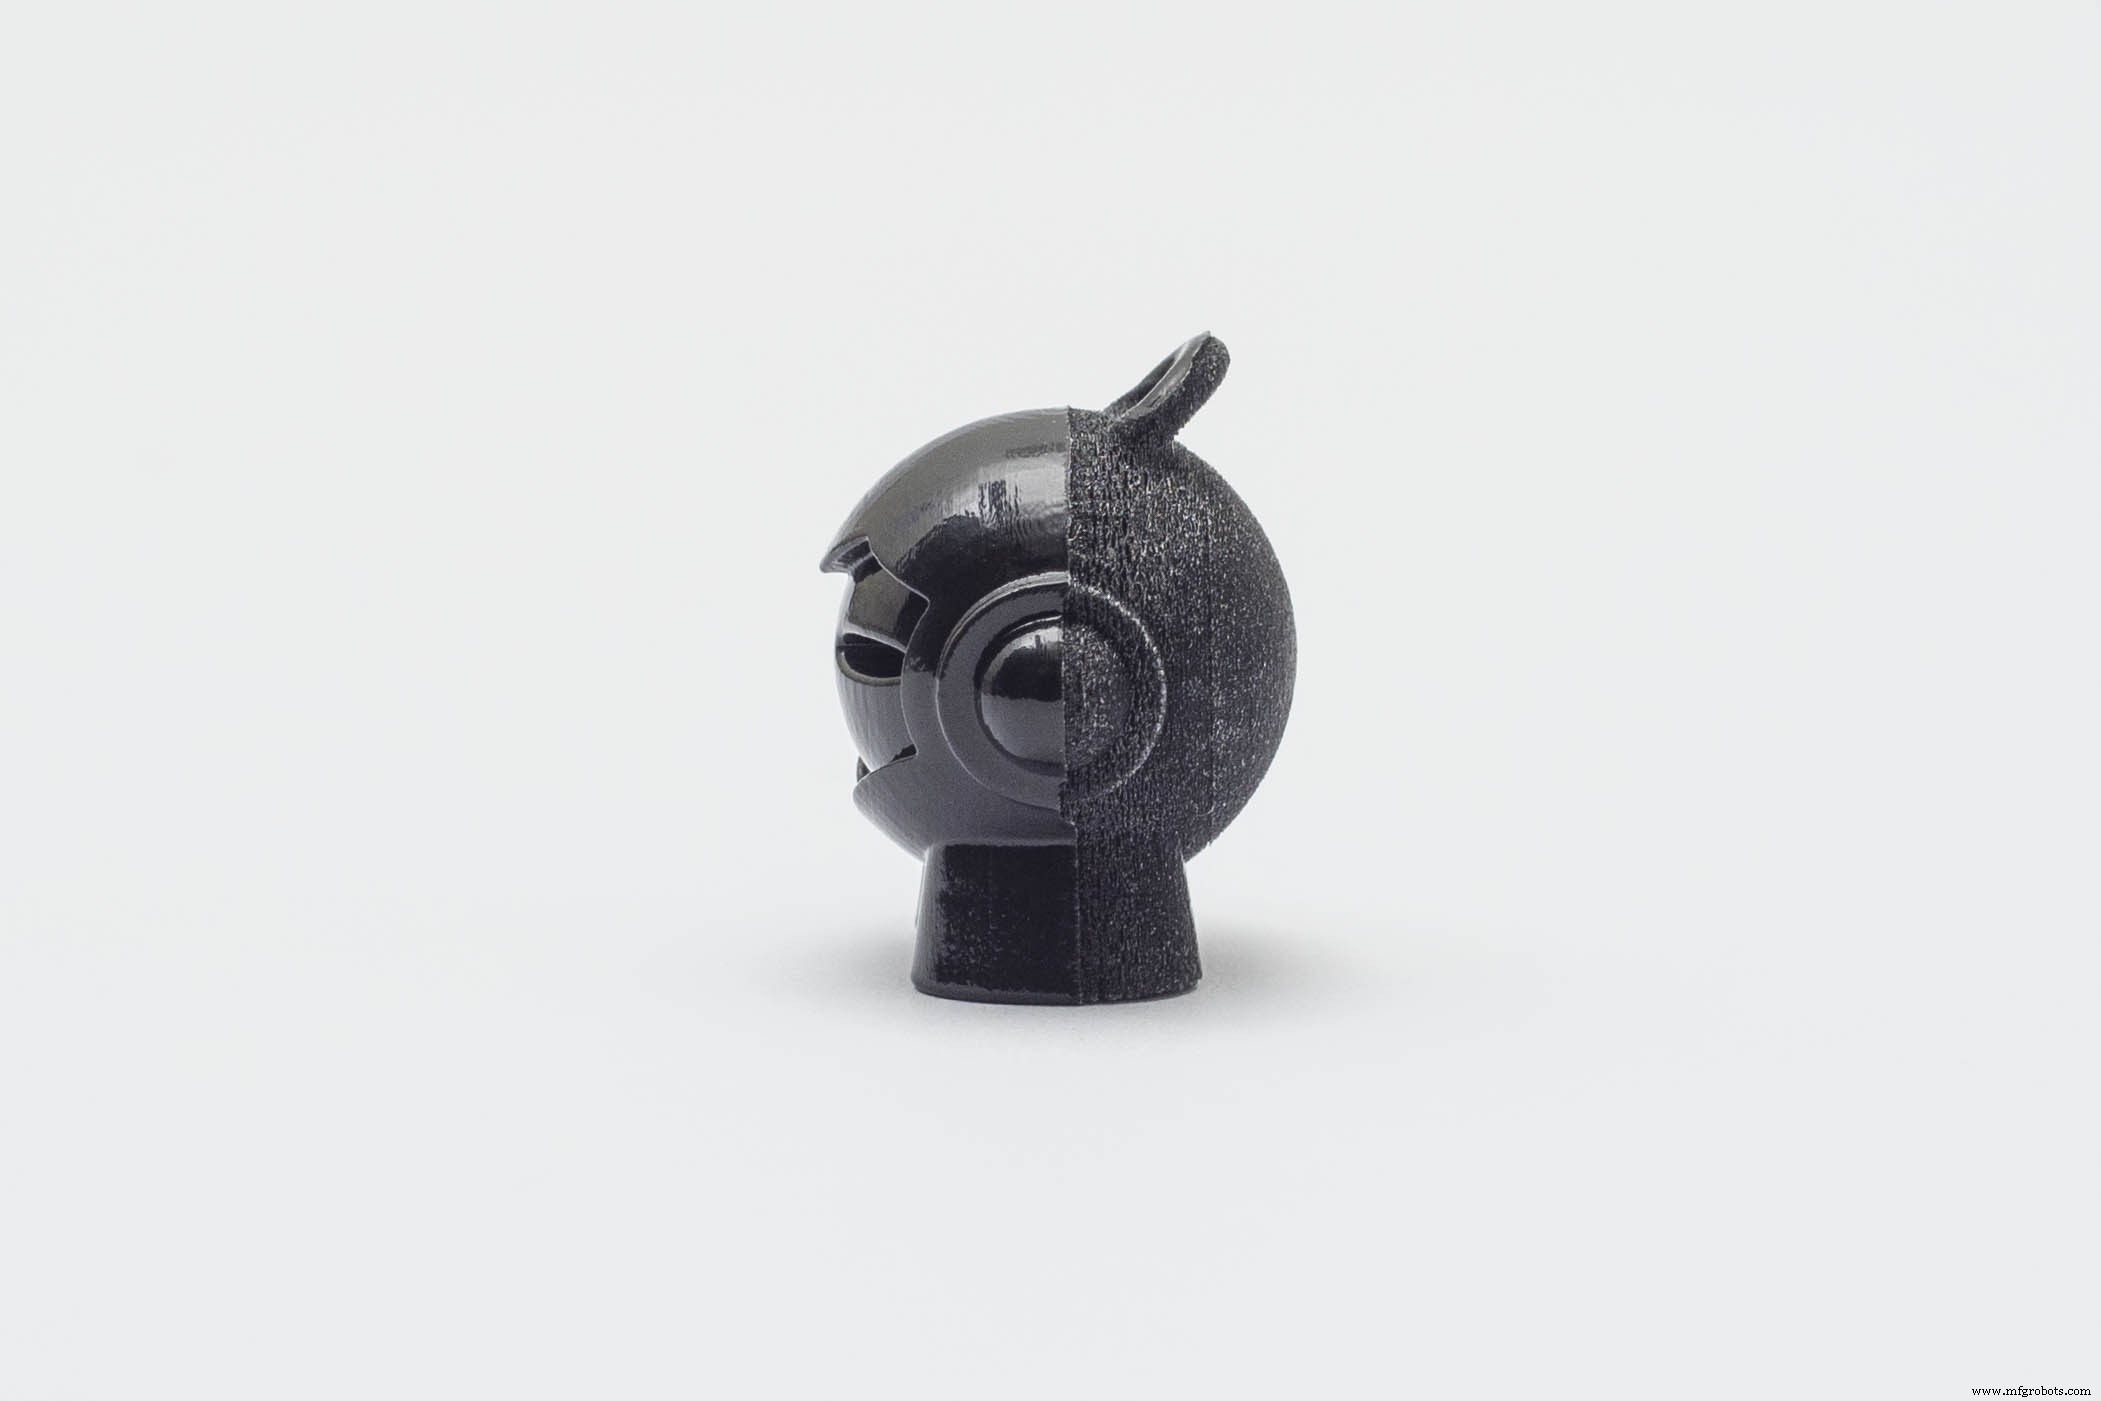
Le MJ offre l'option d'imprimer en finition brillante ou mate.
- Réglage brillant : support ajouté seulement quand structurellement requis (porte-à-faux). Surfaces sans contact direct avec support = finition brillante ; zones supportées = mate.
- Réglage mat : fine couche de support ajoutée autour de toute la pièce, indépendamment de l'orientation ou besoins structurels. Toutes les surfaces ont une finition mate.
Le réglage brillant pour surface lisse et brillante souhaitée. Coût inférieur (moins de matière). Inconvénients : finition non uniforme et léger arrondi des arêtes vives sur surfaces supérieures brillantes.
Le réglage mat quand précision et finition uniforme sont requises. Coût légèrement supérieur (plus de matière, post-traitement additionnel). Notablement, pièces en réglage mat ont une dureté de surface relativement plus faible.
Matériaux courants en Material Jetting
Le MJ utilise des résines photopolymères thermodurcissables similaires à la SLA (cassantes, faible température de fléchissement sous chaleur, sujettes au fluage). Elles sont moins visqueuses, type encre, et coûtent bien plus cher au kg (env. 300-1000 $).
L'impression multi-matériaux est une force clé du MJ, permettant prototypes visuels et haptiques réalistes. Des matériaux spécialisés pour industries spécifiques existent : outillage (moulage injection, thermoformage) et applications médicales.
Le tableau ci-dessous résume avantages/inconvénients des matériaux MJ les plus utilisés :
| Matériau | Caractéristiques | |
|---|---|---|
| Standard | ✓ Plastique opaque rigide ✓ Simule pièces injection ✗ Cassant | |
| Flexible | ✓ Type caoutchouc ✓ Dureté personnalisable ✗ Faible allongement à la rupture | |
| Polypropylène simulé | ✓ Simule pièces PP ✓ Bonne résistance à la flexion ✗ Cassant | |
| ABS simulé | ✓ Haute résistance température ✓ Outillage & moules injection faible série ✗ Cassant | |
| Coulable | ✓ Sans cendre après brûlage ✓ Optimisé fonderie cire perdue | |
| Haute température | ✓ Bonne stabilité thermique (jusqu'à 80 °C) ✓ Haute résistance ✗ Cassant | |
| Transparent | ✓ Aspect verre ✓ Post-traitable à 100 % transparent | |
| Qualité médicale | ✓ Stérilisable ✓ Biocompatible court terme ✗ Applications dentaires/médicales |
Avantages & Limitations du Material Jetting
Points clés résumés :
- ✓ Surfaces lisses comparables à l'injection, très haute précision dimensionnelle
- ✓ Propriétés mécaniques et thermiques homogènes
- ✓ Capacités multi-matériaux pour prototypes visuels/haptiques précis
- ✗ Pièces principalement pour prototypes non-fonctionnels (faibles propriétés mécaniques, faible allongement rupture)
- ✗ Matériaux photosensibles : propriétés mécaniques se dégradent dans le temps
- ✗ Coût élevé : peut rendre le MJ financièrement non viable pour certaines applications
Les directives de design détaillées pour chaque aspect sont dans les articles suivants de cette section. Caractéristiques principales résumées :
| Material Jetting | |
|---|---|
| Matériaux | Photopolymères acryliques (thermodurcissables) |
| Précision dimensionnelle | ± 0,1 % (limite basse ± 0,05 mm) |
| Volume construction typique | 380 × 250 × 200 mm (jusqu'à 1000 × 800 × 500 mm) |
| Épaisseur couche courante | 16 - 32 microns |
| Support | Toujours requis (imprimé en matériau soluble) |
Règles empiriques
- Le Material Jetting est idéal pour prototypes visuels/haptiques réalistes aux surfaces très lisses type injection.
- Le MJ offre des matériaux d'ingénierie pour outillage et fabrication de moules injection.
- Le MJ peut produire de très grandes pièces (jusqu'à 1000 × 800 × 500 mm) sans compromettre la précision (typiquement ± 0,1 %).
- Pour impressions multi-matériaux/couleurs : exportez vos designs en fichiers STL multi-parties. Si dégradés nécessaires, utilisez format OBJ ou VRML.
impression en 3D
- Fusion par faisceau d'électrons (EBM) : impression 3D rapide et précise pour métaux
- Microfabrication 3D : l'art et la science de l'impression à l'échelle micrométrique
- Photopolymérisation en impression 3D : comment le durcissement UV façonne pièces solides
- Dépôt d'énergie dirigée (DED) impression 3D : procédé, avantages, applications
- Comprendre la « route » (road) en impression 3D FFF
- Modélisation par Dépôt de Filament Fondu (FDM) : guide pratique pour amateurs et professionnels
- Choisir le bon plastique pour l'impression 3D : guide complet
- Impression 3D : Le futur de la fabrication et de la médecine
- Technologies Avancées d'Impression 3D : Partie 2 – Exploration de la Fabrication Couche par Couche