



Comment choisir le procédé d'impression 3D idéal pour vos projets
Introduction
L'impression 3D ou fabrication additive est un terme parapluie englobant plusieurs procédés. Chacun a ses avantages et limites, et convient mieux à certaines applications.
Cet article fournit plusieurs outils simples pour vous aider à sélectionner le bon procédé selon vos besoins. Utilisez les graphiques et tableaux ci-dessous comme référence rapide pour identifier le procédé répondant le mieux à vos exigences de design.
Nous abordons la sélection sous trois angles :
- Le matériau requis est déjà connu
- Les caractéristiques de la pièce finale (physiques ou visuelles) sont définies
- Certaines capacités du procédé (précision, volume de construction, etc.) sont requises
Pour rendre l'information actionnable et pertinente dans un paysage 3D en évolution constante, quelques généralisations de haut niveau sont introduites et discutées dans chaque section.
Sélectionner un procédé par matériau
Les matériaux d'impression 3D se présentent généralement sous forme de filament, poudre ou résine (selon le procédé). Les polymères (plastiques) et métaux sont les deux grands groupes, d'autres matériaux (céramiques, composites) étant aussi disponibles. Les polymères se divisent en thermoplastiques et thermodurcissables.
Si le matériau est connu, le choix du procédé est relativement aisé : peu de technologies produisent des pièces du même matériau. Le choix devient alors un compromis coût vs propriétés.
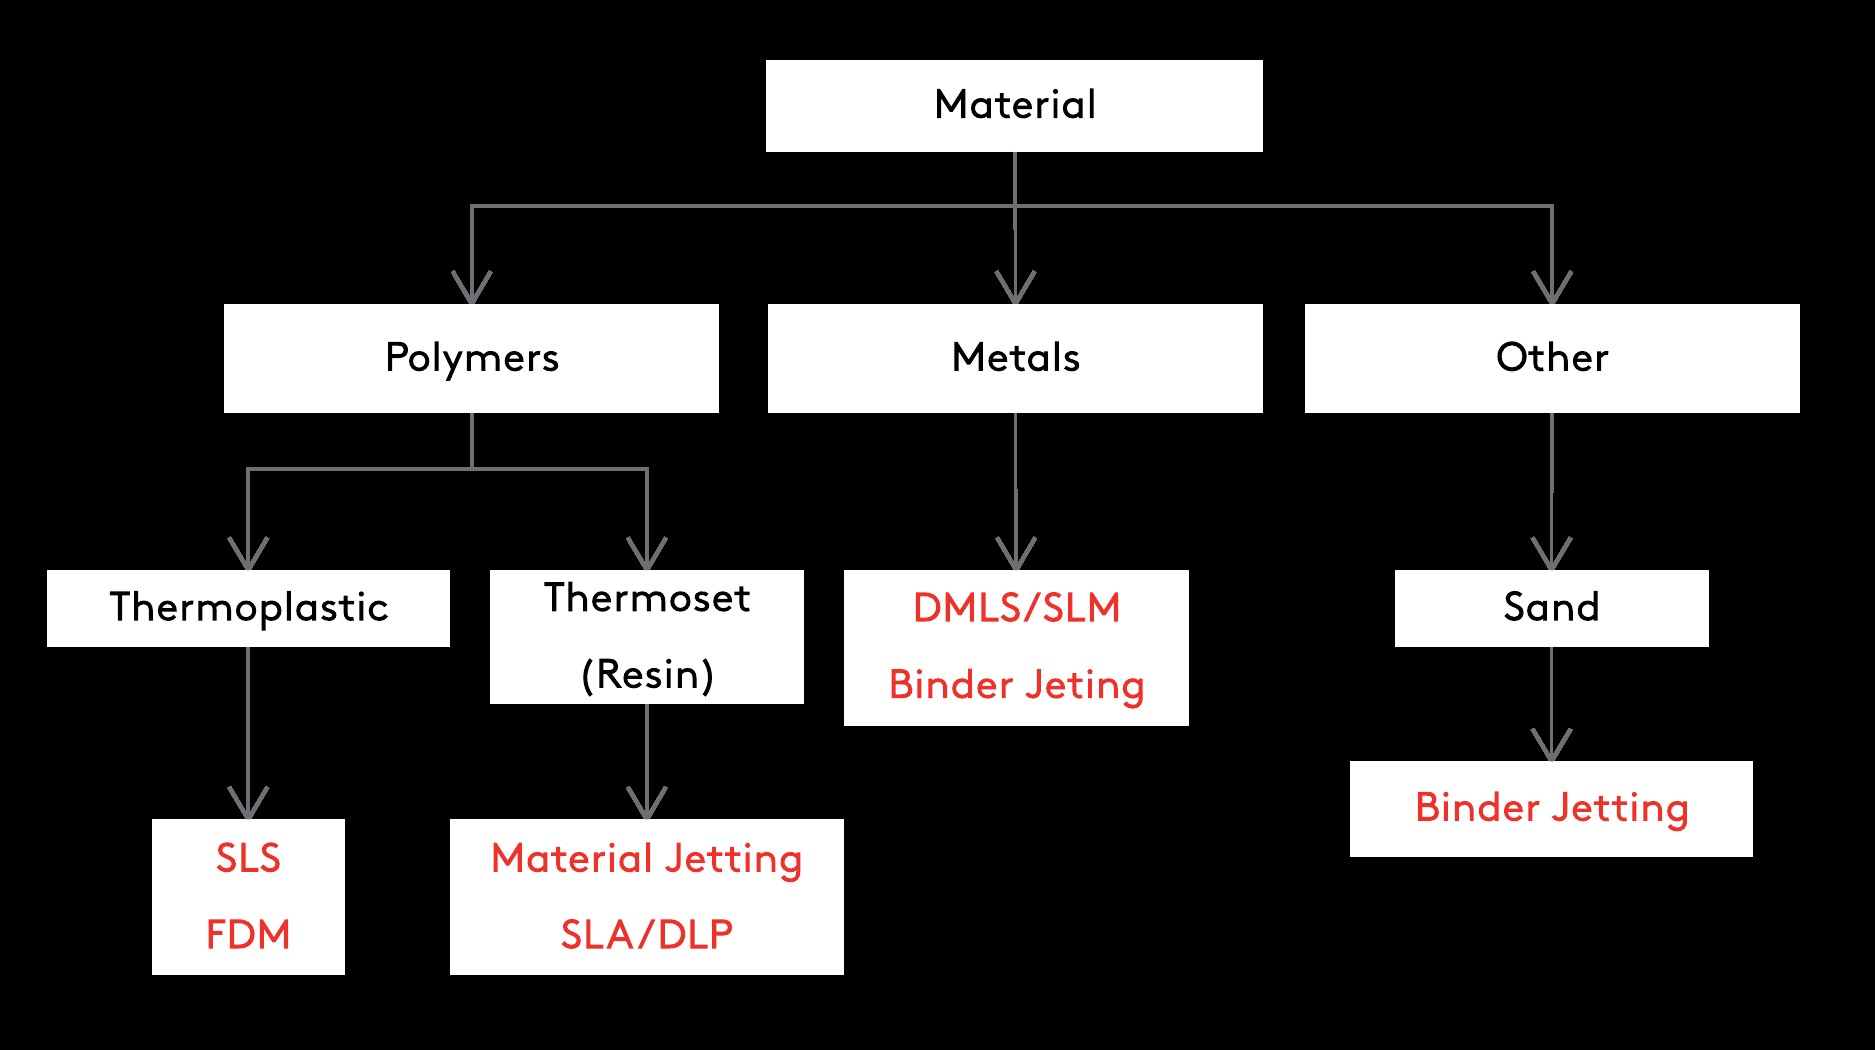
Thermoplastiques :
Les thermoplastiques conviennent aux applications fonctionnelles : pièces d'usage final, prototypes fonctionnels. Bonnes propriétés mécaniques, haute résistance à l'impact, l'abrasion, les produits chimiques. Ils peuvent être chargés (carbone, verre, etc.) pour améliorer leurs propriétés. Les thermoplastiques d'ingénierie imprimés en 3D (Nylon, PEI, ASA) sont largement utilisés pour pièces d'usage final industrielles.
Le SLS offre de meilleures propriétés mécaniques/physiques et une précision dimensionnelle supérieure, mais le FDM est plus économique et a des délais plus courts.
| Thermoplastiques typiques en impression 3D | |
|---|---|
| SLS | Nylon (PA), TPU |
| FDM | PLA, ABS, PETG, Nylon, PEI (ULTEM), ASA, TPU |
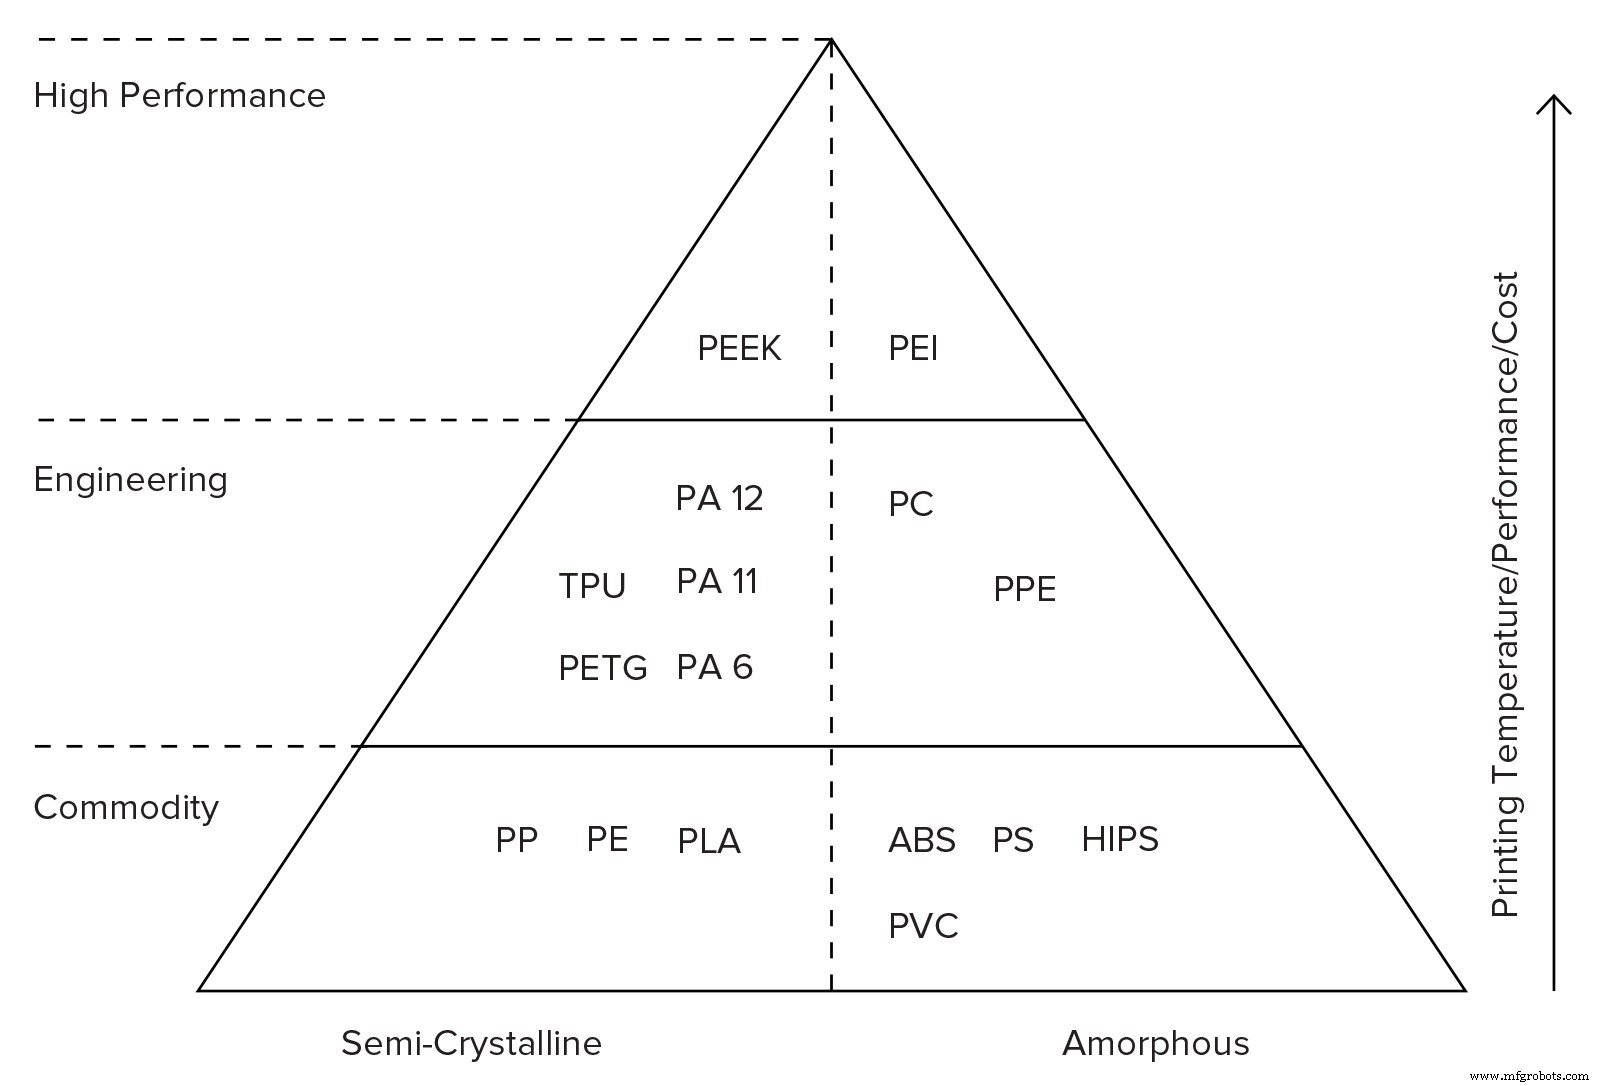
La pyramide ci-dessous montre les matériaux thermoplastiques les plus courants. Règle empirique : plus un matériau est haut dans la pyramide, meilleures ses propriétés mécaniques et plus il est généralement difficile/coûteux à imprimer :
Thermodurcissables (résines) :
Les thermodurcissables (résines) conviennent mieux aux applications où l'esthétique prime, produisant des surfaces lisses type injection et des détails fins.
Généralement rigides mais plus cassants que les thermoplastiques, donc inadaptés aux applications fonctionnelles. Des résines spéciales existent pour applications d'ingénierie (imitant ABS, PP) ou implants dentaires.
Le Material Jetting offre une précision dimensionnelle supérieure et des surfaces généralement plus lisses, mais à un coût plus élevé que SLA/DLP. Les deux utilisent des résines acrylates photopolymérisables similaires.
| Thermodurcissables (résines) typiques | |
|---|---|
| Material Jetting | Résine standard, Digital ABS, Résine durable (type PP), Résine transparente, Résine dentaire |
| SLA/DLP | Résine standard, Résine dure (type ABS), Résine durable (type PP), Résine claire, Résine dentaire |
Métaux :
Les pièces métalliques imprimées 3D ont d'excellentes propriétés mécaniques et opèrent à haute température. Les capacités de forme libre les rendent idéales pour applications légères dans l'aérospatial et le médical.
DMLS/SLM : propriétés mécaniques et tolérances supérieures. Binder Jetting : jusqu'à 10x moins cher et pièces bien plus grandes.
| Métaux typiques en impression 3D | |
|---|---|
| DMLS/SLM | Acier inoxydable, Titane, Aluminium |
| Binder Jetting | Acier inoxydable (bronze infiltré ou fritté) |
Autres matériaux :
D'autres matériaux peuvent être imprimés 3D, mais sont moins utilisés, leurs applications étant limitées : céramiques, grès couleur avec Binder Jetting.
| Autres matériaux d'impression 3D | |
|---|---|
| Binder Jetting | Sable, Céramiques |
Astuce pro :
De par la nature additive, les pièces imprimées ont souvent des propriétés mécaniques anisotropes : plus faibles dans la direction Z. Pour pièces fonctionnelles, cette caractéristique doit être prise en compte dès la conception.
Exemple : comparer les propriétés du Nylon SLS au Nylon massif dans cet article.
Sélectionner un procédé par cas d'usage
Il est crucial de déterminer tôt si la considération principale est la fonction ou l'apparence visuelle. Cela guide grandement le choix du procédé.
Règle empirique : pièces polymères thermoplastiques → fonctionnel ; thermodurcissables → apparence visuelle.
Fonctionnalité :
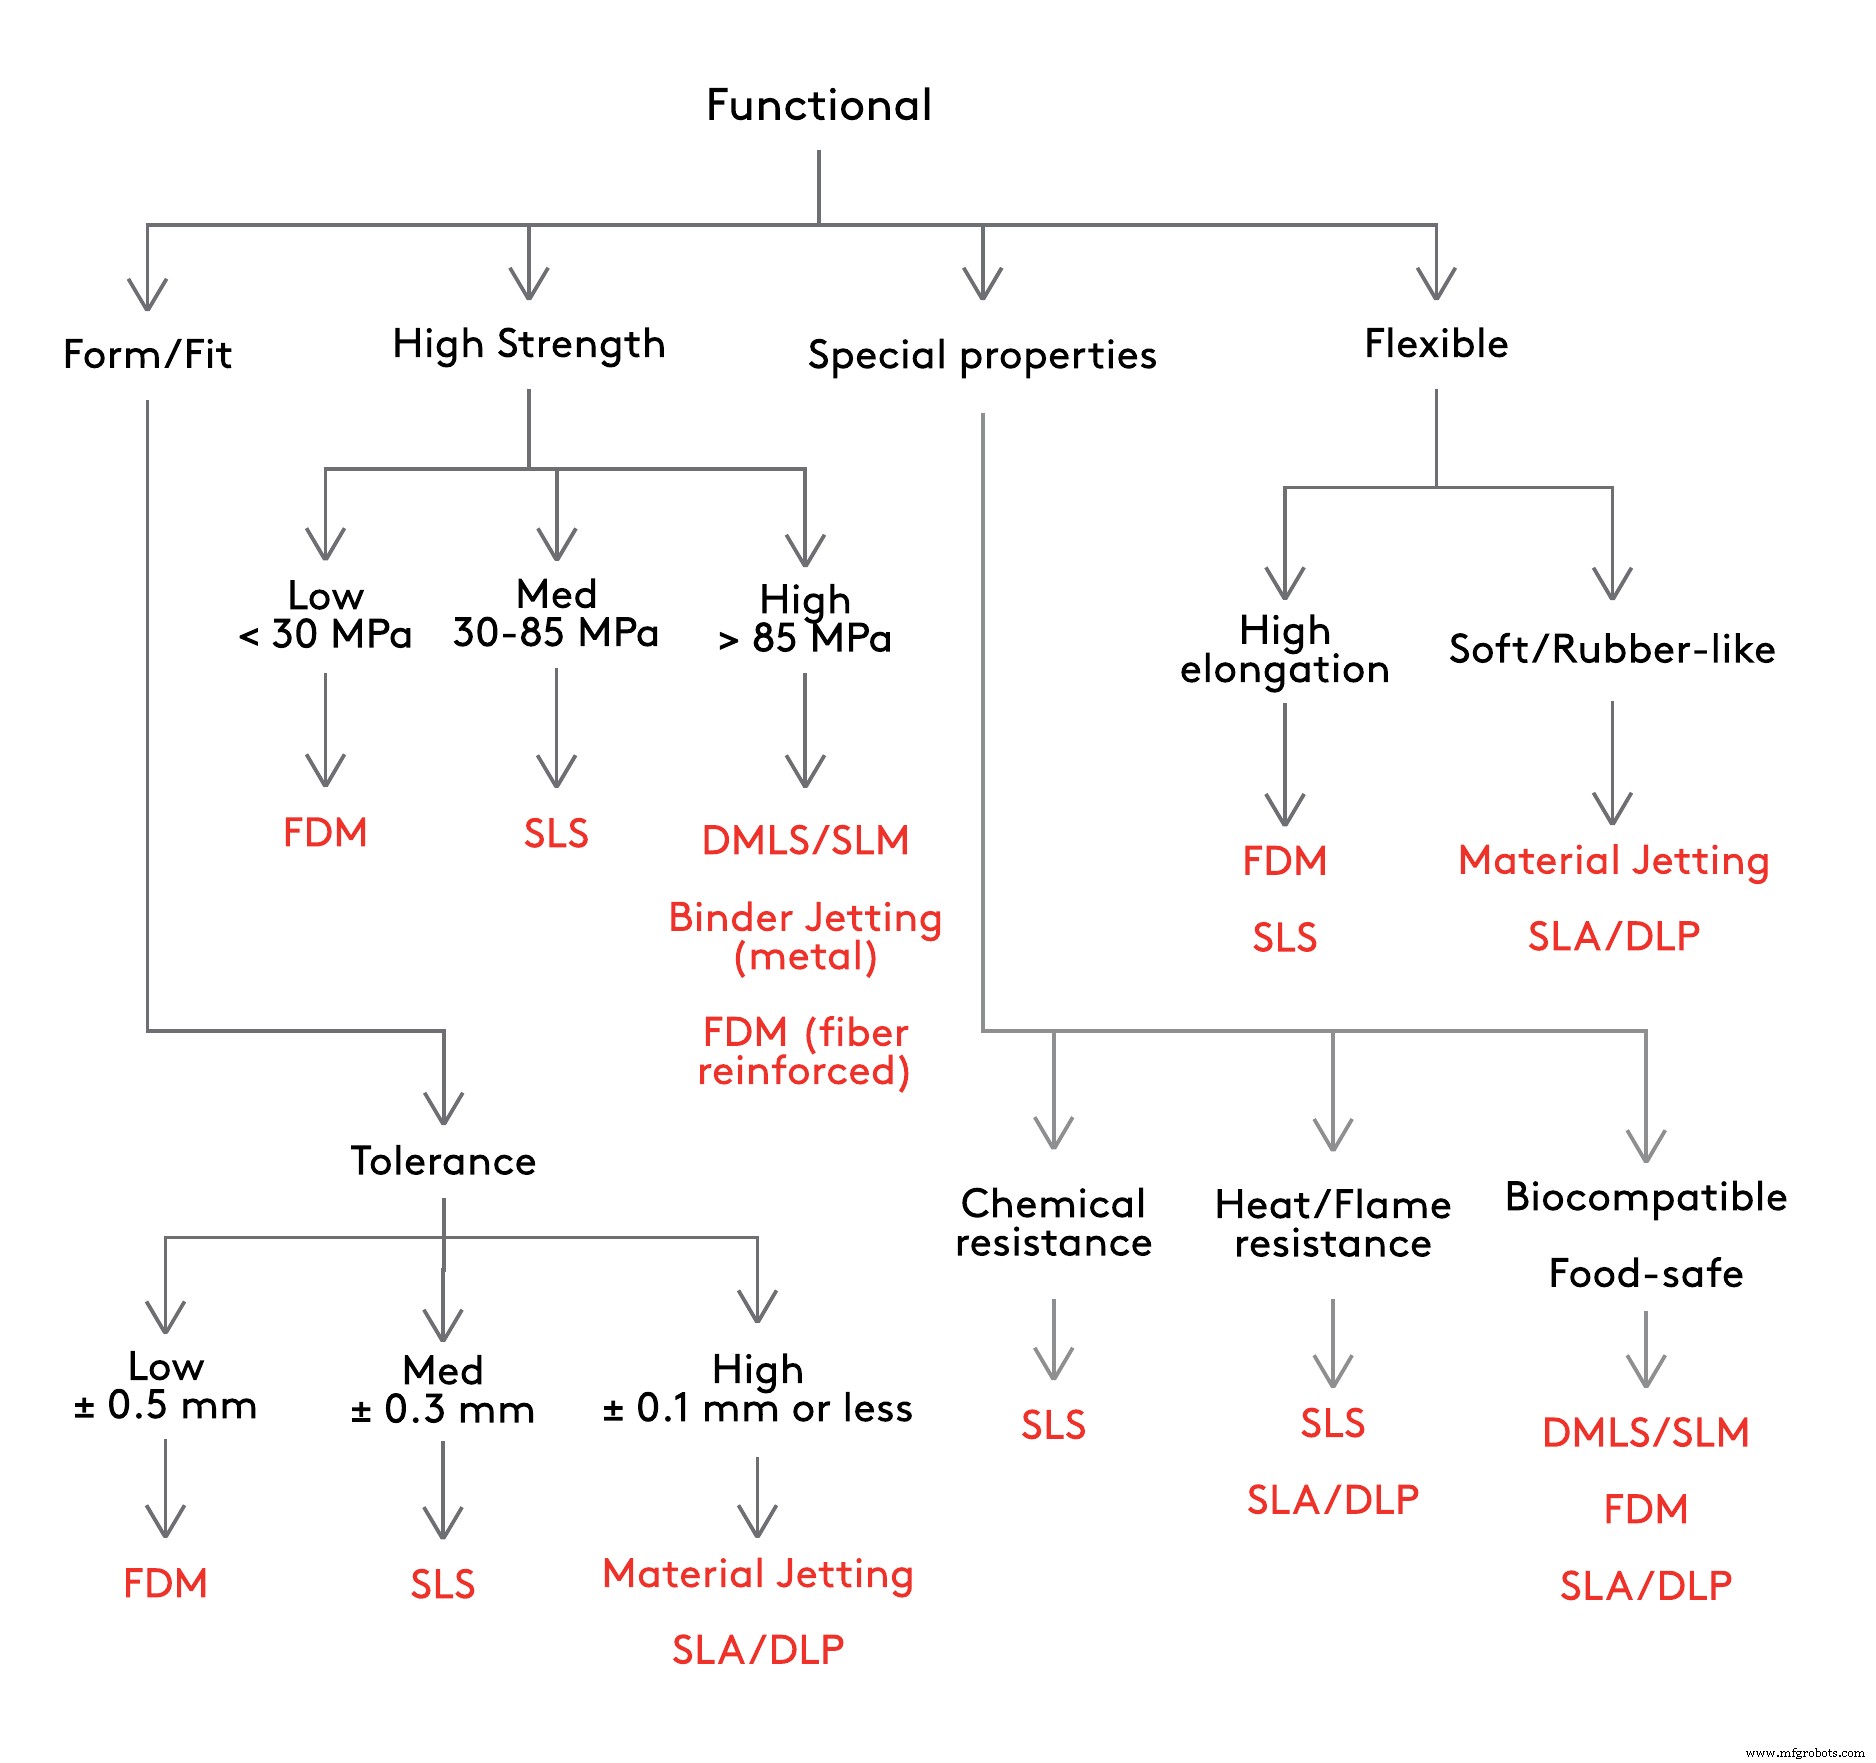
Le diagramme de flux ci-dessous aide à identifier le procédé le plus adapté selon les exigences de design courantes pour pièces fonctionnelles et prototypes.
Détails supplémentaires :
- Pour une pièce interférant avec d'autres composants, définir le niveau de tolérance nécessaire. Règle : plus la précision dimensionnelle est élevée, plus le coût augmente. Alternative : finir les cotes critiques ou petits détails après impression (ex. perçage, taraudage).
- La résistance globale dépend de plusieurs propriétés. Pour simplifier, la résistance à la traction du matériau peut guider. Pour haute résistance et rigidité : impression 3D métal ou FDM renforcé fibres de carbone continues.
- Matériaux d'ingénierie disponibles avec propriétés spéciales : résistance chaleur, flamme, chimique, biocompatibilité, contact alimentaire certifiée.
- Flexibilité : soit fort allongement à la rupture (thermoplastiques comme TPU en SLS/FDM), soit faible dureté (matériaux type caoutchouc en SLA/DLP et Material Jetting).
Apparence visuelle :
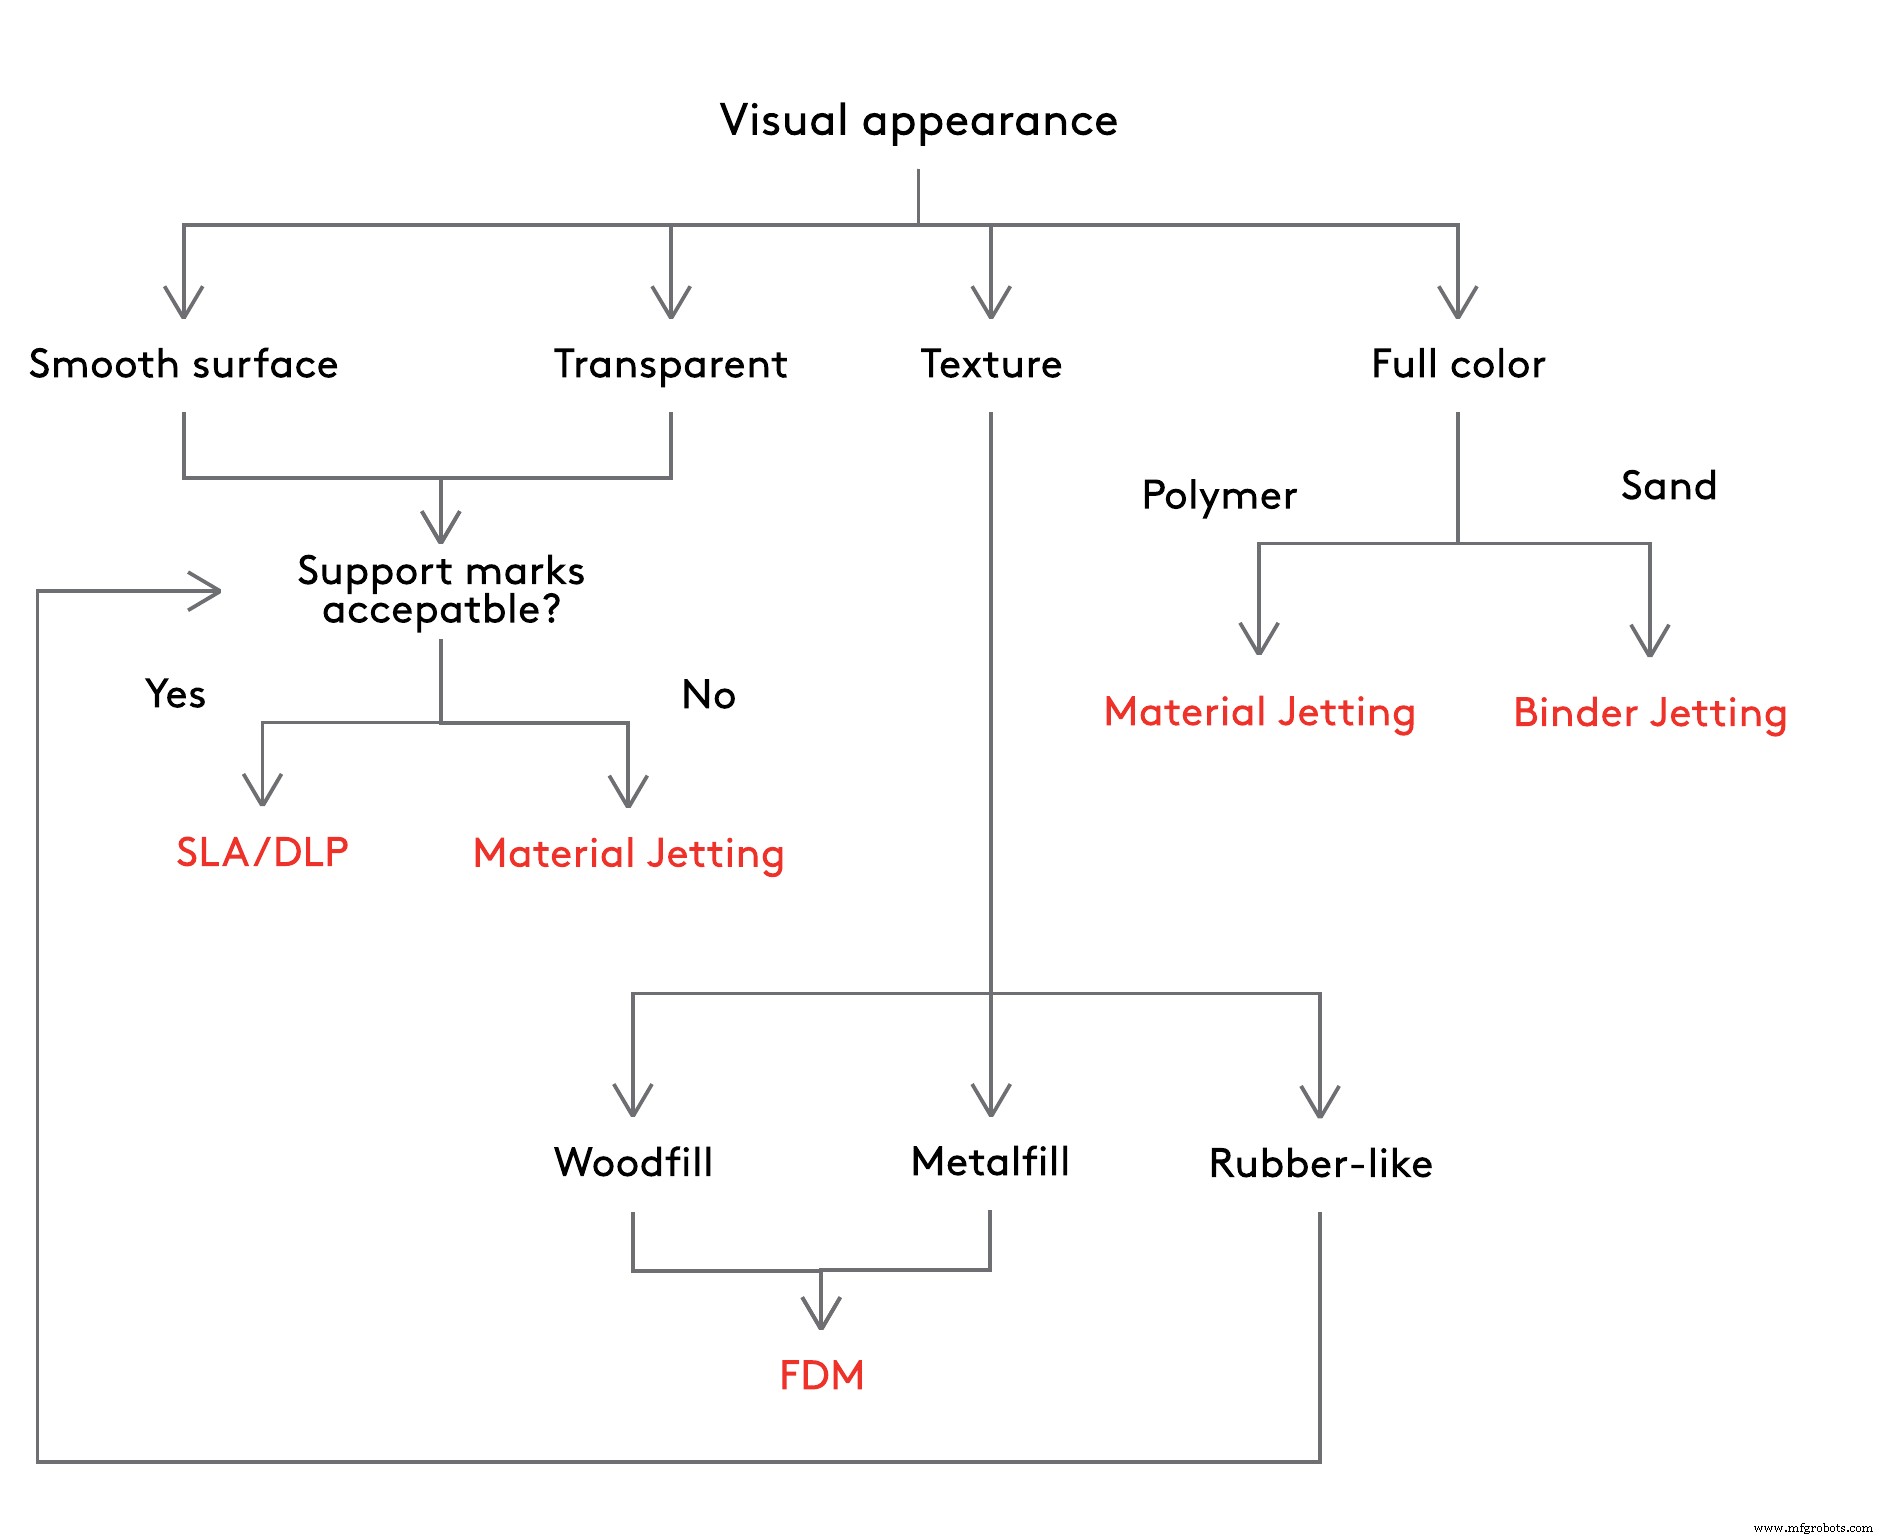
Quand l'apparence est la priorité, le choix se simplifie via le diagramme ci-dessous.
Informations complémentaires :
- SLA/DLP et Material Jetting produisent des surfaces lisses type injection. Différence principale (hors coût) : support soluble en Material Jetting, retrait manuel en SLA/DLP laissant des micro-marques à post-traiter (ponçage/polissage).
- Material Jetting : pièces entièrement transparentes. SLA/DLP : semi-transparentes, post-traitables vers quasi 100 % clarté optique.
- Textures spéciales (effet bois, métal) : filaments woodfill/metalfill FDM. Pièces caoutchouteuses : souples (dureté Shore < 70A), se plient/compressent, mais sans les performances du vrai caoutchouc.
- Material Jetting et Binder Jetting : seuls procédés offrant l'impression couleur complète actuellement. Material Jetting a l'avantage : meilleurs propriétés physiques + multi-matériaux. Alternative : apprêt/peinture post-impression ou FDM double extrusion (deux couleurs seulement).
Sélectionner un procédé par capacités de fabrication
Quand le design est finalisé, les capacités de chaque technologie jouent souvent le rôle principal dans le choix.
Il est important de comprendre la mécanique fondamentale de chaque procédé pour saisir leurs atouts et limites. Voir les articles d'introduction dédiés à chaque technologie dans le chapitre suivant de la Base de Connaissance.
Règles pratiques pour interpréter les données :
- Précision dimensionnelle liée au niveau de détail et à la qualité de construction de chaque imprimante. Procédés plus précis = détails plus fins. Machines industrielles : meilleure précision et répétabilité que machines de bureau.
- Volume de construction = dimensions maximales d'une pièce. Pour composants dépassant le volume typique : migrer vers technologie alternative ou diviser en sous-ensembles assemblables.
- Besoin de structures de support = niveau de liberté de design. Procédés sans support (SLS) ou support soluble (Material Jetting, double extrusion) = moins de limitations, structures libres plus aisées.
| Précision dimensionnelle | Volume de construction typique | Support | |
|---|---|---|---|
| FDM | ± 0,5 % (limite basse ± 0,5 mm) - bureau ± 0,15 % (limite basse ± 0,2 mm) - industriel |
200 × 200 × 200 mm (bureau) Jusqu'à 900 × 600 × 900 mm (industriel) |
Pas toujours requis (soluble disponible) |
| SLA/DLP | ± 0,5 % (limite basse ± 0,10 mm) - bureau ± 0,15 % (limite basse ± 0,05 mm) - industriel |
145 × 145 × 175 mm (bureau) Jusqu'à 1500 × 750 × 500 mm (industriel) |
Toujours requis |
| SLS | ± 0,3 % (limite basse ± 0,3 mm) | 300 × 300 × 300 mm (jusqu'à 750 × 550 × 550 mm) | Non requis |
| Material Jetting | ± 0,1 % (limite basse ± 0,05 mm) | 380 × 250 × 200 mm (jusqu'à 1000 × 800 × 500 mm) | Toujours requis (toujours soluble) |
| Binder Jetting | ± 0,2 mm (± 0,3 mm pour impression sable) | 400 × 250 × 250 mm (jusqu'à 1800 × 1000 × 700 mm) | Non requis |
| DMLS/SLM | ± 0,1 mm | 250 × 150 × 150 mm (jusqu'à 500 × 280 × 360 mm) | Toujours requis |
Hauteur de couche
Autre aspect important : l'impact de la hauteur de couche. De par la nature additive, elle détermine la lisseur de la surface brute et la taille minimale de détail en direction Z. Une hauteur plus faible réduit l'effet d'escalier et améliore les surfaces courbes précises.
| Épaisseur de couche typique | |
|---|---|
| FDM | 50 - 400 μm (le plus courant : 200 μm) |
| SLA/DLP | 25 - 100 μm (le plus courant : 50 μm) |
| SLS | 80 - 120 μm (le plus courant : 100 μm) |
| Material Jetting | 16 - 30 μm (le plus courant : 16 μm) |
| Binder Jetting | 100 μm |
| DMLS/SLM | 30 - 50 μm |
Règles empiriques
- Déterminer tôt si fonctionnalité ou apparence visuelle est la priorité n°1.
- Quand plusieurs procédés peuvent produire le même matériau, le choix devient un compromis coût vs propriétés.
- Pour pièces polymères fonctionnelles : privilégier thermoplastiques (SLS ou FDM) sur thermodurcissables.
- Pour apparence visuelle et esthétique : thermodurcissables (SLA/DLP ou Material Jetting) sont la meilleure option.
- Pour pièces métal : DMLS/SLM pour haute performance, Binder Jetting pour coût réduit et grande taille.
- Pour pièces fonctionnelles métal ou plastique, considérer aussi l'usinage CNC.
impression en 3D
- Maîtriser l'empaquetage volumique et l'orientation des pièces pour une fabrication additive plus rapide et rentable
- Choisir le bon système de contrôle qualité en temps réel pour l'impression 3D
- Impression 3D vs usinage CNC : comment choisir la meilleure méthode de fabrication
- Choisir le système d'entraînement optimal : chaîne, courroie trapézoïdale ou courroie synchrone
- Comment choisir le fournisseur de lubrification idéal pour une maintenance optimale
- Comment choisir le partenaire de développement IoT idéal : défis clés et solutions
- Choisir la géométrie de pointe idéale de fraise à chanfreiner pour des résultats optimaux
- Comment l'impression 3D transformera la fabrication dans la prochaine décennie
- Comment l'impression 3D révolutionne la fabrication moderne